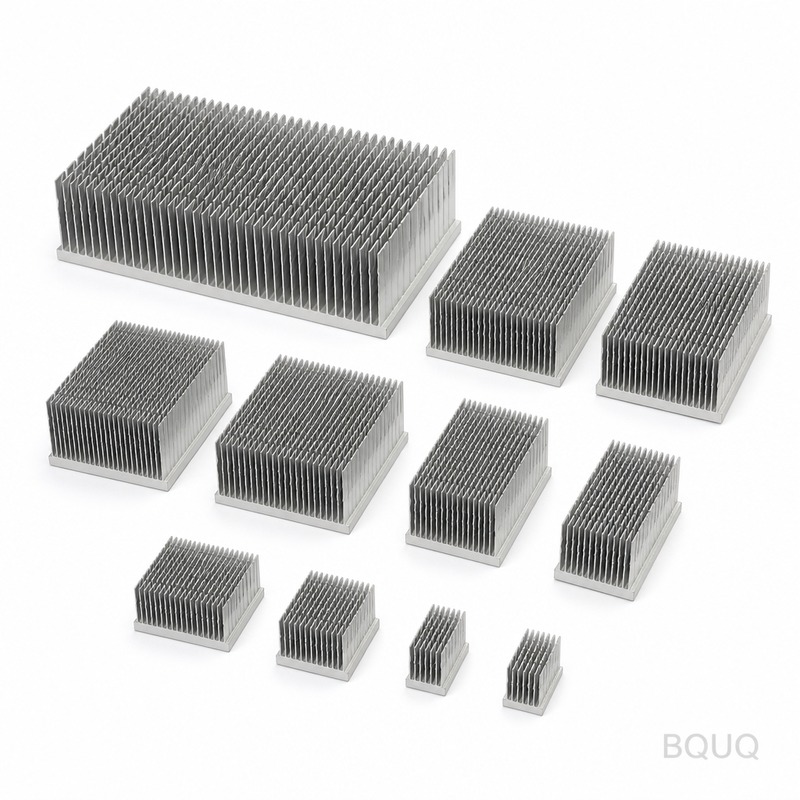
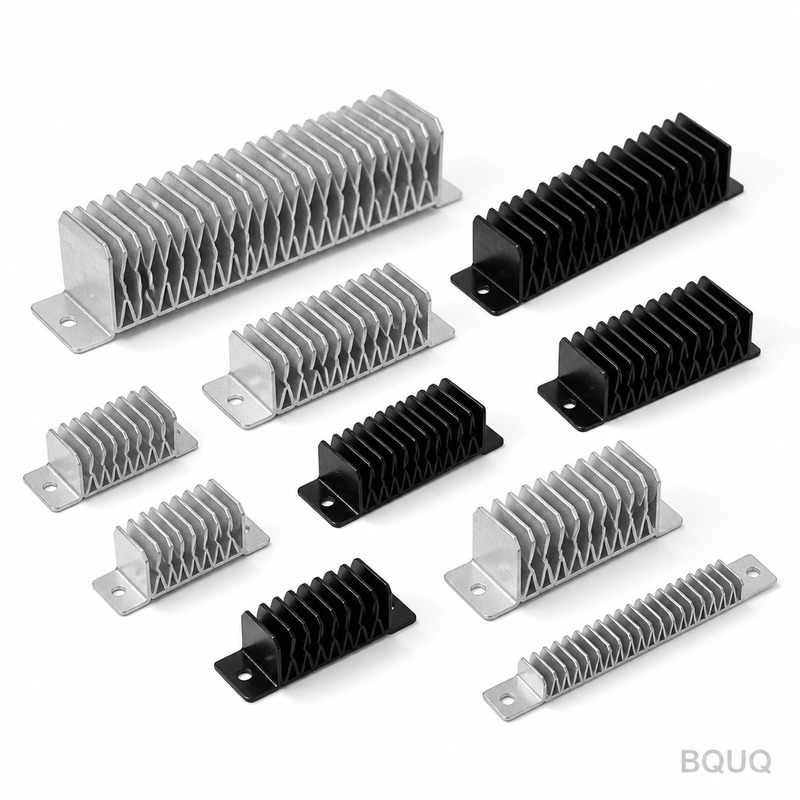
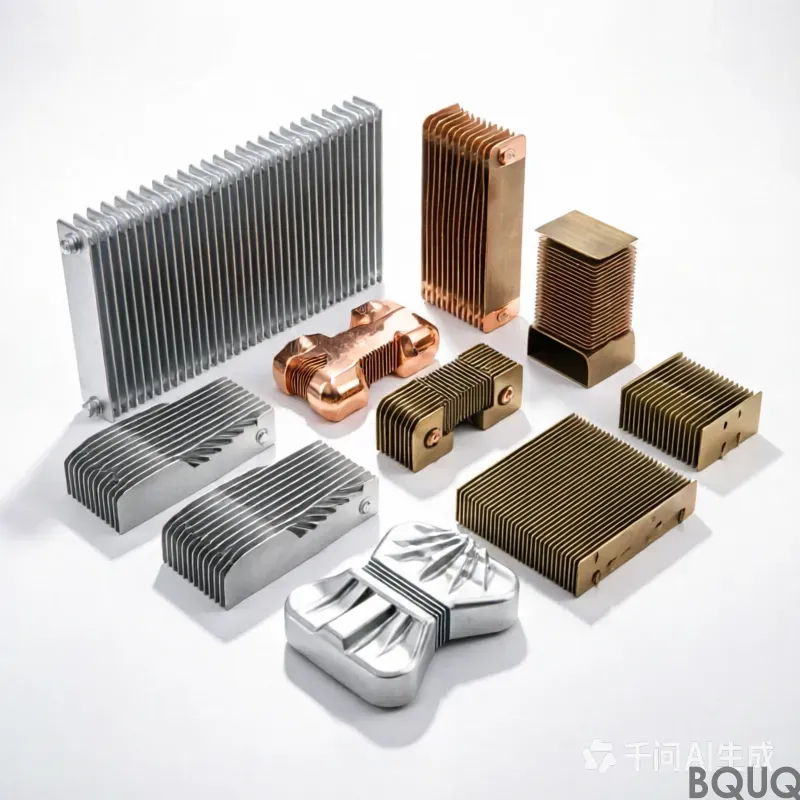
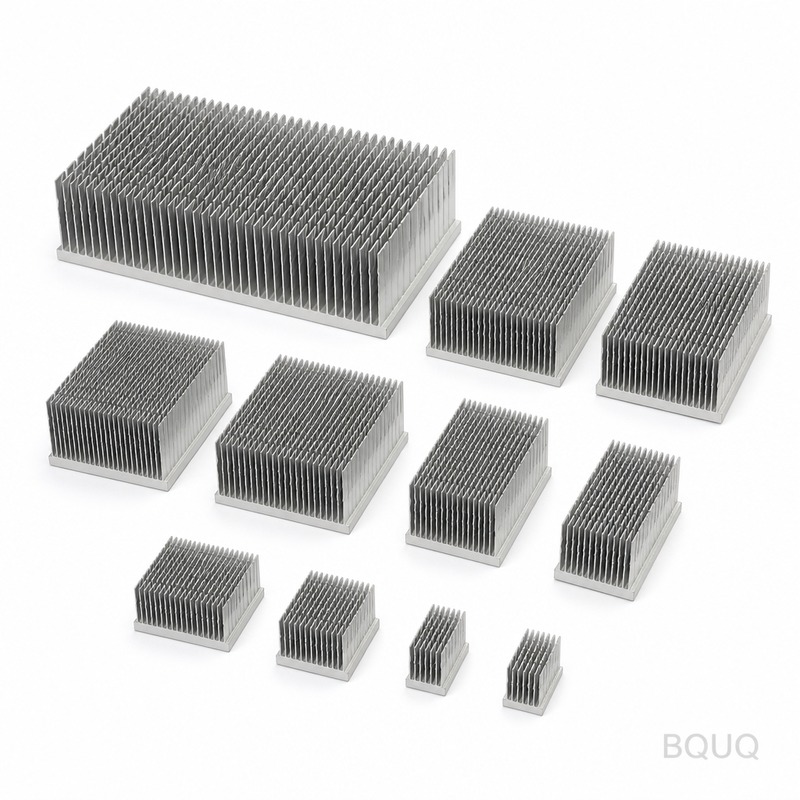
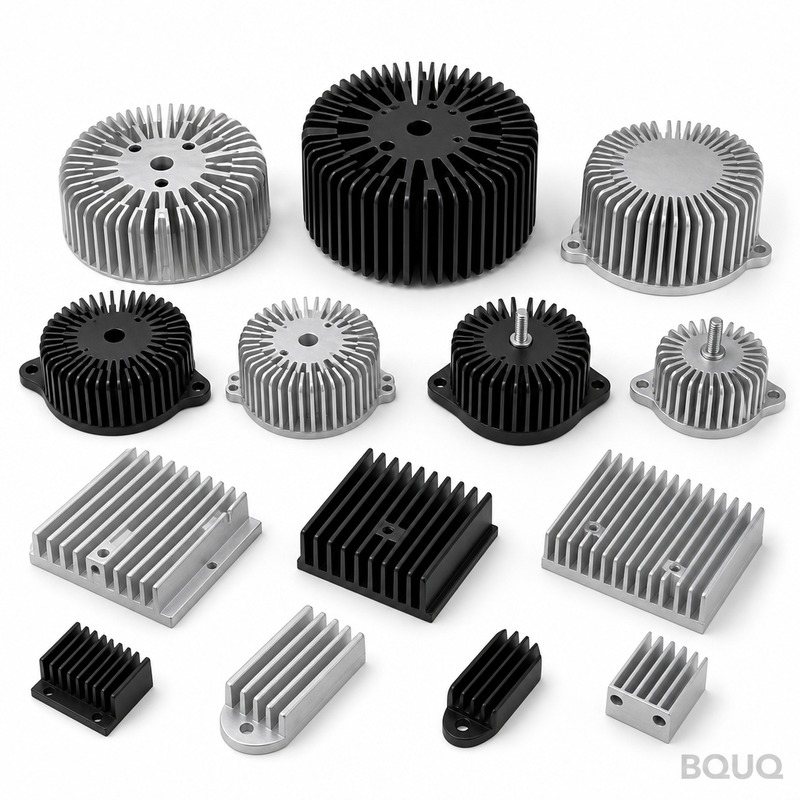
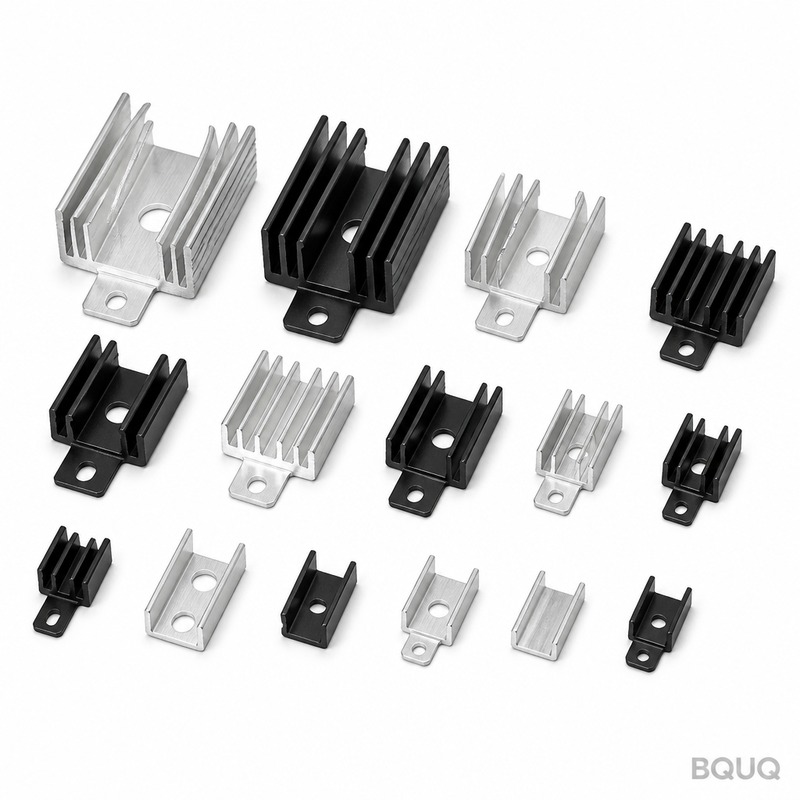
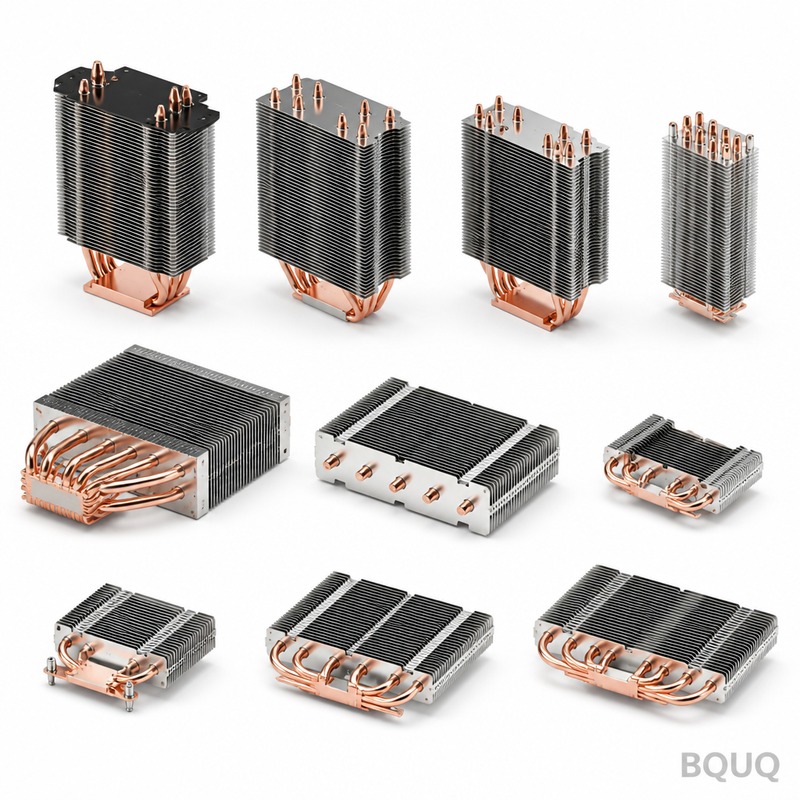
Kühlkörper: 1050A Aluminium, 0,3 mm Lamellen bei 4,0 mm Teilung, 0,05 mm Ebenheit über 100 mm, 0,85 K/W Wärmewiderstand. Mindestbestellmenge 100 Stück, Versand in 7 Werktagen.
Kühlkörper
Kühlkörper: 1050A aluminium, 0.3 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 100 pcs, ships in 7 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Kühlkörper von BQUQ werden aus 1050A Aluminium auf 25 T Werkzeugen gestanzt und halten ±0,05 mm Wiederholgenauigkeit über eine Serie von 800.000 Stück. Das 0,3 mm Lamellenprofil bei 4,0 mm Teilung liefert 0,85 K/W bei ΔT = 60 K, mit schwarzem Eloxal Typ II, 10-15 µm als Standard. Die Planheit der Montagefläche beträgt 0,05 mm auf 100 mm, und das Stückgewicht beginnt bei 650 g je nach Einbauraum.
Bei einer Serie von 800.000 Stück wird dieser Kühlkörper auf 25 T Werkzeugen gepresst, mit ±0,05 mm Wiederholgenauigkeit. 1050A Aluminium liefert 0,85 K/W bei ΔT = 60 K, und schwarzes Eloxal Typ II, 10-15 µm wird standardmäßig aufgebracht.
Konstruktionsansatz und Prozess
Das Stanzen ermöglicht ein reproduzierbares 0,3 mm Lamellenprofil, das das Strangpressen nicht halten kann: Das Gesenk formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 800.000 Stück innerhalb von ±0,05 mm bleibt.
Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine gelötete Verbindung, die versagen kann. 0,05 mm auf 100 mm Planheit an der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Geringe Lamellenstärke ist der Vorteil des Stanzens: 0,3 mm Lamellen bei 4,0 mm Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil desselben Einbauraums.
Die gestanzte Konstruktion toleriert Chargenvariationen besser als Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung am KMG plus 100% hydraulischer Pressen-Dichtheitsprüfung erkennt, statt im Feld.
Das Pressen von 1050A Aluminium hält den Kühlkörper leicht, ab 650 g je nach Einbauraum, ohne die Lamellendichte zu beeinträchtigen, was dort entscheidend ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist 1050A Aluminium, geliefert mit schwarzer Eloxierung Typ II, 10-15 µm. Für Anwendungen, bei denen eine Exposition gegenüber EV- und OBC-Ladegeräten bedenklich ist, empfehlen wir den passivierten Weg; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt etwa die Stückmasse.
Allgemeine Abmessungen werden mit ±0,20 mm gefertigt, wobei kritische Merkmale wie ±0,05 mm bei der Bodendicke separat gehalten werden. Geformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von ±0,05 mm, und die Lochposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Jede Charge enthält einen CMM-Bericht vom CMM plus 100% hydraulischen Pressen-Dichtheitstest. Wir erfassen Ebenheit, Teilung, Bodendicke und Lochposition und kennzeichnen alles außerhalb von ±0,20 mm, bevor es die Linie verlässt.
Eingehendes 1050A Aluminium wird auf Dicke und Härte geprüft, bevor es in die Presse gelangt. Nach dem Umformen bestätigt CMM plus 100% hydraulischer Pressen-Dichtheitstest 0,05 mm über 100 mm und 4,0 mm gegenüber der Zeichnung.
Die Chargenrückverfolgbarkeit läuft von der Rolle bis zum Karton: Schmelznummer, Pressenhubbereich und Inspektionsprotokoll bleiben beigefügt, sodass ein Feldproblem auf einen bestimmten Durchlauf zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,05 mm über 100 mm bei 200 x 100 x 80 mm auf einer Platte, die nicht geläppt wurde, anders abgelesen wird. Die Aufzeichnungen enthalten beide Messwerte.
Bei EV- und OBC-Ladegerätekonstruktionen ist die Montagefläche von 0,05 mm über 100 mm ebenso entscheidend wie die thermische Nennleistung: Sie bestimmt, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende ansammelt.
Kunden aus dem EV- und OBC-Ladegerätebereich geben aus Korrosionsgründen in der Regel 1050A Aluminium vor und halten die Zeichnung dann auf ±0,20 mm. Die Linie mit 800.000 Stück absorbiert das Volumen ohne zweite Quelle.
Verpackungs- und Vibrationsvorschriften für EV- und OBC-Ladegeräte drängen zu einteiliger Bauweise. Ein gestanzter Kühlkörper hat keinen Klebstoff, der kriechen kann – dies ist die übliche Ausfallursache bei zweiteiligen Kühlern.
Konstrukteure, die an EV- und OBC-Ladegeräten arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, denn die Montage von EV- und OBC-Ladegeräten ist automatisiert und eine nicht ebene Grundfläche stoppt die Linie.
Spezifikationen
Parameter
Wert / Bereich
Material
1050A Aluminium
Rippendicke
0,3 mm
Rippenabstand
4,0 mm
Rippenhöhe
10 mm
Grundplattendicke
3,0 mm
Ebenheit der Grundplatte
0,05 mm über 100 mm
Wärmewiderstand
0,85 K/W
Thermische Testbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenbeschaffenheit
schwarz eloxiert Typ II, 10-15 µm
Größenbereich
200 x 100 x 80 mm
FAQ: Ihre Fragen vor der Bestellung
Können Sie die Kühlkörper für unsere Anwendung individuell anpassen?
Ja. Senden Sie uns eine Zeichnung oder ein Muster, und wir senden Ihnen innerhalb von 3 Werktagen eine DFM-Notiz zurück. Die meisten Anpassungen für EV- und OBC-Ladegeräte betreffen 4,0 mm, 3,0 mm oder das Lochmuster, und alle drei sind Werkzeugänderungen an der vorhandenen 25-T-Presse und keine neue Maschine.
Der Prototyp dauert 7 Werktage ab Zeichnungsfreigabe; die Produktion dauert 12 Werktage nach Freigabe des Erstmusters. Das Werkzeug für ein neues Teil benötigt . Wir quotieren EXW, und Seefracht nach Europa dauert etwa 25 bis 30 Tage nach Buchung.
Wie lange hält das Werkzeug, bevor es ersetzt werden muss?
Bei 1050A Aluminium und normaler Pressentonnenleistung ist mit einer Werkzeugstandzeit von etwa zu rechnen. Bei 800.000 Stück entspricht das 6 bis 12 Monaten. Wir halten Ersatzstempelsätze vor Ort für EV- und OBC-Ladegerät-Programme bereit, was die Wartezeit eliminiert, falls Verschleiß im Ebenheitsprotokoll auftritt.
Wie verhindern Sie galvanische Korrosion?
Der Schlüssel liegt darin, ein zweites Metall im Nasskontaktbereich zu vermeiden. Wir empfehlen schwarzes Eloxal Typ II, 10-15 µm und, wo das Teil ein Aluminiumchassis berührt, eine Isolierscheibe. Teilen Sie uns das Gegenmaterial mit, und wir spezifizieren die Beschichtung entsprechend.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Einlasstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und senden Ihnen einen vorgeschlagenen 0,3 mm und 4,0 mm Kombination zurück. Das spart in der Regel eine Werkzeugiteration.
Wie wir fertigen und versenden
Die Linie steht in Dongguan in einem einzigen ISO9001-Werk. 25-T-Pressen decken die Kühlkörper-Familie ab, und 800.000 Stück pro Monat sind die aktuell zugesagte Ausbringung.
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass 0,05 mm Ebenheit über 100 mm verifiziert werden, bevor das Teil verpackt wird.
Werkzeuge werden im Haus gebaut, wodurch ±0,05 mm über ein 800.000-Stück-Programm gehalten werden, statt Teil für Teil zu driften.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,05 mm Rippenteilung; 0,05 mm Ebenheit über 100 mm
Lieferzeit
Standard für dieses Verfahren: 2-4 Wochen nach Werkzeugfreigabe
MOQ
Standard für dieses Verfahren: 5.000 Stück
Kapazität
800.000 Stück Lauf auf 25-T-Werkzeug
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Geprägter Kühlkörper
Großserien mit 0,3 mm Lamellen bei 4,0 mm Teilung
Erfordert 25-T-Werkzeug; Werkzeugverschleiß verändert die Lamellenteilung im Laufe der Zeit
Extrudierter Kühlkörper
Einfache Profile mit dickeren Lamellen
Kann 0,3 mm Lamellenprofil oder ±0,05 mm Teilung nicht reproduzierbar halten
Gefräster Kühlkörper
Prototypen und Kleinserien
Geringere Oberfläche pro Kubikmillimeter als geprägte 0,3 mm Lamellen
Gelötete Baugruppe
Komplexe Geometrien mit separater Grundplatte und Lamellen
Lötverbindung kann versagen; geprägte Grundplatte und Lamellen sind ein Stück
Schwarz eloxiert Typ II, 10-15 µm
Standard-Oberfläche für Thermik und Korrosionsschutz
Zusätzlicher Prozessschritt; Dicke muss innerhalb von 10-15 µm kontrolliert werden
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
25 T Werkzeug formt jede Rippe in einem Hub; Teilung innerhalb ±0,05 mm gehalten
Rippenteilungsmessung über 800.000 Stück Lauf
Ebenheit
0,05 mm über 100 mm auf der Montagefläche, direkt aus dem Werkzeug gehalten
Ebenheitsprüfprotokoll
Rippenprofil
0,3 mm Rippe bei 4,0 mm Teilung gegen Werkzeugspezifikation verifiziert
KMG-Prüfbericht
Dichtheitsprüfung
100% hydraulische Pressdichtheitsprüfung an jedem Stück
Dichtheitsprüfungs-Bestehens-/Fehlerprotokoll
Endprüfung
KMG plus 100% hydraulische Pressdichtheitsprüfung vor Versand
Prüfzertifikat pro Charge
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses gestanzten Kühlkörpers?
Mit 1050A Aluminium und 0,3 mm Rippen bei 4,0 mm Teilung beträgt der Wärmewiderstand 0,85 K/W bei ΔT = 60 K. Dieser wird am 25 T gestanzten Profil mit schwarzem Eloxal Typ II, 10-15 µm als Standard, gemessen und bleibt über den 800.000 Stück Lauf konstant.
Wie eng ist die Rippenteilungstoleranz bei einem 800.000 Stück Lauf?
Die Rippenteilung bleibt innerhalb von ±0,05 mm über den gesamten 800.000 Stück Lauf. Das 25 T Werkzeug formt jede Rippe in einem Hub, sodass die Wiederholbarkeit bei ±0,05 mm gehalten wird. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die KMG-Prüfung vor dem Versand erfasst.
Warum gestanzte Kühlkörper statt stranggepresster oder gefräster Profile wählen?
Das Stanzen hält ein 0,3 mm-Lamellenprofil bei 4,0 mm Teilung, was das Strangpressen nicht erreichen kann. Das Stanzwerkzeug formt jede Lamelle in einem Hub, sodass die Teilung über 800.000 Stück innerhalb von ±0,05 mm bleibt. Boden und Lamellen sind ein Stück, es gibt also keine gelötete Verbindung, die versagen kann, und 0,3 mm Lamellen bieten mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile derselben Hüllkurve.
Welches Material und welche Oberflächenbehandlung sind Standard?
Standardmaterial ist Aluminium 1050A, wodurch der Kühlkörper je nach Hüllkurve ab 650 g leicht bleibt. Standardoberfläche ist schwarz eloxiert Typ II, 10-15 µm. Diese Kombination ergibt 0,85 K/W bei ΔT = 60 K und wird über die gesamte Serie von 800.000 Stück angewendet.
Wie wird die Ebenheit an der Montagefläche kontrolliert?
Die Ebenheit beträgt 0,05 mm über 100 mm an der Montagefläche und wird direkt aus dem 25-T-Werkzeug gehalten. Dies gewährleistet einen gleichmäßigen Kontakt der thermischen Schnittstelle. Sie wird vor jedem Versand durch CMM-Prüfung verifiziert, zusammen mit dem 100%igen hydraulischen Pressen-Dichtheitstest.
Welche Prüfung erfolgt vor dem Versand?
Jede Lieferung durchläuft eine CMM-Prüfung sowie einen 100%igen hydraulischen Pressen-Dichtheitstest. Die CMM prüft die Lamellenteilung innerhalb von ±0,05 mm und die Ebenheit bei 0,05 mm über 100 mm. Der Dichtheitstest bestätigt, dass der gestanzte einteilige Boden und die Lamellen über die Serie von 800.000 Stück kein Risiko eines Ausfalls gelöteter Verbindungen aufweisen.
Wie hoch ist das Stückgewicht und wie wirkt es sich auf die Gehäusepassung aus?
Das Stückgewicht beginnt bei 650 g je nach Hüllkurve. Das Pressen von Aluminium 1050A hält den Kühlkörper leicht, ohne die Lamellendichte bei 0,3 mm Lamellen und 4,0 mm Teilung zu beeinträchtigen. Dies ist wichtig, wenn die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist, und die Leistung von 0,85 K/W bei ΔT = 60 K bleibt erhalten.