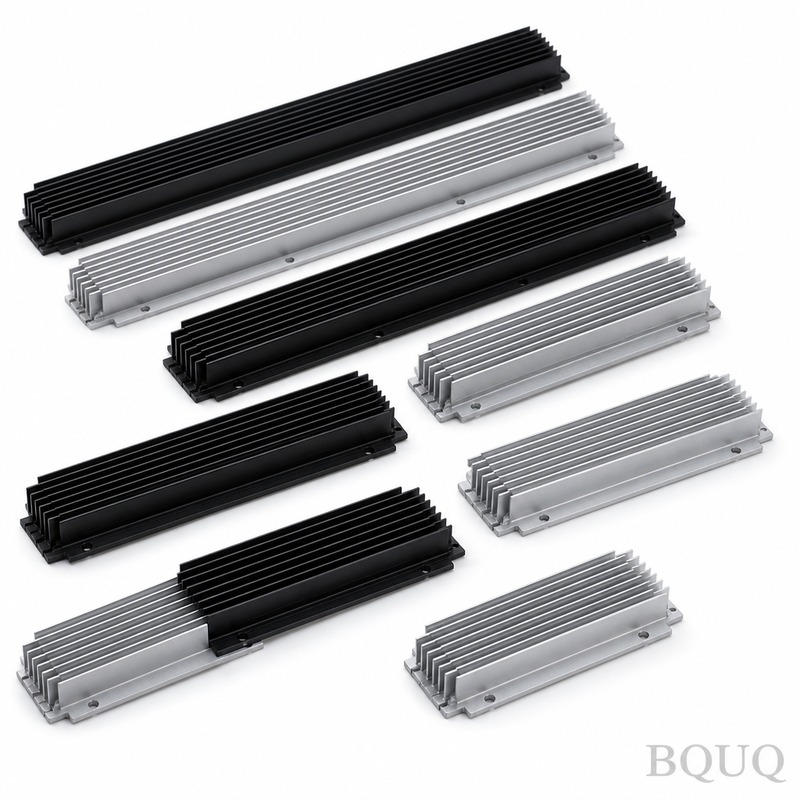
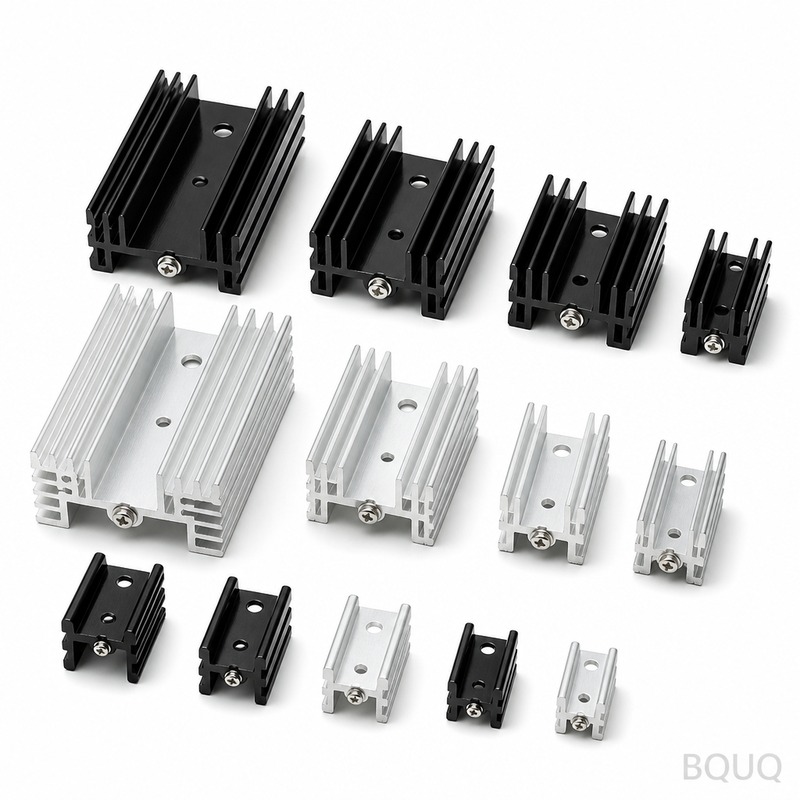
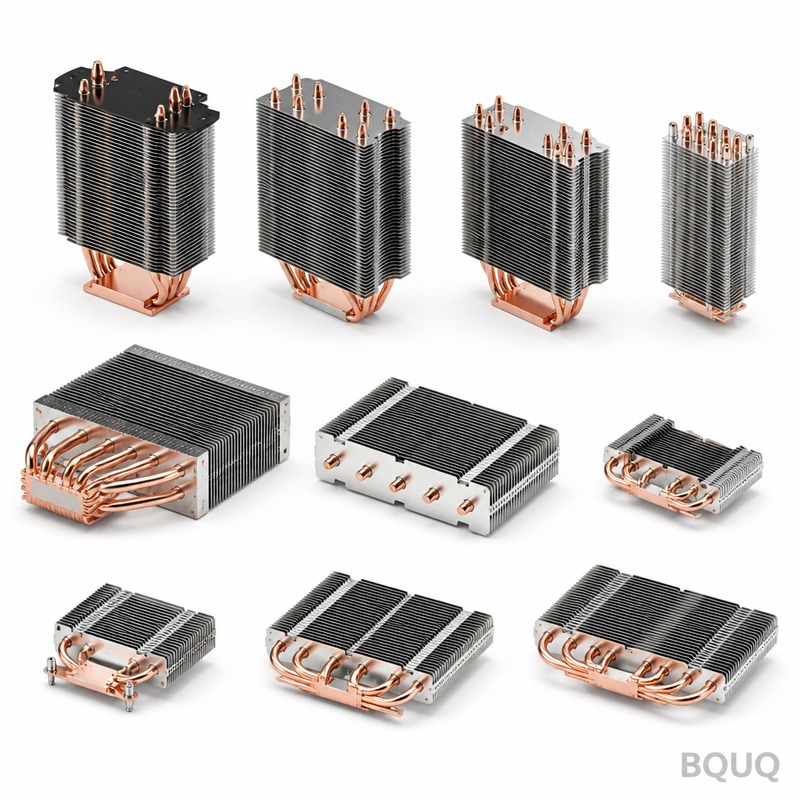
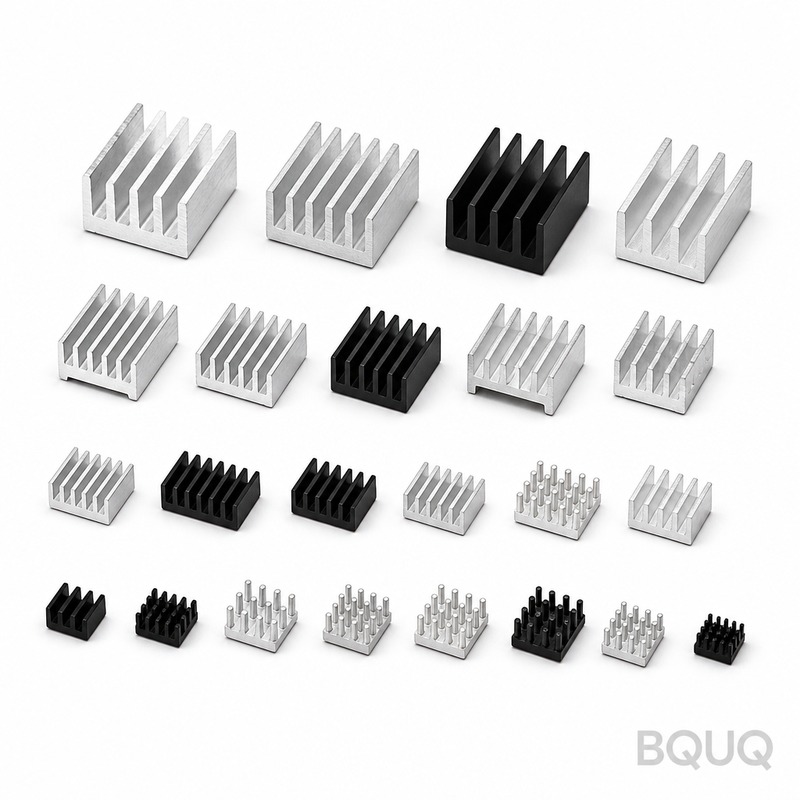
nvme-Kühlkörper: 1050A Aluminium, 0,4 mm Lamellen bei 2,0 mm Teilung, 0,10 mm Ebenheit über 100 mm, 0,62 K/W Wärmewiderstand. Mindestbestellmenge 500 Stück, Versand in 5 Werktagen.
NVMe-Kühlkörper
nvme heat sink: 1050A aluminium, 0.4 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 500 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Der nvme heat sink wird aus 1050A Aluminium auf 63 T Werkzeugen gestanzt und hält eine Wiederholgenauigkeit von ±0,03 mm über eine Serie von 300.000 Stück. Er liefert 0,62 K/W bei ΔT = 60 K mit einem 0,4 mm Lamellenprofil, und klar eloxiert Type II, 5-10 µm wird standardmäßig aufgebracht. Das Gewicht beginnt bei 15 g je nach Bauform.
Bei einer Serie von 300.000 Stück wird dieser nvme heat sink auf 63 T Werkzeugen gepresst mit einer Wiederholgenauigkeit von ±0,03 mm. 1050A Aluminium liefert 0,62 K/W bei ΔT = 60 K, und klar eloxiert Type II, 5-10 µm wird standardmäßig aufgebracht.
Das Stanzen ermöglicht ein reproduzierbares 0,4 mm Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm bleibt.
Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen dem 1050A Aluminium und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Ein Lieferant deckt nun Lamellenstärken von 0,4 mm bis 0,4 mm aus derselben 63 T Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten erfordert.
Das Pressen von 1050A Aluminium hält den nvme heat sink leicht, ab 15 g je nach Bauform, ohne die Lamellendichte zu beeinträchtigen, was dort wichtig ist, wo die Länge des Luftstrompfads bereits durch das Gehäuse festgelegt ist.
Die klar eloxierte Type II, 5-10 µm Oberfläche wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist Aluminium 1050A, geliefert mit Klar-Eloxierung Typ II, 5-10 µm. Für Anwendungen, bei denen die Exposition gegenüber industriellen SPS- und Schaltschränken relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Allgemeine Abmessungen werden mit ±0,15 mm gefertigt, wobei kritische Merkmale wie ±0,05 mm bei der Position der Montagelöcher separat eingehalten werden. Umgeformte Geometrien übernehmen die Werkzeugwiederholgenauigkeit von ±0,03 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Jede Charge erhält einen CMM-Bericht vom optischen Komparator 0,002 mm. Wir erfassen Ebenheit, Teilung, Grundkörperdicke und Lochposition und kennzeichnen alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Eingehendes Aluminium 1050A wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt der optische Komparator 0,002 mm 0,10 mm über 100 mm und 2,0 mm gegenüber der Zeichnung.
Die Chargenrückverfolgbarkeit reicht von der Rolle bis zum Karton: Schmelzennummer, Presshubbereich und Prüfprotokoll bleiben zugeordnet, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Wir prüfen 0,4 mm Rippenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen eine Wurzel aufreißen kann, ohne dass sich eine Zeichnungsabmessung verschiebt. Der Gratgrenzwert wird pro Teil festgelegt.
Einsatzbereiche dieses Bauteils
Bei industriellen SPS- und Schaltschrankkonstruktionen ist die Montagefläche von 0,10 mm auf 100 mm ebenso entscheidend wie die thermische Nennleistung: Sie bestimmt, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende sammelt.
Kunden aus dem Bereich industrielle SPS und Schaltschränke spezifizieren aus Korrosionsgründen typischerweise 1050A Aluminium und halten die Zeichnung dann auf ±0,15 mm. Die 300.000-Stück-Linie absorbiert das Volumen ohne Zweitquelle.
Wenn ein nvme heat sink in Stückzahlen für industrielle SPS und Schaltschränke läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufer. ±0,03 mm bei einer 300.000-Stück-Serie halten die thermische Kurve innerhalb eines Bandes.
Verpackungs- und Vibrationsvorschriften für industrielle SPS und Schaltschränke drängen zu einteiliger Bauweise. Ein gestanzter nvme heat sink hat keinen Klebstoff, der kriechen kann – dies ist die übliche Ausfallursache bei zweiteiligen Kühlern.
Spezifikationen
Parameter
Wert / Bereich
Material
1050A aluminium
Rippendicke
0,4 mm
Rippenabstand
2,0 mm
Rippenhöhe
10 mm
Bodendicke
3,0 mm
Bodenebenheit
0,10 mm über 100 mm
Wärmewiderstand
0,62 K/W
Thermische Testbedingung
ΔT = 75 K, Zwangsluft 2,0 m/s
Oberflächenbeschaffenheit
klar eloxiert Typ II, 5-10 µm
Größenbereich
200 x 100 x 80 mm
FAQ: Ihre Fragen vor der Bestellung
Wie hoch ist die Mindestbestellmenge für diesen NVMe-Kühlkörper?
Die MOQ beträgt 500 Stück für einen Prototypenlauf und 5000 Stück für die Serienproduktion. Unterhalb der Prototypenmenge dominieren die Werkzeugkosten die Stückkosten, daher bieten wir stattdessen den Musterweg an: bezahltes Muster, rückerstattbar bei Bestellung.
Wie lange hält das Werkzeug vor dem Austausch?
Bei 1050A Aluminium und normaler Pressenkraft ist mit einer Werkzeugstandzeit von etwa . Bei 300.000 Stück entspricht das 6 bis 12 Monaten. Für Programme im Bereich industrielle SPS und Schaltschränke halten wir Ersatzstempelsätze vor Ort bereit, was Wartezeiten ausschließt, falls Verschleiß im Ebenheitsprotokoll auftritt.
Können Sie den NVMe-Kühlkörper vormontiert liefern?
Ja. Wir können Clips, Schrauben oder eine Lüfterabdeckung als Bausatz montieren, wobei die Teile pro Satz verpackt und gekennzeichnet werden. Dies ist üblich bei Programmen im Bereich industrielle SPS und Schaltschränke und fügt etwa 3 Arbeitstage hinzu.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitstoleranzen und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,10 mm über 100 mm in Ihrer eigenen Baugruppe prüfen.
Über welche Qualitätszertifizierungen verfügen Sie?
Das Werk ist ISO9001-zertifiziert, und Teile werden auf Anfrage mit RoHS- und REACH-Erklärungen geliefert. Eine SGS-Prüfung durch Dritte kann vor dem Versiegeln des Containers arrangiert werden, was die meisten Einkäufer im Bereich industrielle SPS und Schaltschränke vorschreiben.
Wie wir fertigen und versenden
Die Linie steht in Dongguan in einem einzigen ISO9001-Werk. 63-T-Pressen decken die nvme heat sink-Familie ab, und 300.000 Stück pro Monat sind die aktuell zugesagte Ausbringung.
Unsere Erfahrung mit industriellen SPS- und Schaltschränken reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Klaranodisierung Typ II, 5-10 µm und ±0,15 mm konservativ statt optimistisch angesetzt sind.
Die Produktion läuft mit 12-s-Zyklen und Inline-Vision bei 0,10 mm über 100 mm. Das macht eine Zusage von 300.000 Stück in der Hochsaison glaubwürdig.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Reproduzierbares 0,4 mm-Lamellenprofil bei hoher Stückzahl
Erfordert 63 T-Werkzeug; Geometrie durch Matrize festgelegt
Extrusion
Einfache kontinuierliche Profile
Kann 0,4 mm-Lamellenprofil nicht reproduzierbar halten
Zweiteiliger Kühler mit Klebstoff
Geringere Werkzeugkomplexität
Klebstoffschicht erhöht den Wärmewiderstand
Gefräste Alternative
Komplexe Merkmale
Eloxalschicht kann an den Lamellenwurzeln durchtrennt werden
Klares Eloxal Typ II, 5-10 µm
Korrosionsschutz nach der Umformung
Nur Standardoberfläche; keine weiteren Oberflächen aufgeführt
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
63 T-Werkzeug formt jede Lamelle in einem Hub
Teilung innerhalb ±0,03 mm über 300.000 Stück Lauf
Lamellenprofil
0,4 mm-Lamellenstärke durch Matrize gehalten
Reproduzierbares 0,4 mm-Lamellenprofil
Oberflächenbeschaffenheit
Klares Eloxal Typ II, 5-10 µm nach der Umformung aufgebracht
Korrosionsschutz an den Lamellenwurzeln nicht durchtrennt
Thermische Leistung
0,62 K/W bei ΔT = 60 K
Gemessener Wärmewiderstand
Prüfung
Prüfung vor jedem Versand
Im Artikel nicht spezifiziert
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses NVMe-Kühlkörpers?
Der gestanzte NVMe-Kühlkörper aus 1050A Aluminium erreicht 0,62 K/W bei ΔT = 60 K. Dies wird mit einem 0,4 mm Lamellenprofil erzielt, das in einem Hub auf 63-T-Werkzeugen umgeformt wird und die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm hält.
Welches Material und welche Oberfläche werden verwendet?
Das Standardmaterial ist 1050A Aluminium. Nach dem Umformen wird standardmäßig eine Klar-Eloxierung Typ II mit 5-10 µm aufgebracht. Diese schützt vor Korrosion, ohne an den Lamellenfüßen durchzuschlagen, anders als bei spanend bearbeiteten Alternativen, bei denen die Eloxalschicht beeinträchtigt werden kann.
Welche Toleranzen können Sie bei der Lamellenteilung einhalten?
Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm bleibt. Diese Wiederholgenauigkeit ist der Grund, warum das Stanzen dem Strangpressen vorgezogen wird, das ein 0,4 mm Lamellenprofil nicht mit dieser Konsistenz halten kann.
Wie leicht kann der NVMe-Kühlkörper sein?
Das Pressen von 1050A Aluminium hält den NVMe-Kühlkörper leicht, ab 15 g je nach Einbauraum, ohne die Lamellendichte zu beeinträchtigen. Dies ist entscheidend, wenn die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist und das Gewicht minimiert werden muss.
Warum für dieses Teil Stanzen statt Strangpressen wählen?
Das Stanzen liefert ein wiederholgenaues 0,4 mm Lamellenprofil, das das Strangpressen nicht halten kann. Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm bleibt. Die einteilige Geometrie beseitigt zudem die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad.
Können Sie die Produktion auf 300.000 Stück skalieren?
Ja. Der NVMe-Kühlkörper läuft mit 300.000 Stück auf 63-T-Werkzeugen mit ±0,03 mm Wiederholgenauigkeit. Ein Lieferant deckt nun Lamellenstärken von 0,4 mm bis 0,4 mm aus derselben 63-T-Pressenfamilie ab, sodass ein thermisches Redesign ein Werkzeugwechsel statt eines neuen Lieferanten ist.
Was ist das Lamellenprofil und warum ist es entscheidend?
Das Lamellenprofil beträgt 0,4 mm und wird in einem Hub durch das Werkzeug geformt. Dieses reproduzierbare Profil hält die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,03 mm. Zwischen dem 1050A Aluminium und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst, was den thermischen Pfad verkürzt.