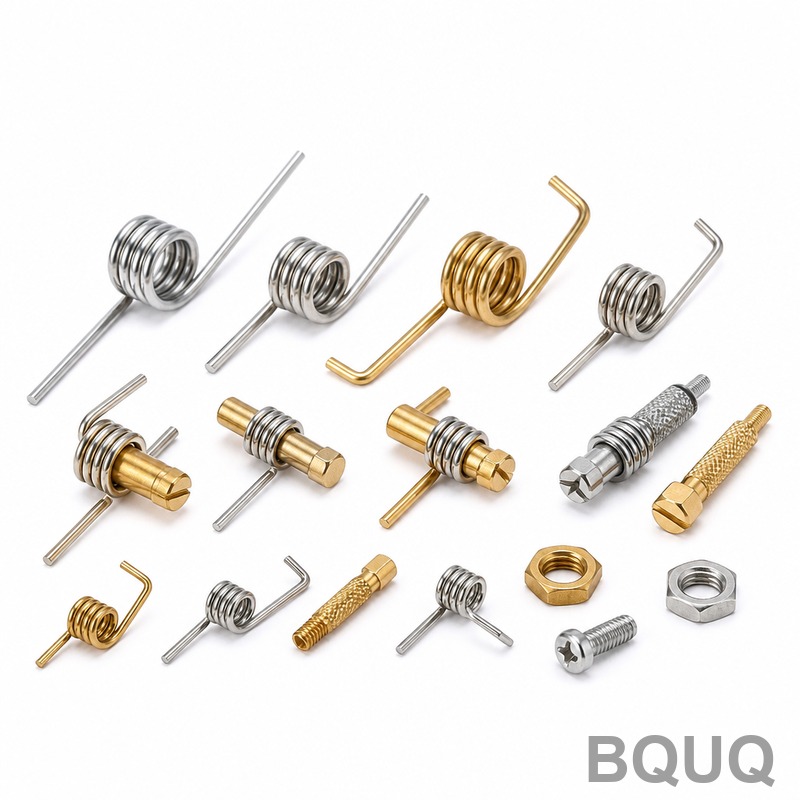
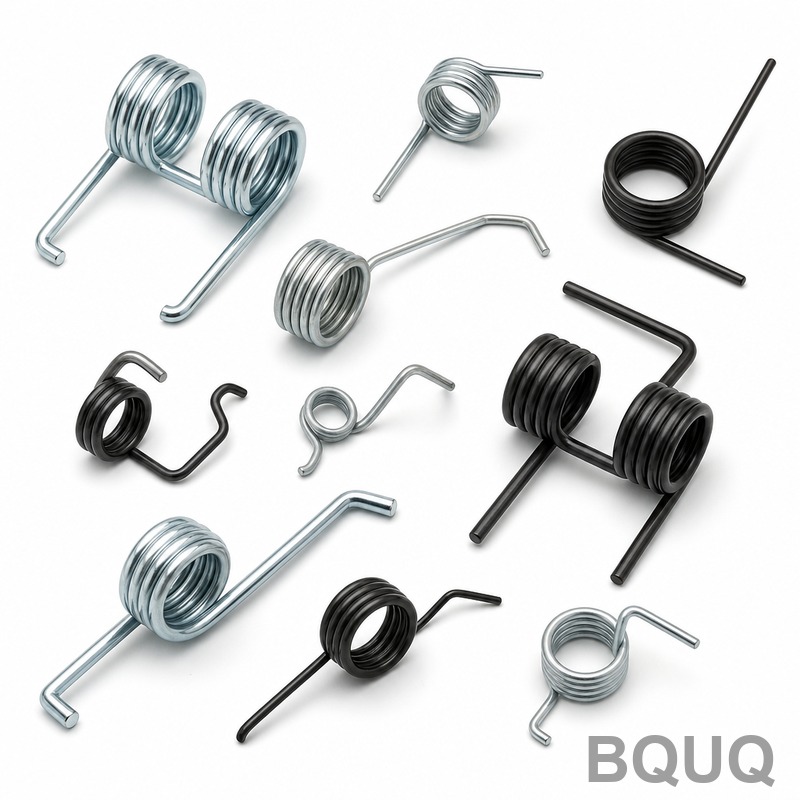
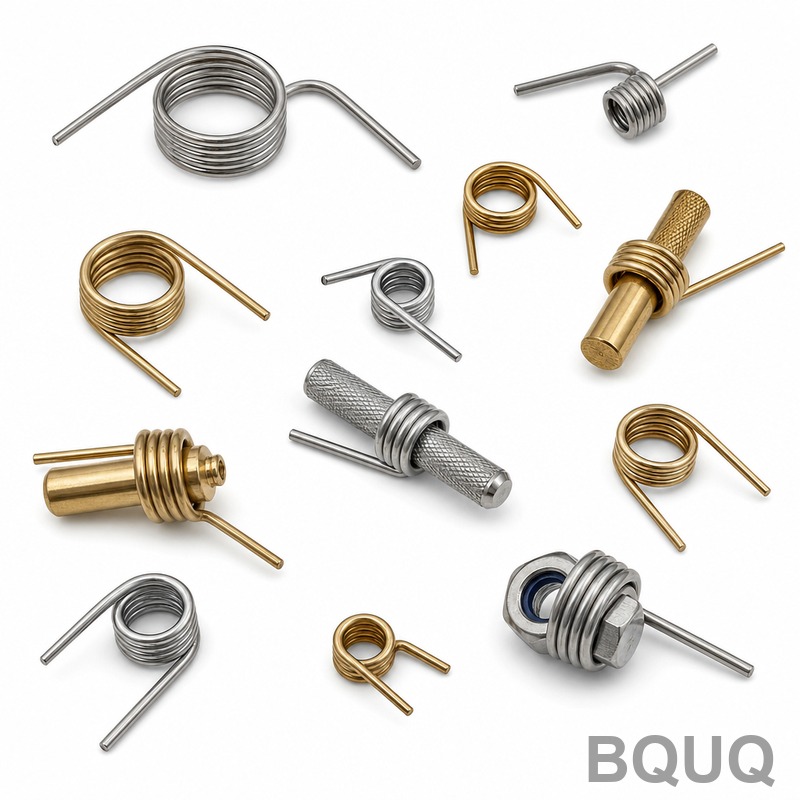
Die Kupfer-Bügelwellen-Drehfedern Kollektion 02 ist eine spezielle Serie kundenspezifischer Drehfedern, die für wellenmontierte rotierende Rückstellmechanismen entwickelt wurde, in
Die Kupfer-Bügelwellen-Drehfedern Kollektion 02 ist eine spezielle Serie kundenspezifischer Drehfedern, die für wellenmontierte rotierende Rückstellmechanismen entwickelt wurde, insbesondere in Bügelb
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Die Kupfer-Bügelwellen-Drehfedern Kollektion 02 ist eine spezielle Serie kundenspezifischer Drehfedern, die für wellenmontierte rotierende Rückstellmechanismen entwickelt wurde, insbesondere in Bügelbaugruppen, Verriegelungssystemen und kompakten Aktuatorgehäusen. Wir fertigen diese Federn mit einer Positionstoleranz von ±0,01 mm an der Schenkelbiegung, einem Gesamtrundlauf von 0,02 mm TIR am Innendurchmesser und einer konstanten Härte von 44–48 HRC, mit einer Standardlieferzeit von 10 Arbeitstagen nach Zeichnungsfreigabe.
Warum wellenmontierte Bügelfedern einen engeren Rundlauf erfordern als Standardfedern
Eine Drehfeder, die um eine Kupfer-Bügelwelle gewickelt ist, muss die Last gleichmäßig über ihre aktiven Windungen verteilen. Wenn der Rundlauf des Innendurchmessers 0,02 mm TIR überschreitet, bindet die Feder während der Rotation an der Welle, was ungleichmäßigen Verschleiß und vorzeitigen Ermüdungsbruch verursacht. In Kollektion 02 schleifen wir die Enden der Wellenführung und verwenden einen speziellen Dorn beim Wickeln, um die Konzentrizität zu halten. Dies ist keine Standard-Federlinie; jede Einheit wird auf CNC-drehmomentgesteuerten Maschinen gewickelt, die die Drahtspannung pro Windung aufzeichnen, sodass der Spalt zwischen benachbarten Windungen auch nach 10.000 Zyklen innerhalb von 0,05 mm bleibt.
Materialien und Wärmebehandlung für Kupfer-Bügelwellen-Drehfedern
Wir beginnen entweder mit Klavierdraht ASTM A228 (0,5–4,0 mm Durchmesser) oder Chrom-Silizium ASTM A401 (1,0–6,0 mm), abhängig von Ihrem erforderlichen Drehmomentbereich. Für Kollektion 02 verwenden wir standardmäßig ölgehärtetes Chrom-Vanadium, wenn der Arbeitswinkel 180 Grad überschreitet, da es nach 1 Million Zyklen 90 % seiner Last behält. Nach dem Wickeln spannungsarmglühen wir bei 260°C für 30 Minuten und kugelstrahlen dann die Außenfläche auf 0,4 mm Tiefe. Die Kupfer-Bügelwelle selbst wird von uns nicht plattiert, aber wir veredeln die Federenden mit einer Zink-Nickel-Beschichtung (6–8 µm), um galvanische Korrosion zwischen der Kupferlegierung und dem Stahldraht zu verhindern.
Schenkelbiegegenauigkeit: Wie wir ±0,01 mm an jedem Haken halten
Die meisten Drehfederausfälle treten an der Schenkelbiegung auf, nicht am Federkörper. In Kollektion 02 verwenden wir einen CNC-Servo-Bieger mit einer Positionsrückmeldung von 0,005 mm. Jeder Schenkel wird in einem einzigen Hub gebogen und anschließend optisch mit einem Profilprojektor bei 20-facher Vergrößerung gemessen. Wenn der Schenkelwinkel um mehr als 0,5 Grad abweicht, wird das Teil aussortiert. Wir bieten auch eine voreingestellte Schenkellängenoption an (gerade, kurzer Haken oder verlängerter Torsionsarm), bei der der Biegeradius auf 1,0 x Drahtdurchmesser gehalten wird, wodurch Rissinitiierungspunkte eliminiert werden. Für Prototypen können wir den freien Winkel ohne zusätzliche Werkzeugkosten auf ±2 Grad anpassen.
Lastrate und Drehmomentverifizierung: Jede Charge an 5 Punkten getestet
Wir leiten das Drehmoment nicht aus dem Drahtmodul ab. Jede Produktionscharge der Kupfer-Bügelwellen-Drehfedern Kollektion 02 wird mit 5 Stück pro 500-Stück-Charge beprobt. Wir testen das Drehmoment bei 30 %, 50 %, 70 %, 90 % und 100 % des angegebenen Auslenkungswinkels mit einem kalibrierten Torsionsprüfgerät (Genauigkeit ±0,5 %). Die gemessene Lastrate (N·mm/Grad) muss innerhalb von ±3 % mit Ihrer Zeichnung übereinstimmen. Wenn Sie einen spezifischen Gradienten über einen Arbeitsbereich von 120 Grad benötigen, stellen wir die Windungszahl und den Drahtdurchmesser basierend auf unserer internen Federdesign-Software vor, die seit 2004 gegen über 2.000 kundenspezifische Federaufträge validiert wurde.
Oberflächengüte und Korrosionsschutzoptionen für Kupferkontakt
Die Rohoberfläche des Drahtes beträgt Ra 0,8 µm im gezogenen Zustand. Für direkten Kontakt mit einer Kupfer-Bügelwelle empfehlen wir unsere passivierte Edelstahloption (AISI 302), die Ra 0,4 µm erreicht und jegliche Plattierung überflüssig macht. Wenn Sie bei Kohlenstoffstahl bleiben, tragen wir eine klare Zinkphosphatbeschichtung (Ra 0,6 µm) auf, die 96 Stunden Salzsprühtest gegen Weißrost schützt. Für Umgebungen mit hoher Luftfeuchtigkeit können wir eine PTFE-Imprägnierung hinzufügen, die den Reibungskoeffizienten gegen die Kupferwelle von 0,18 auf 0,08 reduziert und die Rücklaufgeschwindigkeit um 15 % verbessert.
Inspektion vor jedem Versand: 100 % dimensionale Prüfung
Jede einzelne Feder in Kollektion 02 wird geprüft, nicht nur stichprobenartig. Wir verwenden eine vollautomatische optische Sortiermaschine, die freien Winkel, Innendurchmesser, Gesamtwindungszahl und Schenkelposition in weniger als 2 Sekunden pro Teil misst. Die Maschine verwirft jede Einheit mit einer Abweichung des freien Winkels von über ±1,5 Grad oder einer Innendurchmesserabweichung von über +0,02/-0,01 mm. Für den Rundlauf verwenden wir einen V-Block und eine Messuhr an 10 % der Teile, mit einer harten Obergrenze von 0,02 mm TIR. Ein Endprüfbericht (mit KMM-Daten für kritische Maße) ist jeder Lieferung beigefügt. Wir bewahren außerdem 24 Monate lang ein physisches Musterteil auf.
Verpackung und Versandlogistik für Prototyp- und Produktionsserien
Prototypen (1–50 Stück) werden in korrosionsgeschützten VCI-Beuteln in stabilen Kartons versendet, mit einzelnen Schaumstofffächern, um Federverformungen zu vermeiden. Produktionsaufträge (500–50.000 Stück) werden in unterteilten Kartons mit einem Maximalgewicht von 15 kg pro Karton versendet, um ein Zusammendrücken der Federn zu vermeiden. Wir bieten DHL Express für Prototypen (3–5 Tage in die USA/EU) und Seefracht für Massenware (15–20 Tage nach Los Angeles oder Hamburg). Alle Exportverpackungen entsprechen ISPM-15. Für dringende Produktionsstillstände können wir innerhalb von 48 Stunden eine Teillieferung per Luftfracht versenden, ohne zusätzliche Bearbeitungsgebühr.
Spezifikationen für Kupfer-Bügelwellen-Drehfedern Kollektion 02
3,0 mm – 40,0 mm (Wellendurchmesser-Spiel +0,02 mm)
Gesamtwindungszahl
3 – 20 Windungen
Toleranz freier Winkel
±2 Grad (Prototyp), ±1 Grad (Produktion)
Positionstoleranz Schenkelbiegung
±0,01 mm
Rundlauf (TIR am ID)
≤ 0,02 mm
Härte
44 – 48 HRC (ölgehärtet)
Oberflächengüte
Ra 0,4 – 0,8 µm (gezogen oder beschichtet)
Betriebstemperatur
-40°C bis +150°C (Chrom-Silizium bis +250°C)
Max. Drehmomentkapazität
0,5 N·mm bis 50 N·m
Lieferzeit
10 Arbeitstage (Prototyp), 20 Tage (Produktion)
Mindestbestellmenge
Keine Mindestbestellmenge (1 Stück akzeptiert)
Häufig gestellte Fragen
Gibt es eine Mindestbestellmenge für Kollektion 02?
Nein, wir akzeptieren ein einzelnes Prototypstück zum Testen, und Produktionspreise gelten ab 500 Stück.
Können Sie die Schenkelform oder den Drahtdurchmesser an eine vorhandene Kupfer-Bügelwelle anpassen?
Ja, wir bieten 100 % Individualisierung bei Schenkellänge, Biegeradius, Windungszahl und Drahtdurchmesser, mit einer 48-Stunden-Design-Rückkopplungsschleife.
Wie garantieren Sie, dass sich die Drehfeder nach 10.000 Zyklen nicht verformt?
Wir führen einen Ermüdungstest an 5 Stück aus Ihrer Charge bei 90 % der maximalen Auslenkung durch und geben die Charge nur frei, wenn keine bleibende Verformung 0,5 Grad überschreitet.
Was ist Ihre schnellste Lieferzeit für einen Produktionsauftrag von 5.000 Stück?
Wir können 5.000 Stück in 12 Arbeitstagen versenden, wenn Sie die Zeichnung freigeben und das Material auf Lager ist, aber der Standard beträgt 20 Tage.
Senden Sie Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden
Hören Sie auf zu raten, ob eine Standardfeder zu Ihrer Kupfer-Bügelwelle passt. Senden Sie Ihre 2D- oder 3D-Zeichnung (STEP, DXF oder PDF) an unser Ingenieurteam, und wir senden Ihnen innerhalb von 12 Stunden ein verbindliches Angebot mit Drehmomentkurvensimulation, Toleranzanalyse und einem empfohlenen Materialgrad zurück. Wir verfügen über 20 Jahre Erfahrung in der Präzisionsfertigung in Dongguan, China, und sind auf Kleinserien mit hohen Toleranzanforderungen spezialisiert. Für weitere Informationen zur Werkzeugauswahl beim Federwickeln lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, und um zu verstehen, wie eng wir Ihre Wellenmaße halten können, sehen Sie sich unseren Leitfaden zu CNC-Bearbeitungstoleranzen an. Keine Mindestbestellmenge, kein Druck, nur eine klare Antwort.
E-Mail: sc@bquq.com WhatsApp: +86 13713157787 Senden Sie jetzt Ihre Zeichnung für eine Machbarkeitsprüfung am selben Tag.