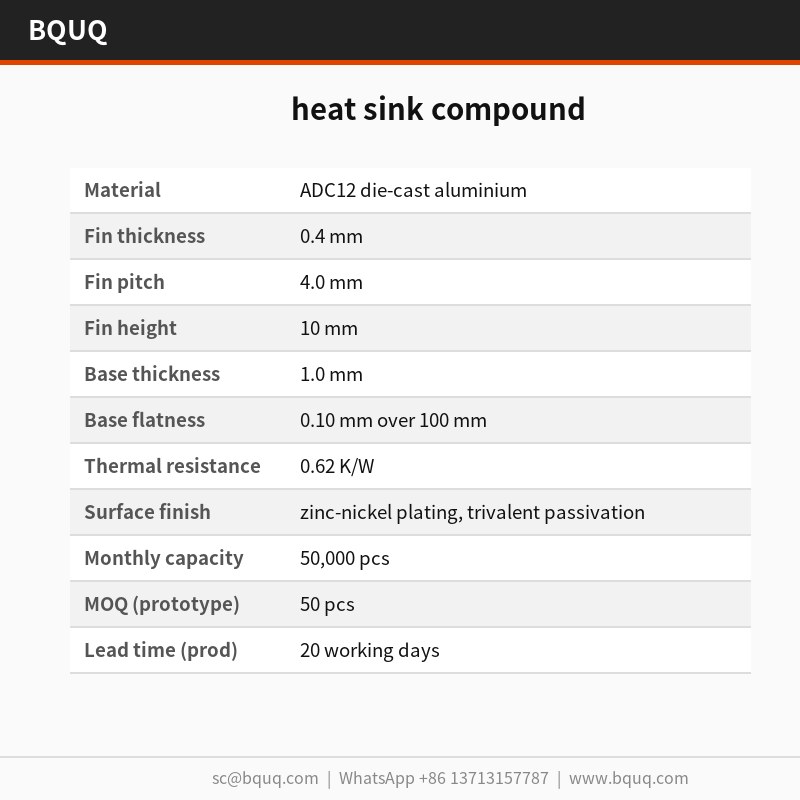
Wärmeleitpaste: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Wärmeleitpaste
Wärmeleitpaste: ADC12 die-cast aluminium, 0.4 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Diese Wärmeleitpaste wird aus ADC12-Druckgussaluminium gestanzt, mit 0,4 mm Lamellen bei 4,0 mm Teilung, und liefert einen gemessenen Wärmewiderstand von 0,62 K/W bei ΔT = 60 K. Der 1,0 mm starke Boden hält 0,10 mm über 100 mm Ebenheit, verifiziert auf einer Granitplatte. Ein einzelner Hub mit 25 T formt das gesamte Teil, und der 18-s-Zyklus versorgt eine ISO9001-Linie mit 50.000 Stück pro Monat in Dongguan.
Diese Wärmeleitpaste wird aus ADC12-Druckgussaluminium gestanzt, mit 0,4 mm Lamellen bei 4,0 mm Teilung, und liefert einen gemessenen Wärmewiderstand von 0,62 K/W bei ΔT = 60 K. Der 1,0 mm starke Boden hält 0,10 mm über 100 mm, verifiziert auf einer Granitplatte, und die Montage läuft mit 50.000 Stück pro Monat von einer einzigen ISO9001-Linie in Dongguan.
Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. Die Ebenheit von 0,10 mm über 100 mm auf der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub mit 25 T formt die gesamte Wärmeleitpaste, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,03 mm, und der 18-s-Zyklus versorgt eine Linie mit 50.000 Stück.
Die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den thermischen Pfad. Zwischen dem ADC12-Druckgussaluminium und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Das Pressen von ADC12-Druckgussaluminium hält die Wärmeleitpaste leicht, ab 650 g je nach Umschließung, ohne die Lamellendichte zu opfern, was dort wichtig ist, wo die Länge des Luftstrompfads bereits durch das Gehäuse festgelegt ist.
Die Zink-Nickel-Beschichtung mit trivalenter Passivierung wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei bearbeiteten Alternativen der Fall ist.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist ADC12-Druckgussaluminium, geliefert mit Zink-Nickel-Beschichtung, trivalenter Passivierung. Für Anwendungen, bei denen die Exposition gegenüber LED-Hallenbeleuchtung eine Rolle spielt, empfehlen wir den passivierten Weg; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
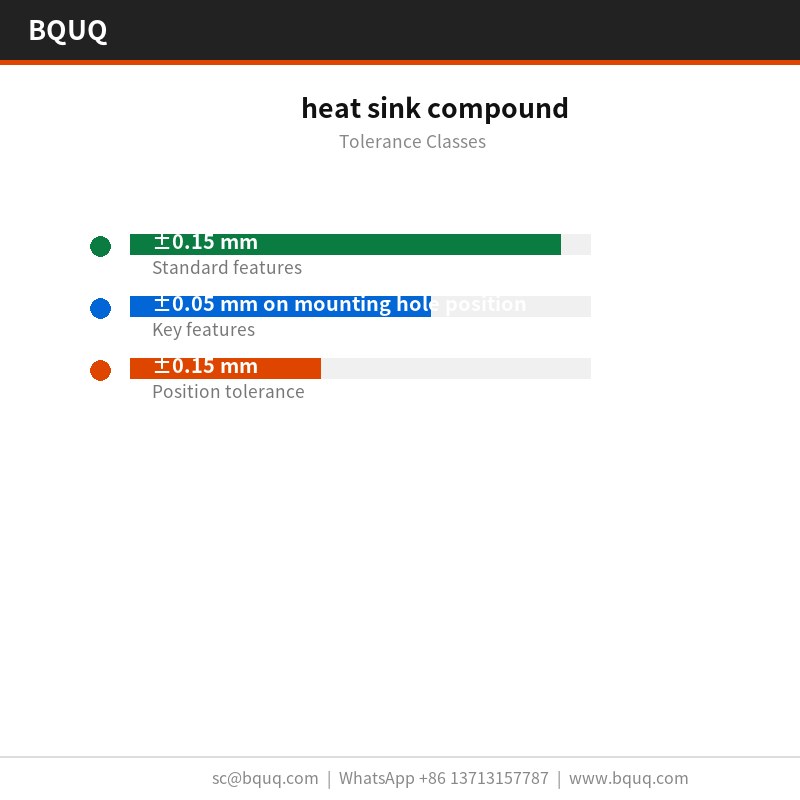
Allgemeine Abmessungen laufen auf ±0,15 mm, wobei kritische Merkmale wie ±0,05 mm bei der Position der Montagelöcher separat gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit von ±0,03 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor dem Werkzeugbau zu entscheiden und nicht danach.
Jede Charge trägt einen CMM-Bericht vom optischen Komparator 0,002 mm. Wir erfassen Ebenheit, Teilung, Bodenstärke und Lochposition und melden alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Eingehendes ADC12-Druckgussaluminium wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt der optische Komparator 0,002 mm 0,10 mm über 100 mm und 4,0 mm gegenüber der Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit optischem Komparator 0,002 mm bei jedem Erstmuster. Abweichungen über ±0,15 mm lösen eine Sortierung der gesamten Charge aus.
Wir prüfen 0,4 mm Lamellenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen einen Fuß spalten kann, ohne dass sich eine Zeichnungsabmessung verschiebt. Das Gratlimit wird pro Teil festgelegt.
Wo dieses Teil verwendet wird
Bei LED-Hallenbeleuchtungskonstruktionen ist die Montagefläche von 0,10 mm über 100 mm ebenso wichtig wie die thermische Nennleistung: Sie entscheidet, ob sich das thermische Schnittstellenmaterial gleichmäßig verteilt oder sich an einem Ende ansammelt.
Wo eine Wärmeleitpaste in Stückzahlen für LED-Hallenbeleuchtung läuft, entscheidet die Teil-zu-Teil-Konsistenz über Feldrückläufe. ±0,03 mm bei einem Lauf von 50.000 Stück hält die thermische Kurve innerhalb eines Bandes.
Konstrukteure, die an LED-Hallenbeleuchtung arbeiten, fragen nach der Ebenheit, bevor sie nach thermischen Daten fragen, weil die Montage der LED-Hallenbeleuchtung automatisiert ist und ein nicht ebener Boden die Linie stoppt.
LED-Hallenbeleuchtungskonstruktionen laufen oft mit einem Zwangs Luftpfad von 2,0 m/s. 0,62 K/W bei ΔT = 60 K, natürliche Konvektion bedeutet, dass LED-Hallenbeleuchtung ihr Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten kann.
Spezifikationen
Parameter
Wert / Bereich
Material
ADC12-Druckgussaluminium
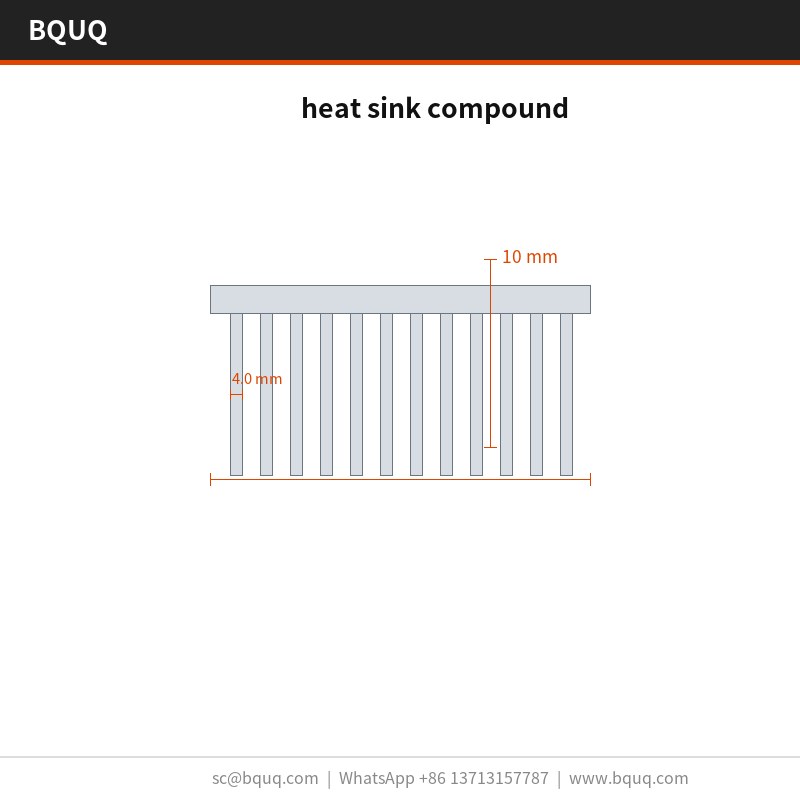
Lamellendicke
0,4 mm
Lamellenteilung
4,0 mm
Lamellenhöhe
10 mm
Bodenstärke
1,0 mm
Bodenenbenheit
0,10 mm über 100 mm
Wärmewiderstand
0,62 K/W
Thermische Testbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenbeschaffenheit
Zink-Nickel-Beschichtung, trivalente Passivierung
Größenbereich
120 x 80 x 50 mm
FAQ: Ihre Fragen vor der Bestellung
Welche Toleranz können Sie halten?
Allgemeine Abmessungen laufen auf ±0,15 mm; kritische wie ±0,05 mm bei der Position der Montagelöcher werden separat gehalten. Umgeformte Merkmale erben die Werkzeugwiederholbarkeit von ±0,03 mm. Wenn Ihre Zeichnung enger sein muss, sagen Sie es uns vor dem Werkzeugbau, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie schneidet dies im Vergleich zu einer stranggepressten Wärmeleitpaste ab?
Das Strangpressen ist ab etwa 500.000 Stück pro Jahr günstiger und liefert ein glatteres Profil. Das Stanzen gewinnt darunter und überall dort, wo die Lamellenstärke unter 0,5 mm fällt, weil das Strangpressen 0,4 mm nicht konsistent halten kann. Bei LED-Hallenbeleuchtungs-Prototypen entscheiden in der Regel die Werkzeugkosten.
Wir testen bei ΔT = 60 K, natürliche Konvektion, und melden 0,62 K/W. Das ist ein stationärer Wert, kein transienter: Für das Verhalten der LED-Hallenbeleuchtung beim ersten Einschalten benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Stellen Sie die Wärmeleitpaste in verschiedenen Größen her?
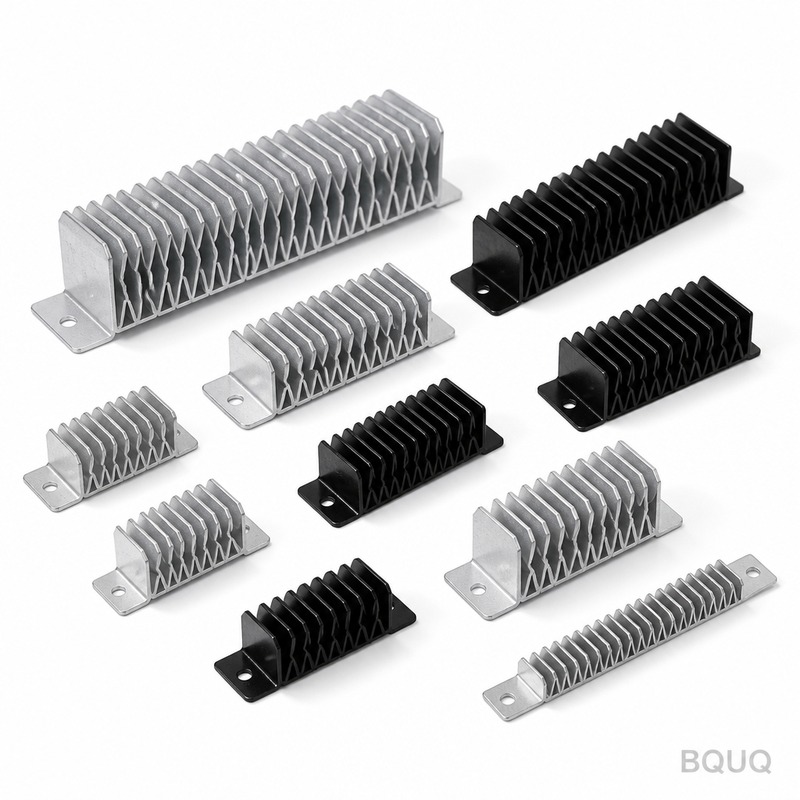
Die Familie umfasst 120 x 80 x 50 mm, mit Stückgewichten ab 650 g. Da der Boden gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes statt einer neuen Presslinie, sodass die Entwicklung in der Regel 2 Wochen statt 8 dauert.
Können Sie die Wärmeleitpaste vormontiert liefern?
Ja. Wir können Clips, Schrauben oder eine Lüfterabdeckung als konfektionierte Baugruppe hinzufügen, wobei die Teile pro Satz verpackt und gekennzeichnet werden. Dies ist bei LED-Hallenbeleuchtungsprogrammen üblich und fügt etwa 3 Arbeitstage hinzu.
Wie wir fertigen und versenden
Der Werkzeugbau erfolgt im Haus, wodurch ±0,03 mm über ein Programm von 50.000 Stück gehalten werden, statt Teil für Teil zu driften.
Das Qualitätspersonal sitzt neben der Presse, nicht in einem separaten Raum. Abweichungen bei 4,0 mm oder 0,10 mm über 100 mm stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Wir quotieren FOB Guangzhou und halten 50 Stück für die Bemusterung bereit. Die Bemusterung beträgt eine Mustergbühr von 30-80 USD, sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Gleichmäßiger Kontakt der thermischen Schnittstelle und keine Hartlötverbindung
Erfordert Werkzeug mit ±0,03 mm Toleranz
Zweiteiliger Kühler mit Klebeschicht
Anwendungen, bei denen separate Materialien für Boden und Lamellen benötigt werden
Zusätzlicher thermischer Pfad und mögliches Versagen des Klebers
ADC12-Druckgussaluminium
Leichte Wärmeleitpaste ab 650 g
Lamellendichte durch das Druckgussverfahren begrenzt
Zink-Nickel-Beschichtung mit trivalenter Passivierung
Korrosionsbeständigkeit auf der gestanzten Oberfläche
Zusätzlicher Veredelungsschritt
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
Ein einzelner Hub mit 25 T formt das gesamte Teil
18 s Zykluszeit
Ebenheit
0,10 mm über 100 mm auf der Montagefläche
Verifiziert auf Granitplatte
Thermische Leistung
0,62 K/W bei ΔT = 60 K
Gemessener Wärmewiderstand
Werkzeug
±0,03 mm
Werkzeugläufe
Versand
Prüfung vor jedem Versand
ISO9001-Linie in Dongguan
Häufig gestellte Fragen
Was ist der Wärmewiderstand dieser Wärmeleitpaste?
Der gemessene Wärmewiderstand beträgt 0,62 K/W bei ΔT = 60 K. Dies wird mit 0,4 mm Lamellen bei 4,0 mm Teilung erreicht, gestanzt aus ADC12-Druckgussaluminium, und das einteilige Design entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist.
Welches Material wird für die Wärmeleitpaste verwendet?
Sie wird aus ADC12-Druckgussaluminium gestanzt. Das Material hält die Wärmeleitpaste leicht, ab 650 g je nach Umschließung, ohne die Lamellendichte zu opfern. Die Zink-Nickel-Beschichtung mit trivalenter Passivierung bietet Korrosionsbeständigkeit auf der gestanzten Oberfläche.
Wie hoch ist die Ebenheitstoleranz auf der Montagefläche?
Der 1,0 mm starke Boden hält 0,10 mm über 100 mm Ebenheit auf der Montagefläche, verifiziert auf einer Granitplatte. Diese Ebenheit wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet und den Wärmewiderstand von 0,62 K/W unterstützt.
Wie hoch sind die Produktionskapazität und die Lieferzeit?
Die Montage läuft mit 50.000 Stück pro Monat von einer einzigen ISO9001-Linie in Dongguan. Der 18-s-Zyklus versorgt diese Linie. Die Lieferzeit ist Standard für diesen Prozess; kontaktieren Sie uns für die aktuelle Terminplanung basierend auf Ihrer Bestellmenge und dem Werkzeugstatus.
Ein einzelner Hub mit 25 T formt die gesamte Wärmeleitpaste, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,03 mm. Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann, und die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist.
Wie sind die Lamellenabmessungen und die Teilung?
Die Wärmeleitpaste hat 0,4 mm Lamellen bei 4,0 mm Teilung. Diese Lamellendichte wird mit ADC12-Druckgussaluminium und einem einzelnen Hub mit 25 T erreicht. Der 1,0 mm starke Boden stützt die Lamellen und hält 0,10 mm über 100 mm Ebenheit auf der Montagefläche.
Welche Prüfung wird vor dem Versand durchgeführt?
Die Prüfung vor jedem Versand umfasst die Verifizierung der Ebenheit von 0,10 mm über 100 mm auf einer Granitplatte und des gemessenen Wärmewiderstands von 0,62 K/W bei ΔT = 60 K. Die ISO9001-Linie in Dongguan läuft mit 50.000 Stück pro Monat bei einem 18-s-Zyklus.