
EMI-Abschirmungsdesign: gestanzte Federkontakte, Kontaktfedern und Gehäuse, die Strahlungstests bestehen – aus einer ISO9001-Fabrik in Dongguan.
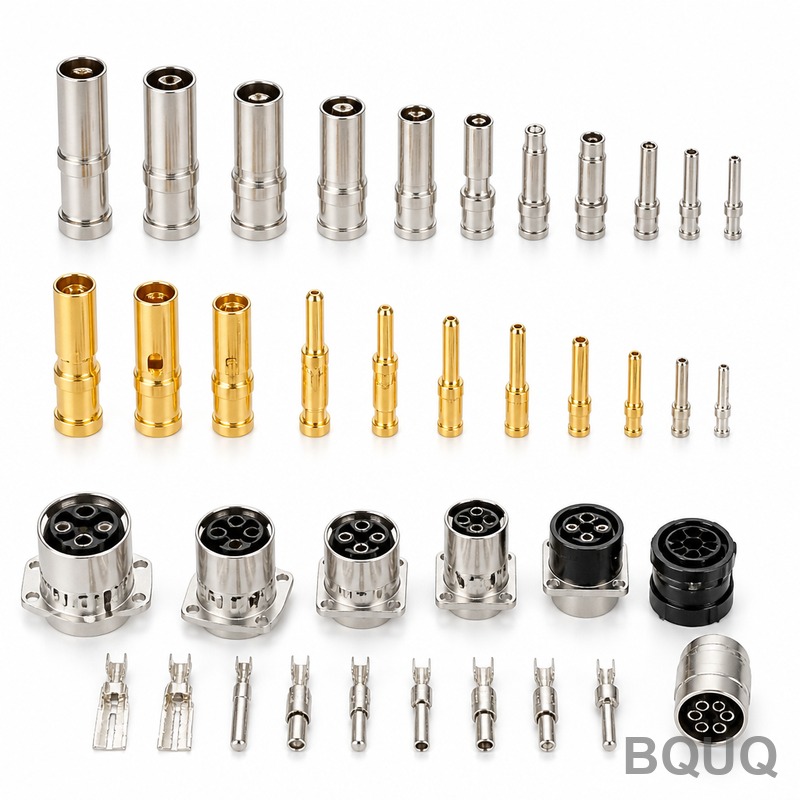
EMI-Abschirmung: Entwicklung von Federkontakten und Gehäusen, die Tests bestehen
Kurze Antwort: EMI-Abschirmung versagt an Spalten, nicht durch Metall. Ein gestanztes Abschirmgehäuse oder ein Federkontakt ist nur so gut wie die Verbindungen zwischen seinen Paneelen – die Nähte, an denen Abdeckungen auf Rahmen treffen, und die Finger, die sie überbrücken. Gestalten Sie diese Schnittstellen mit ausreichend Kontaktpunkten, Kontaktkraft und Beschichtung, und ein gestanztes Gehäuse besteht die Strahlungstests; lassen Sie einen 1-mm-Spalt oder einen relaxierenden Federfinger, und keine Menge Abschirmmetall wird das Ergebnis retten.
Jedes elektronische Produkt mit einer Grenze für abgestrahlte Emissionen – was in der Praxis alles bedeutet, was kommerziell verkauft wird – ist auf gestanzte Metallteile angewiesen, um Rauschen einzuschließen und Störungen fernzuhalten. Das Abschirmgehäuse, das ein Modul abdeckt, die Federfinger, die eine abnehmbare Abdeckung erden, und die Klemme, die eine Platine mit dem Chassis verbindet, sind alle Stanzteile. Ihre Geometrie ist einfach; ihre Aufgabe ist unerbittlich. Dieser Leitfaden behandelt die Konstruktionsregeln, die gestanzte Abschirmungen beim ersten Mal den Test bestehen lassen.
Warum Abschirmung an Nähten versagt
Eine massive Metallbox ist ein perfekter Schild – das Problem ist, dass kein reales Produkt eine massive Box ist. Abdeckungen müssen sich öffnen lassen, Platinen müssen hineingleiten, Kabel müssen hindurchgeführt werden. Jede Öffnung ist eine Schlitzantenne, die bei Wellenlängen leckt, die mit ihrer Länge zusammenhängen. Ein Spalt von einigen Zentimetern kann bei Mobilfunkfrequenzen lecken; selbst eine haarfeine Naht leckt dort, wo die beiden Oberflächen nicht wirklich Metall-auf-Metall treffen.
| Spalt-/Nahttyp | Typisches Leckproblem | Abschirmlösung |
|---|---|---|
| Naht Abdeckung-zu-Rahmen | Lange Schlitzantenne | Federfinger alle paar cm |
| Kontakt Platine-zu-Schirm | Intermittierende Erdung | Gestanzte Klemmen, geerdete Kanten |
| Steckerausschnitte | Apertur-Leckage | Dichtungen, Gehäuseerweiterungen, Schraubenabstand |
| Lüftungslöcher | Große Öffnungen | Perforationsmuster unter λ/20 |
| Nur Schraubpunkte | Spalte zwischen Befestigungselementen | Finger oder leitfähige Dichtung hinzufügen |
Fazit: Die Abschirmwirkung wird durch den schlechtesten Spalt bestimmt, nicht durch das durchschnittliche Panel. Konstrukteure, die die Abschirmung am Metall berechnen und die Nähte ignorieren, erleben eine böse Überraschung im Konformitätslabor. Deshalb verdienen Federkontakte und Gehäusegeometrie genauso viel Aufmerksamkeit wie das Gehäusematerial.
Gestanzte Abschirmgehäuse: Die Basisstruktur
Das Abschirmgehäuse selbst ist eine gestanzte Blechbox – typischerweise verzinntes Stahlblech, Neusilber oder Aluminium – die über einer störenden Schaltung sitzt und mit der Masse der Platine verlötet oder verclipst ist. Das Stanzen macht Gehäuse in großen Stückzahlen kostengünstig, wobei die gezogenen Wände, Verriegelungslaschen und Board-Mount-Funktionen in einem Werkzeug geformt werden. Die Abschirmwirkung des Gehäuses hängt von seinem Material, seinen Nähten und davon ab, wie vollständig es mit der Masseebene verbunden ist.
| Gehäusematerial | Typische Verwendung | Hinweise |
|---|---|---|
| Verzinnter Stahl | Allzweckgehäuse | Gute SE, lötzinnbar, kostengünstig |
| Neusilber | Korrosionsempfindliche Bereiche | Gute Lötbarkeit, weißeres Finish |
| Aluminium | Gewichtsempfindliche Module | Benötigt separaten Erdungspfad |
| Kupferlegierung | HF-Module | Beste Leitfähigkeit, teurer |
Fazit: Material ist weniger wichtig als Kontinuität. Ein Stahlgehäuse mit Fingern alle 10 mm übertrifft ein Kupfergehäuse, das nur an einer Schraube geerdet ist, weil die Finger die Nähte schließen, die tatsächlich lecken. Unsere gestanzten Blechgehäuse werden zuerst mit dieser Nahtlogik entworfen, Wandstärke und Material kommen an zweiter Stelle.
Federkontakte: Die Spaltschließer
Federkontakte und Kontaktfedern dienen dazu, zwei Metalloberflächen zuverlässig zusammenzudrücken, über Tausende von Öffnungs- und Schließzyklen, ohne Löten. Sie müssen drei Dinge gleichzeitig liefern: genügend Kontaktkraft, um den Widerstand niedrig zu halten, genügend Durchbiegung, um Toleranzstapel und Verschleiß zu tolerieren, und ein Material, das über die Lebensdauer nicht relaxiert. Deshalb dominiert Berylliumkupfer diese Kategorie, mit Phosphorbronze und gehärtetem Edelstahl als kostengünstigen Alternativen.
| Material | Typische maximale Betriebstemperatur | Ermüdung/Relaxation | Typische Verwendung |
|---|---|---|---|
| Berylliumkupfer C172 | ~150 °C+ | Ausgezeichnet | Board-Level-Schirme, Finger |
| Phosphorbronze C5210 | ~100–150 °C | Gut | Kostengünstigere Finger, Klemmen |
| Gehärteter 301 Edelstahl | ~250 °C+ | Gut | Hochtemperatur- und raue Umgebungen |
| Messing, Neusilber | ~100 °C | Mäßig | Nur statische Erdungsklemmen |
Fazit: Wählen Sie das Federmaterial nach Temperatur und Zyklenlebensdauer und beschichten Sie es dann für die Korrosions- und Verschleißumgebung. Ein relaxierender Finger ist ein stiller Fehler – der Schirm besteht den Erstmuster-Test und leckt ein Jahr später. Deshalb ist Relaxationsbeständigkeit wichtiger als rohe Leitfähigkeit bei gestanzten Kontaktfedern.
Die Konstruktionszahlen, die zählen
Drei Zahlen bestimmen, ob ein Federkontakt besteht: Kontaktkraft, Durchbiegungsbereich und die Beschichtung an der Schnittstelle. Die Kraft muss hoch genug bleiben, um Oberflächenfilme – Oxide und Verunreinigungen – zu durchbrechen, typischerweise mindestens einige zehn Gramm pro Finger, skaliert nach der Beanspruchung. Die Durchbiegung muss den Toleranzstapel zwischen Abdeckung und Rahmen abdecken, ohne das Material zu überlasten. Die Beschichtung, normalerweise Zinn oder Gold über Nickel, hält die Kontaktfläche über die Lebensdauer leitfähig.
| Konstruktionsparameter | Typischer Wert/Regel | Fehlermodus bei falscher Ausführung |
|---|---|---|
| Kontaktkraft pro Finger | 30–150 gf typisch | Niedrige Kraft = Oxidfilmwiderstand |
| Arbeitsdurchbiegung | 20–50 % der freien Höhe | Übermäßige Durchbiegung = bleibende Verformung |
| Fingerabstand | 5–15 mm typisch | Größerer Abstand = Naht leckt |
| Beschichtung | Zinn oder Goldflash über Nickel | Blankes Metall korrodiert an der Wischstelle |
| Kontaktfläche | Saubere, flache, beschichtete Fläche | Lack oder Eloxierung zerstört die Verbindung |
Fazit: Diese Zahlen interagieren. Erhöhen Sie die Kraft, benötigen Sie steiferes Material oder mehr Durchbiegungsraum; erhöhen Sie die Durchbiegung, benötigen Sie eine bessere Ermüdungslebensdauer. Die Zeichnung sollte die Kraft bei einer bestimmten Durchbiegung angeben, nicht nur eine freie Höhe – diese eine Spezifikation macht einen Federkontakt am Fließband und im Labor vorhersehbar.
Beschichtung und Erdung: Die elektrische Hälfte
Ein Federfinger, der eine eloxierte oder lackierte Oberfläche berührt, erdet nichts. Die Kontaktfläche auf der Abdeckung oder dem Rahmen muss blankes, beschichtetes Metall sein, und der Finger selbst benötigt eine Beschichtung, die auf die Umgebung abgestimmt ist – Zinn für Kosteneffizienz, Goldflash für Produkte mit korrosiven Atmosphären oder sehr niedrigen Signalpegeln. Die Erdungsstrategie ist ebenfalls wichtig: Finger erden die Abdeckung zum Rahmen, Klemmen erden die Platine zum Chassis, und beide Pfade müssen auf derselben Masse-Referenz landen, mit der das Abschirmgehäuse verbunden ist.
| Schnittstelle | Beschichtungspaar | Grund |
|---|---|---|
| Finger zur Abdeckungsfläche | Zinn-Zinn oder Au-Zinn | Niedriger und stabiler Kontaktwiderstand |
| Gehäuse zum Board-Pad | Lötverbindung | Permanente, hochintegritäre Verbindung |
| Klemme zum Chassis | Zinn oder Nickel | Korrosionsbeständige Druckverbindung |
| Platinenkante zum Gehäuse | Mehrere Klemmen parallel | Redundanz für die Erdung |
Fazit: Behandeln Sie jede Schnittstelle als elektrische Verbindung mit einer Beschichtungsspezifikation, nicht als Metall-auf-Metall-Kontakt. Dieselbe Beschichtungslogik, die gestanzte elektrische Kontakte schützt, gilt für die Abschirmung, und dieselben Inspektionsaufzeichnungen sollten die Teile in die Produktion begleiten.
Den Test beim ersten Mal bestehen
Konformitätstests sind teuer, also planen Sie Abschirmreserven ein, bevor Sie das Labor besuchen. Platzieren Sie Finger enger, als die Berechnung verlangt, um Verschleiß und Toleranzen abzudecken, spezifizieren Sie die Beschichtungsdicke mit Reserve und prototypisieren Sie die tatsächliche Abdeckungs-Rahmen-Baugruppe – ein einzeln getestetes Abschirmgehäuse sagt Ihnen nichts über die Naht zwischen ihm und der Abdeckung. Musteraufbauten, die die gestanzten Finger, das Gehäuse und die Kontaktfläche enthalten, finden Erdungsprobleme, solange sie noch CAD-Änderungen sind, nicht Neukonstruktionen.
Auf der Fertigungsseite ist Konsistenz die Variable, die den Test besteht: Finger, die aus einer Coil-Charge gestanzt werden, verhalten sich nur dann wie Finger aus der nächsten Charge, wenn Materialhärte und Beschichtung in der Spezifikation bleiben. Deshalb fertigen wir gestanzte Abschirmteile mit Eingangskontrolle der Coils und Chargen-Beschichtungsaufzeichnungen unter ISO9001 – ein Schirm, der von Charge zu Charge variiert, ist ein Testergebnis, das von Charge zu Charge variiert.
Häufig gestellte Fragen
F: Wie viele Federfinger benötigt eine Abschirmabdeckung?
Genug, damit der Abstand zwischen den Kontaktpunkten unter der Wellenlänge der höchsten Frequenz bleibt, die Sie eindämmen müssen – in der Praxis Finger alle 5–15 mm um den Umfang der Abdeckung. Weniger Finger bedeuten längere Schlitze und mehr Leckage bei hohen Frequenzen.
F: Berylliumkupfer oder Phosphorbronze für EMI-Finger?
Berylliumkupfer gewinnt bei Relaxationsbeständigkeit und Zyklenlebensdauer, weshalb es bei Board-Level-Abschirmungen dominiert. Phosphorbronze ist für Designs mit niedrigeren Zyklen und Kostendruck akzeptabel. Wenn die Umgebung heiß ist, ist gehärteter Edelstahl die langlebige Wahl.
F: Muss das Abschirmgehäuse rundherum verlötet werden?
Nein – Gehäuse werden oft verclipst oder an einigen Punkten geheftet. Wichtig ist, dass das Gehäuse an mehreren Punkten mit der Masseebene verbunden ist und alle Öffnungen klein bleiben. Vollständige Umfangslötung wird nur dort verwendet, wo sehr hohe Frequenzen es erfordern.
F: Warum hat mein Schirm den Prüfstandstest bestanden, aber im Konformitätslabor versagt?
Weil der Prüfstandstest die realen Nähte, Toleranzen und Erdungen nicht reproduziert hat. Abdeckungen verziehen sich, Finger relaxieren, Kontaktflächen korrodieren. Testen Sie die vollständige Baugruppe mit Teilen in Produktionstoleranz und prüfen Sie Kontaktkraft und Beschichtung an tatsächlichen Stanzmustern, nicht an idealer CAD-Geometrie.
F: Können gestanzte Finger selektiv beschichtet werden?
Ja. Selektive Beschichtung bringt Zinn oder Gold nur auf die Kontaktzone, was Edelmetallkosten senkt und den Rest des Streifens für die Umformung sauber hält. Die Beschichtung muss auf das Streifenlayout registriert sein, damit der fertige Finger auf dem beschichteten Band wischt.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


