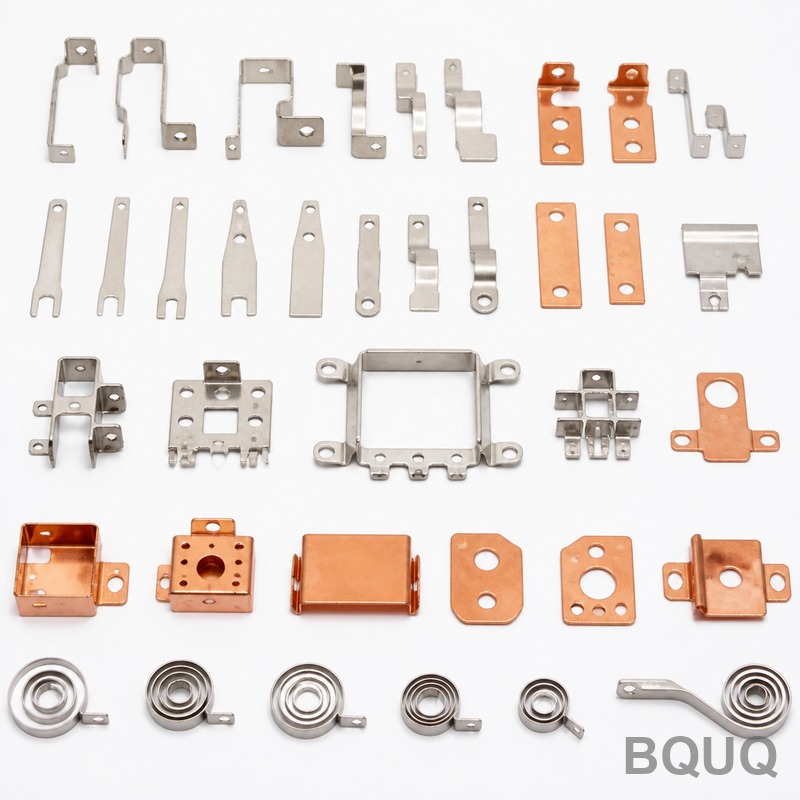
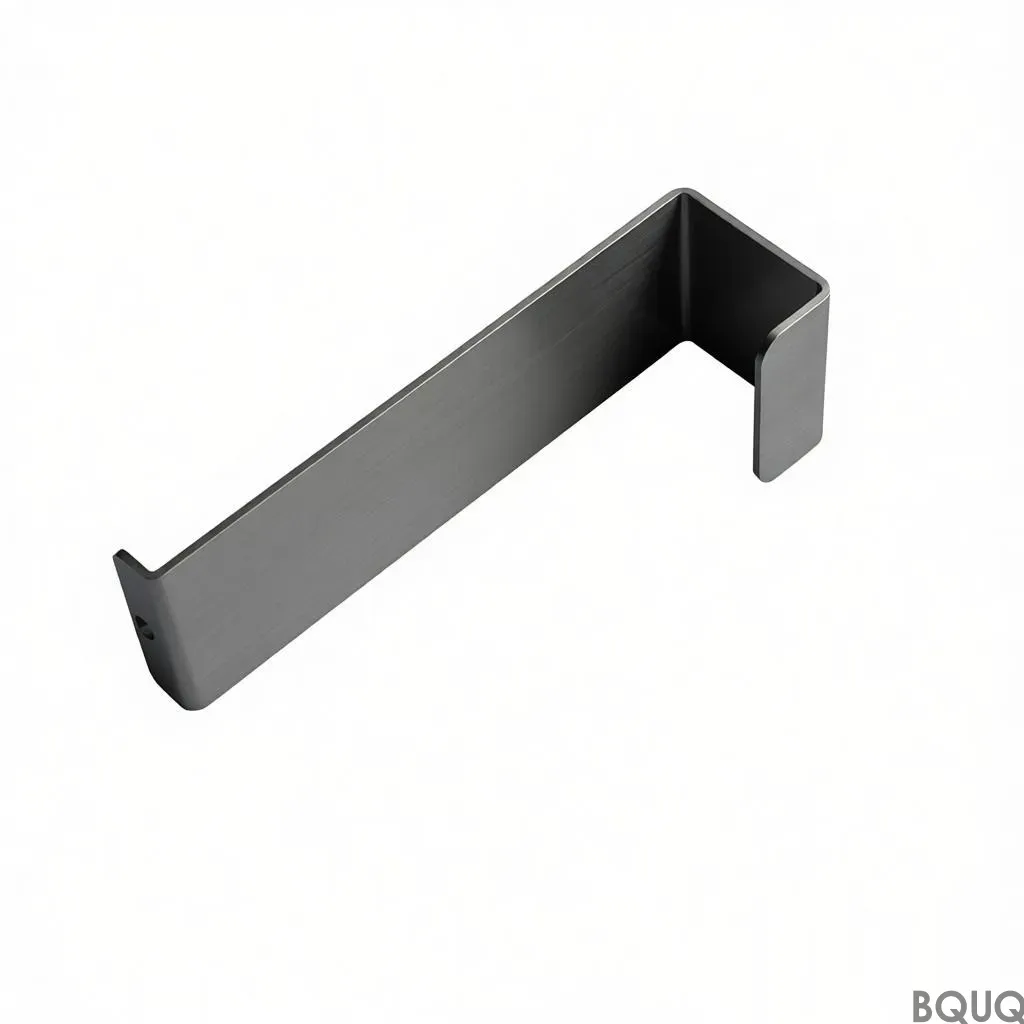
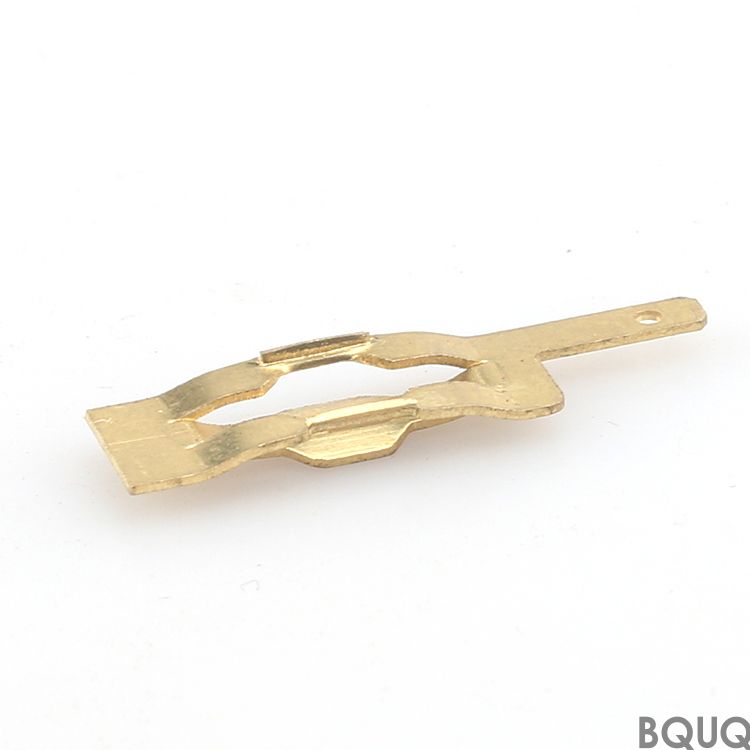
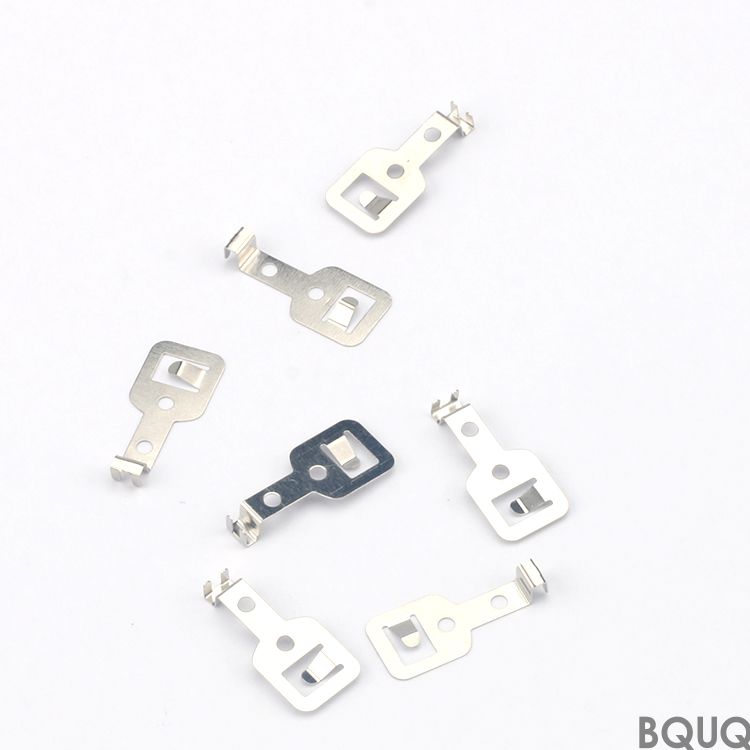
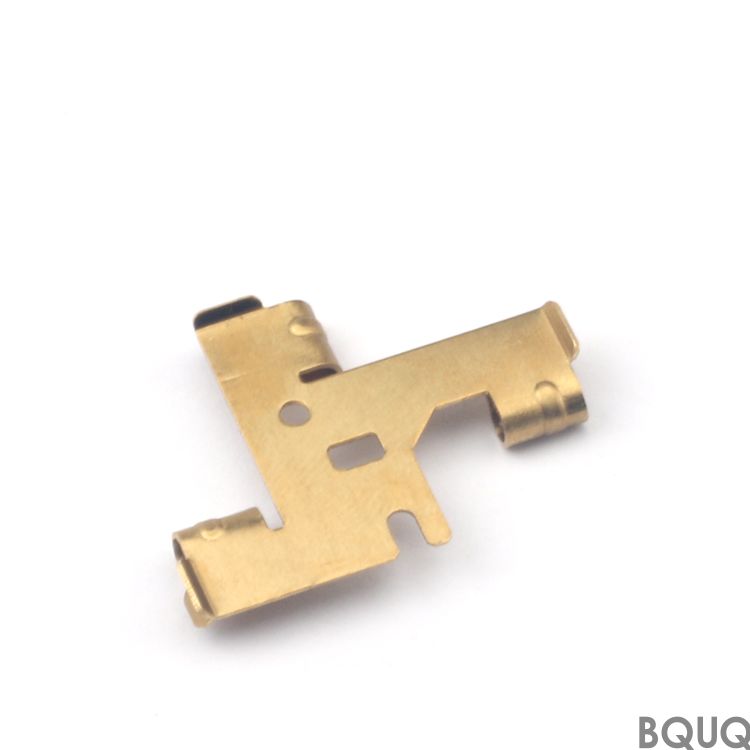
Dies ist unsere EV-Hochspannungsschütz-Teilekollektion – eine Reihe von Präzisionsstanzteilen für den internen Strompfad, Federaufnahmen und Lichtbogenkammer-Anschlüsse von Gleich
EV-Hochspannungsschütz-Teilekollektion | Präzisionsstanzteile von BQUQ
Dies ist unsere EV-Hochspannungsschütz-Teilekollektion – eine Reihe von Präzisionsstanzteilen für den internen Strompfad, Federaufnahmen und Lichtbogenkammer-Anschlüsse von Gleichstromschützen mit ei
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist unsere EV-Hochspannungsschütz-Teilekollektion – eine Reihe von Präzisionsstanzteilen für den internen Strompfad, Federaufnahmen und Lichtbogenkammer-Anschlüsse von Gleichstromschützen mit einer Nennleistung von 100A bis 600A. Sie erhalten eine Ebenheit innerhalb von 0,03mm, eine Gratbildung unter 0,05mm und eine konstante Härte von 40–45 HRC bei Kupfer- und Stahlteilen, mit einer Standardlieferzeit von 10 Arbeitstagen nach Freigabe der Zeichnung.
Warum der Strompfad eine Gratkontrolle unter 0,05mm benötigt
In einem Hochspannungsschütz wirkt ein Grat an der Stanzkante als Spannungskonzentrator. Bei 750V DC und 300A Dauerstrom erzeugt diese winzige Unvollkommenheit lokale Erwärmung und kann Mikrolichtbögen auslösen. Unsere Stanzwerkzeuge sind per Drahterosion mit einem Schneidspalt von 5% der Materialdicke gefertigt, wodurch die Grathöhe in der gesamten EV-Hochspannungsschütz-Teilekollektion unter 0,05mm gehalten wird. Sie müssen vor der Montage nicht manuell entgraten.
Werkstoffe, die zu Ihrem hermetisch gekapselten Schützdesign passen
Wir führen drei Werkstofffamilien für diese Kollektion. Erstens: C1100-Kupfer und C17200-Berylliumkupfer für die Hauptkontaktbrücken und flexible Stromschienenverbinder. Zweitens: AISI 304-Edelstahl für die beweglichen Federsitze und Rückstellfederführungen. Drittens: Kaltgewalzter Stahl (SPCC) mit Verzinnung für die Lichtbogenkammer-Anschlüsse. Jeder Werkstoff ist mit einem Werkszeugnis zertifiziert, und wir lagern 2-Tonnen-Bunde von jedem Material in unserem Lager in Dongguan, sodass Ihre Lieferzeit nicht auf die Materialbeschaffung warten muss.
Wie wir den Rundlauf bei mehrstufigem Umformen unter 0,02mm halten
Ein Schützanschluss hat zwei oder drei Biegungen in verschiedenen Ebenen. Wenn sich die zweite Biegung auch nur um 0,03mm verschiebt, wird der Kontaktabstand ungleichmäßig und die Schaltlebensdauer sinkt. Wir verwenden einen Folgestanzwerkzeug mit 9 bis 14 Stationen, wobei jede Station eine Präzisionsführungshülse mit einem Spiel von 0,008mm hat. Das Ergebnis: Positionstoleranz Loch-zu-Biegung von ±0,02mm und ein Gesamtrundlauf an der montierten Anschlussfläche von unter 0,02mm über eine Breite von 15mm. Dies wird auf einem Koordinatenmessgerät (KMG) nach jedem 500. Teil verifiziert, nicht nur bei der Einrichtung.
Wärmebehandlung und Oberflächenveredelung für 10.000-Zyklen-Lebensdauer
Berylliumkupferteile werden bei 315°C für 2 Stunden ausgelagert, um 42–45 HRC zu erreichen. Edelstahl-Federträger werden auf 35 HRC geglüht, um Risse unter zyklischer Belastung zu vermeiden. Kupferteile erhalten eine Silberbeschichtung von 4–6 Mikrometern, um den Kontaktwiderstand unter 0,5 Milliohm zu halten. Stahlteile erhalten eine glänzende Verzinnung von 3–5 Mikrometern für Korrosionsbeständigkeit bei hoher Luftfeuchtigkeit. Jede Oberflächenbeschichtung wird mit einem XRF-Dickenmessgerät geprüft; wir versenden keine Teile ohne Beschichtungsbericht.
Prüfung vor jeder Lieferung: KMG- und Abzugskraft-Daten
Wir verlassen uns nicht nur auf In-Prozess-Kontrollen. Vor dem Verpacken Ihrer EV-Hochspannungsschütz-Teilekollektion führen wir eine finale Chargenprüfung durch: 10 Teile aus jeder Produktionscharge werden auf einem Zeiss-KMG für kritische Maße gemessen, ein Abzugstest verifiziert die Schweiß- oder Crimpfestigkeit, falls Sie Baugruppen anfordern, und ein Rauheitsmessgerät bestätigt Ra 0,8µm auf Dichtflächen. Sie erhalten einen PDF-Prüfbericht mit den tatsächlich gemessenen Werten, nicht nur ein allgemeines Konformitätszertifikat.
Herstellung Ihrer kundenspezifischen Kontaktbrücke ohne Mindestbestellmenge
Unsere Stanzpressenlinie reicht von 25 Tonnen bis 300 Tonnen. Für Ihre kundenspezifische Brücke oder Ihren Anschluss benötigen wir nur eine 2D-Zeichnung oder eine 3D-STEP-Datei. Die Werkzeugkonstruktion dauert 3 Tage, der Werkzeugbau 7–10 Tage, und Erstmuster werden innerhalb von 24 Stunden nach Freigabe versendet. Es gibt keine Mindestbestellmenge. Sie können 50 Stück für eine Prototypencharge oder 100.000 Stück für die Serienproduktion bestellen. Der Stückpreis sinkt planbar: Die Werkzeugkosten werden über die ersten 5.000 Teile amortisiert, sodass Ihre Kosten pro Stück schnell fallen.
Abdichtungs- und Beschichtungsoptionen für IP67-gekapselte Gehäuse
Viele unserer Kunden verwenden diese Teile in einem gekapselten Schützgehäuse. Dafür bieten wir ein gestanztes Noppenmuster auf der Anschlussfläche an, das in eine geformte Gummidichtung einrastet. Wir bieten auch selektive Beschichtung an – Silber nur auf dem Kontaktbereich, während das Montageloch unbeschichtet bleibt, um eine sichere Schraubverbindung zu gewährleisten. Dies erfolgt mit einem Maskierungsprozess, der die Beschichtungsgrenze innerhalb von ±0,2mm hält, sodass keine Kriechkorrosion am Gewinde entsteht.
Wie hoch ist Ihre Mindestbestellmenge für ein kundenspezifisches Teil?
Keine Mindestbestellmenge – wir akzeptieren 50 Stück für eine Prototypencharge und skalieren von dort aus, wobei die Werkzeugkosten über die ersten 5.000 Einheiten amortisiert werden.
Können Sie meine bestehenden Schützteilemaße exakt nachbilden?
Ja, senden Sie uns Ihre Zeichnung oder ein physisches Muster, und wir erstellen die Maße per Reverse Engineering auf ±0,01mm genau und unterbreiten Ihnen innerhalb von 12 Stunden ein Angebot.
Wie kontrollieren Sie die Qualität von Hochspannungsschützteilen?
Wir verwenden ein Folgestanzwerkzeug mit 9–14 Stationen und 0,008mm Führungshülsenspiel, plus KMG-Prüfung an jedem 500. Teil und eine finale 10-Teile-Chargenprüfung mit PDF-Bericht.
Wie hoch ist die typische Lieferzeit für ein Erstmuster?
Der Werkzeugbau dauert 7–10 Tage, Erstmuster werden innerhalb von 24 Stunden nach Ihrer Freigabe versendet, und Serienaufträge werden in 10 Arbeitstagen ab Zeichnungsfreigabe geliefert.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder über WhatsApp an +86 13713157787. Wir sind ein Präzisionsfertigungswerk in Dongguan, China, mit 20 Jahren Erfahrung in CNC-Bearbeitung und Stanzen. Senden Sie Ihre Zeichnung – wir antworten noch heute mit einem Preis und DFM-Feedback.