Was dieser HSK100 ER40 Spannzangenfutter für Ihre Spindel leistet Dies ist ein CNC-gefräster HSK100 ER40 Spannzangenfutter-Werkzeughalter, der für Hochdrehmoment-Fräsen und Bohren
Was dieser HSK100 ER40 Spannzangenfutter für Ihre Spindel leistet Dies ist ein CNC-gefräster HSK100 ER40 Spannzangenfutter-Werkzeughalter, der für Hochdrehmoment-Fräsen und Bohren entwickelt wurde. Er
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was dieser HSK100 ER40 Spannzangenfutter für Ihre Spindel leistet
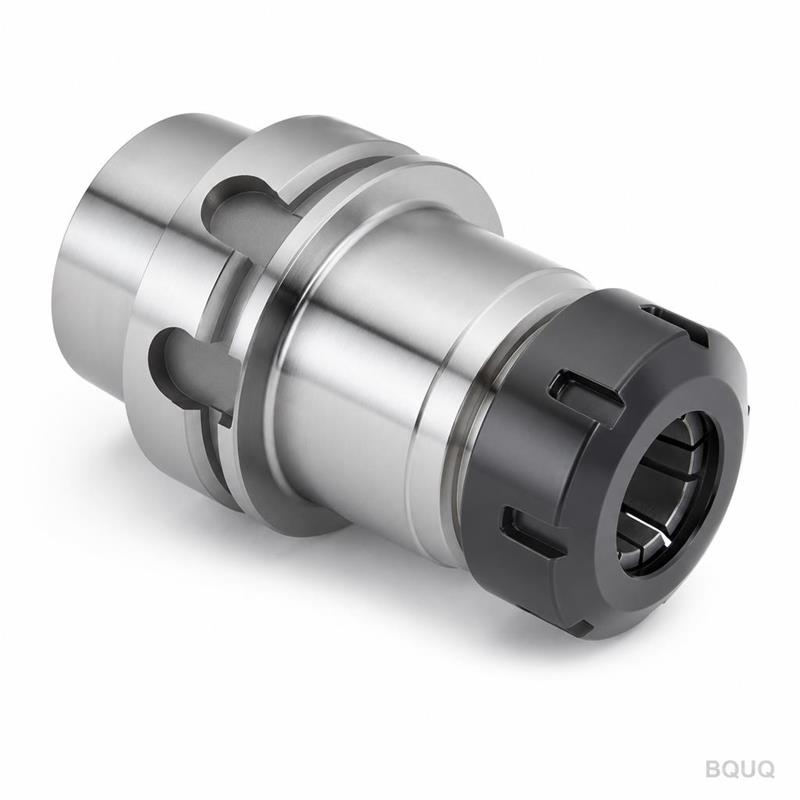
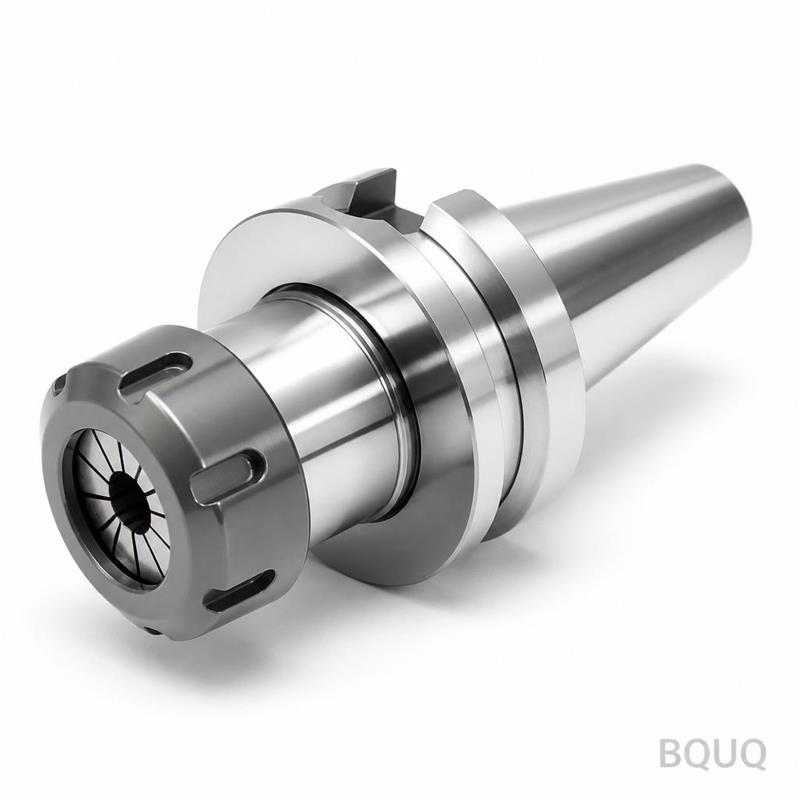
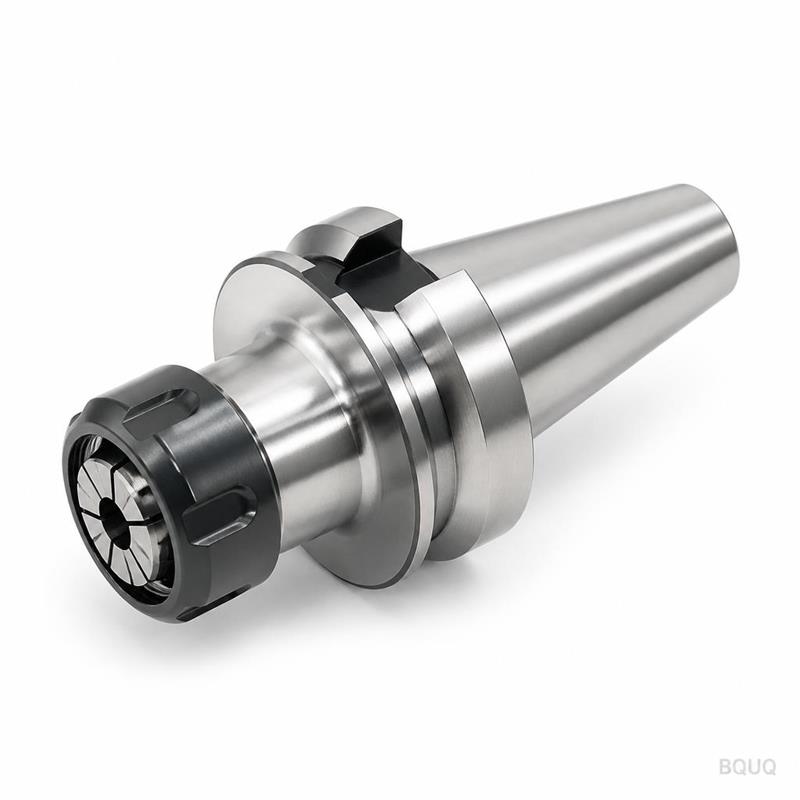
Dies ist ein CNC-gefräster HSK100 ER40 Spannzangenfutter-Werkzeughalter, der für Hochdrehmoment-Fräsen und Bohren entwickelt wurde. Er spannt ER40-Spannzangen mit einem Rundlauf von unter 0,005 mm an der Spitze, nimmt Werkzeugschäfte bis 26 mm auf und wird in 10-15 Tagen aus unserer Fabrik in Dongguan versandt. Sie erhalten einen Werkzeughalter, der Ihre Schneidkante konzentrisch hält, Vibrationen reduziert und die Werkzeugstandzeit im Vergleich zu verschlissenen oder Standard-Haltern um bis zu 30% verlängert.
Wie ER-Spannzangenfutter Werkzeuge ohne Rundlauf spannen
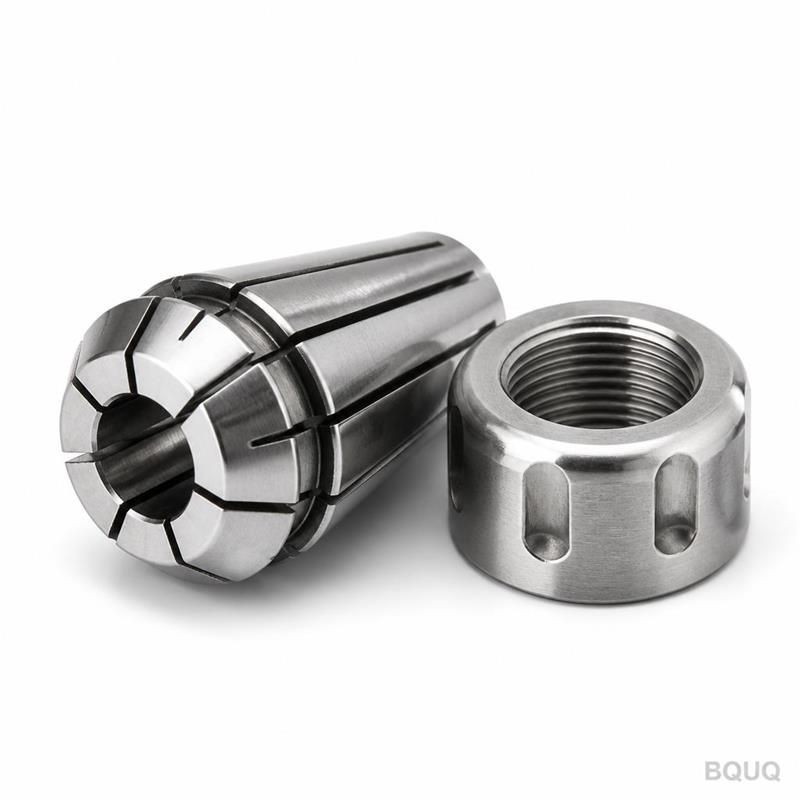
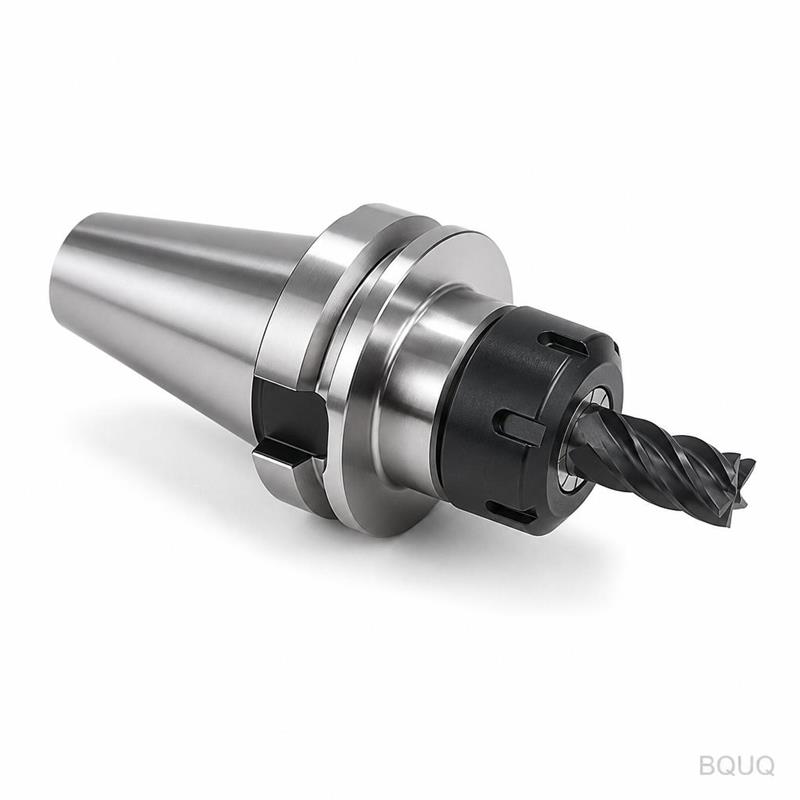
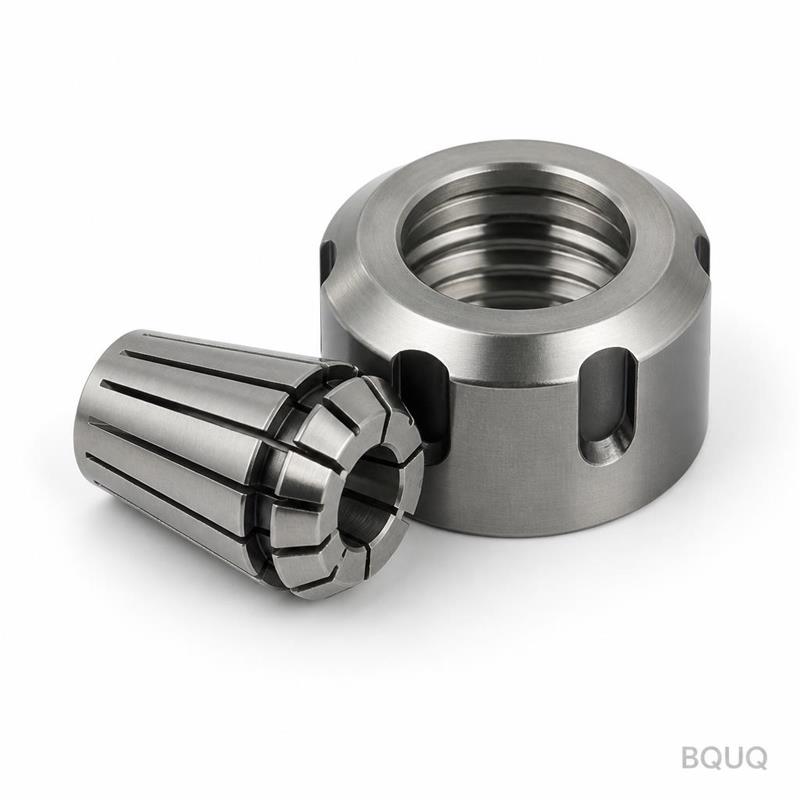
ER-Spannzangenfutter verwenden eine konische Bohrung und eine Gewindemutter, um eine geschlitzte Spannzange zu komprimieren. Wenn Sie die Mutter anziehen, zieht sich die Spannzange gleichmäßig um den Werkzeugschaft zusammen. Unser HSK100 ER40 Futter ist auf einen 8-Grad-Kegelwinkel mit einer Oberflächengüte von Ra 0,4 µm an der Bohrung bearbeitet. Dieser Kegel wird nach der Wärmebehandlung geschliffen, nicht nur gedreht, um Konzentrizität zu gewährleisten. Ein Standard-ER40-Spannzangenbereich reicht von 3 mm bis 26 mm, sodass ein Futter die meisten Schaftfräser, Bohrer und Reibahlen abdeckt, die Sie in einer 100-mm-Kegelspindel verwenden.
Materialien und Wärmebehandlung, die wir verwenden
Wir verwenden 20CrMnTi-Legierungsstahl, nicht billigen 45#-Stahl. Der Rohling wird geschmiedet, dann vorbearbeitet und anschließend auf eine Einsatzhärtungstiefe von 0,8-1,2 mm karbonisiert. Die endgültige Härte beträgt HRC 58-60 an den Spannflächen, während der Kern des Körpers zäh bei HRC 28-32 bleibt, um Vibrationen zu absorbieren. Der Zugbolzen und die Antriebsnuten werden nach HSK100-Standard mit einer Toleranz von ±0,005 mm bearbeitet. Wir verwenden keine Beschichtungen im Spannbereich – blanker gehärteter Stahl bietet die beste Reibung gegenüber ER-Spannzangen.
Bearbeitungsablauf, der den 0,005 mm Rundlauf gewährleistet
Jeder HSK100 ER40 Futter durchläuft einen festgelegten Ablauf: CNC-Drehen des Kegels, dann Wärmebehandlung, dann spitzenloses Schleifen des Schafts, dann endgültiges Schleifen des 8-Grad-Kegels und des Spannzangensitzes. Wir halten den Kegelwinkel auf ±0,0015 Grad. Der Spannzangensitz wird nach dem Schleifen geläppt, um Mikrograte zu entfernen. Wir prüfen den Rundlauf an zwei Punkten – 10 mm von der Spitze und 50 mm von der Spitze – mit einer 0,001 mm Messuhr. Wenn einer der Punkte 0,005 mm überschreitet, wird das Futter verschrottet, nicht nachbearbeitet.
Inspektion vor jedem Versand
Jedes Futter erhält vor dem Verpacken einen vollständigen Maßbericht. Wir messen die HSK100-Kegelkontaktfläche mit Bläuen – muss 90% Kontakt zeigen. Wir testen das Drehmoment der Spannzangenmutter mit einem kalibrierten Drehmomentschlüssel; eine Standard-ER40-Mutter erfordert 120-140 Nm. Wir überprüfen auch den Bohrungsdurchmesser mit einem Grenzlehrdorn bei 0,004 mm Toleranz. Sie erhalten eine Papierkopie des Rundlaufmesswerts und des Härteprüfergebnisses in der Box. Keine Ausnahmen.
Parameter
Wert
Kegelnorm
HSK100 (DIN 69893)
Spannzangentyp
ER40 (3-26 mm Bereich)
Material
20CrMnTi-Legierungsstahl
Härte (Spannbereich)
HRC 58-60
Kernhärte
HRC 28-32
Rundlauf (Spitze, 10 mm)
≤ 0,005 mm
Rundlauf (50 mm)
≤ 0,010 mm
Kegelwinkeltoleranz
±0,0015°
Oberflächengüte (Bohrung)
Ra 0,4 µm
Lieferzeit
10-15 Tage
Mindestbestellmenge
Keine (1 Stück akzeptiert)
Warum HSK100 BT oder SK bei Hochgeschwindigkeitsbearbeitung übertrifft
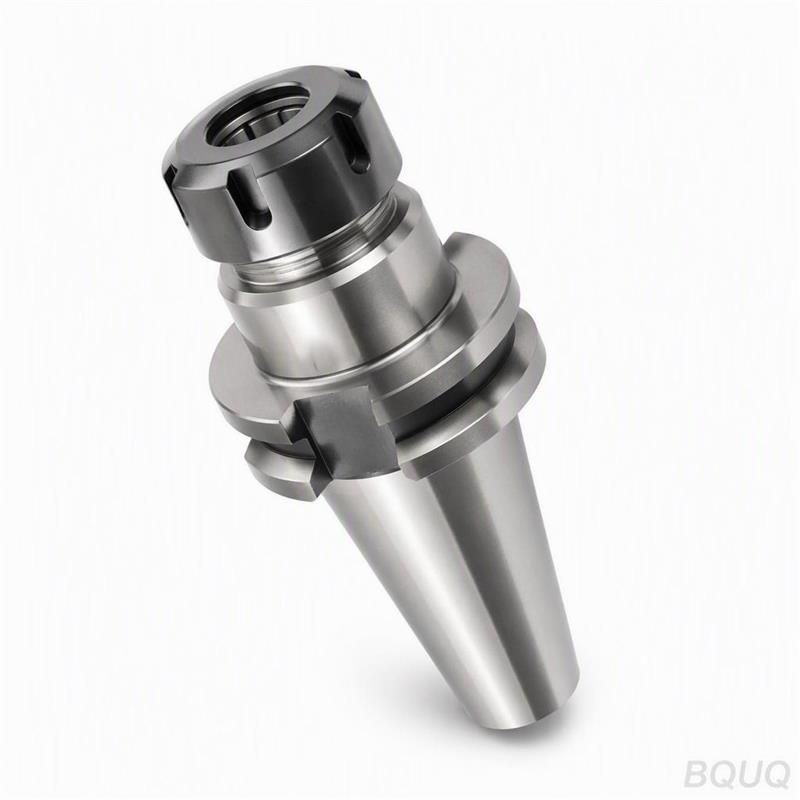
HSK100 ist ein Hohlkegelschaft mit Doppelflächenkontakt – der Flansch berührt die Spindelstirnfläche, während der Kegel verriegelt. Dieses Design bietet höhere axiale Steifigkeit und Wiederholgenauigkeit bei 15.000 U/min oder mehr. Ein BT40-Halter verlässt sich nur auf die Zugstange; unter schwerem Schnitt kann der Kegel leicht hineingezogen werden. Unser HSK100 Futter eliminiert diese Bewegung. Für Formen- und Gesenkbaubetriebe, die gehärteten Stahl oder Hochvorschub-Aluminium bearbeiten, bedeutet dies eine bessere Oberflächengüte und weniger Werkzeugbrüche.
Kundenspezifische Optionen für Ihre bestehende Werkzeugeinrichtung
Benötigen Sie ein anderes Kühlmittelbohrungsmuster? Wir können auf Anfrage zentrale Durchgangs-Kühlmittelbohrungen bis 6 mm Durchmesser hinzufügen. Möchten Sie einen kürzeren Überstand für enge Z-Achsen-Freiheit? Wir können die Halslänge von standardmäßig 60 mm auf 40 mm reduzieren. Wir bieten auch einen lasergravierten ID-Ring am Flansch an – Ihre Werkzeugnummer, Maschinengruppe oder Datumscode. Diese Änderungen ändern die Lieferzeit nicht, wenn Sie die Zeichnung innerhalb von 24 Stunden genehmigen.
Häufig gestellte Fragen
Wie hoch ist die Mindestbestellmenge für diesen HSK100 ER40 Futter?
Keine Mindestbestellmenge – wir akzeptieren Einzelstückbestellungen zum Testen, und unsere Preisstaffel beginnt bei 5 Stück.
Können Sie Zugbolzen oder Kühlmittelbohrungen anpassen?
Ja, wir ändern das Kühlmittelbohrungsmuster, die Halslänge und fügen Lasermarkierungen hinzu, aber die HSK100-Kegelmaße bleiben Standard.
Wie garantieren Sie den 0,005 mm Rundlauf bei jedem Stück?
Wir prüfen 100% der Futter mit einer Messuhr und liefern einen schriftlichen Rundlaufbericht, keine stichprobenartige Kontrolle.
Wie hoch ist die tatsächliche Lieferzeit, wenn ich heute bestelle?
Die Standardproduktion beträgt 10-15 Tage, plus 3-5 Tage Versand in die meisten Länder; Eilaufträge mit verkürzter Lieferzeit sind verfügbar.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden – Senden Sie Ihre Zeichnung
Senden Sie uns Ihre HSK100 ER40 Zeichnung oder einfach Ihr Spindelmodell und Ihre Werkzeugliste. Wir antworten mit einem verbindlichen Preis, einer bestätigten Lieferzeit und einer DFM-Prüfung, wenn Ihre Zeichnung ein Risiko zeigt. Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren CNC-Bearbeitungserfahrung – kein Handelsunternehmen. Für einen breiteren Überblick zur Werkzeugauswahl lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl. Um zu verstehen, welche Toleranzen wir bei kundenspezifischen Teilen einhalten können, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Senden Sie Ihre Zeichnung per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wir antworten innerhalb von 12 Stunden, auch am Wochenende. Ein Futter oder hundert – es gilt derselbe Prüfstandard.