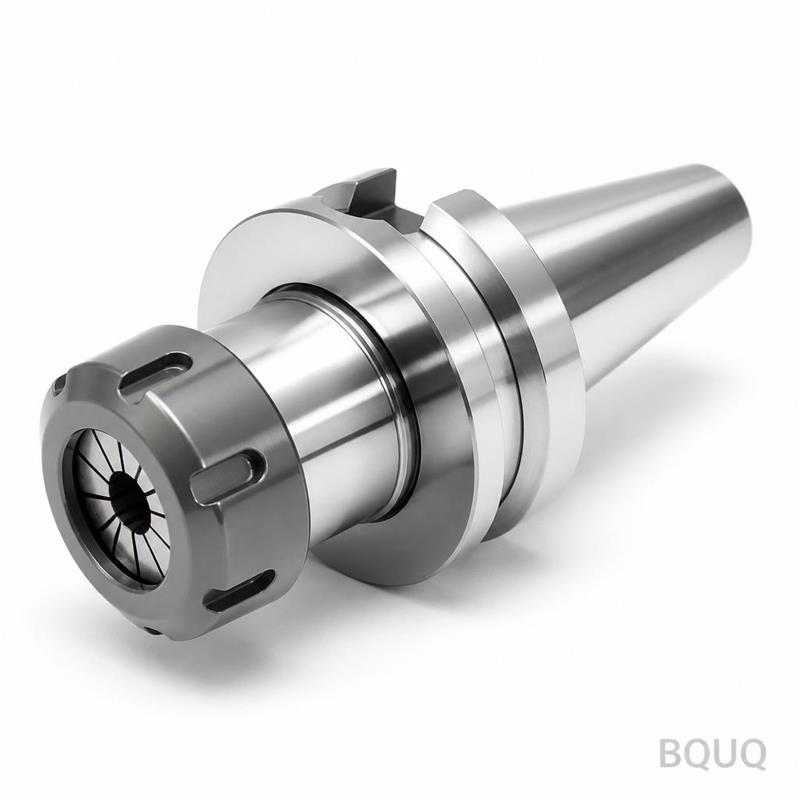
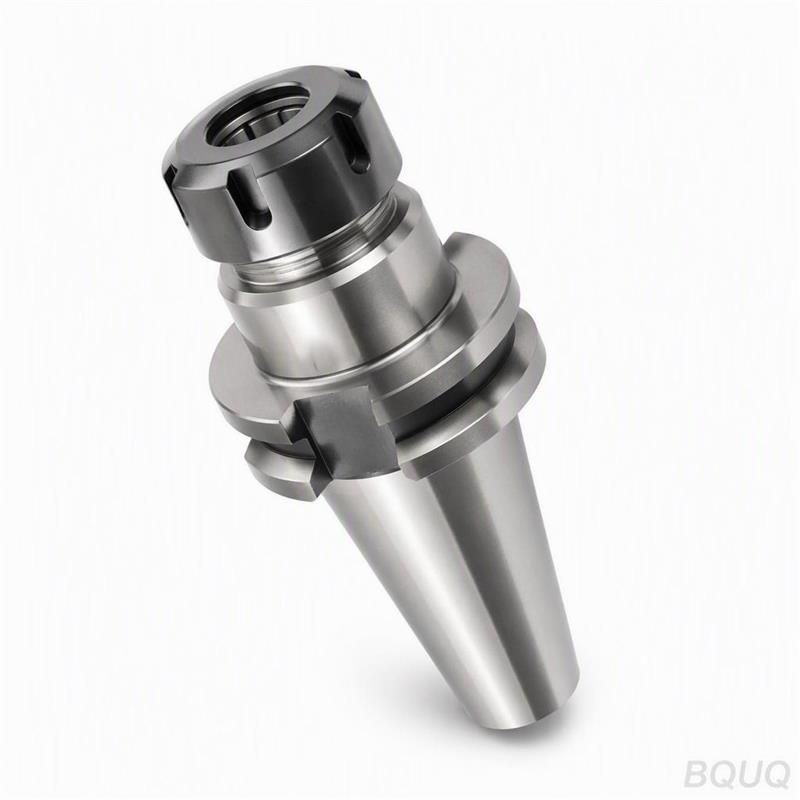
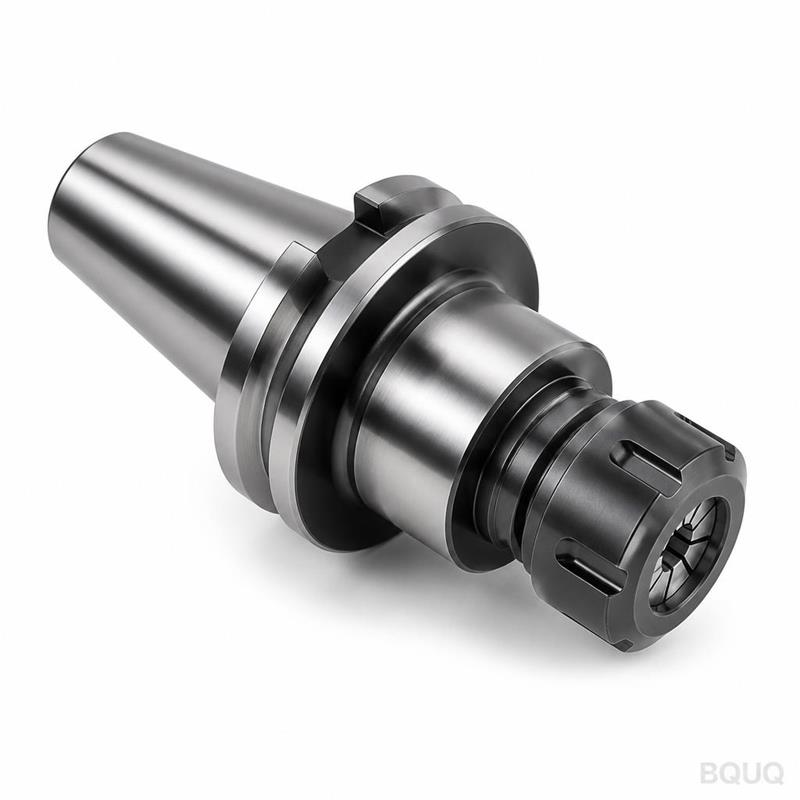
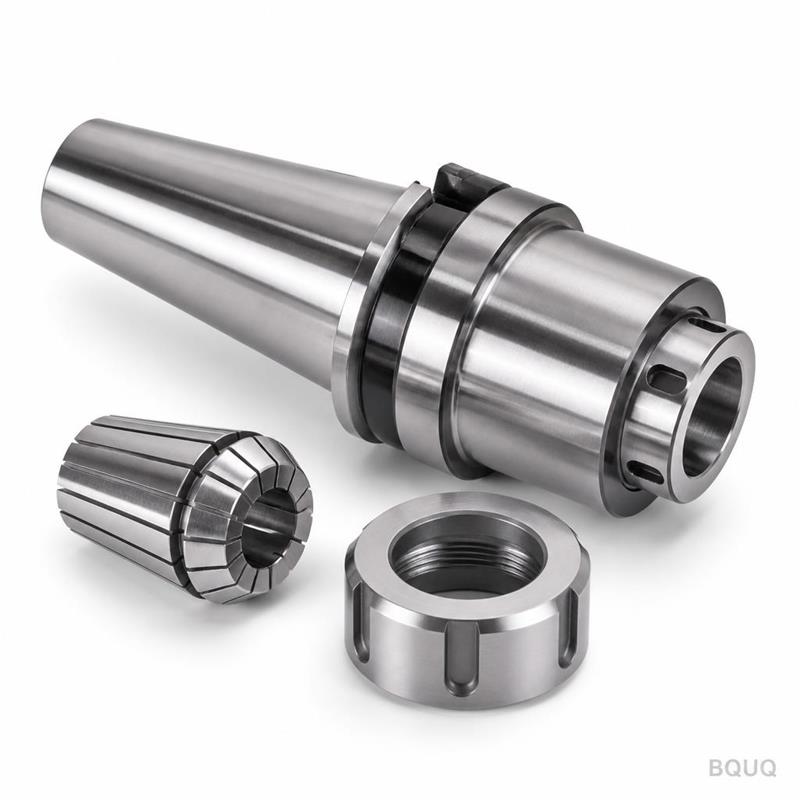
Dies ist ein CNC-gefräster BT30 ER Spannzangenfutter Werkzeughalter für CNC-Spindeln, der für die Aufnahme von ER-Spannzangen mit einem garantierten Rundlauf von 0,005 mm TIR an de
BQUQ CNC-gefräster BT30 ER Spannzangenfutter Werkzeughalter für CNC-Spindel
Dies ist ein CNC-gefräster BT30 ER Spannzangenfutter Werkzeughalter für CNC-Spindeln, der für die Aufnahme von ER-Spannzangen mit einem garantierten Rundlauf von 0,005 mm TIR an der Spitze ausgelegt i
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist ein CNC-gefräster BT30 ER Spannzangenfutter Werkzeughalter für CNC-Spindeln, der für die Aufnahme von ER-Spannzangen mit einem garantierten Rundlauf von 0,005 mm TIR an der Spitze ausgelegt ist. Sie erhalten einen gehärteten Stahlkörper mit HRC 58-62, eine Oberflächengüte von Ra 0,4 und eine Standardlieferzeit von 7 Arbeitstagen. Es handelt sich um Präzisionsfertigung aus China, ohne Mindestbestellmenge – bestellen Sie ein Stück oder tausend.
Wie ER Spannzangenfutter Werkzeuge ohne Rundlauf spannen
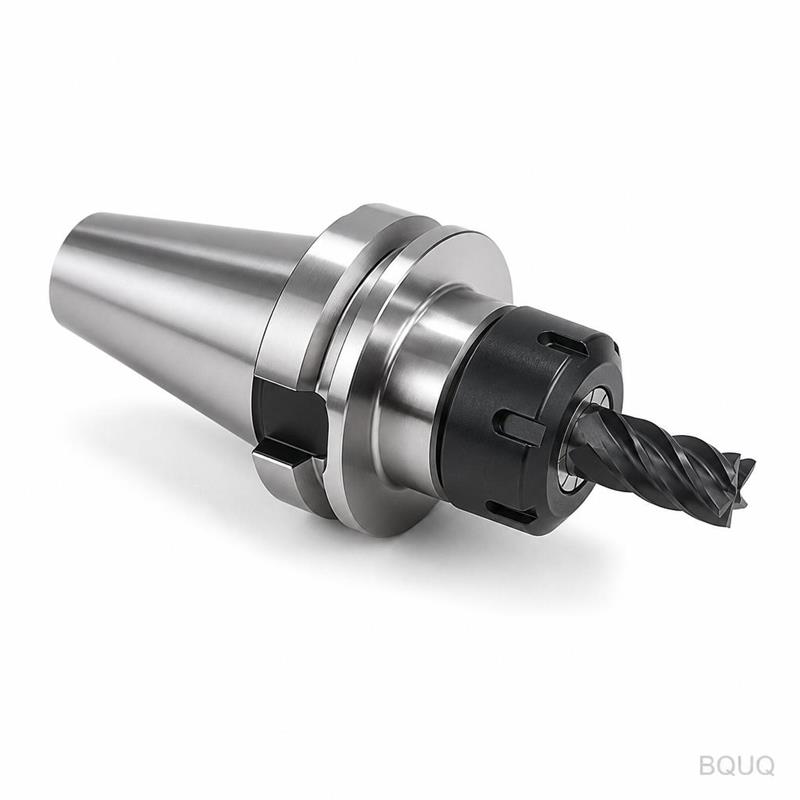
Der BT30-Kegel ist auf AT3-Qualität geschliffen, was bedeutet, dass die Kontaktfläche mit Ihrer Spindel mindestens 90 % beträgt – kein Wackeln, keine Vibration. Im Inneren ist der ER-Spannzangensitz mit einer Konzentrizität von 0,003 mm relativ zum Kegel bearbeitet. Wenn Sie die Mutter anziehen, komprimiert sich die Spannzange gleichmäßig um den Werkzeugschaft, nicht nur an zwei Punkten. Dieses Design eliminiert den Rundlauf, den gewöhnliche Spannfutter bei 3xD Überhang zeigen. Sie können Schaftfräser mit 12.000 U/min und einem Rundlauf von 0,005 mm TIR betreiben, was die Werkzeugstandzeit im Vergleich zu Standardhaltern um 30 % verlängert.
Materialien und Wärmebehandlung, die wir verwenden
Wir verwenden 20CrMnTi-Legierungsstahl, nicht billigen 45#-Kohlenstoffstahl. Der Rohling wird geschmiedet und anschließend geglüht, um innere Spannungen abzubauen. Nach der CNC-Bearbeitung karbonisieren wir die Oberfläche auf eine Tiefe von 0,8-1,2 mm. Der Kern bleibt zäh bei HRC 35-40, während die Oberfläche HRC 58-62 erreicht. Diese Kombination verhindert, dass sich der Kegel unter schweren Zerspanungslasten verformt. Die Mutter besteht aus 40Cr, gehärtet auf HRC 40-45, und die Gewinde sind gerollt – nicht geschnitten – für eine glattere Oberfläche und höhere Ermüdungsfestigkeit.
Prüfung vor jedem Versand
Jede einzelne Einheit durchläuft eine 5-stufige Prüfung. Erstens wird der BT30-Kegel auf einem Koordinatenmessgerät gegen eine Masterlehre geprüft – AT3-Toleranz bedeutet 0,005 mm über die gesamte Kegellänge. Zweitens wird die ER-Spannzangenbohrung auf Rundheit innerhalb von 0,002 mm gemessen. Drittens montieren wir das Spannfutter mit einem Präzisionsprüfstab und messen den Rundlauf an der Spitze: maximal 0,005 mm TIR. Viertens wird die Oberflächengüte mit einem Profilometer verifiziert: Ra 0,4 am Kegel, Ra 0,8 am Körper. Fünftens testen wir das Anzugsmoment der Mutter – sie muss bei 70-80 Nm einrasten, nicht mehr, nicht weniger. Ein vollständiger Prüfbericht wird jeder Bestellung beigelegt.
BT30-Kegelabmessungen und Spindelkompatibilität
Der BT30-Kegel folgt JIS B6339, mit einem großen Enddurchmesser von 30 mm und einem Kegelverhältnis von 1:29,4. Das Gewinde des Zugbolzens ist M12, und wir liefern den Zugbolzen standardmäßig mit – entweder im MAS BT- oder DIN 69872-Stil. Die Gesamtlänge beträgt 105 mm für ER32 und 120 mm für ER40-Versionen. Dieser Halter passt in jede Spindel mit standardmäßiger BT30-Schnittstelle, einschließlich Brother, Fanuc, Mazak und Haas-Maschinen mit BT30-Spindel. Wenn Ihre Spindel eine andere Zugbolzenlänge verwendet, teilen Sie uns dies mit, und wir passen die Gewindetiefe kostenlos an.
ER-Spannzangengrößenoptionen und Spannbereich
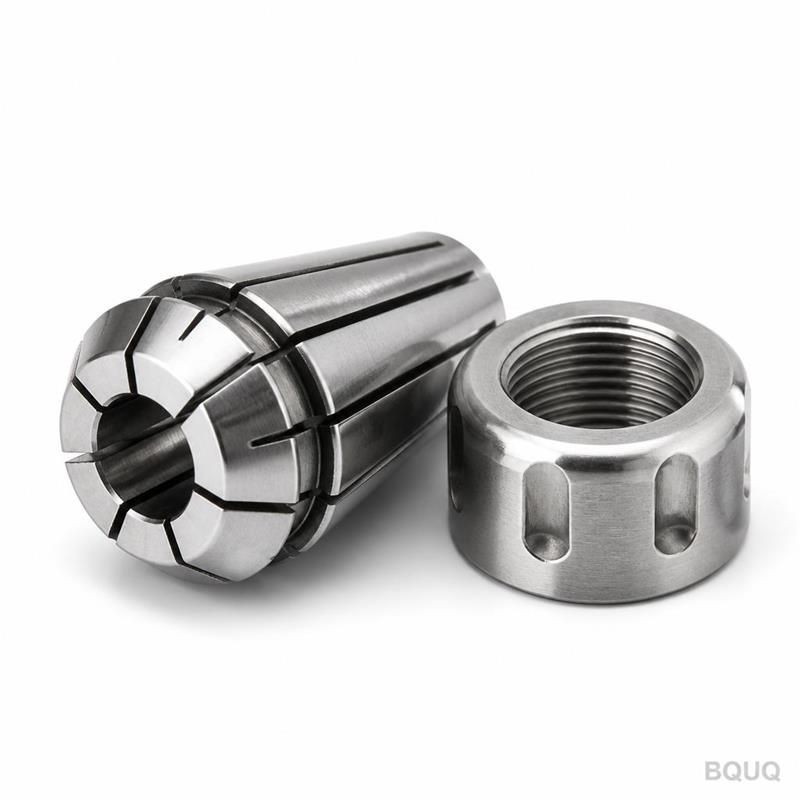
Wir bieten diesen Halter in den Spannzangengrößen ER16, ER20, ER25, ER32 und ER40 an. Der Spannbereich für jede ist Standard: ER32 spannt 2 mm bis 20 mm, ER40 spannt 3 mm bis 26 mm. Die Spannzangenmutter hat eine geschlitzte Antriebsfläche, die das Drehmoment direkt auf die Spannzange überträgt und so das Durchrutschen bei hohen Vorschüben reduziert. Für schweres Schruppen empfehlen wir die ER32-Version mit einem 20-mm-Schaft – sie hat eine 45 % größere Kontaktfläche als eine ER25. Für die Schlichtbearbeitung verwenden Sie die ER16-Version mit einem 6-mm-Schaft, um den Rundlauf unter 0,003 mm zu halten.
Oberflächenbehandlung und Beschichtungsoptionen
Die Standardoberfläche ist Schwarzoxid, das eine Maßänderung von 0,005 mm bewirkt – nicht genug, um die Kegelpassung zu beeinträchtigen. Wenn Sie eine bessere Korrosionsbeständigkeit oder geringere Reibung benötigen, bieten wir chemisches Vernickeln bei Ra 0,2 und eine TiN-Beschichtung an, die das Verschweißen von Spänen um 60 % reduziert. Für die Hochgeschwindigkeitsbearbeitung über 15.000 U/min wählen Sie die TiAlN-beschichtete Version – sie hält Schnitttemperaturen von 800 °C stand, ohne an Härte zu verlieren. Die Beschichtung wird nach dem endgültigen Schleifen aufgebracht, sodass die Kegelgeometrie nicht verändert wird.
Lieferzeit und Verpackung für den Export
Die Standardlieferzeit beträgt 7 Arbeitstage für Mengen bis zu 200 Stück. Für größere Bestellungen – bis zu 1.000 Stück – benötigen wir 15 Arbeitstage. Jeder Halter wird einzeln in Antirostpapier eingewickelt, dann in eine schaumstoffausgekleidete Kunststoffbox gelegt und anschließend in einem 5-schichtigen Wellpappkarton verpackt. Für den Seefrachtversand fügen wir einen feuchtigkeitsabsorbierenden Trockenmittelbeutel und eine vakuumversiegelte Außenschicht hinzu. Sie werden keinen Rost oder Kratzer finden, wenn Sie die Box öffnen, selbst nach 30 Tagen Transport.
| Parameter | Wert | |---|---| | Material | 20CrMnTi-Legierungsstahl, geschmiedet | | Oberflächenhärte | HRC 58-62 (karbonisiert 0,8-1,2 mm) | | Kernhärte | HRC 35-40 | | Kegelqualität | AT3 (gemäß JIS B6339) | | Rundlauf (TIR an der Spitze) | max. 0,005 mm | | Konzentrizität (Kegel zu Bohrung) | 0,003 mm | | Oberflächengüte (Kegel) | Ra 0,4 | | Verfügbare Spannzangengrößen | ER16, ER20, ER25, ER32, ER40 | | Spannbereich (ER32) | 2 mm - 20 mm | | Gesamtlänge (ER32) | 105 mm | | Zugbolzengewinde | M12 (MAS BT oder DIN 69872) | | Anzugsmoment Mutter | 70-80 Nm | | Lieferzeit (Standard) | 7 Arbeitstage | | Mindestbestellmenge | Keine Mindestbestellmenge |
Wie hoch ist die Mindestbestellmenge für dieses BT30 ER Spannzangenfutter?
Es gibt keine Mindestbestellmenge – wir akzeptieren Einzelstückbestellungen für Prototypen und Mustertests, und Sie können nur ein Stück bestellen, um die Passung an Ihrer Spindel zu überprüfen.
Können Sie die Zugbolzenlänge oder das Design der Spannzangenmutter anpassen?
Ja, wir können die Gewindetiefe des Zugbolzens anpassen, den Mutternstil ändern (z. B. mit oder ohne Lager) oder ein Durchlaufkühlmittelbohrung hinzufügen – senden Sie einfach Ihre Zeichnung oder geben Sie die Änderung in Ihrer Anfrage an.
Wie stellen Sie die Qualitätskontrolle während der Serienproduktion sicher?
Jede Charge wird zu 5 % mit vollständigen Maßprüfungen beprobt, und 100 % der Einheiten werden vor dem Verpacken auf Rundlauf und Kegelkontakt geprüft – zusätzlich erhalten Sie eine Kopie des Prüfberichts mit jeder Lieferung.
Wie ist Ihre Lieferzeit, wenn ich dringend 500 Stück benötige?
Für 500 Stück können wir in 10 Arbeitstagen über unsere Prioritätsproduktionslinie liefern – dies umfasst Materialbeschaffung, Bearbeitung, Wärmebehandlung und Endkontrolle.
Senden Sie Ihre Zeichnung oder einfach die ER-Spannzangengröße und den Werkzeugschaftdurchmesser. Wir antworten innerhalb von 12 Stunden mit einem verbindlichen Angebot, einschließlich Frachtkosten und Liefertermin. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Keine Mindestbestellmenge, kein Mindestbestellwert – nur Präzisionsfertigung aus China, versandbereit.