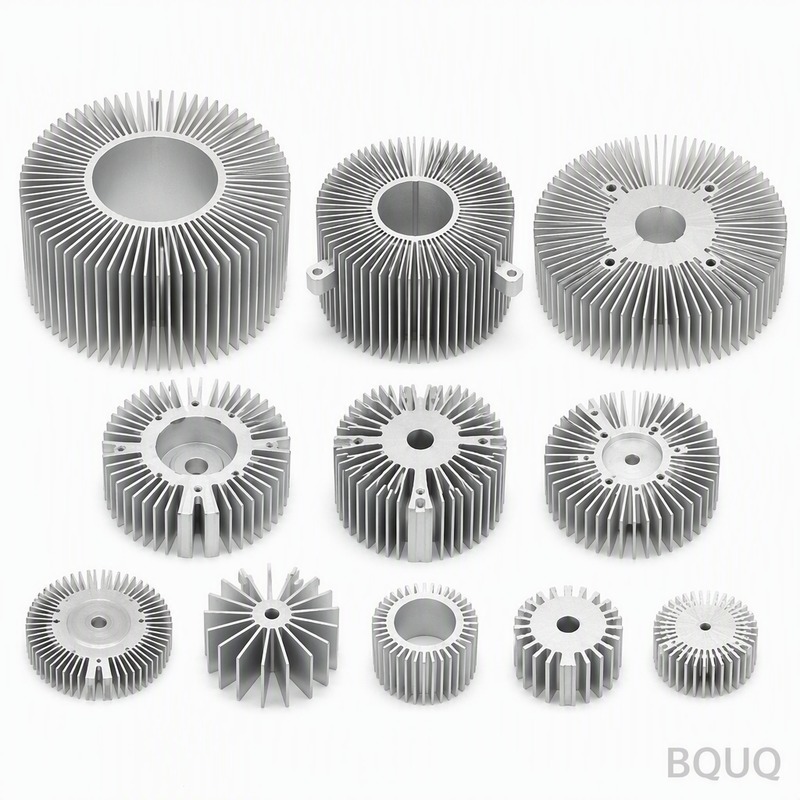
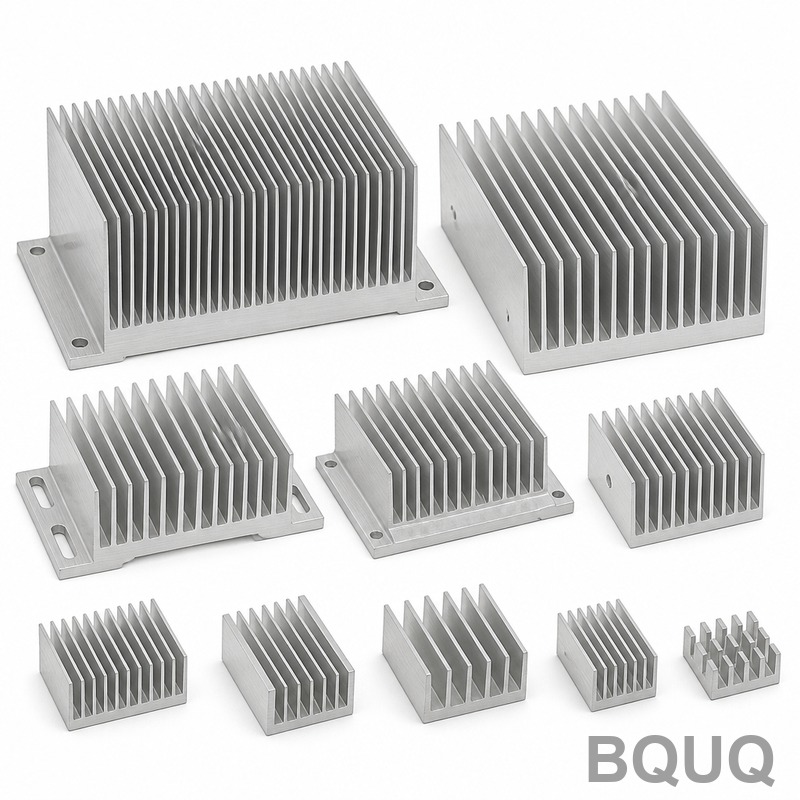
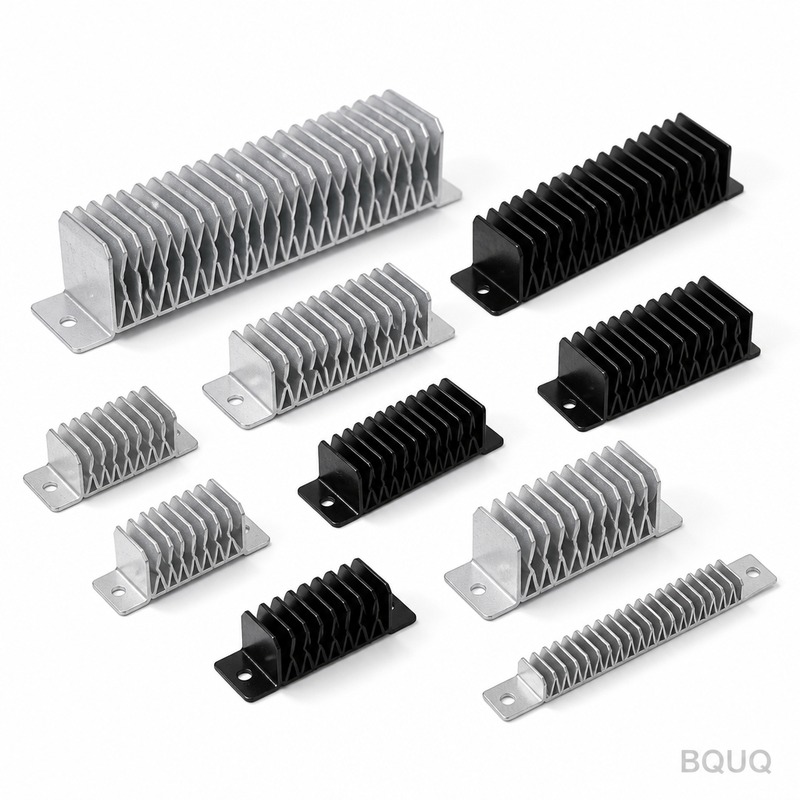
VFD-Wechselrichter-Gehäuse mit gestanzten Kühlrippen: ADC12-Druckguss-Aluminium, 1,0 mm Rippen bei 5,0 mm Teilung, 0,15 mm Ebenheit über 100 mm, 0,48 K/W Wärmewiderstand. Mindestbestellmenge 50 ...
VFD-Wechselrichter-Kühlkörper mit gestanzten Lamellen
VFD Inverter Stamped Fin Heat Sink: ADC12 die-cast aluminium, 1.0 mm fins at 5.0 mm pitch, 0.15 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Der VFD Inverter Stamped Fin Heat Sink ist ein einteiliger ADC12-Druckguss-Aluminiumkühler, der auf 110-T-Werkzeugen gepresst wird und eine Wiederholgenauigkeit von ±0,03 mm erreicht, mit 0,48 K/W bei ΔT = 60 K. Harteloxieren Typ III mit 25-40 µm ist Standard, die Ebenheit beträgt 0,15 mm über 100 mm, und das Gewicht beginnt bei 280 g je nach Bauform.
Bei einer Produktion von 800.000 Stück wird dieser VFD Inverter Stamped Fin Heat Sink auf 110-T-Werkzeugen gepresst, mit einer Wiederholgenauigkeit von ±0,03 mm. ADC12-Druckguss-Aluminium liefert 0,48 K/W bei ΔT = 60 K, und Harteloxieren Typ III, 25-40 µm, wird standardmäßig aufgebracht.
Konstruktionsansatz und Prozess
Da Boden und Rippen als ein Teil gepresst werden, gibt es keine hartgelötete Verbindung, die versagen kann. Eine Ebenheit von 0,15 mm über 100 mm an der Montagefläche wird direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Grenzfläche gewährleistet.
Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern vorhanden ist, und verkürzt so den thermischen Pfad. Zwischen dem ADC12-Druckguss-Aluminium und dem Luftstrom befindet sich nichts außer der gepressten Oberfläche selbst.
Die gepresste Bauweise toleriert Chargenschwankungen besser als Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die bei der Prüfung auf CMM plus Granit-Ebenheitsplatte erkannt wird und nicht erst im Feld.
Das Pressen von ADC12-Druckguss-Aluminium hält den VFD Inverter Stamped Fin Heat Sink leicht, ab 280 g je nach Bauform, ohne die Rippendichte zu beeinträchtigen, was dort entscheidend ist, wo die Länge des Luftstrompfads bereits durch das Gehäuse festgelegt ist.
Jeder Hub ist maßlich identisch, sodass eine Lochposition von ±0,15 mm über die gesamte Charge hinweg eingehalten wird. Das macht VFD- und Inverter-Volumenprogramme wiederholbar.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist ADC12-Druckgussaluminium, geliefert mit Harteloxierung Typ III, 25-40 µm. Für Anwendungen, bei denen eine Exposition gegenüber VFD und Wechselrichtern bedenklich ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen werden mit ±0,15 mm gefertigt, wobei kritische Merkmale wie ±0,05 mm bei der Position der Montagelöcher separat eingehalten werden. Die umgeformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von ±0,03 mm, und die Lochposition wird auf ±0,15 mm eingehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Inspektion vor jedem Versand
Jede Charge erhält einen CMM-Bericht vom CMM plus Granit-Flachheitsplatte. Wir erfassen Flachheit, Teilung, Grundkörperdicke und Lochposition und markieren alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Eingehendes ADC12-Druckgussaluminium wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach der Umformung bestätigt CMM plus Granit-Flachheitsplatte 0,15 mm über 100 mm und 5,0 mm gegenüber der Zeichnung.
Die Flachheit wird auf Granit statt auf Gusseisen gemessen, da 0,15 mm über 100 mm bei 80 x 60 x 35 mm auf einer nicht geläppten Platte anders abgelesen werden. Die Aufzeichnungen enthalten beide Messwerte.
Wir inspizieren 1,0 mm Rippenspitzen nach der Umformung auf Grat und Risse, da das Stanzen eine Wurzel aufreißen kann, ohne dass sich eine Zeichnungsabmessung verschiebt. Das Gratlimit wird pro Teil festgelegt.
Einsatzbereiche dieses Bauteils
Bei VFD- und Wechselrichter-Konstruktionen ist die Planheit von 0,15 mm über 100 mm Montagefläche ebenso entscheidend wie die thermische Nennleistung: Sie bestimmt, ob sich das Wärmeleitmaterial gleichmäßig verteilt oder sich an einem Ende ansammelt.
Kunden aus dem VFD- und Wechselrichterbereich schreiben in der Regel ADC12-Druckgussaluminium aus Korrosionsgründen vor und halten die Zeichnung dann auf ±0,15 mm ein. Die Linie mit 800.000 Stück absorbiert das Volumen ohne Zweitquelle.
Verpackungs- und Vibrationsvorschriften für VFD und Wechselrichter drängen zu einteiliger Bauweise. Ein VFD Inverter Stamped Fin Heat Sink verfügt über keine Klebeverbindung, die kriechen kann – dies ist die übliche Ausfallursache bei zweiteiligen Kühlern.
Bei VFD und Wechselrichtern dient die Grundplatte üblicherweise gleichzeitig als Montageschnittstelle. 1,5 mm mit 0,15 mm über 100 mm Planheit ergibt eine stabile Oberfläche für das VFD- und Wechselrichter-Wärmeleitpad.
Spezifikationen
Parameter
Wert / Bereich
Material
ADC12-Druckgussaluminium
Rippenstärke
1,0 mm
Rippenabstand
5,0 mm
Rippenhöhe
30 mm
Grundplattendicke
1,5 mm
Planheit der Grundplatte
0,15 mm über 100 mm
Wärmewiderstand
0,48 K/W
Thermische Testbedingungen
ΔT = 60 K, natürliche Konvektion
Oberflächenbehandlung
Harteloxierung Typ III, 25-40 µm
Größenbereich
80 x 60 x 35 mm
FAQ: Ihre Fragen vor der Bestellung
Können Sie den VFD Inverter Stamped Fin Heat Sink für unsere Anwendung individuell anpassen?
Ja. Senden Sie uns eine Zeichnung oder ein Muster, und wir melden uns innerhalb von 3 Werktagen mit einer DFM-Notiz zurück. Bei den meisten Anpassungen für VFD und Inverter ändern sich 5.0 mm, 1.5 mm oder das Lochbild, und alle drei sind Werkzeugänderungen an der bestehenden 110 T Presse und keine neue Maschine.
Fertigen Sie den VFD Inverter Stamped Fin Heat Sink in verschiedenen Größen?
Die Baureihe umfasst 80 x 60 x 35 mm, mit Stückgewichten ab 280 g. Da die Basis gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes und keine neue Presslinie, weshalb die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0.15 mm über 100 mm in Ihrer eigenen Baugruppe prüfen.
Wie verhindern Sie galvanische Korrosion?
Der Schlüssel liegt darin, ein zweites Metall im nassen Kontaktbereich zu vermeiden. Wir empfehlen Harteloxal Type III, 25-40 µm und, wo das Teil ein Aluminiumchassis berührt, eine Isolierscheibe. Nennen Sie uns das Gegenmaterial, und wir spezifizieren die Beschichtung entsprechend.
Was ist der Unterschied zwischen Ihrem VFD Inverter Stamped Fin Heat Sink und einem skived fin VFD Inverter Stamped Fin Heat Sink?
Skived fins werden gefräst, sodass Sie dünne, hohe Rippen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Rippenfläche. Stanzen liefert dasselbe Ergebnis in einem Hub bei deutlich niedrigeren Stückkosten unter 800,000 Stück. Für VFD und Inverter in einem Gehäuse mit fester Höhe ist Stanzen normalerweise die richtige Antwort.
Die Produktionslinie befindet sich in Dongguan in einem einzigen ISO9001-zertifizierten Werk. 110-T-Pressen decken die Produktfamilie der VFD Inverter Stamped Fin Heat Sink ab, und 800.000 Stück pro Monat sind die aktuell zugesagte Produktionsleistung.
Das Werk ist ISO9001-zertifiziert und kann RoHS- sowie REACH-Dokumentation mit dem PE-Beutel + Wabenkarton, 15 kg pro Karton, versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
Wir quotieren EXW und halten 50 Stück für die Bemusterung vor. Die Bemusterung ist ein kostenloses Muster mit Zeichnung, 5-7 Tage, sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
±0,03 mm Wiederholgenauigkeit; ±0,15 mm Lochposition
Lieferzeit
Standard für dieses Verfahren: 15-25 Tage nach Werkzeugfreigabe
MOQ
Standard für dieses Verfahren: 5.000 Stück
Kapazität
800.000 Stück laufend
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Geprägter Lamellen-Einteiler
Hochvolumige VFD-Wechselrichterkühlung mit festem Luftströmungspfad
Werkzeug erforderlich; Lamellenabstand durch Form vorgegeben
Extrudierter Kühlkörper
Kleinvolumige oder einfache Profile
Weniger tolerant gegenüber Chargenschwankungen; Werkzeugverschleiß verschiebt den Lamellenabstand
Zweiteiliger gebondeter Kühler
Prototypen oder Materialmix
Klebstoffschicht erhöht den Wärmewiderstand und die Verbindung kann versagen
Druckguss mit eingelöteten Lamellen
Komplexe Geometrien
Lötverbindung ist ein potenzieller Ausfallpunkt
Geprägte Lamellen mit Hartanodisierung Typ III
Verschleiß- und Korrosionsbeständigkeit
Fügt 25-40 µm Beschichtung hinzu; Maskierung kann erforderlich sein
Prozess / Prüfung
Phase
Kontrolle
Nachweis
Pressen
110 T Werkzeug, ±0,03 mm Wiederholgenauigkeit
Maßdaten des Hubs
Rippenteilung
Werkzeugverschleißüberwachung
KMG-Messung
Ebenheit
0,15 mm über 100 mm auf der Montagefläche
Granit-Ebenheitsplatte
Position der Bohrungen
±0,15 mm
KMG-Bericht
Oberflächenbeschaffenheit
Hartanodisierung Typ III, 25-40 µm
Zertifikat der Beschichtungsdicke
Endprüfung
Vor jedem Versand
Prüfbericht
Häufig gestellte Fragen
Wie ist die thermische Leistung dieses VFD-Wechselrichter-Kühlkörpers mit gestanzten Rippen?
Er liefert 0,48 K/W bei ΔT = 60 K mit ADC12-Druckgussaluminium. Die einteilige gestanzte Konstruktion eliminiert die Klebeschicht, die bei zweiteiligen Kühlern vorhanden ist, und verkürzt so den thermischen Pfad. Hartanodisierung Typ III mit 25-40 µm ist Standard.
Welche Toleranzen können Sie bei dem Kühlkörper mit gestanzten Rippen einhalten?
Wir halten ±0,03 mm Wiederholgenauigkeit mit 110 T Werkzeug, ±0,15 mm Bohrungsposition und 0,15 mm über 100 mm Ebenheit auf der Montagefläche ein. Diese werden vor jedem Versand per KMG und Granit-Ebenheitsplatte verifiziert.
Welches Material und welche Oberflächenbeschaffenheit verwenden Sie?
Der Kühlkörper wird aus ADC12-Druckgussaluminium gepresst. Hartanodisierung Typ III, 25-40 µm, wird standardmäßig aufgebracht. Diese Kombination ergibt 0,48 K/W bei ΔT = 60 K und widersteht Verschleiß und Korrosion.
Wie viel wiegt der gestanzte Lamellen-Kühlkörper für VFD-Wechselrichter?
Das Gewicht beginnt bei 280 g, abhängig von den Abmessungen. Das einteilige Stanzdesign hält ihn leicht, ohne die Lamellendichte zu beeinträchtigen, was dort entscheidend ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Wie hoch ist die Produktionskapazität und die Lieferzeit?
Wir produzieren 800.000 Stück. Die Standardlieferzeit für dieses Verfahren beträgt 15-25 Tage nach Werkzeugfreigabe, bei einer Mindestbestellmenge von 5.000 Stück. Jeder Hub ist maßlich identisch für eine gleichbleibende Chargenausgabe.
Wie wird der Kühlkörper vor dem Versand geprüft?
Die Prüfung umfasst CMM für Lamellenteilung und Bohrungsposition, eine Granit-Flachheitsplatte für 0,15 mm Ebenheit über 100 mm sowie Schichtdickenmessungen für Harteloxal Typ III bei 25-40 µm. Für jede Lieferung werden Aufzeichnungen geführt.
Warum gestanzte Lamellen gegenüber stranggepressten oder hartgelöteten Kühlkörpern wählen?
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen, da Werkzeugverschleiß als messbare Verschiebung der Lamellenteilung sichtbar wird, die bei der Prüfung erfasst wird. Die einteilige Basis und die Lamellen eliminieren Hartlötverbindungen und Klebeschichten, was die Zuverlässigkeit des thermischen Pfads verbessert.