
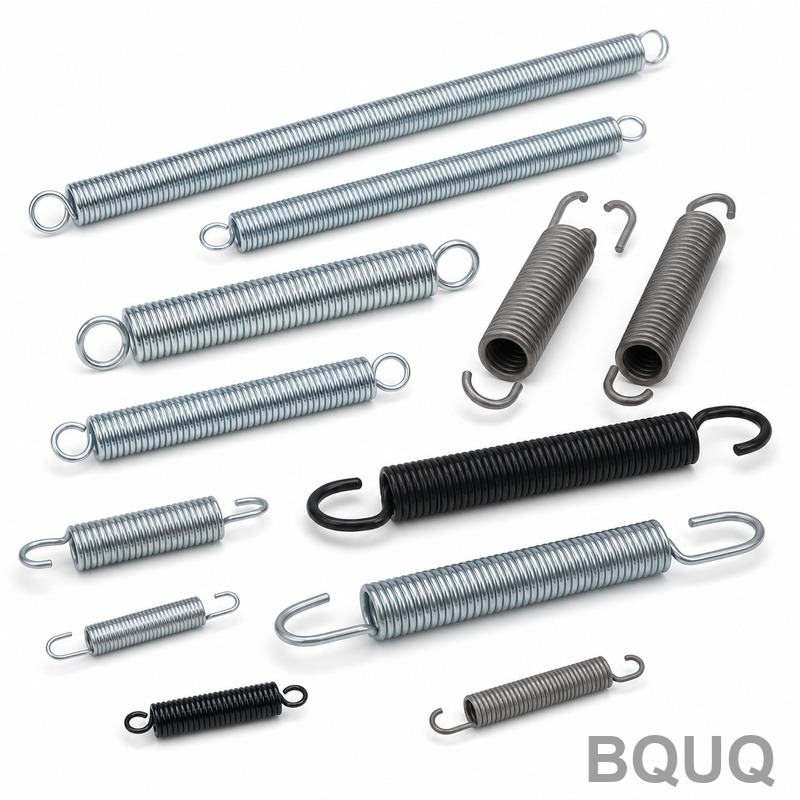
Korrosionsschutz für Federn: Beschichtungen und Werkstoffe
Kurze Antwort: Wählen Sie das Schutzsystem, bevor Sie die Feder auswählen. Für die meisten industriellen Federn in Innenräumen bietet elektrolytisch abgeschiedenes Zink mit 8–12 µm 96–200 Stunden neutralen Salzsprühnebel zu moderaten Kosten. Für Außen-, Marine- oder Automobil-Umgebungen unter der Motorhaube erreicht Zink-Nickel (12–15 % Ni) mit 8–12 µm typischerweise 720–1.000 Stunden, oder Sie können AISI 302/304 Edelstahl spezifizieren und die Beschichtung ganz weglassen. Wo die Feder ständig flext, sind Haftung der Beschichtung und Kontrolle der Wasserstoffversprödung wichtiger als die Dicke. BQUQ bearbeitet und formt Federn in einem ISO9001-Werk in Dongguan, mit vier Produktionslinien und Angeboten innerhalb von 12 Arbeitsstunden.
Warum korrodieren Federn schneller als andere Teile?
Eine Feder ist ein Korrosionsverstärker. Drei Dinge passieren gleichzeitig.
Erstens sind Federn dünn. Ein 0,8 mm Draht hat ein viel höheres Oberflächen-zu-Volumen-Verhältnis als ein 20 mm bearbeiteter Block, sodass dieselbe Korrosionstiefe einen viel größeren Anteil des lasttragenden Querschnitts entfernt. Eine 0,05 mm tiefe Mulde ist auf einer Halterung kosmetisch und auf einer Feder ein Ermüdungsrissauslöser.
Zweitens stehen Federn unter Spannung. Korrosion unter anhaltender Zugspannung treibt Spannungsrisskorrosion voran, und Korrosionsermüdungsrisse wachsen viel schneller als in Luft. Eine Feder, die trocken 10 Millionen Zyklen überleben würde, kann in einer feuchten, chloridhaltigen Atmosphäre bei 500.000 Zyklen versagen.
Drittens sind Federn normalerweise das Teil, das Elektrolyt einfängt. Eng gewickelte Windungen, Endhaken und Kontaktpunkte zwischen Windungen bilden Spalten, in denen Feuchtigkeit sitzt und Sauerstoff nicht nachgeliefert werden kann. Deshalb sieht man oft, dass eine Feder am Haken oder an der ersten aktiven Windung versagt und nicht in der Mitte.
Die praktische Konsequenz: Korrosionsschutz für Federn ist eine Designentscheidung, kein nachträglicher Gedanke bei der Oberflächenbehandlung. Legen Sie die Umgebung, das Spannungsniveau und die erforderliche Lebensdauer fest und wählen Sie dann Werkstoff und Beschichtung zusammen aus.
Werkstoffauswahl: Edelstahl vs. beschichteter Kohlenstoffstahl
Die erste Weggabelung ist, ob ein korrosionsbeständiger Werkstoff oder ein beschichteter Kohlenstoffstahl verwendet wird.
Austenitische Edelstähle (302, 304, 316)
AISI 302 und 304 sind die Arbeitspferde unter den korrosionsbeständigen Federdrähten. Sie sind im geglühten Zustand unmagnetisch (nach Kaltverformung leicht magnetisch), bieten gute Ermüdungseigenschaften und benötigen in den meisten Innen- und leicht Außenbereichen keine Beschichtung. Güte 316 enthält Molybdän und ist die Standardwahl für Marine-, Chemie- und chloridreiche Umgebungen.
Der Kompromiss sind Modul und Festigkeit. Austenitischer Edelstahl hat einen niedrigeren Elastizitätsmodul als Kohlenstoffstahl – etwa 193 GPa gegenüber 207 GPa –, sodass eine Edelstahlfeder mit identischen Abmessungen etwas weicher ist. Sie kompensieren dies über die Geometrie oder durch die Angabe einer höheren Zugfestigkeitsgüte. Edelstahl kostet auch mehr pro Kilogramm, und die Verfügbarkeit von 316-Draht in kleinen Durchmessern kann begrenzt sein.
Chrom-Silizium- und Kohlenstoffstähle
Chrom-Silizium (AISI 9254) und Musikdraht (AISI 1085/1095) bieten die höchste Ermüdungsfestigkeit pro Kostenaufwand und sind die Standardwahl für hochzyklische dynamische Federn. Sie haben praktisch keine intrinsische Korrosionsbeständigkeit und müssen daher beschichtet werden. Dies ist kein Nachteil, wenn die Beschichtung korrekt spezifiziert ist – eine ordnungsgemäß plattierte Chrom-Silizium-Feder kann eine unbeschichtete 304-Feder in der Ermüdungslebensdauer übertreffen und dabei weniger kosten.
Ausscheidungshärtende und Speziallegierungen
Für Hochtemperatur- oder extrem aggressive Anwendungen halten die ausscheidungshärtenden Edelstahlgüten 17-7PH und 15-7Mo PH die Festigkeit bei höheren Temperaturen als 302/304. Nickellegierungen wie Inconel oder Monel bewältigen schwere Chlorid- und Hochtemperaturkombinationen. Dies sind Spezialauswahlen; rechnen Sie mit längeren Lieferzeiten und höheren Stückkosten.
| Werkstoff | Relative Korrosionsbeständigkeit | Ermüdungsfestigkeit | Relative Kosten | Typische Verwendung |
|---|---|---|---|---|
| Musikdraht (AISI 1085) | Gering (benötigt Beschichtung) | Hoch | Niedrig | Innenmechanismen, plattiert |
| Chrom-Silizium (9254) | Gering (benötigt Beschichtung) | Sehr hoch | Niedrig–mittel | Automobil, hochzyklisch dynamisch |
| 302 / 304 Edelstahl | Gut | Mittel–hoch | Mittel | Allgemein Außenbereich, Lebensmittelausrüstung |
| 316 Edelstahl | Sehr gut | Mittel | Hoch | Marine, Chemie, Chlorid |
| 17-7PH Edelstahl | Gut | Hoch | Hoch | Hochtemperatur, luftfahrtnah |
| Inconel / Monel | Ausgezeichnet | Mittel–hoch | Sehr hoch | Schwere Chemie, hohe Temperatur |
Vergleich der Beschichtungsoptionen
Wenn Sie bei Kohlenstoff- oder Chrom-Silizium-Stahl bleiben, dominiert die Wahl der Beschichtung die Lebensdauer.
Elektrolytisch abgeschiedenes Zink
Die Standardoption. Zink ist opferisch – es korrodiert bevorzugt und schützt den Stahl darunter auch an Kratzern und Schnittkanten. Die typische Dicke beträgt 8–12 µm und liefert je nach Dicke und Passivierung etwa 96–200 Stunden neutralen Salzsprühnebel (ASTM B117). Fügen Sie eine trivalente Chromat-Passivierung hinzu und Sie gewinnen einen weiteren Schritt. Zink ist kostengünstig und weit verbreitet, aber weich und kann bei aggressiver Handhabung beschädigt werden.
Zink-Nickel-Legierung
Zink-Nickel mit 12–15 % Nickel ist der aktuelle Benchmark für anspruchsvolle Anwendungen. Bei gleicher Dicke von 8–12 µm liefert es typischerweise 720–1.000 Stunden Salzsprühnebel, ist deutlich härter und abriebfester als reines Zink und toleriert höhere Einsatztemperaturen. Es ist die übliche Spezifikation für Automobil-Federn unter der Haube und am Unterboden. Die Kosten sind höher als bei Zink, und die Chemie des Plattierungsbads muss streng kontrolliert werden – dies ist ebenso eine Frage der Lieferantenauswahl wie der Spezifikation.
Zinklamellenbeschichtungen (Dacromet-Typ)
Zinklamellenbeschichtungen werden durch Tauchschleudern aufgebracht und gehärtet. Sie bergen kein Risiko der Wasserstoffversprödung durch den Beschichtungsprozess selbst, was sie für hochfeste Federn über etwa 1.000 MPa attraktiv macht. Sie bieten hervorragende Salzsprühnebel-Leistung und gute Abdeckung in Spalten. Nachteile: Dickere Schichten können die Geometrie eng gewickelter Federn beeinträchtigen, und die Beschichtung ist nicht leitfähig.
Pulverbeschichtung und E-Coating
Pulverbeschichtung bietet eine dicke, haltbare, dekorative Barriere – aber sie ist nur eine Barriere. Einmal durchbrochen, schützt sie nicht opferisch, und sie reißt bei wiederholter Biegung. Verwenden Sie Pulverbeschichtung bei Federn, die weitgehend statisch sind, oder an der Außenseite von Baugruppen. E-Coating (elektrophoretisch) bietet eine dünnere, gleichmäßigere Abdeckung und bessere Flexibilität als Pulver und ist eine vernünftige Wahl für moderate Biegung plus gutes Aussehen.
Phosphatierung und Öl
Zink- oder Manganphosphatierung mit einem leichten Ölfilm ist ein kostengünstiger, kurzfristiger Schutz für Federn im trockenen Innenbereich. Sie bietet minimale Salzsprühnebel-Beständigkeit und sollte eher als Versand- und Lagerschutz denn als Betriebsbeschichtung betrachtet werden.
| Beschichtung | Typische Dicke | Salzsprühnebel (indikativ) | Biegetoleranz | Risiko der Wasserstoffversprödung | Relative Kosten |
|---|---|---|---|---|---|
| Elektrolytisch Zink + trivalente Passivierung | 8–12 µm | 96–200 h | Gut | Ja (beherrschbar) | Niedrig |
| Zink-Nickel (12–15 % Ni) | 8–12 µm | 720–1.000 h | Gut | Ja (beherrschbar) | Mittel–hoch |
| Zinklamelle (Tauchschleudern) | 8–15 µm | 500–1.000 h | Mäßig | Gering | Mittel |
| Pulverbeschichtung | 60–100 µm | Nur Barriere | Schlecht | Keine | Mittel |
| E-Coating | 15–25 µm | 300–500 h | Mäßig–gut | Keine | Mittel |
| Phosphat + Öl | 2–5 µm | < 24 h | Gut | Keine | Sehr niedrig |
Salzsprühnebel-Werte sind indikative Bereiche, keine Garantien. Die tatsächliche Leistung hängt vom Substrat, der Dickenkontrolle, der Passivierung und dem spezifischen Teststandard ab, den Ihr Kunde verlangt.
Wie verhindert man Wasserstoffversprödung?
Wasserstoffversprödung ist der Versagensmodus, der Käufer überrascht. Während des sauren Beizens und der Elektroplattierung kann atomarer Wasserstoff in hochfesten Stahl diffundieren. Unter anhaltender Last wandert er zu Spannungskonzentrationen und verursacht verzögerten Sprödbruch – oft 24 bis 72 Stunden nach der Montage, ohne Vorwarnung und ohne sichtbare Korrosion.
Das Risiko steigt stark an oberhalb von etwa 1.000 MPa Zugfestigkeit, was die meisten Hochleistungs-Chrom-Silizium-Federn einschließt.
Wirksame Kontrollen:
- Nach dem Plattieren ausheizen. Typischerweise 4 Stunden bei 190–210 °C innerhalb eines definierten Zeitfensters nach dem Plattieren. Dies muss spezifiziert und verifiziert werden, nicht angenommen.
- Verfahren mit geringem Wasserstoff bevorzugen. Mechanisches Plattieren, Zinklamelle und kugelgestrahlte plus beschichtete Wege vermeiden die Wasserstoffquelle der Elektroplattierung.
- Übermäßiges Beizen vermeiden. Sauberer, zunderfreier Draht und kontrollierte Säureexposition reduzieren die Wasserstoffaufnahme.
- Die Anforderung spezifizieren. Geben Sie das Festigkeitsniveau und die Ausheizanforderung auf der Zeichnung an, damit der Beschichter nicht auf einen Standardzyklus zurückgreifen kann.
Wenn Ihre Feder unter anhaltender Last und hoher Festigkeit arbeitet, ist dies die wichtigste Zeile in der Spezifikation.
Konstruktionsregeln, die die Korrosionslebensdauer verbessern
Beschichtung allein löst selten ein Korrosionsproblem. Die Geometrie ist entscheidend.
- Enge Spalten vermeiden. Öffnen Sie die Steigung bei Druckfedern nach Möglichkeit leicht, damit der Elektrolyt abfließen kann.
- Hakenübergänge mit Radius versehen. Scharfe Innenradien an Zugfederhaken konzentrieren sowohl Spannung als auch Korrosionsangriff.
- Metalle nicht sorglos mischen. Eine Edelstahlfeder in einem Aluminiumgehäuse erzeugt ein galvanisches Paar; Aluminium wird zur Anode. Isolieren oder kompatible Werkstoffe wählen.
- Entwässerung ermöglichen. Vertikale Montage mit offenem Ende ist besser als eine horizontale Tasche, die Wasser hält.
- Kugelstrahlen in Betracht ziehen. Druckeigenspannungen an der Oberfläche verzögern die Initiierung von Korrosionsermüdungsrissen und sind oft billiger als die Aufwertung der Legierung.
- Dicke nicht übermäßig spezifizieren. Übermäßige Beschichtung auf eng gewickelten Federn kann Windungen überbrücken oder an den Endwindungen reißen. Arbeiten Sie mit Ihrem Lieferanten an der realen Geometrie.
Für einen tieferen Einblick, wie sich diese Entscheidungen im Einsatz auswirken, lesen Sie unsere Aufschlüsselung der häufigen Federausfallmodi und die Kompromisse bei der Auswahl von Chrom-Silizium-Federn.
Schutz auf die Umgebung abstimmen
Eine praktische Zuordnung, unter Annahme eines typischen industriellen Arbeitszyklus:
| Umgebung | Empfohlener Werkstoff | Empfohlene Beschichtung | Indikatives Ziel |
|---|---|---|---|
| Trocken innen, kontrolliert | Musikdraht oder 302 | Phosphat + Öl oder keine | Kosmetischer Schutz |
| Innen, feucht oder gelegentliche Kondensation | Chrom-Silizium | Zink + trivalente Passivierung, 8–12 µm | 96–200 h Salzsprühnebel |
| Außen, geschützt | 302/304 | Keine oder Zink-Nickel für Kohlenstoffstahl | 300–720 h |
| Außen, exponiert, industrielle Atmosphäre | 304 oder Chrom-Silizium | Zink-Nickel, 8–12 µm | 720–1.000 h |
| Marine, Küste, Streusalz | 316 oder Zink-Nickel auf Kohlenstoffstahl | Zink-Nickel oder Zinklamelle | 720–1.000 h+ |
| Chemie / Hochtemperatur | 316, 17-7PH oder Nickellegierung | Normalerweise unbeschichtet | Anwendungsspezifisch |
Bei kleinem Drahtdurchmesser ist die Korrosionszugabe noch wichtiger – siehe wie der Drahtdurchmesser das Federverhalten bestimmt für die geometrische Seite derselben Entscheidung.
Was auf die Zeichnung gehört
Mehrdeutigkeit in der Spezifikation ist die Geburtsstätte von Korrosionsausfällen. Eine vollständige Federzeichnung sollte angeben:
1. Werkstoffgüte und Zugfestigkeitsbereich, nicht nur "Edelstahl".
2. Beschichtungstyp, Legierungszusammensetzung falls relevant, und Dickenbereich in µm.
3. Passivierungs- oder Nachbehandlungsanforderung.
4. Salzsprühnebel-Teststandard und Mindeststunden, falls die Anwendung dies erfordert.
5. Anforderung zum Ausheizen gegen Wasserstoffversprödung, mit Temperatur und Dauer.
6. Alle kosmetischen Abnahmekriterien – Farbe, Abdeckung, kein freiliegendes Substrat an den Enden.
Wenn Sie Druck-, Torsions- oder Zugfedern beschaffen und die Beschichtungsentscheidung einmalig und korrekt getroffen werden soll, kann BQUQ die Zeichnung prüfen und die Werkstoff- und Oberflächenkombination in einem einzigen Angebot vorschlagen. Beginnen Sie mit /compression-springs/, /torsion-springs/ oder /extension-custom-springs/.
Häufig gestellte Fragen
F: Ist Edelstahl immer die beste Wahl für korrosionsbeständige Federn?
A: Nein. Edelstahl eliminiert den Beschichtungsschritt, kostet aber mehr, hat einen niedrigeren Modul und kann in der Ermüdung schwächer sein als eine gut beschichtete Chrom-Silizium-Feder. Für den Innenbereich oder leicht feuchte Umgebungen ist plattiertes Chrom-Silizium oft billiger und stärker. Wählen Sie Edelstahl, wenn die Umgebung wirklich aggressiv ist, wenn die Beschichtungsabdeckung unzuverlässig ist oder wenn das Teil sauber und unbeschichtet sein muss.
F: Wie viele Stunden Salzsprühnebel benötige ich tatsächlich?
A: Passen Sie den Test an die Einsatzumgebung an, nicht an das Datenblatt eines Wettbewerbers. Trockener Innenbereich benötigt möglicherweise überhaupt keine Salzsprühnebel-Anforderung. Feuchter Innenbereich und geschützter Außenbereich erfordern typischerweise 96–200 Stunden. Exponierte industrielle und Automobil-Unterbodenanwendungen spezifizieren normalerweise 720 Stunden oder mehr. Übermäßige Spezifikation erhöht die Kosten, ohne die tatsächliche Lebensdauer zu verlängern.
F: Kann man eine Feder nach dem Formen beschichten, oder muss der Draht vorbeschichtet sein?
A: Formen nach dem Beschichten beschädigt die Beschichtung an jeder Biegung, daher ist die praktische Reihenfolge: erst formen, dann beschichten. Die Ausnahme ist vorbeschichteter oder lackierter Draht für weitgehend dekorative oder leicht beanspruchte Federn. Für jede Feder mit nennenswerter Beanspruchung spezifizieren Sie eine Beschichtung nach dem Formen und bestätigen Sie, dass der Beschichter die Geometrie ohne Überbrückung von Windungen oder freiliegende Endwindungen handhabt.
F: Beeinflusst die Beschichtungsdicke die Federrate?
A: Nur geringfügig. Eine 10 µm Beschichtung auf einem 1 mm Draht erhöht den Durchmesser um etwa 2 %, was die Rate um höchstens ein paar Prozent ändert. Die realen Risiken sind mechanisch: Dicke Beschichtungen reißen an hochflexiblen Bereichen, und übermäßiger Aufbau auf eng gewickelten Federn kann benachbarte Windungen überbrücken. Halten Sie die Beschichtungsdicke proportional zum Drahtdurchmesser und zur Biegeamplitude.
F: Was verursacht das Versagen einer plattierten Feder innerhalb von Tagen nach der Montage?
A: Verzögerter Sprödbruch innerhalb von 24–72 Stunden nach der Belastung deutet fast immer auf Wasserstoffversprödung hin, nicht auf Korrosion. Sie tritt in hochfesten Stählen auf, wenn Wasserstoff aus dem Beizen oder Plattieren nicht durch ein Ausheizen nach dem Plattieren entfernt wird. Bestätigen Sie, dass das Ausheizen gemäß Spezifikation durchgeführt wurde, oder wechseln Sie zu einem wasserstoffarmen Verfahren wie mechanischem Plattieren oder Zinklamelle.
Verwandte Ressourcen
- Über BQUQ und unseren Fertigungsstandort in Dongguan: /about/
- Federprodukte: Druck-, Torsions- und Zugfedern: /compression-springs/
- Branchentrends, die Federbeschaffung und Lieferzeiten beeinflussen: /industry-dynamics/
- Technische Artikel zu Federdesign und -fertigung: /bquq-blog/
- Häufig gestellte Fragen zu Angeboten, MOQ und Toleranzen: /faq/
- Fallstudien aus Präzisionskomponentenprojekten: /case/
- Angebot anfordern oder Zeichnungen senden: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


