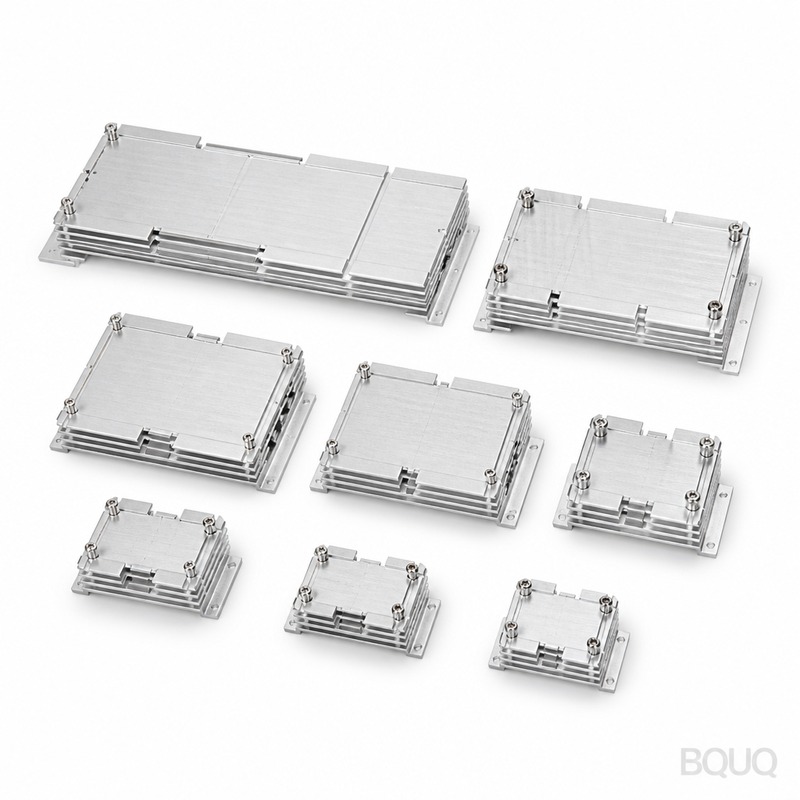
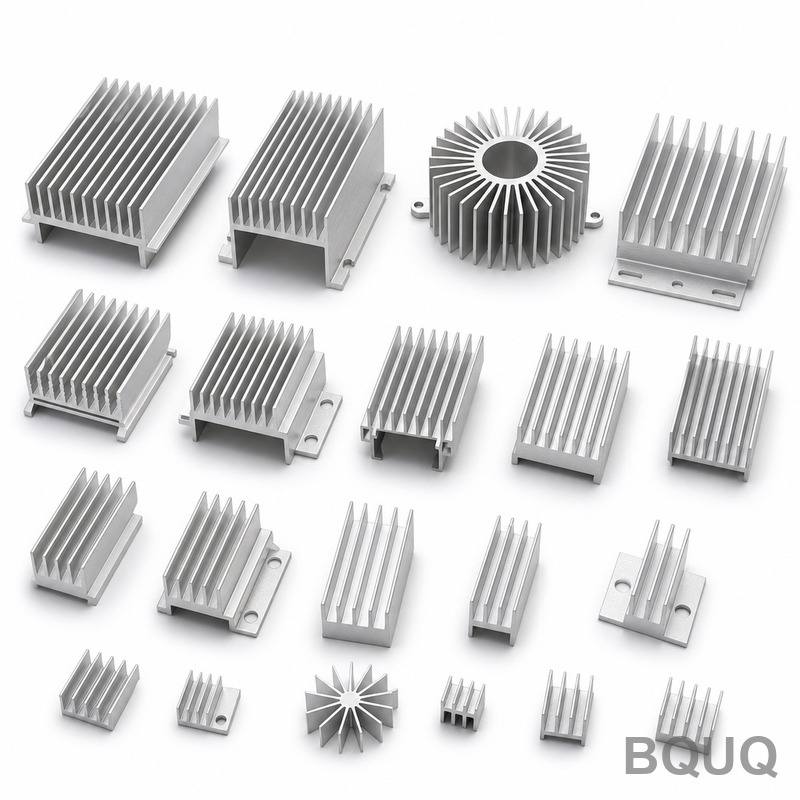
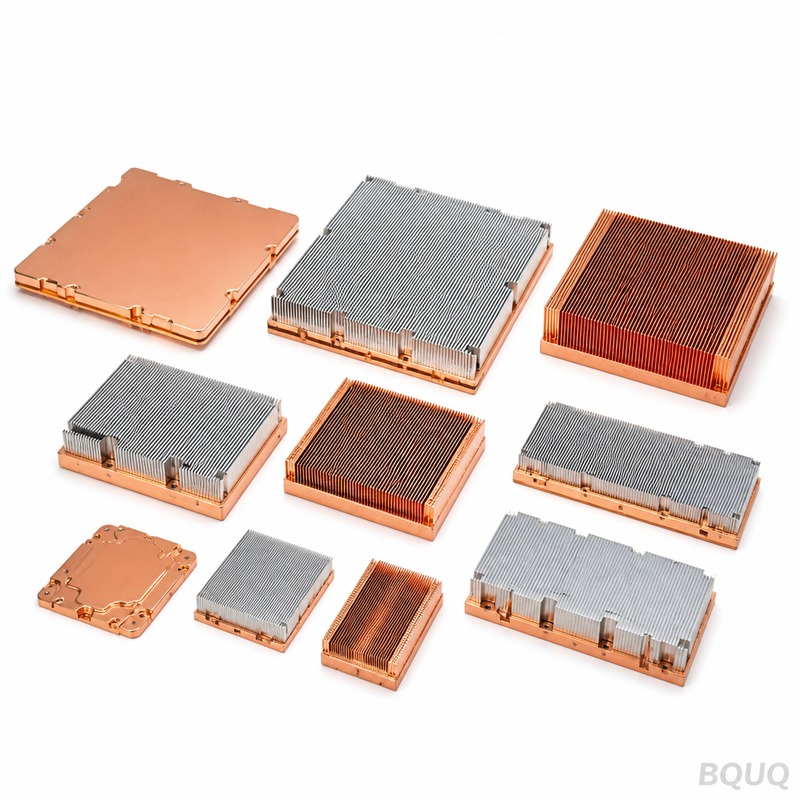
Wärmeleitpaste: ADC12-Druckgussaluminium, 0,8 mm Lamellen bei 2,5 mm Teilung, 0,15 mm Ebenheit über 100 mm, 1,10 K/W Wärmewiderstand. Mindestbestellmenge 50 Stk., Versand in 7 Arbe...
Wärmeleitpaste
heat sink paste: ADC12 die-cast aluminium, 0.8 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 50 pcs, ships in 7 wor...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
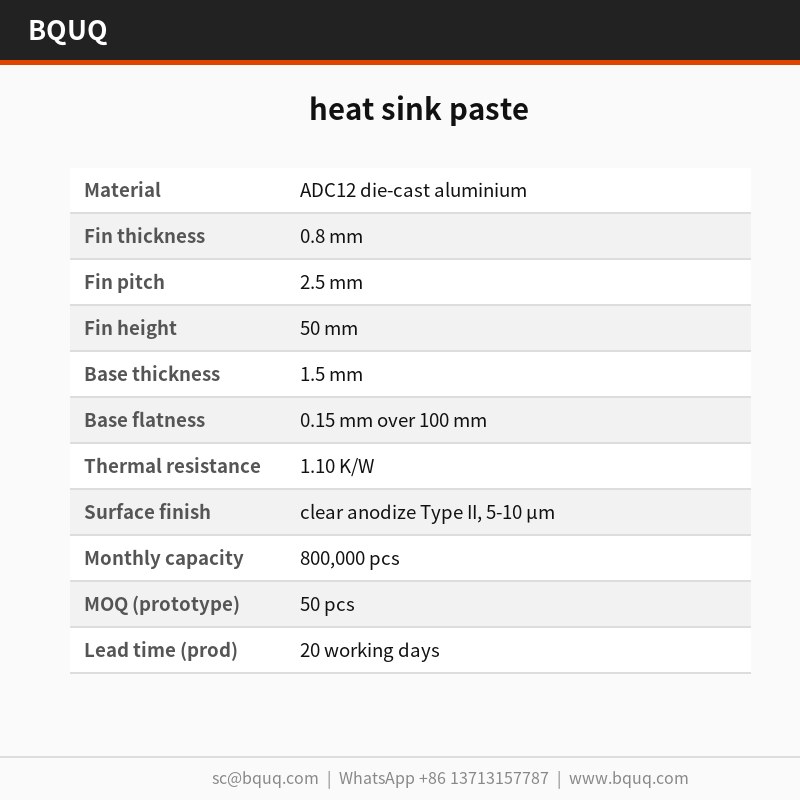
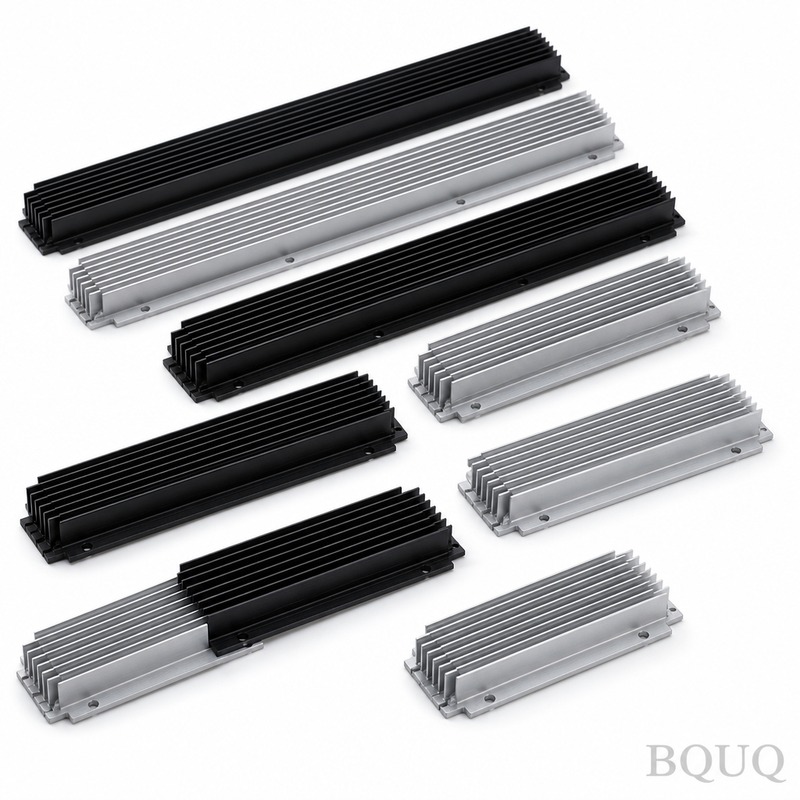
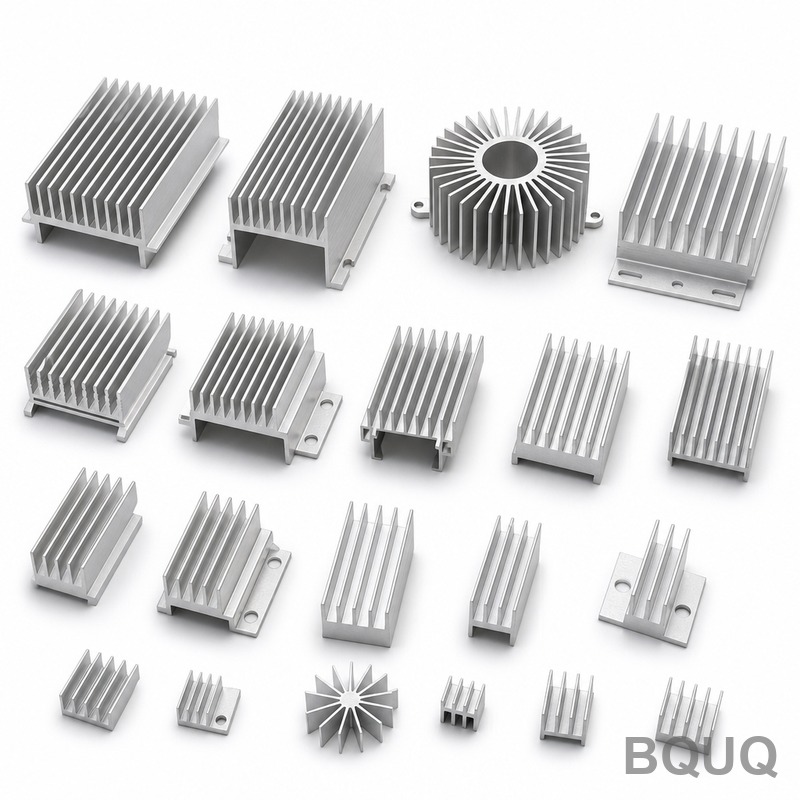
Wärmeleitpaste bezeichnet das thermische Interface-Material, das mit einem Kühlkörper verwendet wird, doch dieses Bauteil ist ein einteiliger ADC12-Druckguss-Aluminium-Kühlkörper mit einer 1,5 mm starken Basis und 0,8 mm dicken Lamellen. Gepresst auf 110-T-Werkzeugen, hält er 0,15 mm über 100 mm, liefert 1,10 K/W bei ΔT = 60 K und läuft mit 800.000 Stück pro Monat.
Eine 1,5 mm starke Basis und 0,8 mm dicke Lamellen definieren diesen Kühlkörper. Aus ADC12-Druckguss-Aluminium auf 110-T-Werkzeugen gepresst, hält er 0,15 mm über 100 mm und liefert 1,10 K/W bei ΔT = 60 K, natürliche Konvektion. Die Monatsproduktion liegt bei 800.000 Stück.
Das Stanzen liefert ein reproduzierbares 0,8-mm-Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 800.000 Stück innerhalb von ±0,05 mm bleibt.
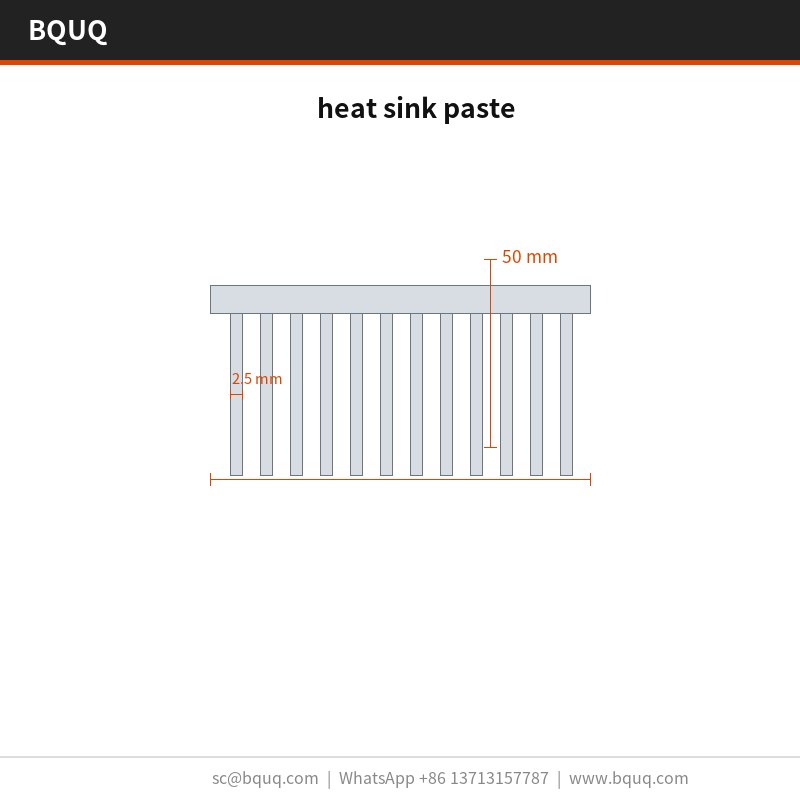
Die geringe Lamellenstärke ist der Vorteil des Stanzens: 0,8 mm dicke Lamellen bei 2,5 mm Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil derselben Hüllkurve.
Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den thermischen Pfad. Zwischen dem ADC12-Druckguss-Aluminium und dem Luftstrom liegt nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung am CMM plus 100 % hydraulischem Pressen-Dichtheitstest erkennt und nicht erst im Feld.
Ein Lieferant deckt nun Lamellenstärken von 0,8 mm bis 0,8 mm aus derselben 110-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten ist.
Das Standardmaterial ist ADC12-Druckguss-Aluminium, geliefert mit Klar-Eloxal Typ II, 5-10 µm. Für Anwendungen, bei denen die Exposition gegenüber Schaltnetzteilen ein Thema ist, empfehlen wir den passivierten Weg; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
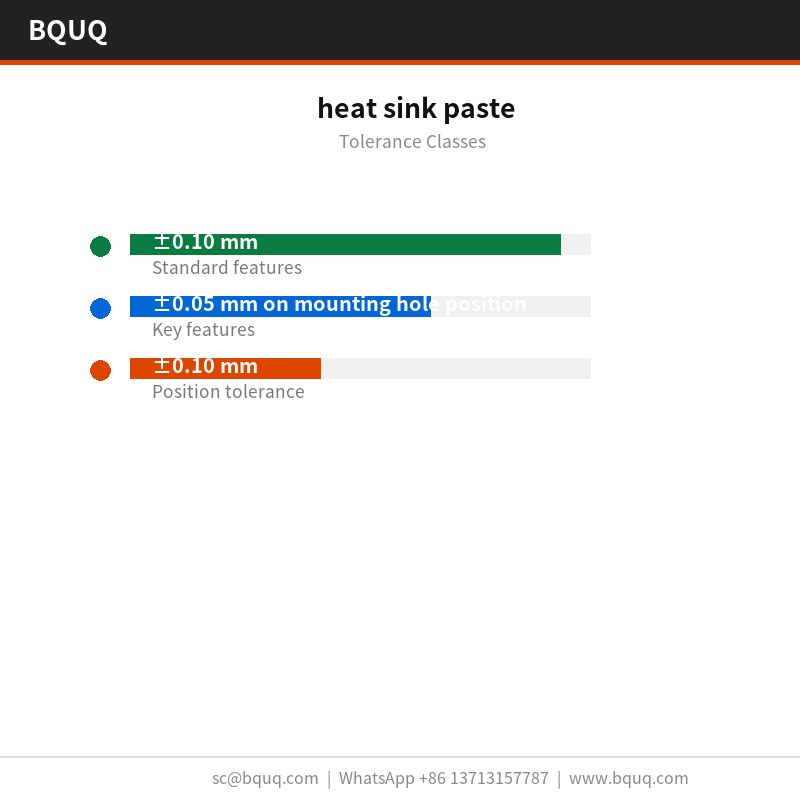
Allgemeine Maße laufen auf ±0,10 mm, wobei kritische Merkmale wie ±0,05 mm bei der Position der Montagelöcher separat gehalten werden. Die geformte Geometrie erbt die Werkzeugwiederholbarkeit von ±0,05 mm, und die Lochposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 20 °C gegen eine Grenze von 0,15 mm über 100 mm geprüft, und die Lamellenteilung wird optisch auf ±0,05 mm verifiziert. Berichte gehen mit jeder Charge mit.
Die Chargenrückverfolgbarkeit läuft vom Coil bis zum Karton: Schmelznummer, Pressenhubbereich und Prüfprotokoll bleiben angehängt, sodass ein Feldproblem auf eine bestimmte Serie zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil 0,15 mm über 100 mm bei 200 x 100 x 80 mm auf einer nicht geläppten Platte anders abgelesen werden. Die Aufzeichnungen bewahren beide Messwerte.
Wir prüfen die 0,8-mm-Lamellenspitzen nach dem Umformen auf Grat und Risse, weil das Stanzen eine Wurzel aufreißen kann, ohne dass sich ein Zeichnungsmaß verschiebt. Die Gratgrenze wird pro Teil festgelegt.
Programme für Schaltnetzteile sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und 2,5 mm Teilung bei 0,8 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Wo ein Kühlkörper in Schaltnetzteil-Stückzahlen läuft, entscheidet die Teile-zu-Teil-Konsistenz über Feldrückläufe. ±0,05 mm bei einer Serie von 800.000 Stück halten die thermische Kurve innerhalb eines Bandes.
Verpackungs- und Vibrationsvorschriften für Schaltnetzteile drängen zur einteiligen Bauweise. Ein gestanzter Kühlkörper hat keinen Kleber, der kriechen kann, was die übliche Ausfallart bei zweiteiligen Kühlern ist.
Konstrukteure, die an Schaltnetzteilen arbeiten, fragen nach der Ebenheit, bevor sie nach thermischen Daten fragen, weil die Montage von Schaltnetzteilen automatisiert ist und eine unebene Basis die Linie stoppt.
Spezifikationen
Parameter
Wert / Bereich
Material
ADC12-Druckguss-Aluminium
Lamellendicke
0,8 mm
Lamellenteilung
2,5 mm
Lamellenhöhe
50 mm
Basisdicke
1,5 mm
Basis-Ebenheit
0,15 mm über 100 mm
Wärmewiderstand
1,10 K/W
Thermische Testbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenfinish
Klar-Eloxal Typ II, 5-10 µm
Größenbereich
200 x 100 x 80 mm
FAQ: Ihre Fragen vor der Bestellung
Wie hoch ist die Mindestbestellmenge für diesen Kühlkörper?
Die MOQ beträgt 50 Stück für einen Prototypenlauf und 5000 Stück für die Produktion. Unterhalb der Prototypenmenge dominiert die Werkzeugamortisation die Stückkosten, daher quotieren wir stattdessen den Musterweg: Mustergebühr 30-80 USD.
Wie verifizieren Sie die Qualität bei jeder Charge?
Jede Charge wird mit CMM plus 100 % hydraulischem Pressen-Dichtheitstest geprüft, und der Bericht liegt der Lieferung bei. Wir prüfen 0,15 mm über 100 mm, 2,5 mm, 1,5 mm und die Lochposition gegen ±0,10 mm. Die Chargenrückverfolgbarkeit vom Coil bis zum Karton wird 10 Jahre lang aufbewahrt.
Welche Toleranz können Sie halten?
Allgemeine Maße laufen auf ±0,10 mm; kritische wie ±0,05 mm bei der Position der Montagelöcher werden separat gehalten. Geformte Merkmale erben die Werkzeugwiederholbarkeit von ±0,05 mm. Wenn Ihre Zeichnung enger benötigt, sagen Sie es uns vor der Werkzeugerstellung, damit wir den zusätzlichen Pressvorgang einplanen können.
Testen Sie auf Wärmewiderstand?
Wir testen bei ΔT = 60 K, natürliche Konvektion, und melden 1,10 K/W. Das ist ein stationärer Wert, kein transienter: Für das Einschaltverhalten von Schaltnetzteilen benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,15 mm über 100 mm in Ihrer eigenen Montage prüfen.
Wie wir fertigen und versenden
Die Linie steht in Dongguan in einem einzigen ISO9001-Werk. 110-T-Pressen decken die Kühlkörperfamilie ab, und 800.000 Stück pro Monat sind die aktuell zugesagte Leistung.
Direktbezug aus Dongguan: Coil-Material, Umformen, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass die Ebenheit von 0,15 mm über 100 mm verifiziert wird, bevor das Teil verpackt wird.
Unsere Erfahrung mit Schaltnetzteilen reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum das Standard-Klar-Eloxal Typ II, 5-10 µm und ±0,10 mm konservativ statt optimistisch sind.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Abhängig von Werkzeugänderung; im Auszug nicht spezifiziert
MOQ
Im Auszug nicht spezifiziert
Kapazität
800.000 Stück pro Monat
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestanzter einteiliger Kühlkörper
Hochvolumige 0,8-mm-Lamellenprofile mit 2,5 mm Teilung
Erfordert 110-T-Werkzeuge; Lamellenstärke auf den Stanzbereich begrenzt
Stranggepresster Kühlkörper
Einfache Profile und niedrigere Werkzeugkosten
Kann das 0,8-mm-Lamellenprofil nicht reproduzierbar halten; Chargenschwankung durch Werkzeugverschleiß
Spanend bearbeiteter Kühlkörper
Prototypen und enge kundenspezifische Geometrie
Höhere Kosten pro Teil; weniger Oberfläche pro Kubikmillimeter bei gleicher Hüllkurve
Zweiteiliger Kühler mit Kleber
Materialmix- oder komplexe Baugruppen
Klebeschicht erhöht den Wärmewiderstand im Pfad
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
110-T-Werkzeug formt jede Lamelle in einem Hub; Teilung innerhalb ±0,05 mm
Messung der Lamellenteilung
Dimensionsprüfung
CMM prüft 0,15 mm über 100 mm
CMM-Bericht
Dichtheitstest
100 % hydraulischer Pressen-Dichtheitstest
Ergebnis des Dichtheitstests
Thermische Leistung
1,10 K/W bei ΔT = 60 K, natürliche Konvektion
Thermische Testdaten
Versand
Prüfung vor jedem Versand
Prüfprotokoll
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses Kühlkörpers?
Er liefert 1,10 K/W bei ΔT = 60 K unter natürlicher Konvektion. Die 1,5 mm starke Basis und die 0,8 mm dicken Lamellen bei 2,5 mm Teilung bieten die Oberfläche, die für diese Leistung in einem einteiligen ADC12-Druckguss-Aluminiumkörper erforderlich ist.
Aus welchem Material besteht der Kühlkörper?
Er wird aus ADC12-Druckguss-Aluminium auf 110-T-Werkzeugen gepresst. Diese Legierung unterstützt das 0,8-mm-Lamellenprofil und die 2,5 mm Teilung, und die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist.
Welche Lamellendicke und Teilung können Sie halten?
Das Werkzeug formt 0,8 mm dicke Lamellen bei 2,5 mm Teilung in einem Hub, wobei die Teilung über eine Serie von 800.000 Stück innerhalb von ±0,05 mm bleibt. Ein Lieferant deckt Lamellenstärken von 0,8 mm bis 0,8 mm aus derselben 110-T-Pressenfamilie ab.
Wie hoch ist die Maßtoleranz über 100 mm?
Er hält 0,15 mm über 100 mm. Die Lamellenteilung wird auf ±0,05 mm kontrolliert, und Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung am CMM plus 100 % hydraulischem Pressen-Dichtheitstest erkennt.
Wie hoch ist die monatliche Produktionskapazität?
Die Monatsproduktion liegt bei 800.000 Stück. Die 110-T-Werkzeuge und die Lamellenformung in einem Hub unterstützen dieses Volumen, während die Teilung über die Serie innerhalb von ±0,05 mm bleibt.
Die Prüfung vor jedem Versand umfasst CMM-Kontrollen für die Toleranz von 0,15 mm über 100 mm und einen 100 % hydraulischen Pressen-Dichtheitstest. Werkzeugverschleiß zeigt sich zuerst als Verschiebung der Lamellenteilung, sodass dies Schwankungen erkennt, bevor sie das Feld erreichen.
Kann ich die Lamellenstärke ohne einen neuen Lieferanten ändern?
Ja. Ein Lieferant deckt Lamellenstärken von 0,8 mm bis 0,8 mm aus derselben 110-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten ist. Der Stanzprozess toleriert Chargenschwankungen besser als das Strangpressen.