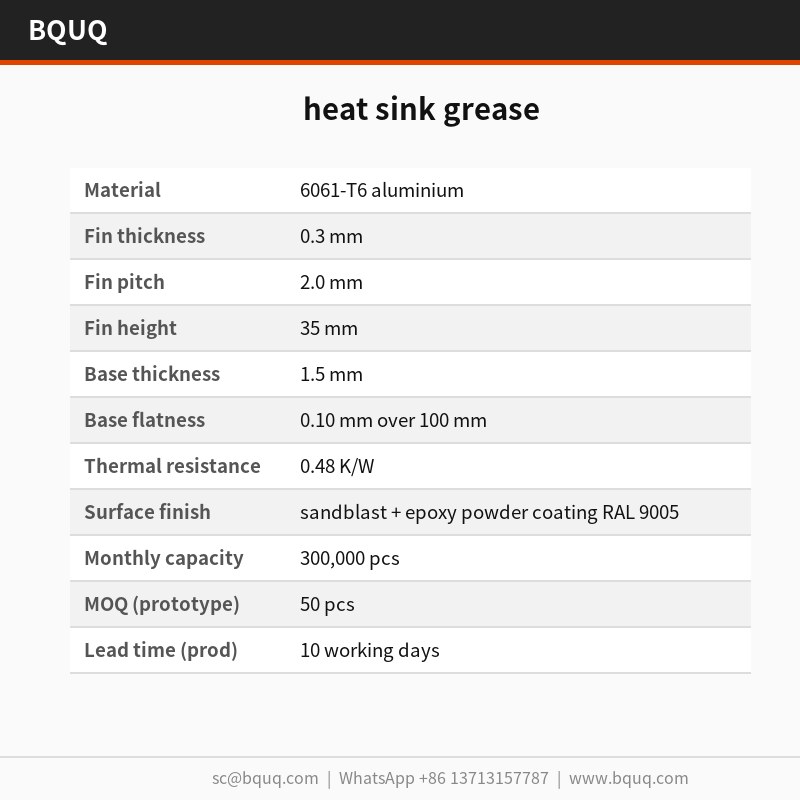
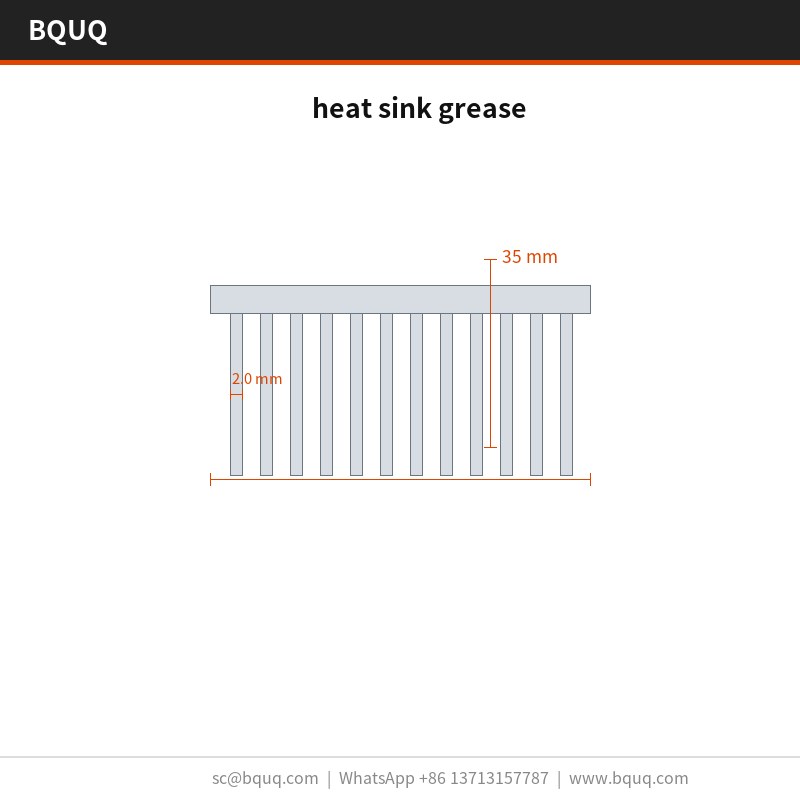
Wärmeleitpaste: 6061-T6 Aluminium, 0,3 mm Lamellen bei 2,0 mm Teilung, 0,10 mm über 100 mm Ebenheit, 0,48 K/W Wärmewiderstand. Mindestbestellmenge 50 Stk., Versand in 72 Stunden.
Wärmeleitpaste
heat sink grease: 6061-T6 aluminium, 0.3 mm fins at 2.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Wärmeleitpaste in Aluminium 6061-T6 liefert einen Wärmewiderstand von 0,48 K/W bei ΔT = 60 K, natürliche Konvektion. Geprägte Lamellen sind 0,3 mm dick bei 2,0 mm Teilung über einem 1,5 mm Sockel und werden über eine Serie von 300.000 Stück innerhalb von ±0,05 mm gehalten. Ein einzelner Hub mit 160 T formt das gesamte Teil in einem 25-s-Zyklus, und jede Charge wird mit einem CMM-Bericht plus 100 % hydraulischem Pressen-Dichtheitstest geliefert.
Wärmeleitpaste in Aluminium 6061-T6 liefert einen Wärmewiderstand von 0,48 K/W bei ΔT = 60 K, natürliche Konvektion. Die Lamellen sind 0,3 mm dick bei 2,0 mm Teilung über einem 1,5 mm Sockel, und jede Charge wird mit einem CMM-Bericht plus 100 % hydraulischem Pressen-Dichtheitstest geliefert.
Konstruktionsansatz und Prozess
Das Stanzen ermöglicht ein reproduzierbares Lamellenprofil von 0,3 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,05 mm bleibt.
Ein einzelner Hub mit 160 T formt die gesamte Wärmeleitpaste, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 25-s-Zyklus versorgt eine Linie mit 300.000 Stück.
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: 0,3 mm Lamellen bei 2,0 mm Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die einteilige Geometrie beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen dem Aluminium 6061-T6 und dem Luftstrom befindet sich nichts außer der geprägten Oberfläche selbst.
Die Oberfläche aus Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Das Standardmaterial ist Aluminium 6061-T6, geliefert mit Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005. Für Anwendungen, bei denen die Exposition gegenüber 1U-Servern und KI-Beschleunigern ein Thema ist, empfehlen wir die passivierte Variante; wo die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
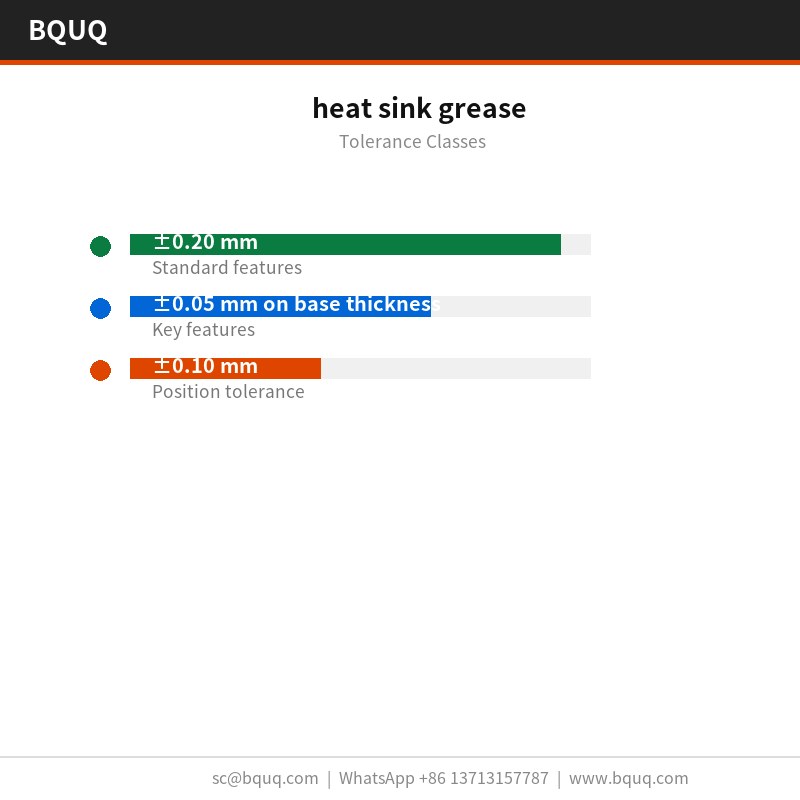
Allgemeine Maße laufen auf ±0,20 mm, wobei kritische Merkmale wie ±0,05 mm bei der Sockeldicke separat gehalten werden. Die umgeformte Geometrie übernimmt die Werkzeugwiederholbarkeit von ±0,05 mm, und die Bohrungsposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 20 °C gegen eine Grenze von 0,10 mm über 100 mm geprüft, und die Lamellenteilung wird optisch auf ±0,05 mm verifiziert. Die Berichte werden mit jeder Loslieferung versandt.
Das eingehende Aluminium 6061-T6 wird vor dem Einlaufen in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigen CMM plus 100 % hydraulischer Pressen-Dichtheitstest 0,10 mm über 100 mm und 2,0 mm gegenüber der Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Maße und 1,5 für allgemeine Maße, mit CMM plus 100 % hydraulischem Pressen-Dichtheitstest bei jedem Erstmuster. Abweichungen über ±0,20 mm lösen eine vollständige Lossortierung aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, weil 0,10 mm über 100 mm bei 20 x 20 x 10 mm auf einer nicht geläppten Platte anders abgelesen werden. Die Aufzeichnungen enthalten beide Messwerte.
Wo dieses Teil eingesetzt wird
Die Verpackungs- und Vibrationsvorschriften für 1U-Server und KI-Beschleuniger drängen zur einteiligen Bauweise. Eine gestanzte Wärmeleitpaste hat keinen Kleber, der kriechen kann, was die übliche Ausfallursache bei zweiteiligen Kühlern ist.
Bei 1U-Servern und KI-Beschleunigern dient der Sockel üblicherweise gleichzeitig als Montageschnittstelle. 1,5 mm mit 0,10 mm über 100 mm Ebenheit ergibt eine stabile Oberfläche für das Wärmeleitpad von 1U-Servern und KI-Beschleunigern.
Konstrukteure, die an 1U-Servern und KI-Beschleunigern arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, weil die Montage von 1U-Servern und KI-Beschleunigern automatisiert ist und ein nicht ebener Sockel die Linie stoppt.
Konstruktionen für 1U-Server und KI-Beschleuniger nutzen oft einen Zwangsluftpfad mit 2,0 m/s. 0,48 K/W bei ΔT = 60 K, natürliche Konvektion bedeutet, dass 1U-Server und KI-Beschleuniger ihr Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten können.
Wie hoch ist die Mindestbestellmenge für diese Wärmeleitpaste?
Die MOQ beträgt 50 Stück für einen Prototypenlauf und 5000 Stück für die Produktion. Unterhalb der Prototypenmenge dominiert die Werkzeugamortisation die Stückkosten, daher bieten wir stattdessen den Musterweg an: kostenloses Muster mit Zeichnung, 5-7 Tage.
Wie verifizieren Sie die Qualität bei jeder Charge?
Jedes Los wird mit CMM plus 100 % hydraulischem Pressen-Dichtheitstest geprüft, und der Bericht ist in der Lieferung enthalten. Wir prüfen 0,10 mm über 100 mm, 2,0 mm, 1,5 mm und die Bohrungsposition gegen ±0,20 mm. Die Losrückverfolgbarkeit vom Coil bis zum Karton wird 10 Jahre lang aufbewahrt.
Welche Toleranz können Sie halten?
Allgemeine Maße laufen auf ±0,20 mm; kritische wie ±0,05 mm bei der Sockeldicke werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholbarkeit von ±0,05 mm. Wenn Ihre Zeichnung enger ist, sagen Sie es uns vor der Werkzeugerstellung, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie hoch ist die Ebenheit an der Montagefläche?
0,10 mm über 100 mm, gemessen auf einer Granit-Messplatte bei 20 °C. Das ist der Wert, der bei 1U-Servern und KI-Beschleunigern zählt, weil das Wärmeleitpad einen gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe mehr benötigt, sagen Sie es uns, und wir können einen Schlichtvorgang ergänzen.
Die Standardverpackung ist Antistatikbeutel + Holzkiste über 50 kg. Wir quotieren FOB Guangzhou. Die Exportkartons sind mit Los, Menge und Prüfstatus gekennzeichnet, und die vollständige Dokumentation einschließlich des Prüfberichts reist mit der Ware.
Wie wir fertigen und versenden
Das Werk ist ISO9001-zertifiziert und kann RoHS- und REACH-Dokumentation mit dem Antistatikbeutel + Holzkiste über 50 kg versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
Die Produktion läuft in 25-s-Zyklen mit Inline-Vision bei 0,10 mm über 100 mm. Das ist es, was eine Zusage von 300.000 Stück in der Hochsaison glaubwürdig macht.
Wir quotieren FOB Guangzhou und halten 50 Stück für die Bemusterung bereit. Die Bemusterung ist ein kostenloses Muster mit Zeichnung, 5-7 Tage, sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
0,3 mm Lamellen bei 2,0 mm Teilung, hohe Oberfläche
Erfordert Stanzwerkzeug mit 160 T
Stranggepresstes Profil
Einfache konstante Querschnitte
Kann das Lamellenprofil von 0,3 mm nicht halten
Gefrästes Profil
Kleinvolumen oder komplexe 3D-Formen
Geringere Oberfläche pro Kubikmillimeter; Beschichtung an den Lamellenfüßen durchtrennt
Zweiteiliger Kühler
Montageflexibilität
Klebeschicht fügt einen thermischen Pfad hinzu
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Umformen
Einzelner Hub mit 160 T, 25-s-Zyklus
Werkzeuglauf mit ±0,05 mm
Lamellengeometrie
0,3 mm Lamellen bei 2,0 mm Teilung über 1,5 mm Sockel
Teilung innerhalb von ±0,05 mm über 300.000 Stück
Oberflächenbeschaffenheit
Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 nach dem Umformen
Korrosionsschutz an den Lamellenfüßen intakt
Prüfung
CMM-Bericht
Jede Charge
Dichtheitstest
100 % hydraulischer Pressen-Dichtheitstest
Jede Charge
Häufig gestellte Fragen
Welchen Wärmewiderstand erreicht diese Wärmeleitpaste?
Sie liefert 0,48 K/W bei ΔT = 60 K, natürliche Konvektion. Die 0,3 mm Lamellen bei 2,0 mm Teilung über einem 1,5 mm Sockel maximieren die Oberfläche, und die einteilige gestanzte Geometrie aus 6061-T6 beseitigt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist.
Warum Stanzen statt Strangpressen für 0,3 mm Lamellen wählen?
Das Stanzen hält ein reproduzierbares Lamellenprofil von 0,3 mm, das das Strangpressen nicht kann. Das Werkzeug formt jede Lamelle in einem Hub und hält die Teilung über eine Serie von 300.000 Stück innerhalb von ±0,05 mm. Ein einzelner Hub mit 160 T formt das gesamte Teil in einem 25-s-Zyklus.
Welche Toleranzen können Sie bei Lamellenteilung und -profil halten?
Das Werkzeug läuft mit ±0,05 mm, und die Teilung bleibt über eine Serie von 300.000 Stück innerhalb von ±0,05 mm. Die 0,3 mm Lamellen bei 2,0 mm Teilung über einem 1,5 mm Sockel werden in einem Hub mit 160 T geformt, sodass sich das Profil ohne die für stranggepresste Lamellen typische Drift wiederholt.
Welche Prüfung und welcher Dichtheitstest werden mit jeder Charge geliefert?
Jede Charge wird mit einem CMM-Bericht plus 100 % hydraulischem Pressen-Dichtheitstest geliefert. Das CMM verifiziert das Lamellenprofil von 0,3 mm, die Teilung von 2,0 mm und den Sockel von 1,5 mm, während der hydraulische Pressen-Dichtheitstest jedes Teil vor dem Versand bestätigt.
Wie übersteht die Beschichtung das Umformen an den Lamellenfüßen?
Die Oberfläche aus Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht. Dadurch bleibt der Korrosionsschutz an den Lamellenfüßen intakt, anders als bei gefrästen Alternativen, bei denen die Beschichtung durchtrennt werden kann. Die 0,3 mm Lamellen bei 2,0 mm Teilung bleiben vollständig bedeckt.
Wie hoch sind die Zykluszeit und die Produktionskapazität?
Der 25-s-Zyklus versorgt eine Linie mit 300.000 Stück. Ein einzelner Hub mit 160 T formt die gesamte Wärmeleitpaste, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft über die gesamte Serie von 300.000 Stück mit ±0,05 mm.
Steigen die Teilekosten mit der Lamellenkomplexität?
Nein. Ein einzelner Hub mit 160 T formt die gesamte Wärmeleitpaste, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Die 0,3 mm Lamellen bei 2,0 mm Teilung über einem 1,5 mm Sockel werden in einem Hub in einem 25-s-Zyklus für eine Linie mit 300.000 Stück produziert.