Was diese Becher sind und welche Toleranz Sie erreichen können Dies ist eine Familie von zylindrischen und rechteckigen Hülsen, die durch Tiefziehen auf hydraulischen Pressen von 8
BQUQ Präzisions-Tiefziehteile Metallbecher Kollektion | 0,01 mm Toleranz
Was diese Becher sind und welche Toleranz Sie erreichen können Dies ist eine Familie von zylindrischen und rechteckigen Hülsen, die durch Tiefziehen auf hydraulischen Pressen von 80 bis 250 Tonnen gef
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Was diese Becher sind und welche Toleranz Sie erreichen können
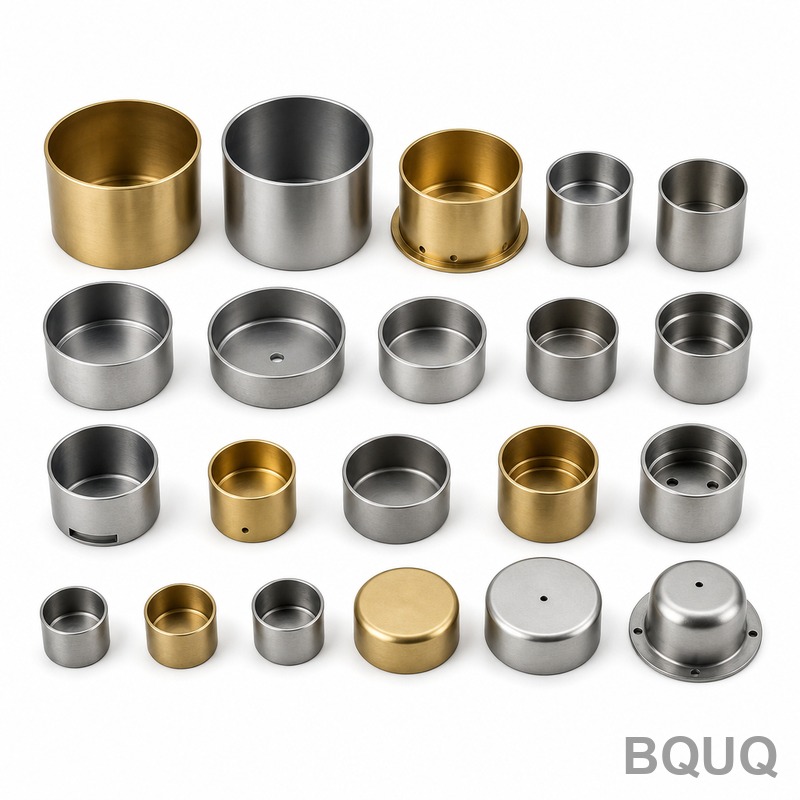
Dies ist eine Familie von zylindrischen und rechteckigen Hülsen, die durch Tiefziehen auf hydraulischen Pressen von 80 bis 250 Tonnen geformt werden. Sie erhalten eine nahtlose Seitenwand, ein gleichmäßiges Wanddickenverhältnis von 0,8:1 und eine kritische Toleranz von ±0,01 mm auf den Innendurchmesser. Der typische Rundlauf bleibt unter 0,02 mm, und die Härte reicht von HV 120 bis HRC 55, abhängig von Legierung und Wärmebehandlung. Die Lieferzeit für Teile mit Werkzeug beträgt 10 Arbeitstage; bei vorhandenem Werkzeug versenden wir innerhalb von 5 Tagen.
Wie Tiefziehen Schweißnähte und Materialschwachstellen vermeidet
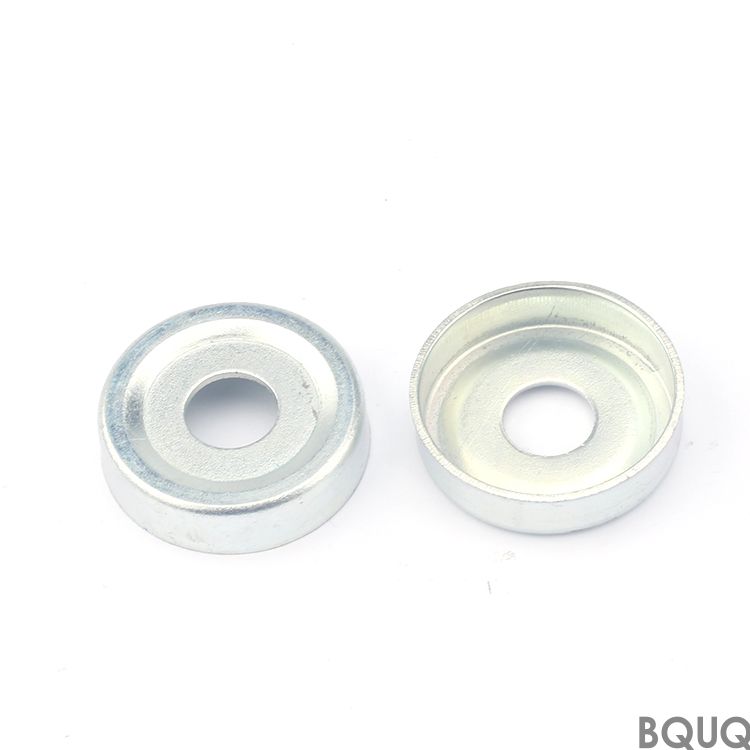
Beim Tiefziehen wird eine flache Platine mit einem Stempel durch eine Matrizenkavität gedrückt, wodurch der Becher in einem kontinuierlichen Hub geformt wird. Kein Schweißen, kein Löten, keine Verbindungsstellen. Das bedeutet, Sie erhalten eine Kornstruktur, die der Becherkontur folgt, was Ihnen einen höheren Berstdruck und eine bessere Ermüdungslebensdauer als eine geschweißte Baugruppe bietet. Bei einem Becher mit 25 mm Durchmesser aus 304er Edelstahl erreichen wir routinemäßig ein Grenzziehverhältnis (LDR) von 2,1 ohne Zwischenglühung. Wenn Ihr Teil einen Flansch, eine abgestufte Wand oder ein gestanztes Loch im Boden benötigt, erledigen wir das in derselben Folgeverbundwerkzeug-Station – ohne Sekundäroperation.
Materialien und Wärmebehandlung, die wir für tiefgezogene Becher verwenden
Wir beginnen mit Coils von zertifizierten Stahlwerken – kein willkürliches Lagermaterial. Für Elektronikgehäuse verwenden wir C1100 Kupfer und C17200 Berylliumkupfer. Für Automobil- und Fluidtechnik ziehen wir DC01, DC04 und SPCC Stahl. Für Medizin- und Lebensmittelkontakt verwenden wir SUS 304, SUS 316L und AL 5052. Wenn Ihr Becher eine Feder oder Dichtung aufnehmen muss, können wir den Flanschbereich durch Induktionshärtung auf HRC 45–50 härten, während der Körper für weitere Umformungen duktil bleibt. Bei dünnwandigen Bechern (0,3 mm) verwenden wir ein mehrstufiges Ziehverfahren mit zwischengeschalteter Spannungsarmglühung bei 650°C für Stahl und 340°C für Aluminium, um Rissbildung zu vermeiden.
Maßprüfungen, die wir bei jeder Charge vor dem Versand durchführen
Jede Charge wird auf einem Koordinatenmessgerät (KMG) mit einer Auflösung von 0,5 µm geprüft. Wir kontrollieren den Innendurchmesser in drei Tiefen, den Außendurchmesser in zwei Höhen, die Gesamthöhe, die Wanddicke an vier Punkten um den Umfang und die Flanschebenheit. Der Rundlauf wird auf einem V-Block mit einer Messuhr gemessen. Für kritische Oberflächen verwenden wir ein optisches Profilometer, um Ra 0,4 µm oder besser zu bestätigen. Eine Probe aus jeder Charge wird geschnitten und geätzt, um den Kornfluss zu verifizieren – dies ist keine Sichtprüfung, sondern ein metallurgischer Test. Sie erhalten mit jeder Lieferung einen Maßbericht, der die tatsächlichen Messwerte enthält, nicht nur eine Gut/Schlecht-Notiz.
Spezifikation
Wert / Bereich
Materialien
SUS 304, SUS 316L, DC01, DC04, SPCC, C1100, C17200, AL 5052
Außendurchmesserbereich
6 mm – 300 mm
Wanddicke
0,2 mm – 3,0 mm
Ziehtiefe (max.)
150 mm (für Ø50 mm Becher)
Innendurchmessertoleranz
±0,01 mm (für Ø25 mm Becher)
Gesamtrundlauf
≤ 0,02 mm
Oberflächengüte
Ra 0,4 µm (wie gezogen), Ra 0,2 µm (poliert)
Härte (wie gezogen)
HV 120 – HV 220
Härte (wärmebehandelt)
HRC 45 – HRC 55
Lieferzeit (Teile mit Werkzeug)
10 Arbeitstage
Lieferzeit (vorhandenes Werkzeug)
5 Arbeitstage
Mindestbestellmenge
Keine Mindestbestellmenge – vom Prototyp bis zur Großserie
Sekundäroperationen, die aus einem Becher ein fertiges Teil machen
Ein roher Tiefziehteil ist selten Ihr endgültiges Bauteil. Wir fügen Seitenwandlöcher, Bodenentlüftungen oder Passfedernuten mit Präzisionsstanzwerkzeugen hinzu, die ±0,02 mm auf die Lochposition halten. Wir können einen umgebördelten Rand für sichere Kabelführung rollen oder eine gerändelte Oberfläche auf dem Außendurchmesser für Presssitz-Rückhaltung hinzufügen. Wenn Sie Innengewinde oder einen Gewindebund benötigen, bearbeiten wir diese nach dem Ziehen, um eine Verformung der Becherwand zu vermeiden. Wir bieten auch Elektropolieren (Ra 0,2 µm), Eloxieren (für Aluminium) und Passivieren (für Edelstahl) an. Alle Sekundäroperationen werden intern durchgeführt – keine ausgelagerte Endbearbeitung, die eine Woche Logistikzeit hinzufügen könnte.
Wie sich Prototyp-Becher von Serienbechern unterscheiden
Für ein noch nicht finalisiertes Design bieten wir Weichwerkzeuge mit maschinell bearbeiteten Matrizeneinsätzen an. Dies gibt Ihnen die gleiche Maßgenauigkeit wie Serienwerkzeuge – ±0,01 mm – jedoch zu Werkzeugkosten, die etwa 40% niedriger sind als bei einem Hartwerkzeug. Die Durchlaufzeit für einen Prototyp-Becher beträgt 7 Tage. Sobald Sie das Design einfrieren, wandeln wir das Weichwerkzeug in ein gehärtetes Serienwerkzeug aus D2- oder M2-Stahl um, beschichtet mit TiN für Verschleißfestigkeit. Das Serienwerkzeug läuft mit 30–45 Hüben pro Minute, und wir können dieselbe Toleranz über 500.000 Teile halten, ohne das Werkzeug nachzuschneiden. Wenn Sie Ihre Materialwahl noch evaluieren, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl, um zu erfahren, wie die Werkzeuggeometrie die Oberflächengüte bei gezogenen Teilen beeinflusst.
Maßstabilität nach Wärmebehandlung und Beschichtung
Tiefgezogene Becher können sich während der Wärmebehandlung verformen. Wir kontrollieren dies durch Spannungsarmglühen in einem Vakuumofen mit einer kontrollierten Abkühlrate von 50°C pro Stunde bis auf 200°C. Dies hält die Verformung für die meisten Geometrien unter 0,01 mm. Wenn Sie eine harte Oberfläche benötigen (z. B. für einen Nockenfolger-Becher), verwenden wir Niedertemperatur-Nitrieren bei 520°C, das eine 0,3 mm dicke Randschicht bei HRC 58 hinzufügt, ohne die Kernzähigkeit zu verändern. Beim Beschichten – Nickel oder Chrom – maskieren wir den Innendurchmesser, wenn er die ursprüngliche Toleranz behalten muss. Nach dem Beschichten überprüfen wir Rundlauf und Innendurchmesser erneut, und wenn die Beschichtungsdicke den Innendurchmesser verändert hat, honen wir ihn auf das Sollmaß zurück. Dies ist Standardpraxis, keine Sonderanforderung.
Verpackung und Versand, die die Toleranz intakt halten
Tiefgezogene Becher sind starr, aber dünnwandige Versionen (unter 0,5 mm) können beim Transport Dellen bekommen. Wir verpacken jede Lage in Wellpappe-Trennwänden und wickeln den Stapel anschließend in antistatischen Schaumstoff. Für Becher mit polierter Oberfläche verwenden wir einzelne Polybeutel mit einem VCI-Einsatz (Dampfkorrosionsinhibitor), um ein Anlaufen zu verhindern – insbesondere bei Kupfer und blankem Stahl. Die Exportverpackung entspricht den ISTA-2A-Standards, und wir testen jedes neue Verpackungsdesign vor dem Versand per Falltest. Für Luftfracht können wir innerhalb von 3 Tagen nach Produktion an den Flughafen Shenzhen oder Guangzhou liefern. Für Seefracht konsolidieren wir mit anderen Stanzteilen, um Ihnen Frachtkosten zu sparen, aber wir kompromittieren niemals die Schutzschicht.
Wie hoch ist die Mindestbestellmenge (MOQ) für die Präzisions-Tiefziehteile Metallbecher Kollektion?
Es gibt keine Mindestbestellmenge – wir akzeptieren Prototypenaufträge für einen einzelnen Becher und skalieren auf Millionen von Teilen pro Jahr.
Können Sie Becherform, Material und Toleranz anpassen?
Ja, wir passen alles an – Durchmesser, Tiefe, Wanddicke, Flanschbreite, Materialgüte, Wärmebehandlung – und wir halten Toleranzen bis zu ±0,01 mm auf kritischen Maßen.
Wie stellen Sie die Qualitätskontrolle für tiefgezogene Becher sicher?
Wir verwenden KMG-Prüfung, optische Profilometer-Checks und Kornfluss-Schnitte bei jeder Charge, und wir senden Ihnen vor dem Versand einen Maßbericht mit tatsächlichen Werten.
Wie hoch ist die typische Lieferzeit für einen kundenspezifischen tiefgezogenen Becher?
Prototypen-Becher mit Weichwerkzeug benötigen 7 Tage, Serienteile mit neuem Hartwerkzeug 10 Arbeitstage, und Teile mit vorhandenem Werkzeug werden in 5 Tagen versendet.
Warum Ingenieure BQUQ für tiefgezogene Becher wählen
Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren Erfahrung im Stanzen, Tiefziehen und in der Wärmebehandlung. Unsere Pressen laufen rund um die Uhr, und unser Qualitätslabor arbeitet im selben Schichtzyklus. Wir haben allein im letzten Jahr über 12 Millionen tiefgezogene Becher ausgeliefert, mit einer Kundenreklamationsrate von weniger als 0,1%. Wenn Sie uns mit einem lokalen Lieferanten vergleichen, prüfen Sie unsere Toleranzen gegen Ihre aktuellen Teile – wir werden sie erreichen oder übertreffen. Wenn Sie Ihr Teil noch konstruieren, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen, um zu verstehen, was erreichbar ist, bevor Sie Ihre Zeichnung finalisieren.
Senden Sie uns noch heute Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit einem DFM-Kommentar (Design for Manufacturing) zu Ihrem Teil, einem Stückpreis und Werkzeugkosten – unverbindlich.