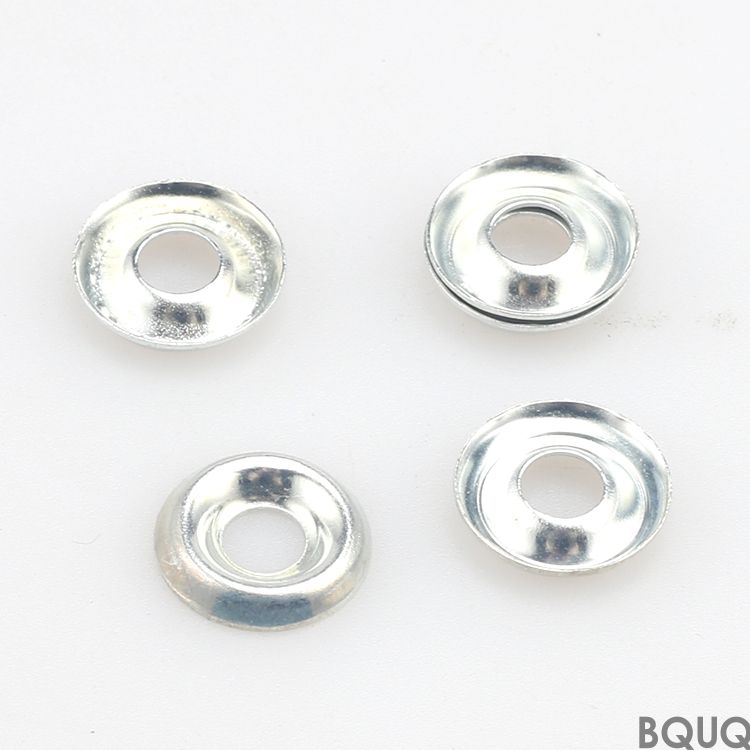
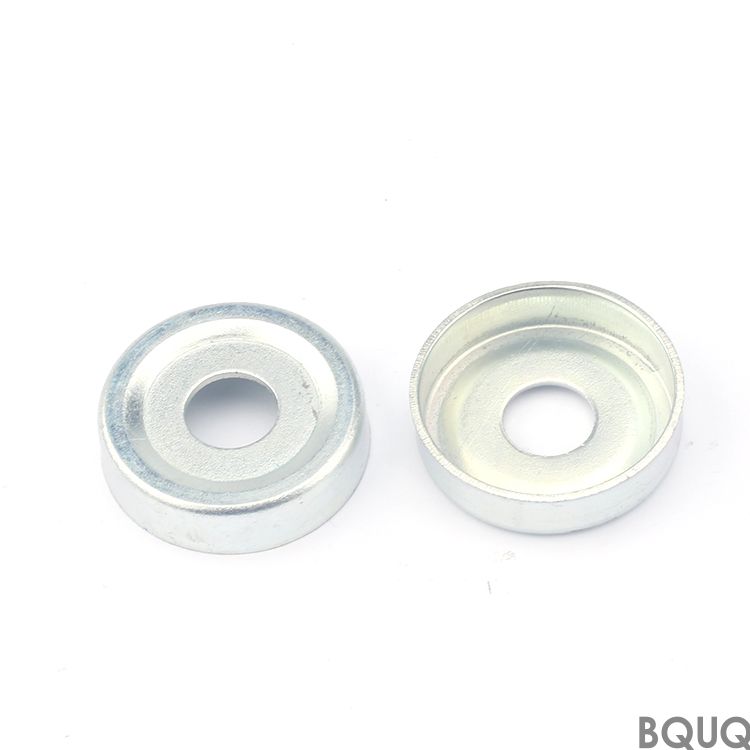
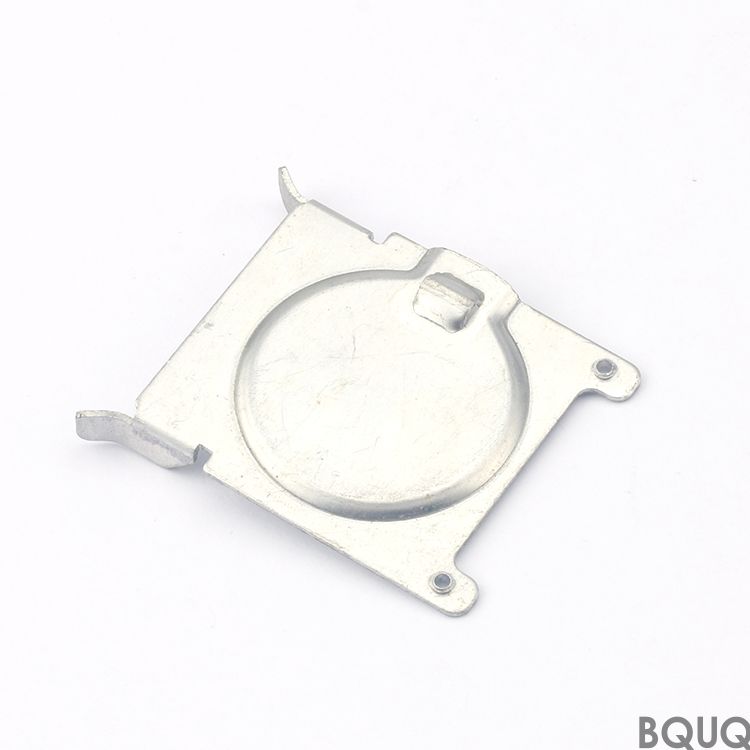
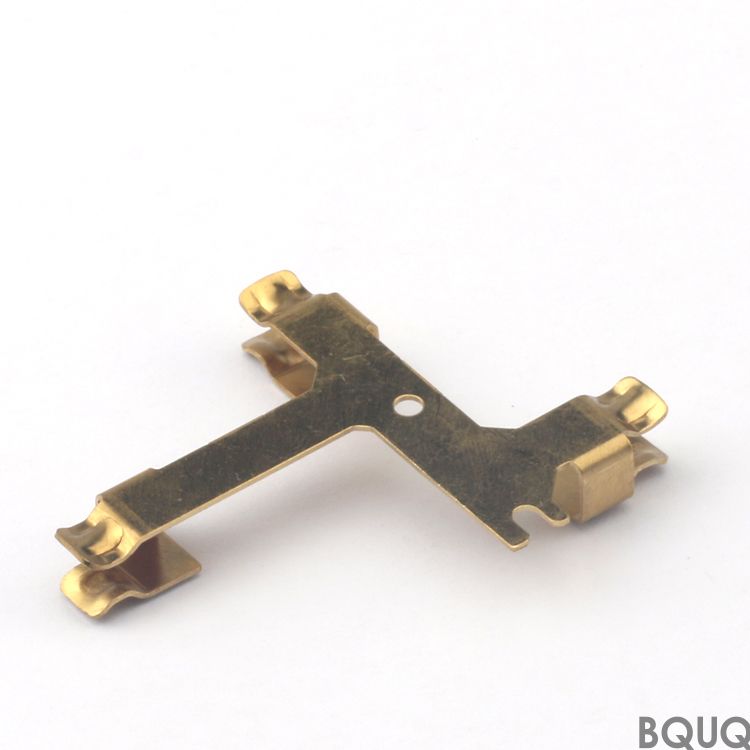
Dies sind vernickelte Federstahl-Stanzteile für Schalter – Kontaktfedern, Snap Domes und Klemmkontakte, die nach Millionen von Zyklen in ihre ursprüngliche Form zurückkehren müssen
BQUQ vernickelte Federstahl-Stanzteile für Schalter | Präzision aus China
Dies sind vernickelte Federstahl-Stanzteile für Schalter – Kontaktfedern, Snap Domes und Klemmkontakte, die nach Millionen von Zyklen in ihre ursprüngliche Form zurückkehren müssen. Wir halten die Sta
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind vernickelte Federstahl-Stanzteile für Schalter – Kontaktfedern, Snap Domes und Klemmkontakte, die nach Millionen von Zyklen in ihre ursprüngliche Form zurückkehren müssen. Wir halten die Stanztoleranz bei ±0,01 mm, die Ebenheit innerhalb von 0,02 mm und liefern Produktionsaufträge in 7 Tagen aus unserer Fabrik in Dongguan. Die Härte wird nach der Wärmebehandlung mit 48-52 HRC spezifiziert, mit einer Vernickelungsdicke von 3-5 Mikrometern, um Oxidation zu widerstehen und den Kontaktwiderstand zu reduzieren.
Wie wir den Verlust der Federkraft nach dem Vernickeln verhindern
Das Vernickeln von Federstahl ist anspruchsvoll. Wenn Sie vor der Wärmebehandlung beschichten, führt Wasserstoffversprödung zu Rissen im Bauteil. Wenn Sie danach beschichten, kann das Säurebad die Oxidschicht entfernen und verzögerte Brüche verursachen. Wir verwenden einen zweistufigen Prozess: Zuerst stanzen und wärmebehandeln, dann flashvernickeln in einem wasserstoffarmen Nickelbad bei 45°C. Dadurch bleibt die Elastizitätsgrenze der Feder über 90% ihres Wertes vor der Beschichtung. Für jede Charge testen wir 5 Proben auf einer Druckermüdungsprüfmaschine – 1 Million Zyklen bei 80% der Nenndurchbiegung. Keine Risse, kein Lastverlust.
Stanzwerkzeuge, die wir für vernickelte Schalterteile verwenden
Schalterteile sind klein – die meisten haben einen Durchmesser unter 25 mm. Wir bauen Folgeschnittwerkzeuge mit Hartmetalleinsätzen, nicht mit Werkzeugstahl. Hartmetall behält eine scharfe Kante für 500.000 Hübe vor dem Nachschleifen, was bedeutet, dass die Gratthöhe Ihres Teils über die gesamte Produktionscharge unter 0,03 mm bleibt. Für Snap Domes verwenden wir einen Prägeschritt, um die Betätigungskraft innerhalb von ±10 Gramm zu kontrollieren. Die Werkzeugwartung wird täglich protokolliert; alle 100.000 Hübe prüfen wir das Spiel und justieren den Niederhalterdruck. Dies ist dieselbe Disziplin, die wir auf alle unsere Präzisionsstanzarbeiten anwenden.
Material und Wärmebehandlung für vernickelten Federstahl
Wir verwenden C75S (1.1248) oder SK5 hochkohlenstoffhaltigen Federstahl, kaltgewalzt in einer Dicke zwischen 0,08 mm und 2,0 mm. Nach dem Stanzen werden die Teile bei 820°C austenitisiert, in Öl abgeschreckt und dann bei 320°C angelassen, um 48-52 HRC zu erreichen. Dies ergibt eine Streckgrenze von 1.450 MPa. Die Vernickelung wird mit mattem Finish aufgebracht – glänzendes Nickel sieht gut aus, erzeugt aber innere Spannungen. Die Beschichtungsdicke beträgt 3-5 Mikrometer, gemessen per Röntgenfluoreszenz bei jeder Charge. Für kritische Schaltkontakte können wir einen Gold-Flash über dem Nickel hinzufügen, um den Kontaktwiderstand unter 10 Milliohm zu bringen.
Maßprüfung vor jeder Lieferung
Jede Charge erhält einen vollständigen Maßbericht. Wir verwenden ein Koordinatenmessgerät für kritische Maße, einen Profilprojektor für Biegewinkel und einen digitalen Kraftmesser für die Betätigungskraft. Die Ebenheit wird auf einer Granitmessplatte mit einer Fühlerlehre geprüft. Der Rundlauf – die Abweichung der Konzentrizität bei runden Teilen – wird auf 0,02 mm gehalten. Wir fotografieren 10 Teile aus jeder Kavität eines Mehrfachwerkzeugs und bewahren die Bilder 2 Jahre lang auf. Wenn Ihr Schalter später einen ungewöhnlichen Ausfall aufweist, können wir ihn auf den genauen Werkzeughub und die Materialspule zurückführen.
Warum vernickelter Federstahl Edelstahl für Schaltkontakte übertrifft
Edelstahlfedern (wie 301 oder 17-7PH) haben eine geringere Leitfähigkeit und kosten mehr pro Kilogramm. Vernickelter Federstahl bietet eine ähnliche Korrosionsbeständigkeit bei 40% geringeren Materialkosten. Die Nickelschicht wirkt zudem als festes Schmiermittel bei Gleitkontakt und reduziert den Verschleiß am Gegenkontakt. Für Niedrigstrom-Signalschalter (unter 100 mA) verhindert die Vernickelung die Bildung isolierender Oxide auf der Kontaktoberfläche. Wenn Ihr Schalter höhere Ströme führt, können wir eine dickere Nickelschicht oder einen Silber-Überzug spezifizieren.
Verpackung, Lieferzeit und Versand für Stanzteile
Die Teile werden in antistatischen Trays mit Kavitätentrennern versendet, um Kratzer zu vermeiden. Für Tape-and-Reel-Verpackung (für automatisierte Montage) verwenden wir leitfähiges Band mit einer Schälkraft von 0,5 N. Die Standardlieferzeit beträgt 7 Tage für Mengen unter 100.000 Stück, 12 Tage für größere Serien. Wir versenden aus Dongguan per DHL oder FedEx, typischerweise 3-5 Tage in die USA oder nach Europa. Das Werkzeug – das Folgeschnittwerkzeug – benötigt 15 Tage Bauzeit, wenn Sie eine kundenspezifische Form benötigen. Wir halten 50+ Standardwerkzeugsätze für gängige Schalter-Dome-Formen vor, sodass Sie möglicherweise gar kein neues Werkzeug benötigen.
So senden Sie Ihre Zeichnung für ein schnelles Angebot
Senden Sie eine PDF- oder STEP-Datei an sc@bquq.com. Geben Sie Materialdicke, erforderliche Härte, Beschichtungsspezifikation und Jahresmenge an. Wir antworten mit einem verbindlichen Angebot innerhalb von 12 Stunden – kein Richtwert, sondern eine echte Zahl. Wenn Ihre Zeichnung eine Toleranz enger als ±0,01 mm aufweist, teilen wir Ihnen sofort mit, ob dies möglich ist und zu welchen Kosten. Wir können auch eine großzügigere Toleranz vorschlagen, die Ihnen 20% beim Stückpreis spart. Für mehr Kontext zur Aufrechterhaltung der Werkzeugqualität lesen Sie unseren Leitfaden zur Auswahl von CNC-Schneidwerkzeugen – er behandelt dieselbe Präzisionsdenkweise, die auf Stanzwerkzeuge angewendet wird. Und für einen tieferen Einblick in erreichbare Toleranzen sehen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen.
Parameter
Wert
Materialien
C75S, SK5, 65Mn, 301 Edelstahl (auf Anfrage)
Dickenbereich
0,08 mm – 2,0 mm
Härte nach Wärmebehandlung
48-52 HRC (Standard), bis 55 HRC auf Anfrage
Stanztoleranz
±0,01 mm bei kritischen Merkmalen
Ebenheit
max. 0,02 mm über 25 mm Länge
Rundlauf (runde Teile)
0,02 mm TIR
Oberflächengüte
Ra 0,4 µm an Stanzkanten, Ra 0,8 µm auf beschichteter Oberfläche
Vernickelungsdicke
3-5 Mikrometer (matt), optional Gold-Flash
Kontaktwiderstand (optionaler Gold-Flash)
< 10 Milliohm
Lieferzeit (Produktion)
7 Tage für <100k Stück, 12 Tage für größere Mengen
Mindestbestellmenge
Keine Mindestbestellmenge – wir akzeptieren 1-Stück-Prototypen
Benötigen Sie eine Mindestbestellmenge?
Keine Mindestbestellmenge. Wir stanzen einen einzelnen Prototyp für Ihren Test und skalieren dann auf Millionen pro Monat, sobald Sie die Muster freigeben.
Können Sie die Vernickelungsdicke anpassen oder eine Deckschicht hinzufügen?
Ja – wir passen die Beschichtungsdicke von 1 bis 10 Mikrometer an und können einen Gold- oder Silber-Flash für geringeren Kontaktwiderstand hinzufügen.
Wie garantieren Sie Qualität bei Großserien?
Wir führen alle 2 Stunden In-Prozess-Prüfungen mit SPC-Diagrammen durch, plus einen vollständigen Maßbericht für jede Charge vor dem Versand.
Wie ist Ihre Lieferzeit für ein kundenspezifisches Stanzteil?
Das Werkzeug benötigt 15 Tage, dann Produktionsmuster in 3 Tagen, und die Massenproduktion beginnt innerhalb von 7 Tagen nach Ihrer Freigabe.
Erhalten Sie ein verbindliches Angebot innerhalb von 12 Stunden. Senden Sie Ihre Zeichnung an sc@bquq.com oder kontaktieren Sie uns per WhatsApp: +86 13713157787. Wir sind eine Präzisionsfertigungsfabrik in Dongguan, China, mit 20 Jahren Stanz Erfahrung. Keine Mindestbestellmenge, kein Druck – nur ein klarer Preis und ein Liefertermin, dem Sie vertrauen können.