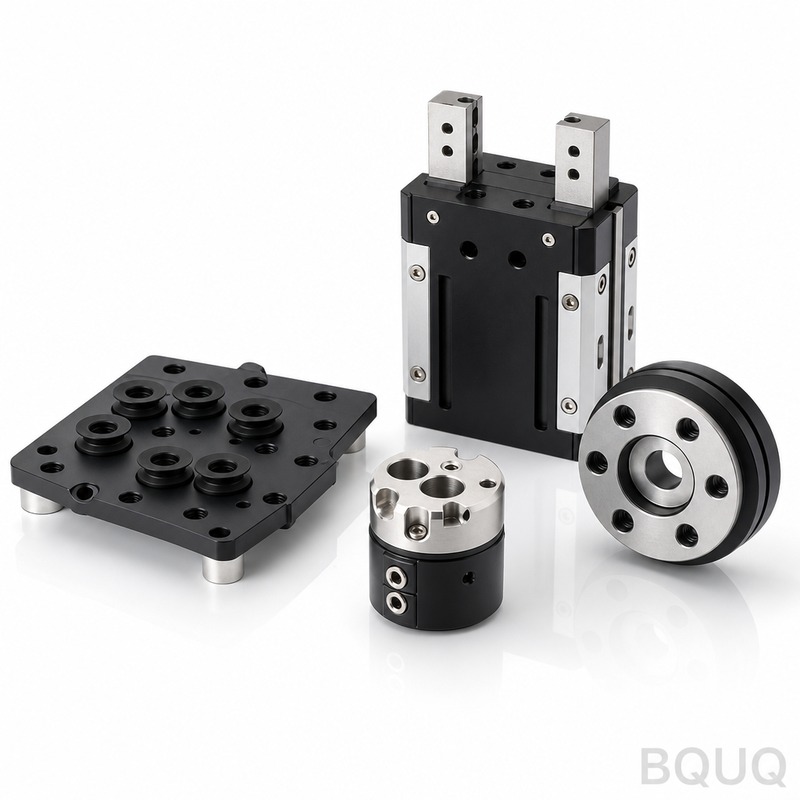
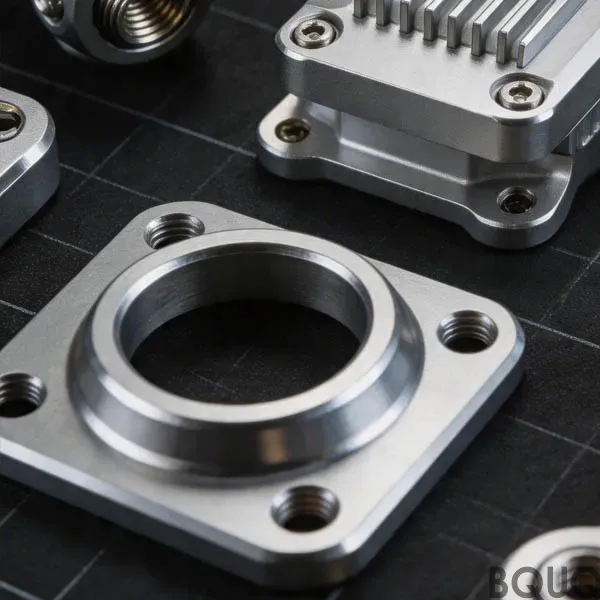
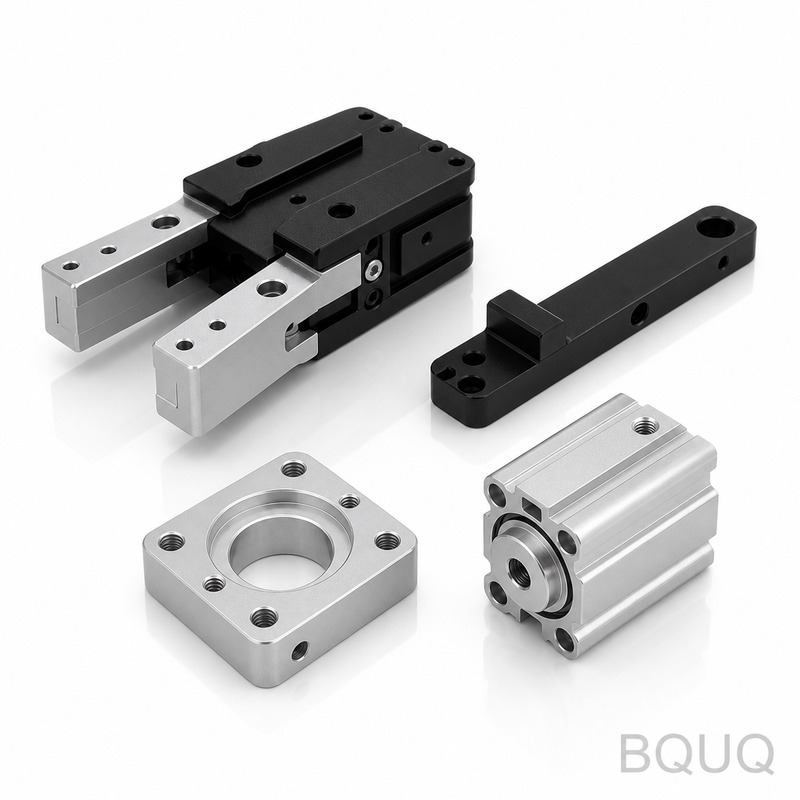
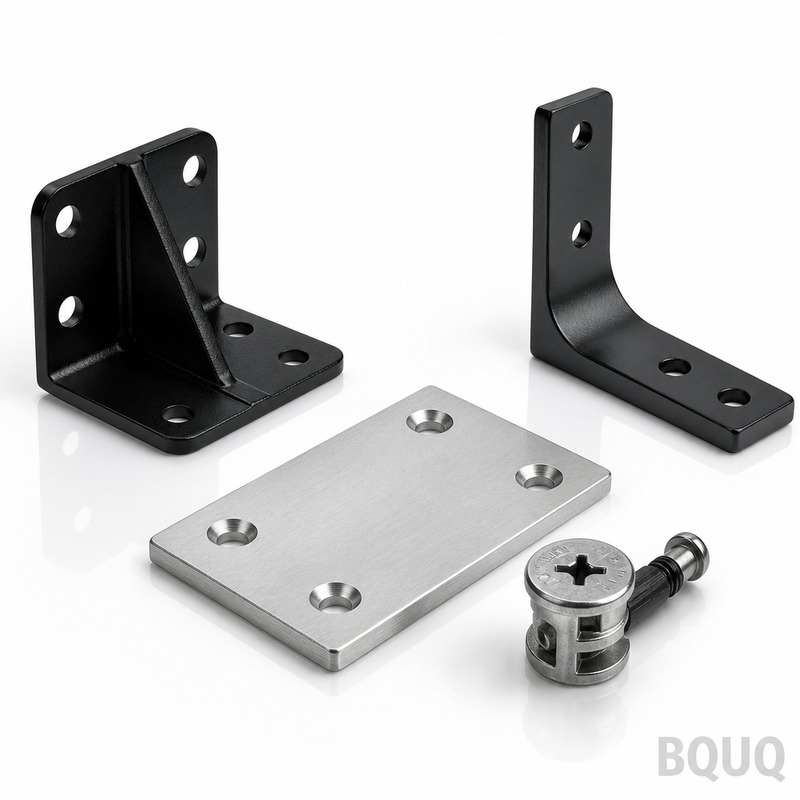
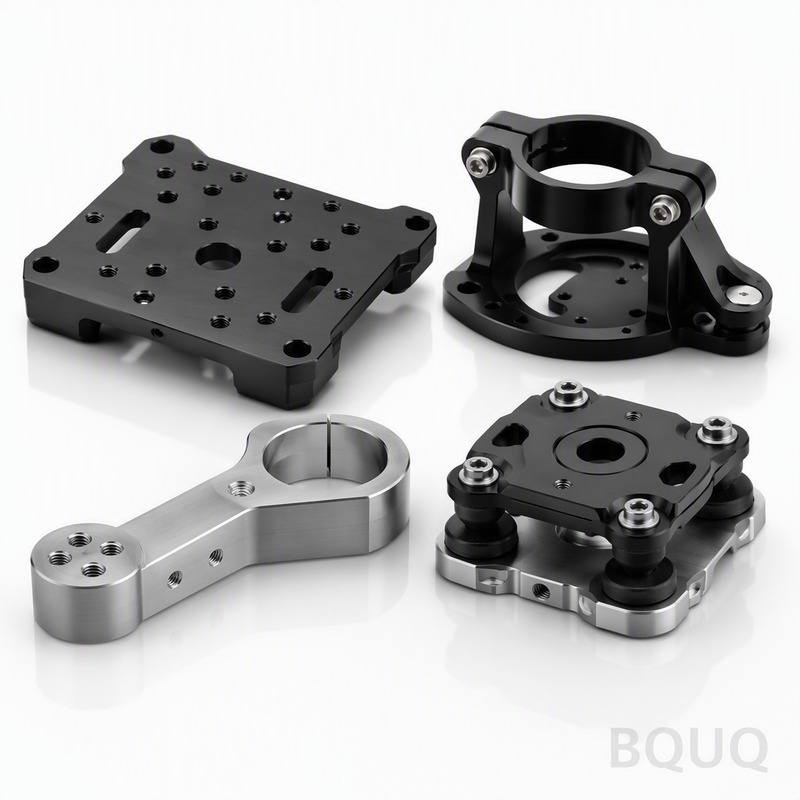
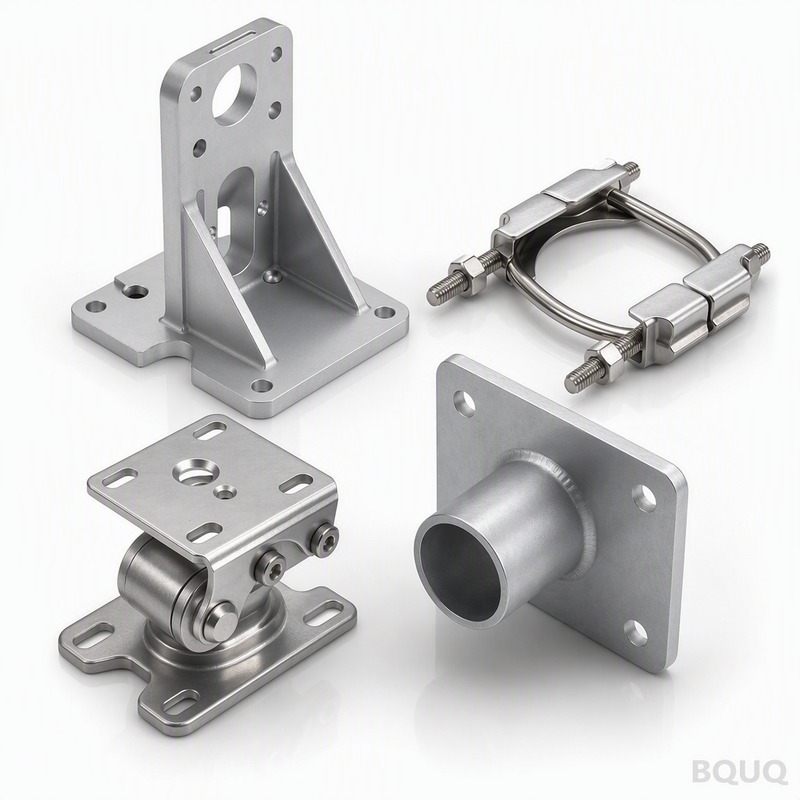
Dies sind CNC-gefräste Roboter-Endeffektoren – kundenspezifische Greifbacken, Vakuum-Verteilerplatten und Werkzeugwechsler – gefräst aus massivem Aluminium oder Stahl auf unseren 5
BQUQ CNC-gefräste Roboter-Endeffektoren | Präzisionsfertigung aus China
Dies sind CNC-gefräste Roboter-Endeffektoren – kundenspezifische Greifbacken, Vakuum-Verteilerplatten und Werkzeugwechsler – gefräst aus massivem Aluminium oder Stahl auf unseren 5-Achsen-DMG-MORI-Frä
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies sind CNC-gefräste Roboter-Endeffektoren – kundenspezifische Greifbacken, Vakuum-Verteilerplatten und Werkzeugwechsler – gefräst aus massivem Aluminium oder Stahl auf unseren 5-Achsen-DMG-MORI-Fräsmaschinen. Sie erhalten ±0,005 mm Positionstoleranz, 0,01 mm Rundlaufkonzentrizität und 48 HRC Oberflächenhärte (optional 60 HRC) direkt ab Werk, mit einer Lieferzeit von 7 Tagen für Standardgeometrien. Keine Montage, keine Schweißnähte, keine versteckte Flexibilität – nur ein massives Metallstück, das Ihr Bauteil genau dort hält, wo Ihr Roboter es vermutet.
Warum Ihr Roboterhandgelenk eine steifere Schnittstelle benötigt als Ihr Bearbeitungszentrum
Ihr Roboterarm wiederholt sich auf ±0,02 mm – aber wenn sich der Endeffektor unter Last um 0,03 mm biegt, verlieren Sie diese Genauigkeit. Unsere CNC-gefrästen Roboter-Endeffektoren sind mit einem Steifigkeits-Gewichts-Verhältnis von 2,5:1 gegenüber geschweißten Konstruktionen ausgelegt. Wir erreichen dies durch die Bearbeitung aus einem einzigen Block aus 7075-T6-Aluminium oder 4140 vorgehärtetem Stahl, wodurch Schweißverzug und Spannungsrissbildung eliminiert werden. Die Schnittstellenplatte ist auf 0,8 Ra flachgeschliffen, sodass sie bündig an der Montagefläche Ihres Roboters anliegt – ohne Unterlegscheiben, ohne Nachziehen nach den ersten 100 Zyklen.
Wie ER-Spannzangenfutter Werkzeuge ohne Rundlauf spannen
Die meisten Endeffektoren schrauben ein separates Futter an, was Ihren Toleranzstapel verdoppelt. Wir fräsen die Spannzangentasche direkt in den Endeffektorkörper – eine Aufspannung, ein Bezug. Der ER20-Spannzangensitz ist auf H7-Toleranz (0/+0,012 mm) gebohrt und die Innenkonizität ist auf 0,01 mm Gesamtrundlauf geschliffen. Wenn Sie einen 6-mm-Passstift oder ein pneumatisches Fitting spannen, sitzt es exakt mittig. Wenn Sie eine kundenspezifische Bohrung für ein nicht standardmäßiges Greifpad benötigen, können wir diese Bohrung auf ±0,005 mm halten und trotzdem in 10 Tagen liefern.
Materialien und Wärmebehandlung, die wir für jede Roboter-Nutzlast verwenden
Passen Sie das Metall an die Aufgabe an. Für Nutzlasten unter 10 kg verwenden wir 6061-T6-Aluminium – bearbeitet und anschließend harteloxiert auf 60 HRC äquivalente Oberflächenhärte, was abrasiven Verschleiß durch Kunststoff- oder Kohlefaserteile widersteht. Für Nutzlasten bis 50 kg wechseln wir auf 7075-T6 (Streckgrenze 503 MPa) für den Hauptkörper, mit D2-Werkzeugstahleinsätzen für die Greiffinger, gehärtet auf 58–60 HRC. Für Hochtemperatur- oder korrosive Umgebungen (Lebensmittelhandling, Schweißen) bearbeiten wir 17-4-PH-Edelstahl, ausgelagert auf H900 (40 HRC), und passivieren ihn anschließend. Jede Wärmebehandlung erfolgt intern mit zertifiziertem Ofenprotokoll – kein Outsourcing, kein Raten.
Inspektion vor jedem Versand: Was wir messen und warum es wichtig ist
Wir versenden kein Teil, weil es „richtig aussieht". Jeder CNC-gefräste Roboter-Endeffektor durchläuft eine 12-Punkte-Inspektion auf einer Zeiss-Koordinatenmessmaschine (KMM). Wir messen: (1) Montagebohrungspositionen auf ±0,005 mm, (2) Bezugsebenenheit auf 0,005 mm über 100 mm, (3) Spannzangenrundlauf auf 0,01 mm TIR, (4) Oberflächengüte an den Greifflächen auf 0,8 Ra, (5) Härte an drei Punkten des Körpers, (6) Gewindetiefe mit einem Grenzlehrdorn. Der Inspektionsbericht wird Ihnen zusammen mit der Sendungsverfolgungsnummer per E-Mail zugesandt. Wenn eine Abmessung außerhalb der Toleranz liegt, bearbeiten wir sie neu – nicht flicken, nicht schweißen, nicht trotzdem senden.
Für komplexe Geometrien verifizieren wir zusätzlich mit einem Weißlichtscanner (GOM ATOS) und vergleichen das Netz mit Ihrer STEP-Datei. Die Abweichungskarte wird dem KMM-Bericht beigefügt. Deshalb passen unsere Endeffektoren ohne manuelle Nacharbeit in Ihre Produktionslinie. Es ist Präzisionsfertigung aus China, aber mit der Dokumentation, die Sie von einer deutschen oder Schweizer Werkstatt erwarten würden – zu 40 % geringeren Kosten.
Oberflächengüteoptionen: Von bearbeitet bis spiegelpoliert für klebrige Materialien
Die Standardoberfläche beträgt 0,8 Ra auf allen funktionalen Flächen und 3,2 Ra auf dem Rest. Wenn Sie jedoch Klebefolien, Gummidichtungen oder nasse Teile aufnehmen, können wir die Greifkontaktflächen auf 0,2 Ra polieren – dies reduziert den Reibungskoeffizienten um 15 % und verhindert, dass Material an der Backe haftet. Für Vakuum-Endeffektoren läppen wir die Dichtfläche auf 0,1 Ra und fügen eine 0,5-mm-O-Ring-Nut hinzu, die auf ±0,01 mm Tiefe bearbeitet wird. Wenn Sie einen strukturierten Griff für ölige Teile benötigen, können wir ein Kreuzschliffmuster (0,3 mm tief) per EDM auf die Backenflächen bringen – kein Rutschen, selbst bei 0,5 mm Spiel.
Gewichtsreduktionsdesign: Wie wir Metall entfernen, ohne die Steifigkeit zu verlieren
Jedes 100 Gramm, das Sie am Handgelenk entfernen, ermöglicht Ihrem Roboter, 5 % schneller zu laufen oder 3 % mehr Nutzlast zu tragen. Wir verwenden Topologieoptimierung am Körper – wir starten mit Ihrer STEP-Datei, führen eine FEA in SolidWorks durch und entfernen Material aus niedrig belasteten Zonen. Typische Ergebnisse: 25–30 % Gewichtsreduktion bei Aluminiumteilen, 20 % bei Stahl. Aber wir hinterlassen niemals ungestützte dünne Wände – die minimale Wandstärke beträgt 2,5 mm für Aluminium und 1,5 mm für Stahl, verifiziert durch unsere Simulation. Wenn Sie ein bestimmtes Gewichtsbudget haben, erreichen wir es. Wenn nicht, sagen wir Ihnen, wo das zusätzliche Metall nichts bewirkt, und schneiden es weg.
Gewindebohrungsplatzierung: Warum wir direkt in den Körper gewindeschneiden statt Einsätze zu verwenden
Helicoil-Einsätze erhöhen die Kosten und schaffen einen Schwachpunkt. Für CNC-gefräste Roboter-Endeffektoren unter 40 kg Nutzlast schneiden wir Gewinde direkt in den Körper – M3 bis M12, Klasse 6H. Für Aluminium verwenden wir gewindeformende Gewindebohrer (keine Schneidgewindebohrer), die das Material kaltverfestigen und ein Ausreißen bei hohem Drehmoment verhindern. Getestet: Ein M6-Gewinde in 7075-T6-Aluminium hält 12 N·m ohne Ausreißen, was 20 % höher ist als bei einem geschnittenen Gewinde. Für Stahl verwenden wir ebenfalls Rollgewindebohrer. Wenn Sie einen schweren Sensor oder einen Pneumatikzylinder montieren, der häufig entfernt wird, empfehlen wir einen Gewindeeinsatz – aber wir erklären Ihnen warum, nicht nur als Standardlösung.
FAQ: Schnelle Antworten für Ingenieure, die keine Zeit haben, Handbücher zu lesen
Wie hoch ist Ihre Mindestbestellmenge für einen kundenspezifischen Endeffektor?
Keine Mindestbestellmenge – wir fertigen einen Prototyp für Sie zum gleichen Stückpreis wie eine vollständige Produktionscharge, da unsere CNC-Einrichtung in beiden Fällen identisch ist.
Können Sie einen Endeffektor aus meinem 3D-Modell fertigen, wenn er keine Standardform hat?
Ja, senden Sie eine beliebige STEP- oder IGES-Datei; wir prüfen die Geometrie auf Herstellbarkeit innerhalb von 4 Stunden und schlagen bei Bedarf Wandstärken- oder Toleranzänderungen vor.
Wie garantieren Sie die in der Tabelle angegebenen Abmessungen?
Jede Einheit wird auf einer Zeiss-KMM gemessen und mit einem GOM-Scanner verifiziert; der Inspektionsbericht liegt der Lieferung bei, und wir erstatten Ihre Inspektionskosten, wenn Sie eine Abweichung feststellen.
Wie ist Ihre typische Lieferzeit, wenn ich 500 Stück eines komplexen Effektors benötige?
7 Tage für Prototypen, 15 Tage für Produktionsserien von 500 Stück – wir betreiben 20 CNC-Maschinen rund um die Uhr und teilen Ihnen vor der Bestellung einen Produktionsplan mit.
Bevor Sie Ihren nächsten Effektor spezifizieren, lesen Sie unseren Leitfaden zur CNC-Schneidwerkzeugauswahl – er erklärt, wie die Werkzeuggeometrie die Oberflächengüte an gekrümmten Greifflächen beeinflusst. Und schauen Sie sich unseren Leitfaden zu CNC-Bearbeitungstoleranzen an, um zu verstehen, warum ±0,005 mm für Ihre Bauteilgröße realistisch ist und was es kostet. Beide sind kostenlos, ohne Registrierung.
Senden Sie uns noch heute Ihre Zeichnung. Wir erstellen innerhalb von 12 Stunden ein verbindliches Angebot – mit einem DFM-Bericht (Design for Manufacturability), der etwaige Toleranz- oder Materialprobleme aufzeigt, bevor Sie sich festlegen. Keine Mindestbestellmenge, keine versteckten Werkzeugkosten, keine Überraschungen. Senden Sie Ihre STEP-Datei per E-Mail an sc@bquq.com oder kontaktieren Sie uns per WhatsApp unter +86 13713157787. Wenn Sie es eilig haben, erwähnen Sie „effector" in der Betreffzeile, und wir priorisieren Ihr Angebot gegenüber Standardanfragen.