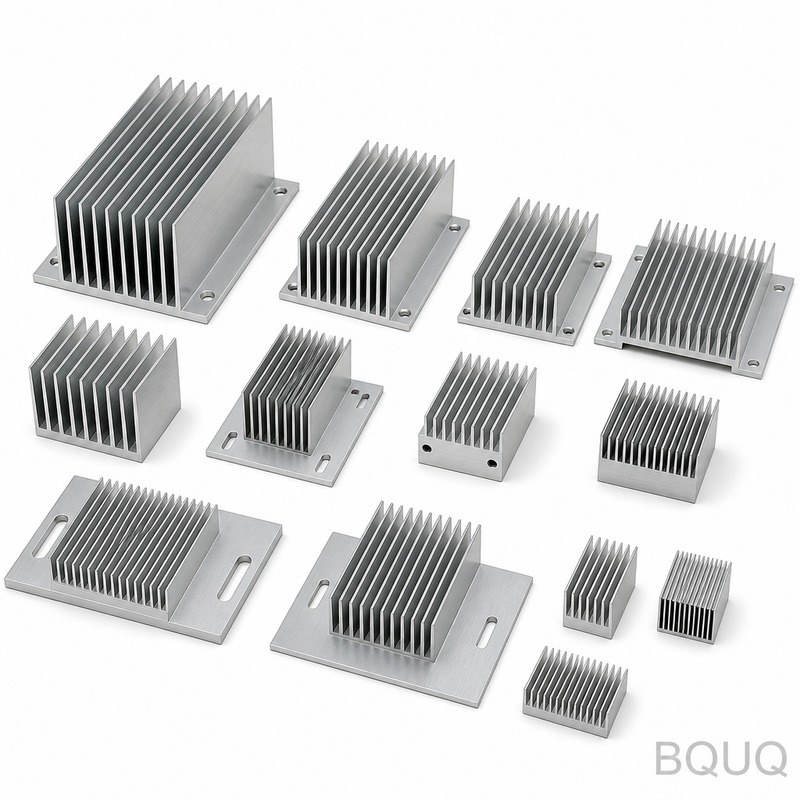
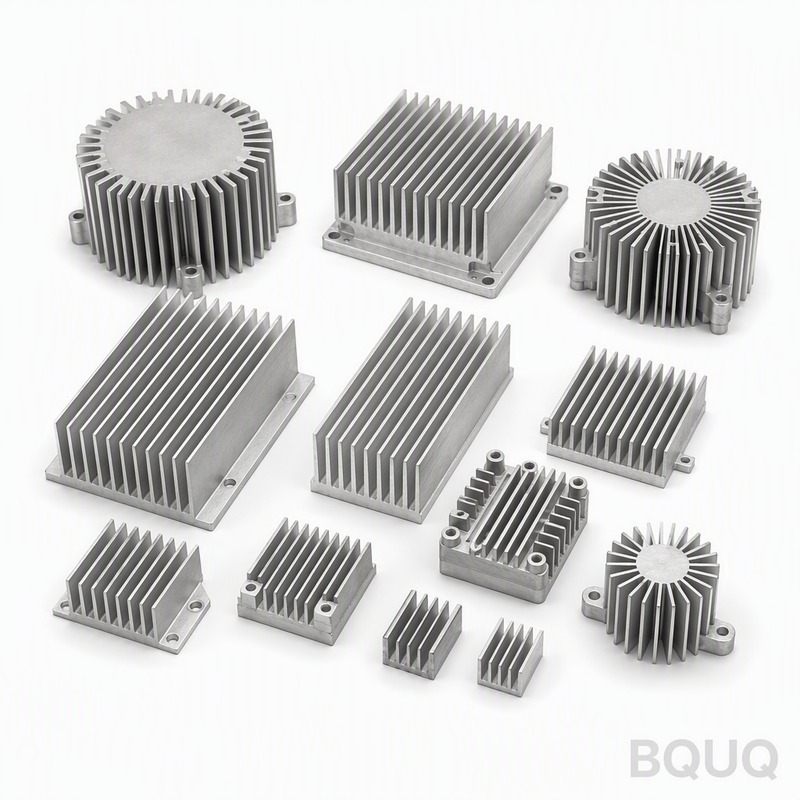
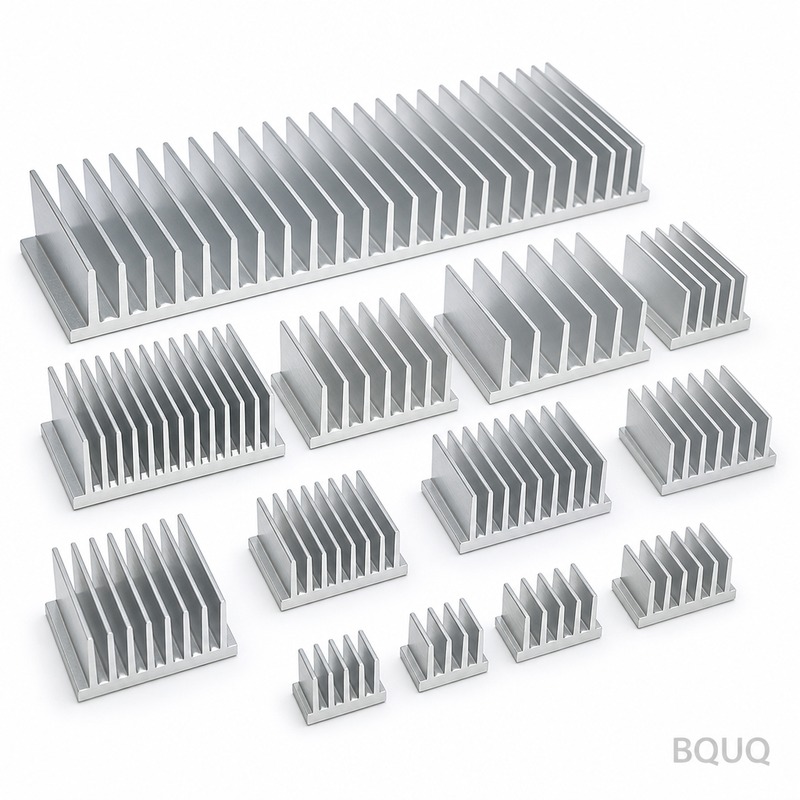
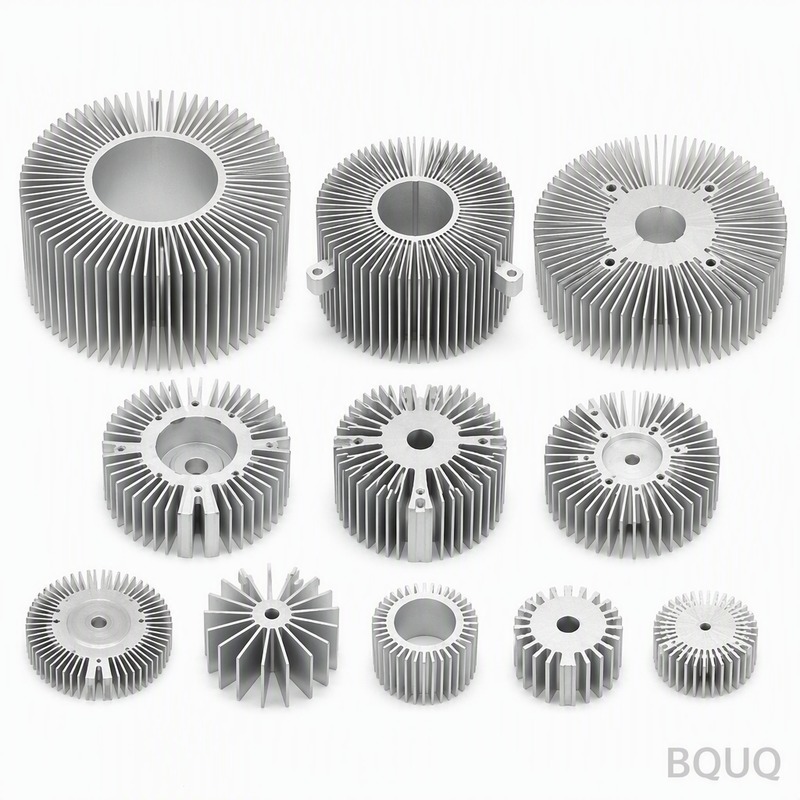
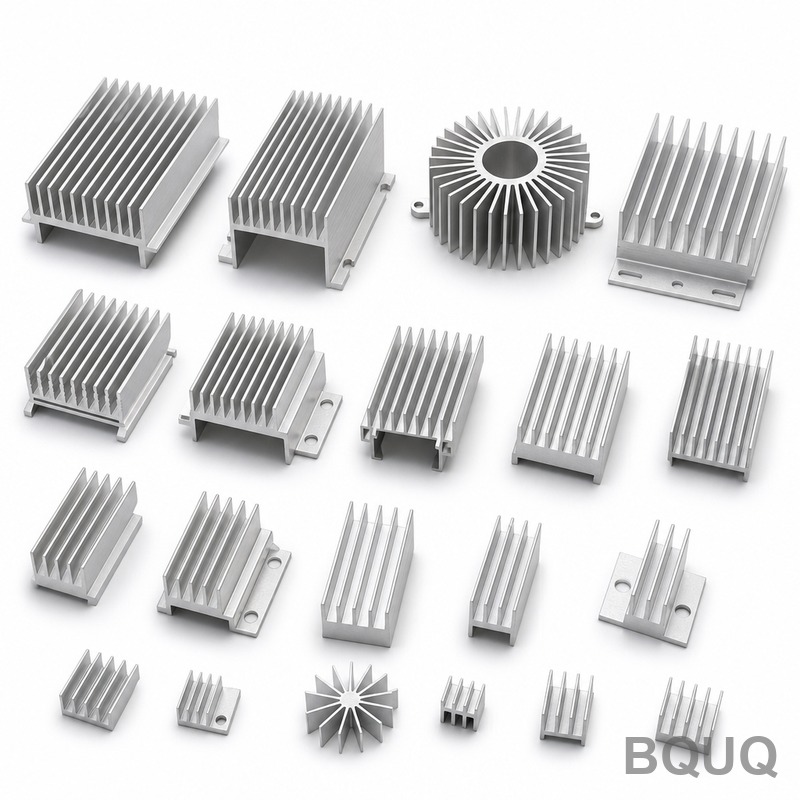
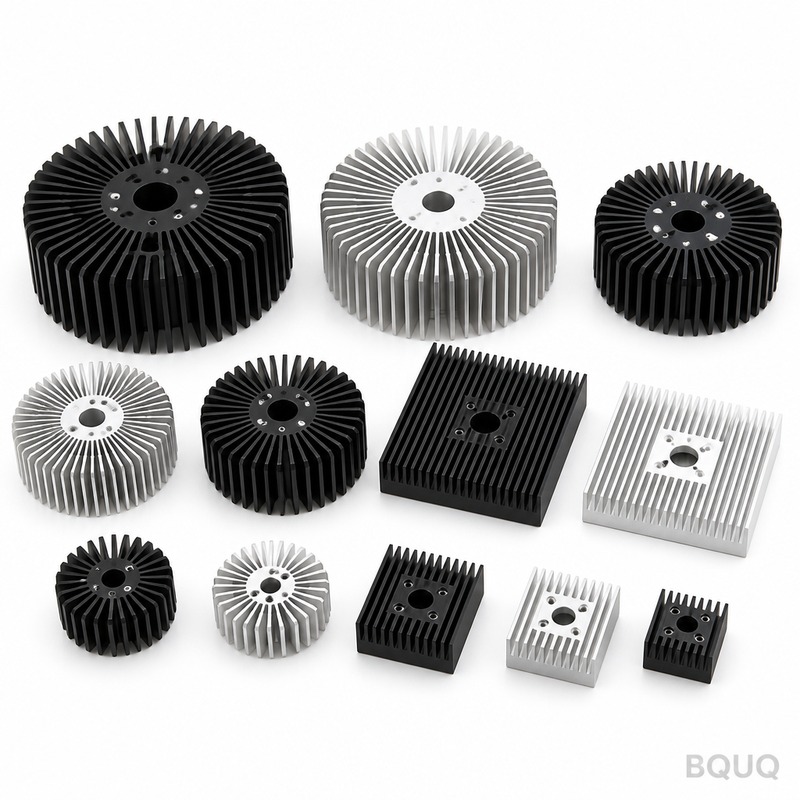
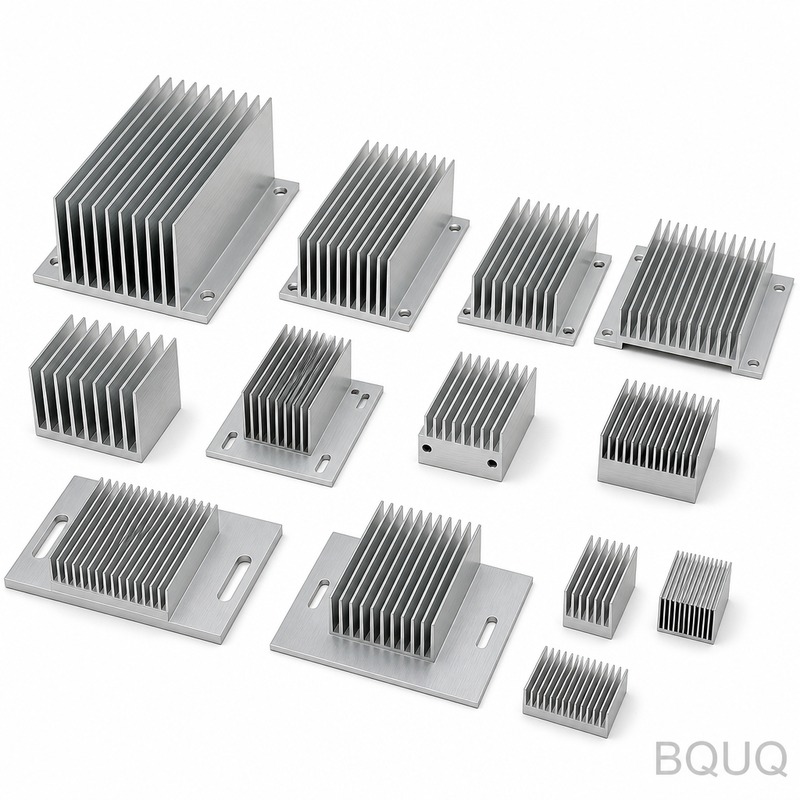
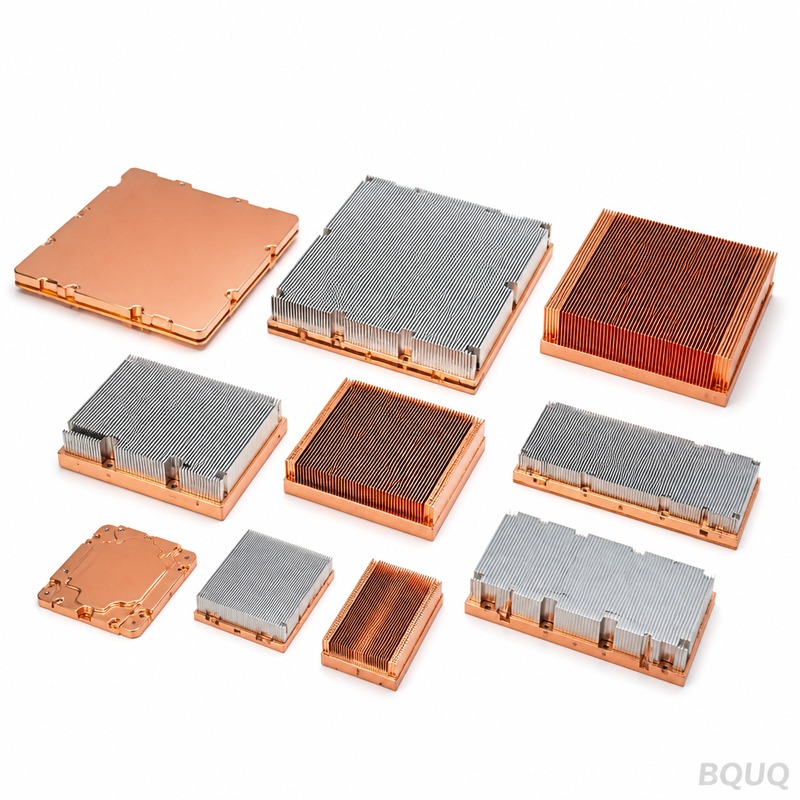
Aluminium-Kühlkörper passiv gekühlt: Reinkupfer C110, 0,5 mm Lamellen bei 1,5 mm Teilung, 0,10 mm Ebenheit über 100 mm, 1,10 K/W Wärmewiderstand. Mindestbestellmenge 500 Stück, s...
Aluminium-Kühlkörper passive Kühlung
Aluminium-Kühlkörper passive Kühlung: copper-alloy CuZn37, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pc...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Aluminium-Kühlkörper für passive Kühlung von BQUQ verwenden ein einteiliges Stanzdesign mit einer 3,0 mm Bodenplatte und 0,5 mm Lamellen bei 1,5 mm Teilung, gepresst aus reinem Kupfer C110 auf 250-T-Werkzeugen. Sie halten 0,10 mm Ebenheit über 100 mm ein und liefern 1,10 K/W bei ΔT = 75 K mit 2,0 m/s Zwangsluft. Die monatliche Kapazität beträgt 50.000 Stück.
Eine 3,0 mm Bodenplatte und 0,5 mm Lamellen definieren diese Aluminium-Kühlkörper für passive Kühlung. Gepresst aus reinem Kupfer C110 auf 250-T-Werkzeugen, hält er 0,10 mm über 100 mm ein und liefert 1,10 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s. Die monatliche Produktion liegt bei 50.000 Stück.
Konstruktionsansatz und Prozess
Da Bodenplatte und Lamellen als ein Teil gepresst werden, gibt es keine gelötete Verbindung, die versagen kann. 0,10 mm über 100 mm Ebenheit an der Montagefläche werden direkt aus dem Werkzeug heraus eingehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen überlegen ist: 0,5 mm Lamellen bei 1,5 mm Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern vorhanden ist, und verkürzt so den thermischen Pfad. Zwischen reinem Kupfer C110 und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung am CMM mit 0,001 mm Auflösung erkennt und nicht erst im Feld.
Die Harteloxierung Typ III, 25-40 µm, wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Das Standardmaterial ist Reinkupfer C110, geliefert mit Harteloxierung Typ III, 25-40 µm. Für Anwendungen, bei denen die Exposition gegenüber EV- und OBC-Ladegeräten bedenklich ist, empfehlen wir den passivierten Weg; wo Leitfähigkeit wichtiger ist als Gewicht, steigert Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen werden auf ±0,20 mm gehalten, wobei kritische Merkmale wie ±0,03 mm bei der Rippenteilung separat eingehalten werden. Geformte Geometrien erben eine Werkzeugwiederholbarkeit von ±0,05 mm, und die Lochposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugherstellung zu entscheiden und nicht danach.
Eingehendes Reinkupfer C110 wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach dem Umformen bestätigt ein CMM mit 0,001 mm Auflösung 0,10 mm über 100 mm und 1,5 mm gegenüber der Zeichnung.
Die Stichprobenprüfung erfolgt nach AQL 0,65 für kritische Abmessungen und 1,5 für allgemeine, mit CMM 0,001 mm Auflösung bei jedem Erstmuster. Abweichungen über ±0,20 mm lösen eine Sortierung der gesamten Charge aus.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,10 mm über 100 mm bei 20 x 20 x 10 mm auf einer nicht geläppten Platte anders abgelesen wird. Die Aufzeichnungen enthalten beide Messwerte.
Wir prüfen 0,5 mm Rippenspitzen nach dem Umformen auf Grat und Risse, da das Stanzen eine Wurzel aufspalten kann, ohne eine Zeichnungsabmessung zu verschieben. Das Gratlimit wird pro Teil festgelegt.
Einsatzbereiche dieses Bauteils
In EV- und OBC-Ladegeräten bestimmt die Nennleistung von 1,10 K/W, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Sperrschichttemperaturen von EV- und OBC-Ladegeräten halten 0,5 mm Lamellen bei 1,5 mm Teilung die Delta-T innerhalb des Sensor-Budgets.
EV- und OBC-Ladegerät-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und 1,5 mm Teilung bei 0,5 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Wo ein aluminum heat sinks passiv kühlt bei EV- und OBC-Ladegerät-Stückzahlen läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufer. ±0,05 mm bei einer Serie von 50.000 Stück halten die thermische Kurve innerhalb eines Bandes.
Für EV- und OBC-Ladegerät-Prototypen decken 5 Werktage die Zeichnungsprüfung und das Erstmuster ab. Produktionslose gehen auf 20 Werktage, sobald die ±0,05 mm-Fähigkeit freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
Material
Reinkupfer C110
Lamellendicke
0,5 mm
Lamellenteilung
1,5 mm
Lamellenhöhe
50 mm
Bodendicke
3,0 mm
Bodenebenheit
0,10 mm über 100 mm
Wärmewiderstand
1,10 K/W
Thermische Testbedingung
ΔT = 75 K, erzwungene Luft 2,0 m/s
Oberflächenfinish
Harteloxierung Typ III, 25-40 µm
Größenbereich
20 x 20 x 10 mm
FAQ: Ihre Fragen vor der Bestellung
Wie prüfen Sie die Qualität jeder Charge?
Jede Charge wird mit CMM 0,001 mm Auflösung geprüft, und der Bericht ist der Lieferung beigefügt. Wir prüfen 0,10 mm über 100 mm, 1,5 mm, 3,0 mm und die Lochposition gegen ±0,20 mm. Die Chargenrückverfolgbarkeit von der Rolle bis zum Karton wird 10 Jahre lang aufbewahrt.
Welche Materialien empfehlen Sie?
Reinkupfer C110 ist die Standardwahl. Für EV und OBC charger in einer korrosiven Umgebung spezifizieren wir 6063-T5 mit Hard Anodize Type III, 25-40 µm; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Hüllkurve um etwa die Hälfte senkt.
Wie hoch ist die Ebenheit an der Montagefläche?
0,10 mm über 100 mm, gemessen auf einer Granit-Messplatte, 25 °C. Dies ist der Wert, der für EV und OBC charger entscheidend ist, da das Wärmeleitpad gleichmäßigen Kontakt benötigt. Wenn Ihre Baugruppe bessere Werte erfordert, teilen Sie uns dies mit, und wir können einen Schlichtvorgang hinzufügen.
Wie lange halten die Werkzeuge vor dem Austausch?
Bei Reinkupfer C110 und normaler Presskraft ist mit einer Werkzeugstandzeit von etwa zu rechnen. Bei 50.000 Stück entspricht das 6 bis 12 Monaten. Wir halten Ersatzstempelsätze vor Ort für EV und OBC charger Programme bereit, was die Wartezeit eliminiert, falls Verschleiß im Ebenheitsprotokoll auftritt.
Was ist der Unterschied zwischen Ihren aluminum heat sinks passive cooling und einem skived fin aluminum heat sinks passive cooling?
Skived-Lamellen werden gefräst, sodass Sie dünne, hohe Lamellen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Lamellenfläche. Stanzen liefert dasselbe Ergebnis in einem Hub bei deutlich niedrigeren Stückkosten unter 50.000 Stück. Für EV und OBC charger in einem Gehäuse mit fester Höhe ist Stanzen normalerweise die richtige Antwort.
Direktbezug aus Dongguan: Coil-Material, Umformung, Oberflächenbehandlung und Prüfung finden in einem Gebäude statt, sodass 0,10 mm Ebenheit über 100 mm verifiziert werden, bevor das Teil verpackt wird.
Unsere Erfahrung mit EV- und OBC-Ladegeräten reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum das Standard-Harteloxal Type III, 25-40 µm und ±0,20 mm konservativ statt optimistisch angesetzt sind.
Das Werk ist ISO9001-zertifiziert und kann RoHS- und REACH-Dokumentation mit dem PE-Beutel + Wabenkarton, 15 kg pro Karton, versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
0,10 mm Ebenheit über 100 mm; CMM-Auflösung 0,001 mm
Lieferzeit
Standard für dieses Verfahren: 2–4 Wochen nach Werkzeugfreigabe
MOQ
Standard für dieses Verfahren: 5.000 Stück
Kapazität
50.000 Stück pro Monat
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Gestampftes einteiliges Kupfer C110
Passive Kühlung in hohen Stückzahlen mit geringer Lamellenstärke
Erfordert 250-T-Werkzeug; Werkzeugverschleiß verändert den Lamellenabstand
Gefrästes Profil
Kleine Stückzahlen oder komplexe Geometrien
Höhere Kosten pro Teil; weniger Oberfläche pro Kubikmillimeter
Extrudiertes Profil
Einfache konstante Querschnitte
Kann 0,5-mm-Lamellen bei 1,5 mm Abstand nicht erreichen; Chargenvariation weniger erkennbar
Zweiteiliger Kühler mit Klebstoff
Bauteile aus gemischten Materialien
Klebstoffschicht erhöht den Wärmewiderstand und stellt eine Verbindung dar, die versagen kann
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
250-T-Werkzeugpressen formen Boden und Lamellen als ein Stück
Werkzeug-Einrichtungsblatt und Erstmusterprüfung
Ebenheit
0,10 mm über 100 mm auf der Montagefläche, werkzeugbedingt eingehalten
KMG-Bericht mit 0,001 mm Auflösung
Lamellenabstand
1,5 mm Teilung, überwacht auf Verschiebung durch Werkzeugverschleiß
Prüfprotokoll mit gemessenen Teilungswerten
Oberflächenbeschaffenheit
Hartanodisierung Typ III, 25–40 µm nach der Umformung aufgebracht
Zertifikat über die Beschichtungsdicke
Endprüfung
Prüfung vor jedem Versand
Versandprüfprotokoll
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses Aluminium-Kühlkörpers?
Er erreicht 1,10 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die einteilige gestanzte Kupfer-C110-Konstruktion eliminiert die Klebeschicht, die bei zweiteiligen Kühlern vorhanden ist, und verkürzt so den Wärmepfad. Die Ebenheit von 0,10 mm über 100 mm gewährleistet einen gleichmäßigen Kontakt der thermischen Schnittstelle.
Welches Material wird verwendet und warum Kupfer statt Aluminium?
Das Teil wird aus reinem Kupfer C110 gepresst. Kupfer bietet eine höhere Wärmeleitfähigkeit als Aluminium, und der 250-T-Stanzprozess formt den 3,0 mm Boden und die 0,5 mm Lamellen als ein Stück. Hartanodisierung Typ III, 25–40 µm wird nach der Umformung zum Korrosionsschutz aufgebracht.
Welche Abmessungen und Teilung haben die Lamellen?
Die Lamellen haben eine Stärke von 0,5 mm bei einer Teilung von 1,5 mm, mit einer 3,0 mm Basis. Diese geringe Lamellenstärke bietet mehr Oberfläche pro Kubikmillimeter als ein spanend bearbeitetes oder stranggepresstes Profil derselben Hüllkurve. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die durch CMM mit 0,001 mm Auflösung erfasst wird.
Welche Ebenheit und Toleranz können Sie einhalten?
Wir halten 0,10 mm Ebenheit über 100 mm auf der Montagefläche direkt aus dem Werkzeug. Die Prüfung erfolgt mittels CMM mit 0,001 mm Auflösung. Dies gewährleistet einen gleichmäßigen Kontakt der thermischen Schnittstelle und erfasst jede Verschiebung der Lamellenteilung durch Werkzeugverschleiß vor dem Versand.
Wie hoch ist die monatliche Produktionskapazität und der Mindestbestellwert?
Die monatliche Produktion liegt bei 50.000 Stück. Der Standard-Mindestbestellwert für dieses Stanzverfahren beträgt 5.000 Stück, und die Lieferzeit beträgt typischerweise 2–4 Wochen nach Werkzeugfreigabe. Die Kapazität skaliert mit dem 250-T-Werkzeug und der einteiligen gestanzten Konstruktion.
Wie wird der Korrosionsschutz aufgebracht und übersteht er die Umformung?
Harteloxierung Typ III, 25–40 µm wird nach der Umformung aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es der Fall ist, wenn die Beschichtung vor der Umformung erfolgt. Dies erhält die gestanzte Oberfläche zwischen reinem Kupfer C110 und dem Luftstrom.
Die gestanzte Konstruktion toleriert Chargenvariationen besser als das Strangpressen. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung bei CMM 0,001 mm Auflösung erfasst und nicht erst im Feld. Sie erreicht außerdem 0,5 mm Lamellen bei 1,5 mm Teilung für mehr Oberfläche pro Kubikmillimeter.