
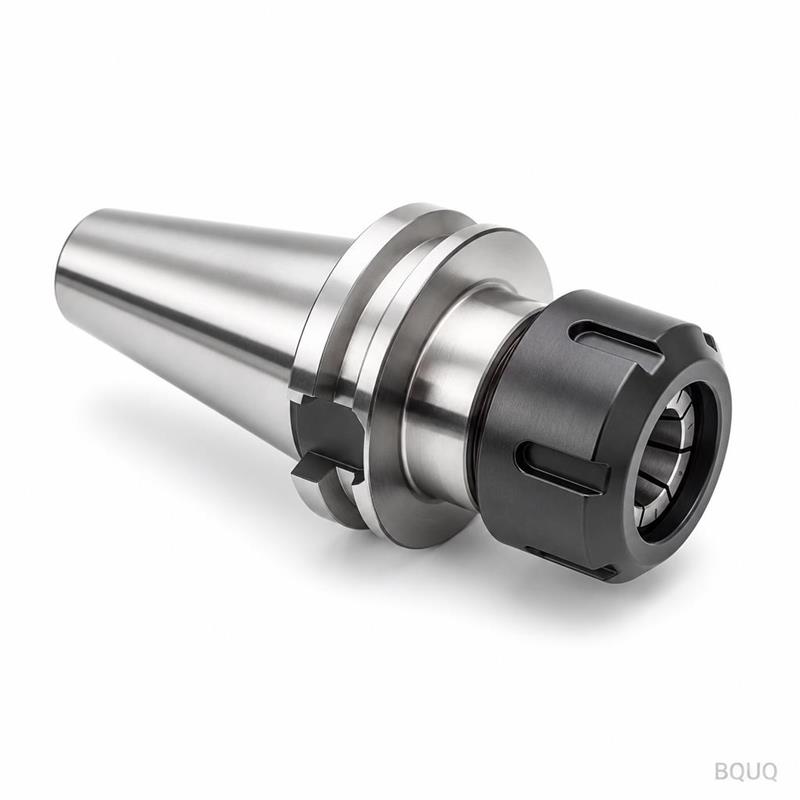
Spannzangen für Kleinstbearbeitung: Unter 1 mm
Kurze Antwort: Unter 1 mm ist die Spannzange nicht mehr nur ein Halter – sie ist das Genauigkeitssystem. Verwenden Sie eine Präzisions-ER11- oder ER8-Spannzange (oder eine Schweizer Spannzange mit passender Führungsbuchse) mit einem Gesamtrundlauf unter 0,005 mm, einer Bohrungstoleranz, die auf die Stange innerhalb von 0,01 mm abgestimmt ist, und einem Spann Druck, der niedrig genug ist, um dünne Wände nicht zu quetschen. Unter 0,5 mm müssen Sie mit reduzierter Schnitttiefe, höherer Spindeldrehzahl und einer kühlmittelgespeisten oder luftgeblasenen Einrichtung zur Späneentfernung rechnen. BQUQ bearbeitet täglich Merkmale unter 1 mm auf vier Produktionslinien in einer Fabrik in Dongguan und bietet Angebote in 12 Arbeitsstunden an.
Warum scheitert die Kleinstbearbeitung an der Spannzange, nicht am Werkzeug?
Die meisten Probleme beim Drehen und Fräsen unter 1 mm lassen sich auf die Schnittstelle zwischen Werkstück und Spannzange zurückführen, nicht auf die Schneide. Bei 0,8 mm Durchmesser sind 0,02 mm Rundlauffehler 2,5 % des Durchmessers. Bei 0,3 mm sind derselbe Fehler fast 7 %. Das Werkzeug schneidet keinen Zylinder mehr – es schneidet einen Konus, dann eine Keule, dann ein gebrochenes Teil.
Es gibt drei spezifische Ausfallmodi bei der Kleinstbearbeitung:
- Quetschen. Eine Spannzange, die für 1,0 mm ausgelegt ist und einen 0,8 mm Stift spannt, schließt an zwei oder drei Punkten statt am gesamten Umfang. Dünne Wände kollabieren oder der Stift schert ab.
- Verrutschen und Herausziehen. Zu locker gespannte Spannzangen lassen die Stange während des Peck-Bohrens oder Abstechens kriechen. Die Teilelänge driftet, und das fertige Maß ist falsch, wenn Sie es bemerken.
- Wirbeln und Rattern. Eine Spannzange mit schlechter Rundlaufgenauigkeit lässt einen kleinen Schaftfräser oder Bohrer abweichen. Bei 0,5 mm ist die Werkzeugablenkung oft größer als die Spanlast selbst.
Die Lösung ist kein größeres Futter. Es ist ein Spannzangensystem, dessen Bohrung, Kegel und Mutter alle auf den Durchmesser abgestimmt sind, den Sie tatsächlich spannen.
Welche Spannzangengrößen decken tatsächlich unter 1 mm ab?
Standard-ER-Spannzangen werden in Spannbereichen von 0,5 mm oder 1 mm hergestellt, was bedeutet, dass eine ER11-Spannzange mit der Bezeichnung "1,0 mm" etwa 0,5–1,0 mm spannen kann, wenn es sich um eine echte Federspannzange mit geschlitzter Entlastung handelt. Dieser Bereich ist zu weit für Präzisionsarbeiten unter 1 mm. Sie möchten eine Spannzange, deren Nennbohrung innerhalb von 0,01 mm der Stange entspricht.
| Spannzangenfamilie | Typischer Bohrungsbereich | Beste Verwendung unter 1 mm | Hinweise |
|---|---|---|---|
| ER8 | 0,5–5 mm | 0,5–1,0 mm Schaftfräser, Bohrer | Kleinste gängige ER; geringe Spannkraft |
| ER11 | 0,5–7 mm | 0,6–1,0 mm Stange und Werkzeuge | Weit verbreitet; gutes Verhältnis von Größe und Griffigkeit |
| ER16 | 1–10 mm | 1,0 mm und darüber | Unter 1 mm überdimensioniert, aber stabil |
| 5C | 0,5–26 mm (je nach Bohrung) | 0,5–1,0 mm mit dedizierter Bohrung | Steif; benötigt eine dedizierte Spannzange pro Größe |
| Schweizer Spannzange | 0,5–10 mm | 0,5–1,0 mm Stange in Gleitkopf | Muss mit einer passenden Führungsbuchse kombiniert werden |
| TG100 / TG150 | 0,5–10 mm | Kleine Bohrer in Frässpindeln | Höhere Spannkraft als ER bei gleicher Größe |
Die praktische Regel: Unter 1 mm kaufen Sie eine Spannzange mit dedizierter Bohrung, nicht mit einem Spannbereich. Eine dedizierte 0,8-mm-Spannzange hält 0,8-mm-Stangen mit einem Bruchteil des Rundlaufs einer 0,5–1,0-mm-Federspannzange.
Für Schweizer Maschinen müssen die Führungsbuchse und Spannzange ein aufeinander abgestimmtes Set sein. Das Mischen von Marken oder Verschleißzuständen zwischen den beiden führt zu einem Rundlaufstapel, den keine Werkzeugabstimmung beheben kann.
Wie eng sollte der Rundlauf für Teile unter 1 mm sein?
Der Gesamtrundlauf (TIR) an der Spannzangenstirnfläche ist die einzige Zahl, die entscheidet, ob ein 0,6-mm-Teil rund herauskommt. Die folgende Tabelle gibt Arbeitsziele an, keine Garantien – Ihre Maschine, Spindel und Ihr Material verschieben das Ergebnis.
| Teiledurchmesser | Ziel-TIR an der Spannzangenstirnfläche | Akzeptable Bohrungsabweichung | Praktische Konsequenz bei Überschreitung |
|---|---|---|---|
| 1,0 mm | ≤ 0,010 mm | ±0,01 mm | Sichtbarer Konus, schlechte Oberfläche |
| 0,8 mm | ≤ 0,008 mm | ±0,01 mm | Ovalität, Bohrerabweichung |
| 0,5 mm | ≤ 0,005 mm | ±0,005 mm | Bruch beim Eintritt, Rattern |
| 0,3 mm | ≤ 0,003 mm | ±0,005 mm | Nicht praktikabel mit Standard-ER; Schweizer Führungsbuchse verwenden |
Dies sind typische Werte für eine saubere, gut gewartete Einrichtung. Eine verschlissene Spannzange, eine beschädigte Mutter oder Späne im Kegel fügen sofort 0,01–0,03 mm hinzu. Deshalb erfordert die Arbeit unter 1 mm eine saubere Spannzangenbohrung vor jedem Lauf, nicht jede Schicht.
BQUQ hält ±0,005 mm bei CNC-Bearbeitungsarbeiten, und für Sub-Millimeter-Merkmale wird diese Toleranz durch Spannzangenauswahl und Inspektionsdisziplin erreicht, nicht allein durch die Maschine.
Welcher Spannzangentyp passt zu welchem Kleinteilprozess?
Die richtige Spannzange hängt davon ab, ob Sie das Werkstück oder das Werkzeug spannen.
Spannen des Werkstücks (Stange oder Rohling)
- Schweizer Spannzange + Führungsbuchse. Der Standard für Stangen unter 1 mm. Die Stange wird innerhalb von Mikrometern an der Schneidzone unterstützt, sodass die Ablenkung minimal ist. Erfordert abgestimmte Spannzange und Buchse, und die Geradheit der Stange ist wichtiger als die Durchmessertoleranz.
- 5C-Spannzange mit dedizierter Bohrung. Gut für kurze, steife Stifte unter 1 mm auf einer konventionellen Drehmaschine. Weniger Unterstützung als bei Schweizer, aber einfacher einzurichten.
- Automaten-Spannzange (Typ 15, Typ 25). Wird auf Kurven- und Automatendrehmaschinen für hochvolumige kleine Stifte verwendet. Bohrungsgrößen bis hinunter zu 0,5 mm sind erhältlich. Siehe die Automaten-Spannzangenreihe für die Standardserie.
Spannen des Werkzeugs (Bohrer, Schaftfräser, Reibahle)
- ER11- oder ER8-Spannzangenfutter. Der Standard für Mikro-Schaftfräser. Halten Sie die Mutter sauber und ziehen Sie sie nach Spezifikation an – zu hohes Drehmoment verformt die Spannzange und erhöht den Rundlauf.
- TG100-Spannzange. Höhere Griffigkeit für kleine Bohrer, bei denen ein Herausziehen ein Risiko darstellt.
- Hydraulisches oder Schrumpffutter. Bester erhältlicher Rundlauf, aber begrenzt auf Schaftgrößen über etwa 3 mm. In den meisten Werkstätten unter 1 mm nicht anwendbar.
Für das Mikrofräsen auf einem Bearbeitungszentrum ist ein ausgewuchtetes Werkzeughalter-Spannzangenfutter mit einer ER11- oder ER8-Spannzange die praktische Wahl. Die Auswuchtung wird wichtiger, wenn die Spindeldrehzahl 20.000 U/min überschreitet.
Welcher Spanndruck ist unter 1 mm sicher?
Der Spanndruck ist der Punkt, an dem die meisten Einrichtungen unter 1 mm versagen. Eine Spannzange, die eine 12-mm-Stange bequem greift, zerdrückt ein 0,8-mm-Dünnwandrohr bei demselben Drehmoment.
Richtlinien, die in der Praxis gelten:
- Dünnwandige Rohre und Buchsen unter 1 mm Wandstärke: Reduzieren Sie die Spannkraft auf das Minimum, das ein Verrutschen verhindert. Verwenden Sie eine Spannzange mit dedizierter Bohrung, nicht eine zusammenklappbare, damit sich die Last um den Umfang verteilt.
- Massive Stifte und Stangen: Standard-Drehmoment ist normalerweise in Ordnung, aber prüfen Sie nach dem ersten Teil auf Abdruckspuren. Wenn Sie Abflachungen sehen, ist die Spannzange zu groß oder zu fest.
- Spröde Materialien (glasfaserverstärkte Kunststoffe, einige Keramiken): Verwenden Sie einen Weichbacken- oder geteilten Hülsenadapter in der Spannzange. Die Hülse verteilt die Last und verhindert Punktkontakt.
- Schweizer Führungsbuchse: Stellen Sie sie auf einen leichten Gleitsitz auf der Stange ein. Zu fest und die Stange klemmt; zu locker und die Stange peitscht.
Wenn Sie weiche oder dünne Materialien bearbeiten, gilt der Ansatz in Spannzangen-Werkstückhaltung für weiche Materialien direkt – dieselbe Logik skaliert auf unter 1 mm herunter.
Wie richten Sie einen Auftrag unter 1 mm ein, ohne die ersten zehn Teile zu verschrotten?
Die Einrichtungsdisziplin ist wichtiger als jede einzelne Komponente. Eine wiederholbare Sequenz:
1. Reinigen Sie den Kegel und die Spannzangenbohrung. Wischen Sie mit fusselfreiem Tuch ab und prüfen Sie unter Vergrößerung. Ein einzelner Span bei 0,5 mm ist ein Durchmesserfehler von 1 %.
2. Messen Sie die Stange. Bestätigen Sie den Durchmesser an drei Punkten entlang der Länge. Die Stangentoleranz ist oft größer als die Bohrungstoleranz der Spannzange.
3. Setzen Sie die Spannzange in die Mutter ein, bevor Sie die Stange einführen. ER-Spannzangen müssen in den exzentrischen Ring der Mutter einrasten; das Einführen der Stange zuerst verformt die Spannzange.
4. Ziehen Sie nach Herstellerspezifikation des Halters an. Nicht mehr. Zu hohes Drehmoment ist die häufigste Ursache für Rundlaufprobleme unter 1 mm.
5. Messen Sie die Stange, nicht die Spannzange. Messen Sie den TIR an der Stange 5–10 mm von der Spannzangenstirnfläche entfernt.
6. Führen Sie ein Teil aus und prüfen Sie vor der Freigabe. Messen Sie Durchmesser, Rundheit und Länge. Passen Sie Druck oder Drehzahl an, bevor Sie die Charge starten.
7. Prüfen Sie nach 20 Teilen erneut. Thermische Drift und Spanansammlung verändern den Rundlauf während eines Laufs.
Diese Sequenz ist dieselbe, die für medizinische Dreharbeiten verwendet wird, bei denen Sub-Millimeter-Merkmale und gratfreie Kanten Routine sind.
Was ist mit Drehzahl, Vorschub und Spankontrolle?
Unter 1 mm ist die Spankontrolle ein größeres Risiko als der Werkzeugverschleiß. Späne, die bei 10 mm Durchmesser weggeschwemmt würden, wickeln sich auf, schneiden erneut und brechen ein 0,5-mm-Werkzeug.
Typische Startpunkte für das Drehen und Fräsen unter 1 mm (indikativ, nicht verbindlich):
- Spindeldrehzahl: hoch – oft 8.000–24.000 U/min für Mikrofräsen, und Schweizer Drehmaschinen laufen üblicherweise mit Stangenvorschub bei mehreren tausend U/min.
- Schnitttiefe: radiale Eingriff von 2–5 % des Werkzeugdurchmessers für Mikro-Schaftfräser.
- Vorschub pro Zahn: 0,002–0,01 mm für Werkzeuge unter 1 mm.
- Kühlmittel: Hochdruck oder Luftblasen zur Späneentfernung. Flutkühlung kann Späne bei diesem Maßstab zurück in den Schnitt drücken.
- Peck-Bohren: kurze Pecks mit vollständigem Rückzug, um die Spannuten zu räumen.
Der Leitfaden zu Spannzangen-Standardnummern ist nützlich, wenn Sie eine Spannzange an eine bestimmte Maschinenspindel oder einen Werkzeugschaft anpassen müssen, bevor Sie mit dem Schneiden beginnen.
Wann sollten Sie auf eine Schweizer Einrichtung umsteigen?
Wenn Ihr Teil unter 1 mm Durchmesser und länger als etwa das 3-fache des Durchmessers ist, ist eine Schweizer Maschine mit abgestimmter Spannzange und Führungsbuchse normalerweise der einzige zuverlässige Weg. Die Führungsbuchse unterstützt die Stange am Schnitt, sodass die Ablenkung auch bei langen Längen-Durchmesser-Verhältnissen innerhalb der Toleranz bleibt.
Für hochvolumige Stifte unter 1 mm ist die Entscheidung ebenso wirtschaftlich wie technisch: Schweizer Werkzeuge kosten mehr im Voraus, halten aber Toleranz und Zykluszeit besser als eine konventionelle Drehmaschine mit 5C-Spannzange. BQUQ betreibt beide Ansätze, und die Wahl wird pro Teil getroffen, nicht pro Kunde.
Wenn Sie auch kleine Teile in einem Kraftspannfutter für Sekundäroperationen spannen, deckt die Kraftspannfutter- und Schweizer Werkstückhaltungsreihe die Optionen ab, die mit einem Primärprozess unter 1 mm kombiniert werden können.
Häufig gestellte Fragen
F: Kann eine Standard-ER11-Spannzange 0,5-mm-Stangen genau halten?
A: Ja, aber nur, wenn es sich um eine dedizierte Spannzange mit 0,5 mm Bohrung handelt, nicht um einen zusammenklappbaren Typ für 0,5–1,0 mm. Dedizierte Bohrungen halten den Rundlauf unter 0,005 mm, wenn sie sauber und korrekt angezogen sind. Zusammenklappbare Spannzangen dieser Größe führen zu 0,01–0,02 mm Fehler, was für ein 0,5-mm-Teil zu viel ist.
F: Was ist der kleinste Durchmesser, den eine Spannzange zuverlässig halten kann?
A: Produktionsarbeiten sind praktikabel bis etwa 0,3 mm mit einer Schweizer Spannzange und passender Führungsbuchse. Darunter wird die Stange selbst schwer zu führen und zu richten, und Handhabungsschäden dominieren. Die meisten Werkstätten ziehen die Grenze bei 0,5 mm für konventionelle Spannzangen und 0,3 mm für Schweizer.
F: Wie verhindere ich, dass ein Teil unter 1 mm in der Spannzange verrutscht?
A: Erstens, stimmen Sie die Bohrung auf die Stange innerhalb von 0,01 mm ab. Zweitens, ziehen Sie nach Halterspezifikation an – zu geringes Drehmoment ist die übliche Ursache. Drittens, prüfen Sie die Stange und die Spannzangenbohrung auf Öl oder Späne. Wenn das Verrutschen anhält, wechseln Sie zu einer Spannzange mit höherer Griffigkeit wie TG100 oder einer dedizierten Schweizer Spannzange, anstatt das Drehmoment zu erhöhen.
F: Spielt das Spannzangenmaterial für die Kleinstbearbeitung eine Rolle?
A: Ja. Gehärteter und abgeschreckter Federstahl hält die Bohrungstoleranz bei wiederholtem Spannen länger. Spiegelpolierte Bohrungen reduzieren Reibung und Markierungen auf weichen Materialien. Für Arbeiten unter 1 mm ist der Bohrungsverschleiß der begrenzende Faktor, daher übertrifft eine hochwertige abgeschreckte Spannzange eine weiche bei weitem.
F: Kann BQUQ schnell Angebote für Spannzangenarbeiten unter 1 mm erstellen?
A: Ja. BQUQ bietet Angebote in 12 Arbeitsstunden an, mit flexibler Mindestbestellmenge für Prototypen und Kleinserien unter 1 mm. Senden Sie Zeichnungen, Material und Zielmenge an sc@bquq.com oder WhatsApp +86 13713157787. Vier Produktionslinien in einer Fabrik in Dongguan decken CNC-Bearbeitung, Stanzen, Federn und Kühlkörper unter einem ISO9001-System ab.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Automaten-Spannzangenserie und Bohrungsoptionen: /auto-lathe-collets/
- Kraftspannfutter und Schweizer Werkstückhaltung: /power-chucks-swiss/
- Werkzeughalter-Spannzangenfutter für Mikrofräsen: /tool-holder-collet-chucks/
- Branchentrends in der Präzisionsfertigung: /industry-dynamics/
- Technische Artikel über Spannzangen und Werkstückhaltung: /bquq-blog/
- Fallstudien und Kontakt: /case/ | /contact/
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


