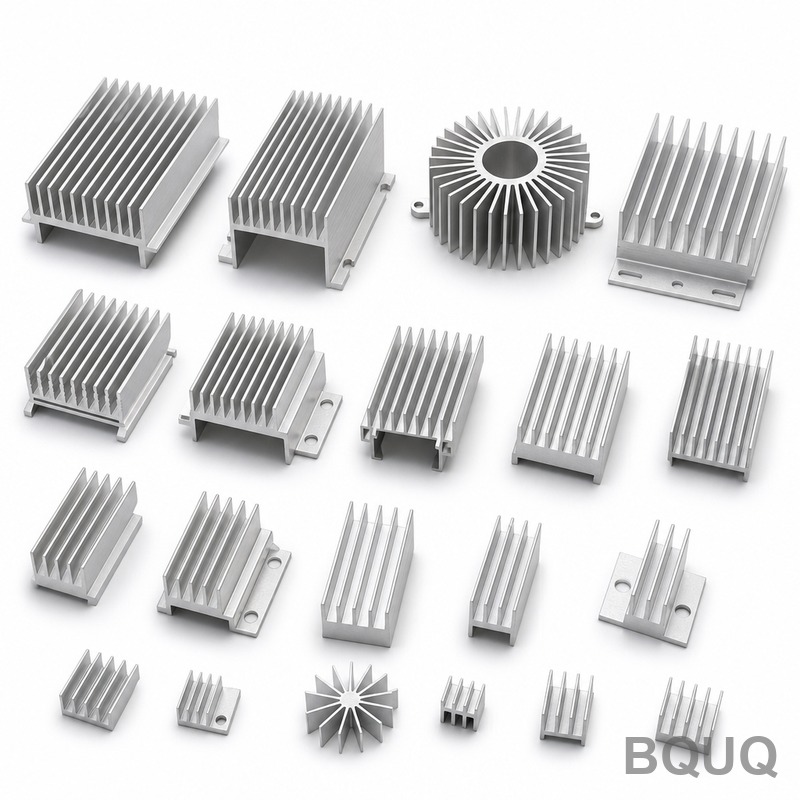
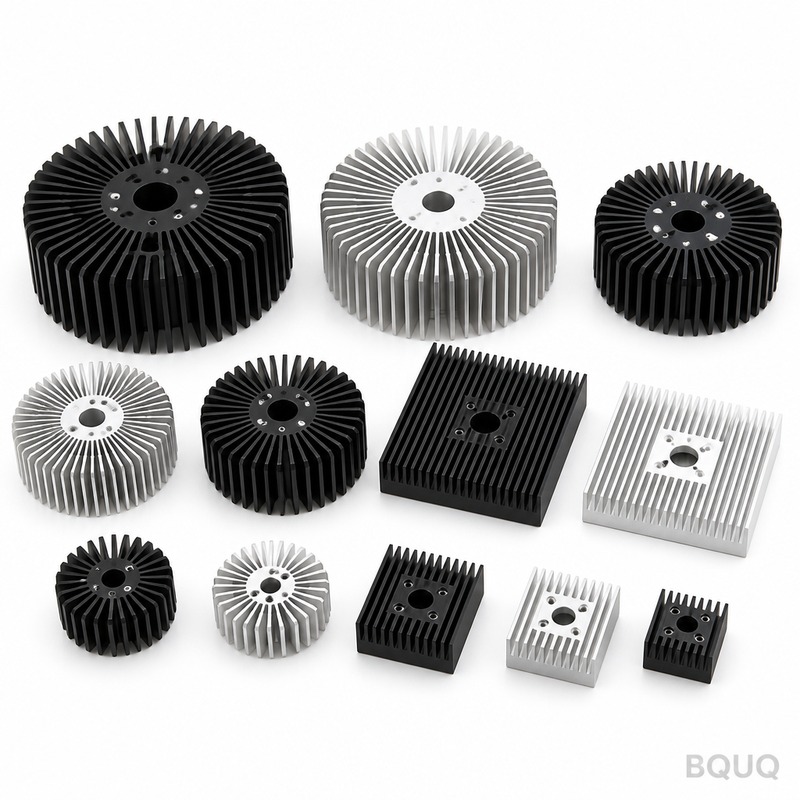
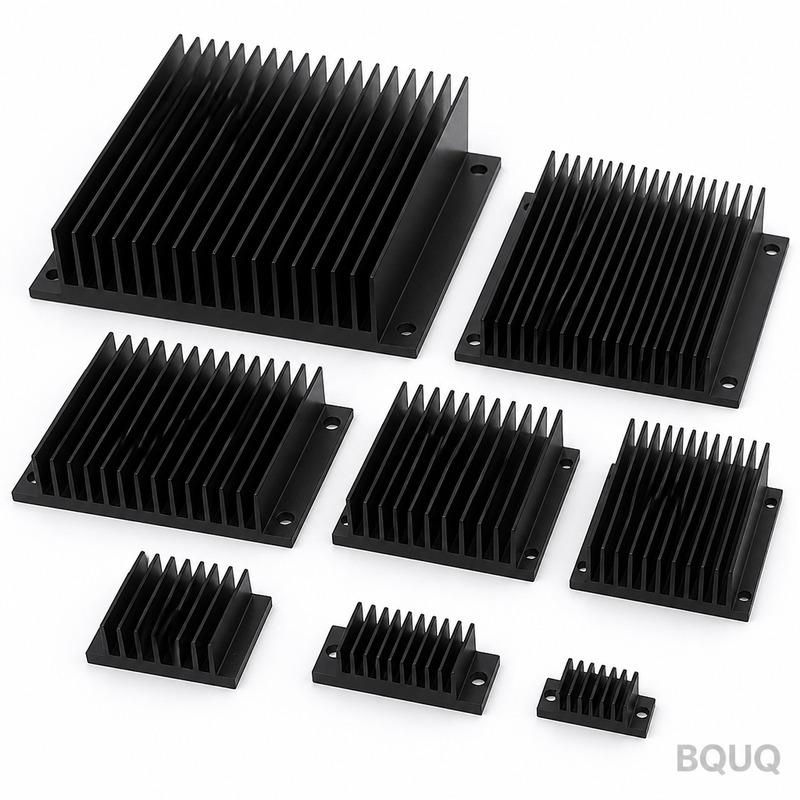
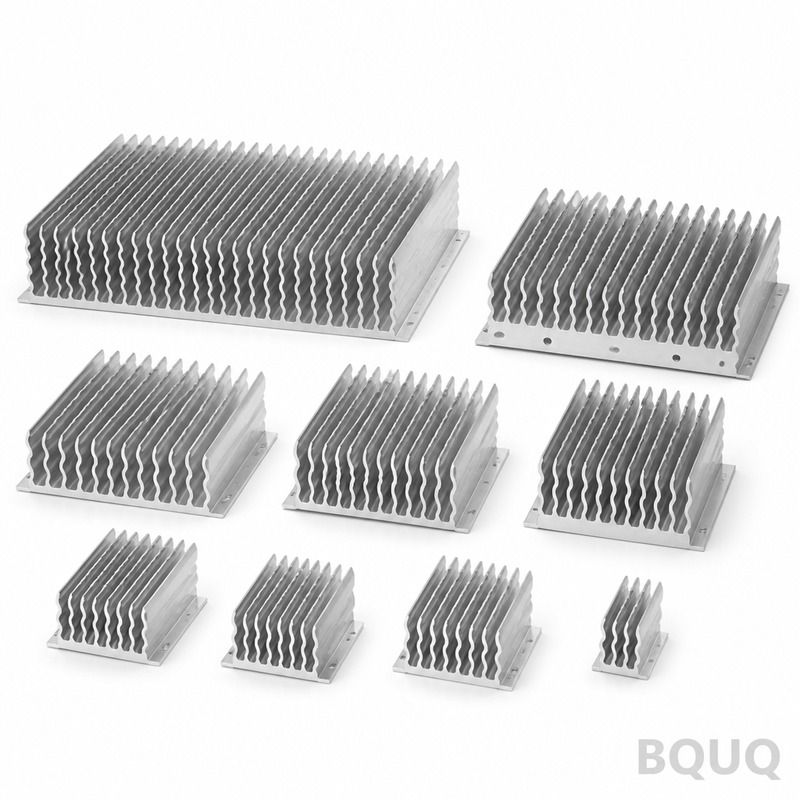
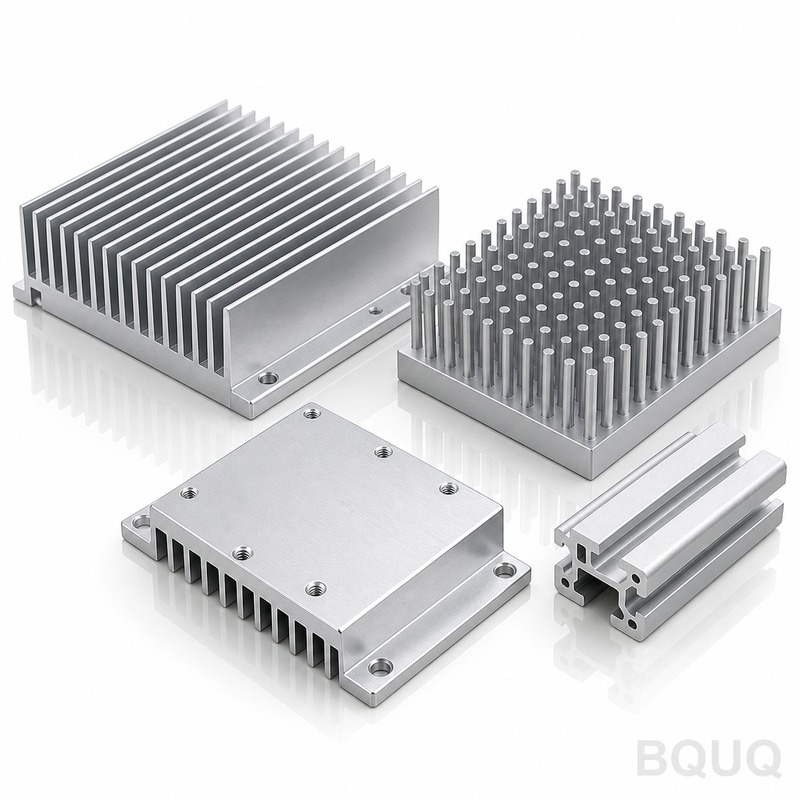
Aluminium-Kühlkörper: 6063-T5 Aluminium, 0,4 mm Lamellen bei 2,5 mm Teilung, 0,05 mm Ebenheit über 100 mm, 0,48 K/W Wärmewiderstand. Mindestbestellmenge 100 Stück, Versand in 7 Arbeit...
Aluminium-Kühlkörper
aluminum heat sink: 6063-T5 aluminium, 0.4 mm fins at 2.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 100 pcs, ships in 7 workin...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Der Aluminium-Kühlkörper verwendet eine Lamellen-Teilung von 2,5 mm und eine Materialstärke von 0,4 mm in Aluminium 6063-T5 und hält 0,05 mm Ebenheit über 100 mm auf der Montagefläche. Der Wärmewiderstand beträgt 0,48 K/W, verifiziert durch CMM plus Granit-Ebenheitsplatte pro Charge. Das Stanzen liefert ±0,05 mm Teilung über eine Serie von 120.000 Stück bei einem 25-s-Zyklus auf einer 250-T-Presse.
Der Aluminium-Kühlkörper kombiniert eine Lamellen-Teilung von 2,5 mm mit einer Materialstärke von 0,4 mm in Aluminium 6063-T5, sodass Teile mit 120 x 80 x 50 mm 0,05 mm über 100 mm auf der Montagefläche einhalten. Der Wärmewiderstand beträgt 0,48 K/W, gemessen mit CMM plus Granit-Ebenheitsplatte pro Charge.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 0,4 mm, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 120.000 Stück innerhalb von ±0,05 mm bleibt.
Da Boden und Lamellen als ein Stück gepresst werden, gibt es keine Hartlötverbindung, die versagen kann. 0,05 mm über 100 mm Ebenheit auf der Montagefläche werden direkt aus dem Werkzeug gehalten, was einen gleichmäßigen Kontakt der thermischen Schnittstelle gewährleistet.
Ein einzelner Hub der 250-T-Presse formt den gesamten Aluminium-Kühlkörper, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 25-s-Zyklus versorgt eine Linie mit 120.000 Stück.
Die einteilige Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen dem Aluminium 6063-T5 und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Konstruktion toleriert Chargenvariationen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellen-Teilung, die die Inspektion mit CMM plus Granit-Ebenheitsplatte erfasst und nicht erst im Feld.
Materialauswahl und Oberflächenbeschaffenheit
Das Standardmaterial ist Aluminium 6063-T5, geliefert mit schwarzer Eloxierung Typ II, 10-15 µm. Für Anwendungen, bei denen die Exposition gegenüber 1U-Servern und KI-Beschleunigern relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen werden mit ±0,15 mm gefertigt, wobei kritische Merkmale wie ±0,05 mm bei der Bodendicke separat gehalten werden. Geformte Geometrien übernehmen die Werkzeugwiederholgenauigkeit von ±0,05 mm, und die Lochposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Die Ebenheit wird auf einer Granitmessplatte bei 20 °C gegen eine Grenze von 0,05 mm über 100 mm geprüft, und die Rippenteilung wird optisch mit ±0,05 mm verifiziert. Berichte werden mit jeder Charge ausgeliefert.
Jede Charge erhält einen CMM-Bericht vom CMM plus Granit-Ebenheitsplatte. Wir erfassen Ebenheit, Teilung, Bodendicke und Lochposition und kennzeichnen alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Eingehendes Aluminium 6063-T5 wird vor dem Eintritt in die Presse auf Dicke und Härte geprüft. Nach der Umformung bestätigt CMM plus Granit-Ebenheitsplatte 0,05 mm über 100 mm und 2,5 mm gegenüber der Zeichnung.
Die Endverpackung ist PE-Beutel + Wabenkarton, 15 kg pro Karton. Jeder Karton ist mit Charge, Menge und Inspektionsstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Wo ein Aluminium-Kühlkörper in 1U-Server- und KI-Beschleuniger-Stückzahlen läuft, entscheidet die Teile-zu-Teile-Konsistenz über Feldrückläufer. ±0,05 mm bei einer Serie von 120.000 Stück halten die thermische Kurve innerhalb eines Bandes.
In 1U-Servern und KI-Beschleunigern dient die Bodenplatte üblicherweise gleichzeitig als Montageschnittstelle. 1,0 mm mit 0,05 mm Ebenheit über 100 mm ergibt eine stabile Auflagefläche für das Wärmeleitpad des 1U-Servers und KI-Beschleunigers.
Entwickler, die an 1U-Servern und KI-Beschleunigern arbeiten, fragen zuerst nach der Ebenheit und erst danach nach den thermischen Daten, denn die Montage von 1U-Servern und KI-Beschleunigern ist automatisiert, und eine unebene Bodenplatte stoppt die Linie.
1U-Server- und KI-Beschleuniger-Designs nutzen häufig einen Zwangsluftpfad mit 2,0 m/s. 0,48 K/W bei ΔT = 60 K, natürliche Konvektion bedeutet, dass der 1U-Server und KI-Beschleuniger sein Ziel mit einer Lüfterleistung unterhalb der Akustikgrenze halten kann.
Spezifikationen
Parameter
Wert / Bereich
Material
6063-T5 Aluminium
Rippenstärke
0,4 mm
Rippenabstand
2,5 mm
Rippenhöhe
50 mm
Bodenplattendicke
1,0 mm
Ebenheit der Bodenplatte
0,05 mm über 100 mm
Wärmewiderstand
0,48 K/W
Thermische Testbedingung
ΔT = 60 K, natürliche Konvektion
Oberflächenbehandlung
schwarz eloxiert Typ II, 10-15 µm
Größenbereich
120 x 80 x 50 mm
FAQ: Ihre Fragen vor der Bestellung
Wie prüfen Sie die Qualität jeder Charge?
Jede Charge wird mit CMM sowie Granit-Messplatte geprüft, und der Bericht liegt der Lieferung bei. Wir prüfen 0,05 mm über 100 mm, 2,5 mm, 1,0 mm und die Position der Bohrungen gegen ±0,15 mm. Die Chargenrückverfolgbarkeit vom Coil bis zum Karton wird 10 Jahre lang aufbewahrt.
Welche Werkstoffe empfehlen Sie?
6063-T5 Aluminium ist die Standardwahl. Für 1U-Server und AI-Beschleuniger in korrosiver Umgebung spezifizieren wir 6063-T5 mit schwarzer Eloxierung Typ II, 10-15 µm; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Bauform um etwa die Hälfte senkt.
Allgemeine Maße laufen auf ±0,15 mm; kritische Maße wie ±0,05 mm bei der Bodendicke werden separat gehalten. Umgeformte Merkmale übernehmen die Werkzeugwiederholgenauigkeit von ±0,05 mm. Wenn Ihre Zeichnung enger ausfällt, sagen Sie es uns vor der Werkzeugerstellung, damit wir den zusätzlichen Pressvorgang einplanen können.
Wie lange hält das Werkzeug vor dem Austausch?
Bei 6063-T5 Aluminium und normaler Presskraft ist mit einer Werkzeugstandzeit von etwa . Bei 120.000 Stück sind das 6 bis 12 Monate. Wir halten Ersatzstempelsätze vor Ort für 1U-Server- und AI-Beschleuniger-Programme bereit, was die Wartezeit beseitigt, falls Verschleiß im Ebenheitsprotokoll auftritt.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Eintrittstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und liefern eine vorgeschlagene Kombination aus 0,4 mm und 2,5 mm zurück. Das spart in der Regel eine Werkzeugiteration.
Wie wir fertigen und versenden
Unsere Erfahrung mit 1U-Servern und KI-Beschleunigern reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Schwarz-Eloxierung Typ II, 10-15 µm und ±0,15 mm konservativ statt optimistisch angesetzt sind.
Werkzeugverschleiß verschiebt die Lamellenteilung, wird durch CMM-Prüfung erkannt
Extrudierter Kühlkörper
Einfache konstante Querschnitte
Kann 0,4-mm-Lamellenprofil nicht halten; Chargenschwankungen durch Matrizenverschleiß
Zweiteilig geklebter Kühler
Komplexe Geometrien mit separater Grundplatte und Lamellen
Klebstoffschicht erhöht den Wärmewiderstand und bildet eine Verbindung, die versagen kann
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
250-T-Einzelhub formt das gesamte Teil; ±0,05 mm Werkzeugtoleranz
25 s Taktzeit; 120.000 Stück Linie
Lamellenprofil
Matrize formt jede Lamelle in einem Hub; Teilung innerhalb ±0,05 mm
Gemessen über die gesamte Fertigung
Ebenheit
0,05 mm über 100 mm auf der Montagefläche, werkzeugseitig gehalten
CMM plus Granit-Ebenheitsplatte pro Los
Thermische Leistung
0,48 K/W Wärmewiderstand
CMM plus Granit-Ebenheitsplatte pro Los
Chargenschwankung
Matrizenverschleiß zeigt sich als messbare Lamellenteilungsverschiebung
Prüfung erkennt dies am CMM plus Granit-Ebenheitsplatte
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses Aluminium-Kühlkörpers?
Der Wärmewiderstand beträgt 0,48 K/W, gemessen am CMM plus Granit-Flachheitsplatte pro Los. Dieser Wert gilt für das Teil mit 120 x 80 x 50 mm, 2,5 mm Rippenabstand und 0,4 mm Materialstärke aus Aluminium 6063-T5.
Wie flach ist die Montagefläche?
Die Montagefläche erreicht 0,05 mm auf 100 mm Flachheit direkt aus dem Werkzeug. Dies gewährleistet einen gleichmäßigen Kontakt der thermischen Schnittstelle. Das Teil mit 120 x 80 x 50 mm hält diese Toleranz ohne Nachbearbeitung ein.
Welchen Rippenabstand und welche Materialstärke kann das Stanzen erreichen?
Das Stanzen liefert einen Rippenabstand von 2,5 mm bei 0,4 mm Materialstärke aus Aluminium 6063-T5. Das Gesenk formt jede Rippe in einem Hub, sodass der Abstand über eine Serie von 120.000 Stück innerhalb von ±0,05 mm bleibt. Strangpressen kann dieses 0,4-mm-Rippenprofil nicht halten.
Warum eine gestanzte Konstruktion gegenüber Strangpressen für diesen Kühlkörper wählen?
Das Stanzen liefert ein reproduzierbares 0,4-mm-Rippenprofil, das Strangpressen nicht halten kann. Die einteilige Basis mit Rippen eliminiert gelötete Verbindungen, und Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung des Rippenabstands, die die Prüfung am CMM plus Granit-Flachheitsplatte pro Los erfasst.
Wie hoch ist die Produktionskapazität und die Zykluszeit?
Ein einzelner 250-T-Hub formt den gesamten Aluminium-Kühlkörper in einem 25-s-Zyklus. Das Werkzeug läuft mit ±0,05 mm und speist eine Linie mit 120.000 Stück. Die Teilekosten skalieren nicht mehr mit der Komplexität, da die einteilige Geometrie die Klebeschicht entfernt, die bei zweiteiligen Kühlern zu finden ist.
Beeinflusst das einteilige Design die thermische Leistung?
Ja. Die einteilige gestanzte Geometrie entfernt die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt den thermischen Pfad. Zwischen dem Aluminium 6063-T5 und dem Luftstrom befindet sich nichts außer der gestanzten Oberfläche selbst, was den Wärmewiderstand von 0,48 K/W unterstützt.
Wie wird die Chargenvariation während der Produktion kontrolliert?
Geprägte Konstruktionen tolerieren Chargenvariationen besser als Strangpressprofile. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Rippenteilung, die die Inspektion pro Los auf einer CMM plus Granit-Messplatte erfasst. Dadurch wird eine Teilung von ±0,05 mm über eine Serie von 120.000 Stück eingehalten.