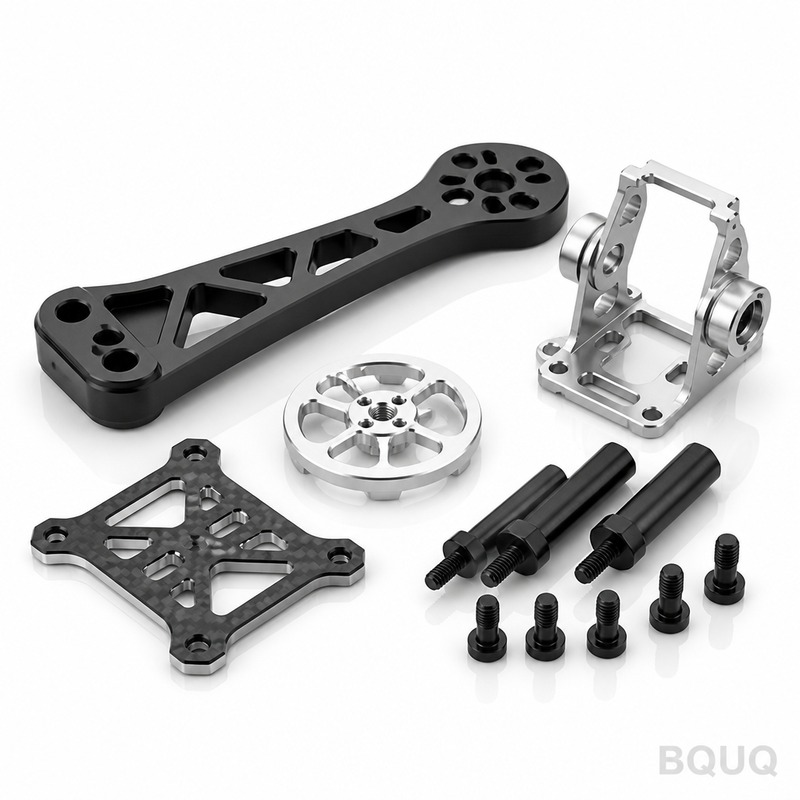
UAV-Luftrahmen-Strukturhalterung CNC-Bearbeitung: 7075-T6, 0,8mm Wandstärke, ±0,01mm
Eine UAV-Luftrahmen-Halterung lebt mit einem brutalen Widerspruch: Sie muss leicht genug sein, um ihre eigene Existenz zu rechtfertigen, und steif genug, um einen Motor oder einen Sensor durch jede Fluglast und jeden Vibrationszyklus ausgerichtet zu halten. Die Wandstärke ist der Punkt, an dem diese beiden Anforderungen kollidieren, und 0,8mm liegt nahe an der Grenze, an der die meisten Bearbeitungsprozesse aufhören, sich vorhersehbar zu verhalten.
Projekthintergrund & Herausforderung
Ein europäischer UAV-Hersteller baut Multirotor- und hybrid-elektrische Plattformen, und eine wiederkehrende Teilegruppe sind die Strukturhalterungen, die Motorhalterungen, Fahrwerksbeine und Nutzlastschienen mit dem Luftrahmen verbinden. Die Stückzahlen liegen bei etwa 300 Stück pro Monat, aufgeteilt auf eine Handvoll Varianten, wobei Designänderungen stark durch Flugtests vorangetrieben werden.
Das Material ist 7075-T6 Aluminium, gewählt wegen seines Festigkeits-Gewichts-Verhältnisses - etwa die doppelte Streckgrenze von 6061-T6 - denn jedes Gramm, das aus einer Halterung entfernt wird, ist ein Gramm Batterie oder Nutzlast, das das Flugzeug tragen kann. Aber 7075-T6 bestraft dünne Wände. Es ist steifer und spröder als 6061, weit anfälliger für Verformung, wenn Material ungleichmäßig entfernt wird, und empfindlicher gegenüber der Hitze aggressiven Schneidens.
Das Kernmerkmal ist eine 0,8mm Wand, die entlang des Halterungsstegs verläuft, mit Montagebohrungspositionen, die auf ±0,01mm gehalten werden, und einer lasttragenden Schnittstelle, die flach bleiben muss. Diese beiden Anforderungen bekämpfen sich gegenseitig. Das Schneiden einer 0,8mm Wand erfordert sanfte, symmetrische Bearbeitung; das Halten von ±0,01mm Bohrungspositionen erfordert eine stabile, gut gespannte Aufspannung. Spannen Sie hart, und der dünne Steg verbiegt sich; spannen Sie leicht, und das Bohrbild driftet. Darüber hinaus wird die fertige Halterung hart eloxiert, und Harteloxieren fügt eine spröde Oxidschicht hinzu, die den Sitz verschieben kann und, wenn der Prozess schlampig ist, an scharfen Innenkanten an einem dünnen Abschnitt reißen kann.
Gewichtsreduzierung bedeutet, dass das Teil direkt an der Grenze dessen konstruiert ist, was das Material zulässt, sodass fast kein Spielraum für das übliche Sicherheitsnetz "Material stehen lassen und abtragen" bleibt. Das Design ist, was es ist, und der Prozess muss dazu passen.
Die Lasten sind nicht sanft. Eine Halterung in der Nähe der Motorhalterung sieht hochfrequente Vibrationen vom Rotor, und eine Fahrwerkshalterung nimmt bei jeder Landung eine wiederholte Impulslast auf. Ein 0,8mm Steg, der auf der Werkbank flach misst, aber eine versteckte Spannungsungleichgewicht trägt, kann im Betrieb nach ein paar hundert Flügen reißen, sodass "sieht richtig aus" kein nützliches Abnahmekriterium ist. Der metallurgische Zustand des Teils ist genauso wichtig wie seine Abmessungen.
BQUQ Prozesslösung
Die Strategie bestand darin, die Halterung in Stufen zu schneiden, die Materialentfernung symmetrisch zu halten und Vorrichtungsunterstützung - nicht Spannkraft - zu verwenden, um den dünnen Steg stabil zu halten. Zwei Dinge treiben alles andere an: die Reihenfolge, in der Material abgetragen wird, und die Art und Weise, wie das Teil dabei unterstützt wird.
Stufenweise Materialentfernung
Das Rohteil wird in mehreren leichten Durchgängen statt einem schweren Schnitt reduziert. Schruppen lässt 0,4mm auf dem Steg, gefolgt von einer Spannungsarmglüh-Pause, dann bringt Schlichten den Steg auf 0,9mm, und ein letzter Durchgang bringt ihn auf die 0,8mm Nennmaß. Material schrittweise und von beiden Seiten des Stegs zu entfernen, hält das interne Spannungsgleichgewicht nahezu neutral, was die klassische bananenförmige Verformung nach dem Lösen der Spannmittel verhindert. Von beiden Seiten zu arbeiten, hält auch die neutrale Achse des Stegs dort, wo das Design sie platziert hat, anstatt zu der Seite zu driften, die zuletzt geschnitten wurde.
Vorrichtung für die dünne Wand
Halterungen werden an den steifen Bossen und Flanschkanten positioniert, niemals direkt auf dem 0,8mm Steg. Eine kundenspezifische Weichbackenvorrichtung mit verstellbaren Stützen sitzt während der letzten Durchgänge unter dem Steg, damit er nicht vibrieren oder sich unter Last verformen kann. Der Spanndruck ist bewusst niedrig, und Bohrungspositionen werden erst gebohrt, nachdem der Steg fertig ist und sich das Teil entspannt hat, damit eine leichte Rückfederung das Bild nicht aus der Toleranz ziehen kann.
Harteloxierungs-Kontrolle
Da Harteloxieren eine harte Oxidschicht aufbaut, die an scharfen Innenkanten an einem dünnen Abschnitt reißen kann, wird jede bearbeitete Innenkante an den Profilen vor der Beschichtung verrundet. Wandbereiche werden dort maskiert, wo der Sitz wichtig ist, und die Bearbeitungszugabe berücksichtigt das Schichtwachstum, damit fertige Sitze innerhalb der Toleranz bleiben. Teile werden vor der Beschichtung spannungsarm geglüht, und Kantenschutz wird beim Transport verwendet. Wo eine Halterung gegen ein anderes beschichtetes Teil geschraubt wird, wird die Maskierung so geplant, dass nur eine der beiden Passflächen die volle Oxidschicht trägt, wodurch die Verbindung über die Lebensdauer reproduzierbar bleibt.
Wichtige Spezifikationen
| Element | Spezifikation |
|---|---|
| Material | 7075-T6 Aluminium |
| Steg-Wandstärke | 0,8mm (Dünnwandmerkmale auf ±0,02-0,05mm gehalten) |
| Montagebohrungspositionen | ±0,01mm |
| Oberflächengüte | Ra0,8 auf Montageflächen, Ra1,6 anderswo |
| Oberflächenbehandlung | Harteloxieren (schwarz eloxiert ebenfalls erhältlich) |
| Stückzahl | 300 Stk/Monat über mehrere Varianten |
| Prüfung | CMM-Layout und Wandstärkenprüfung; CPK≥1,33 auf Bohrungspositionen |
| Lieferung | Muster in 3-7 Tagen, erste Charge in 15 Tagen |
Qualitätskontrolle & Lieferung
Die Erstmusterprüfung umfasst ein vollständiges CMM-Layout der Halterung, einschließlich Wandstärke an mehreren Abschnitten plus Bohrungspositionsprüfungen mit Bezug auf das Montagedatum. Die Wandstärke an einem dünnen Steg wird mit einer konturierten Prüfvorrichtung statt mit einem Handmessschieber bestätigt, weil ein Messschieber genau das zusammendrückt, was er misst. Kritische Bohrungspositionen werden prozessbegleitend geprüft, und CPK-Daten werden mit jeder Charge geliefert, alles unter einem ISO9001:2015-Qualitätssystem.
Da die dünne Wand der Versagenspunkt ist, erhält jede Charge auch eine Stichprobenprüfung der Wandstärke über den Steg und eine Sichtprüfung auf Oberflächenrisse oder Rattermarken - die frühen Warnzeichen eines driftenden Prozesses. Wenn eine Wandstärke zum Toleranzrand tendiert, wird die Charge pausiert und das Werkzeug überprüft, bevor weitere Teile geschnitten werden.
Ergebnis: Muster drei bis sieben Tage nach Zeichnungsfreigabe, die erste 300-Stück-Charge in 15 Tagen, dann ein monatlicher rollierender Zeitplan. Harteloxierte Teile kommen mit Kantenschutz an, und jede Variantenänderung wird innerhalb von 48 Stunden neu kalkuliert.
Verwandte Produkte & Ressourcen
Um Teile mit den gleichen Gewichts- und Steifigkeitsanforderungen zu sehen, durchsuchen Sie unsere CNC-bearbeiteten Drohnenteile aus Aluminium oder die CNC-Präzisionsflansche & Kupplungen-Linie.
Ein genauerer Blick auf eine ähnliche Dünnwand-Strukturaufgabe findet sich in der Fallstudie über CNC-Bearbeitung von Roboter-Gelenkgetriebegehäusen. Weitere Fertigungs-Q&A, einschließlich Fragen zu Dünnwand und Toleranzen, finden Sie in unserem FAQ-Center.
FAQ
Warum eine UAV-Halterung auf 0,8mm Wände fräsen statt zu gießen oder 3D zu drucken?
Bei 300 Stück pro Monat bietet die Bearbeitung die Festigkeit von 7075-T6 ohne Porosität oder Schwächung durch Schichtrichtung und hält ±0,01mm auf Montagebohrungen. Gießen erfordert Werkzeuge und hält diese Toleranz auf einer dünnen Wand selten, und gedruckte Teile erreichen noch nicht die Festigkeit von gewalztem 7075-T6. Die Bearbeitung ist der ehrliche Mittelweg bei diesem Volumen.
Können Sie tatsächlich ±0,01mm auf einer 0,8mm Wand halten?
Nicht auf der Wandstärke selbst - 0,8mm Merkmale werden auf ±0,02-0,05mm gehalten, was wir vorab angeben, anstatt es zu versprechen und zu verfehlen. Die ±0,01mm gelten für Montagebohrungspositionen und bearbeitete Flächen an den steiferen Abschnitten, wo die Aufspannung stabil genug ist, um es zu garantieren.
Wird Harteloxieren meine Abmessungen verändern?
Ja, und wir planen dafür. Harteloxieren lässt eine Oxidschicht wachsen, die etwa 0,02-0,05mm pro Oberfläche hinzufügen kann, sodass beschichtete Sitze untermaßig bearbeitet werden, um dies auszugleichen. Alle Innenkanten an dünnen Abschnitten werden zuerst verrundet, um Rissbildung zu verhindern, und das fertige Teil wird nach der Beschichtung erneut geprüft.
Wie schnell können Sie eine Designänderung umsetzen?
Muster für eine überarbeitete Halterung werden in drei bis sieben Tagen geliefert, und eine erste Produktionscharge von 300 Stück in 15 Tagen. Mit CNC, Stanzen, Federn und Kühlkörpern unter einem Dach sind Variantenwechsel Routine. Senden Sie die aktualisierte Zeichnung und ein Angebot folgt innerhalb von 12 Stunden.