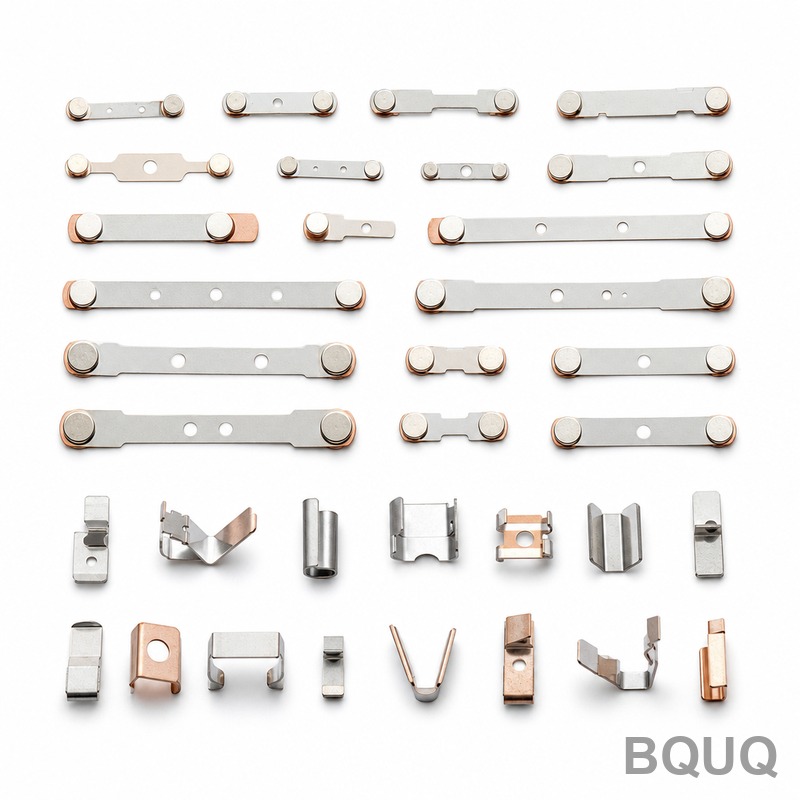
Relais-Zungenkontakt-Stanzen: C5191 Phosphorbronze 0,3mm, ±5% Krafttoleranz, 2 Mio. Stk./Monat
Die bewegliche Kontaktfeder eines Relais ist das Bauteil, das elektrisches Schalten in mechanische Ermüdungstechnik verwandelt. Sie biegt sich millionenfach, trägt das Kontaktkraftbudget und muss nach jedem Zyklus exakt in dieselbe Position zurückkehren. Wird sie aus 0,3mm Phosphorbronze gestanzt, verdoppelt sich die Schwierigkeit: Bei dieser Dicke wird die Federkraft durch Toleranzen im Hundertstelmillimeterbereich bestimmt.
Projekthintergrund & Herausforderung
Der Kunde ist ein europäischer Hersteller von Industrieautomatisierungsrelais, dessen Produktlinie Schnittstellenrelais, Sicherheitsrelais und Zeitgebermodule für den Maschinenbau- und Prozessleittechnikmarkt umfasst. Seine Relais sind für lange elektrische Lebensdauer spezifiziert, und die bewegliche Kontaktbaugruppe – eine gestanzte Zungenfeder, die den Kontaktpunkt trägt – ist zentral für dieses Versprechen. Als die bisherige Liefervereinbarung mit einer Produktneugestaltung nicht mehr Schritt halten konnte, wurde das Teil für eine neue Quelle geöffnet.
Die Herausforderungen auf der Zeichnung waren spezifisch. Die Feder wird aus C5191 Phosphorbronze mit 0,3mm Dicke und einer Toleranz von ±0,01mm gestanzt, was direkt die Kraft-Weg-Kurve steuert. Die geforderte Federkrafttoleranz beträgt ±5% – kein weites Fenster, wenn man bedenkt, dass Materialdicke, Kornorientierung, Schnittkantenqualität und Formradius alle in dieselbe Zahl einfließen. Die Grathöhe muss bei oder unter 0,03mm bleiben, denn bei einem 0,3mm-Band wird selbst ein kleiner Grat zum Spannungskonzentrator, der während der Zyklierung Ermüdungsrisse auslöst. Und das Teil ist vernickelt, sodass die Beschichtung den Federoberflächenzustand nicht verändern oder Dicke dort hinzufügen darf, wo die Geometrie bereits an ihrer Grenze ist.
Die kommerzielle Herausforderung war ebenso real: Stückzahlen von 800.000 bis 2.000.000 Stück pro Monat bei einem europäischen Kunden, der auditfähige Prozessdokumentation, stabile Lieferungen und keine Qualitätseinbußen bei steigendem Volumen erwartet. Einen Lieferanten, der das Teil stanzen konnte, war leicht zu finden. Einen Lieferanten, der ±5% Kraft bei zwei Millionen Stück pro Monat halten konnte, nicht.
BQUQ Prozesslösung
Wir behandelten das Teil als Feder, bevor wir es als Stanzteil betrachteten – indem wir das Material, die Schnittkante und die Umformsequenz so steuern, dass die Kraftkurve ein Ergebnis des Prozesses ist und nicht Glückssache.
Materialdisziplin und Kornorientierung
C5191 Phosphorbronze-Band wird mit festgelegtem Härtezustand und kontrollierter Walzrichtung relativ zum Bandfortschritt spezifiziert. Das Biegen der Feder quer zur Walzrichtung statt längs verändert die Umformbarkeit und das Kaltverfestigungsprofil, und beides ändert die Kraftabgabe. Eingehendes Band wird bei jeder Rolle gegen Walzzeugnisse auf Dicke und Härtezustand geprüft, denn bei 0,3mm ist eine Dickenabweichung innerhalb der Standardtoleranz des Walzwerks bereits eine messbare Kraftverschiebung.
Folgeverbundwerkzeug-Strategie für Dünnbandumformung
Das Teil läuft auf einem Mehrstationen-Folgeverbundwerkzeug mit Pilotierung über das gesamte Band, Stanz- und Zuschnittstationen, die für Gratkontrolle ausgelegt sind, und einer Umformsequenz, die die durchbiegungskritischen Biegungen in zwei kontrollierte Schritte aufteilt. Die Werkzeuge werden in einem Schärfintervall gewartet, das durch gemessene Grathöhe unter einem Profilprojektor definiert wird und nicht allein durch Schusszahl – wenn Grate sich 0,03mm nähern, kommen die Schneidstationen zur Wartung heraus, bevor die Teile abdriften. Das Trägerdesign hält den fragilen Federabschnitt vollständig unterstützt bis zum letzten Zuschnittschlag, sodass nichts während des Transports durch das Werkzeug aus der Position belastet wird. Formradien wurden durch Probewerkzeugläufe vor der Massenproduktion festgelegt, denn bei einem 0,3mm-Band ist der Unterschied zwischen einem Radius, der zurückfedert, und einem, der sich setzt, wenige Hundertstelmillimeter – und genau dieser Unterschied kann von der Krafttoleranz nicht absorbiert werden.
Kraftverifikation und Nickelbeschichtungskontrolle
Die Federkraft wird aus der Produktion nach einem definierten AQL beprobt und auf einem Kraft-Weg-Prüfgerät gegen den vom Kunden spezifizierten Durchbiegungspunkt gemessen, mit ±5% als Annahmeband. Die Vernickelung wird nach dem Stanzen mit eng kontrollierter Schichtdicke aufgebracht, und die Beschichtungsparameter wurden speziell für dieses Teil qualifiziert, damit die Abscheidung die Federrate nicht verschiebt oder wasserstoffinduzierte Versprödung hinterlässt. Proben aus jeder beschichteten Charge werden nach der Beschichtung erneut auf Kraft geprüft, wodurch der Kreislauf zwischen Chemie und Mechanik geschlossen wird.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | C5191 Phosphorbronze, walzzeugniszertifiziertes Band, kontrollierter Härtezustand und Kornrichtung |
| Banddicke | 0,3mm ±0,01mm |
| Prozess | Folgeverbundstanzen: Stanzen, Umformen in zwei Schritten, finaler Zuschnitt |
| Federkrafttoleranz | ±5% bei kundendefinierter Durchbiegung, pro Charge verifiziert |
| Grathöhe | ≤0,03mm, überwacht unter Profilprojektor |
| Oberflächenbeschaffenheit | Galvanisch vernickelt, Schichtdicke am Teil qualifiziert |
| Volumen | 800.000 - 2.000.000 Stk./Monat |
| Prüfung | Erstmusterprüfung, Kraft-Weg-Beprobung pro Charge, CPK≥1,33 bei kritischen Maßen |
| Lieferung | Muster in 5-7 Tagen, erste Charge in 15 Tagen, rollierende Monatspläne |
Qualitätskontrolle & Lieferung
Jede Charge beginnt mit einer vollständigen Erstmusterprüfung gegen die Zeichnung. Während der Produktion werden Dicke, Grathöhe und Formpositionen in festen Intervallen geprüft – Grate werden unter einem Profilprojektor abgelesen, sodass die ≤0,03mm-Grenze gemessen und nicht angenommen wird. Die Federkraft wird pro Charge auf dem Kraft-Weg-Prüfgerät beprobt, und die statistische Kontrolle kritischer Maße läuft mit CPK≥1,33 als Freigabebedingung, alles innerhalb eines ISO9001:2015-Systems. Jede Lieferung enthält einen Maßbericht, Kraftdaten und Beschichtungsdokumentation, die für die Audit-Spur des Kunden geeignet sind.
Der Kunde entsandte zudem einen Ingenieur zu einem Vor-Ort-Prozessaudit vor der ersten Produktionsfreigabe. Das Audit umfasste die Eingangsbandverifikation, Werkzeugwartungsaufzeichnungen, Kraftprüfdaten und die Beschichtungsqualifikationsakte und bestand ohne Korrekturmaßnahmen – was für ihn wichtig war, weil dasselbe Dokumentationspaket auch seine eigenen Kundenaudits stromabwärts speist. Die Verpackung für die europäische Lieferung verwendet antitarnende Zwischenlagen und feuchtigkeitskontrollierte Beutel, denn ein Federkontakt, der oxidiert ankommt, ist ein Federkontakt, den der Kunde sortieren muss.
Die Lieferung wurde auf rollierende monatliche Freigaben umgestellt, die auf den Relais-Bauplan des Kunden abgestimmt sind. Als seine neu gestaltete Relaisplattform hochfuhr, wuchsen die Stückzahlen von 800K in Richtung 2M Stück pro Monat ohne eine Krafttoleranzabweichung, und das Qualifikationsdatenpaket – Kraftkurven, Beschichtungsdicke, CPK-Aufzeichnungen – unterstützte die eigene PP-ähnliche Akte des Kunden für seine automobilorientierten Kunden.
Verwandte Produkte & Ressourcen
Um weitere Teile in dieser Kategorie zu sehen, durchsuchen Sie die Kollektion Stamped Electrical Terminals & Contacts und die Kollektion Stamped Hydrogen Fuel Cell Bipolar Plates, oder diese Ressourcen:
Für Details zum Qualitätssystem und die Multi-Prozess-Ein-Fabrik-Aufstellung hinter diesen Programmen deckt Über BQUQ Fähigkeiten, Kapazität und Zertifizierungen ab.
FAQ
Wie halten Sie die Federkraft bei einem 0,3mm-Band innerhalb von ±5%?
Drei Kontrollen: C5191-Band mit festem Härtezustand und in der Werkzeugauslegung festgelegter Kornrichtung, eine zweistufige Umformsequenz mit Werkzeugwartung, die durch gemessene Grathöhe ausgelöst wird, und Kraft-Weg-Prüfung, die aus jeder Charge beprobt wird. Kritische Maße laufen mit CPK≥1,33, sodass die Kraftverteilung Charge für Charge innerhalb des ±5%-Bandes bleibt.
Was hält die Grathöhe bei oder unter 0,03mm?
Grate werden durch den Zustand der Schneidwerkzeuge kontrolliert, nicht durch Prüfglück. Die Schneidstationen des Werkzeugs werden in Intervallen geschärft, die durch Profilprojektormessungen definiert sind, und die Grathöhe wird bei jeder Prüfung aufgezeichnet. Da die Teile 0,3mm dick sind, bedeutet eine Gratgrenze von 0,03mm, dass die Schneidkanten lange vor einer Drift auf ermüdungskritische Werte erneuert werden.
Beeinflusst die Vernickelung die Federkraft nach der Beschichtung?
Der Beschichtungsprozess wurde an genau diesem Teil mit kontrollierter Schichtdicke qualifiziert, und Proben aus jeder beschichteten Charge werden nach der Beschichtung auf Kraft geprüft. In der Qualifikation blieben die Kraftwerte nach der Beschichtung innerhalb desselben ±5%-Annahmebandes, und diese Nachprüfung bleibt eine feste Anforderung in der Chargendokumentation.
Können Sie unser monatliches Volumen und unseren Lieferrhythmus bewältigen?
Ja. Unsere Stanzlinien unterstützen 100K bis 5M Stück pro Monat; dieses Programm läuft mit 800K-2M Stk./Monat auf rollierenden Freigaben. Die Standardlieferzeit beträgt Muster in 3-7 Tagen und erste Charge in 12-20 Tagen, mit monatlichen Plänen, die gegen den Relais-Bauplan des Kunden fixiert werden.