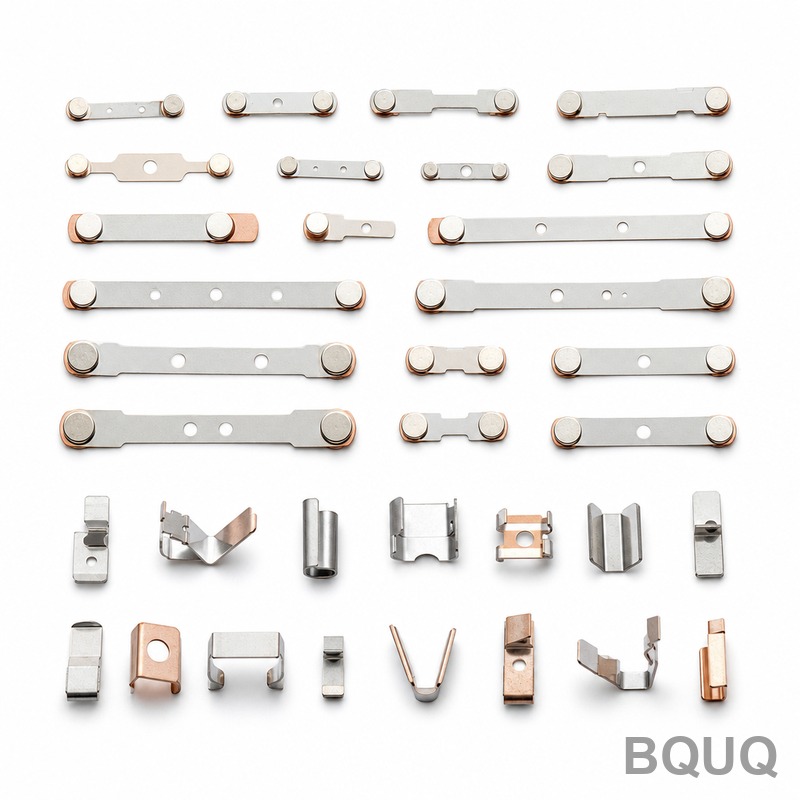
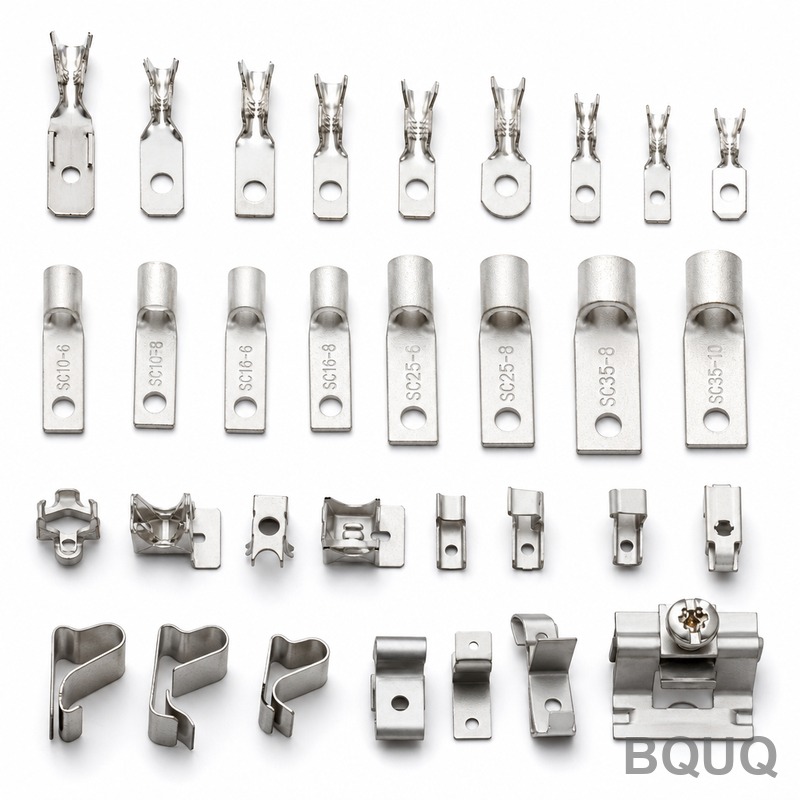
Solar-Anschlussdose-Klemmenstanzen: T2-Kupfer 0,8 mm Folgeverbundwerkzeug, verzinnt, 1,5 Mio. Stück/Monat
Eine Photovoltaik-Anschlussdose-Klemme gehört zu jenen Teilen, die trivial aussehen und still darüber entscheiden, ob das gesamte Modul die Zertifizierung besteht. Sie muss 25 Jahre lang hohen Strom führen, in einem einzigen Crimpvorgang die Isolierung abisolieren und den Busdraht durchdringen, und all dies mit einem Kontaktwiderstand, der nie von Charge zu Charge driftet. Das Schwierige ist nicht das Schneiden von Kupfer – es ist die Aufrechterhaltung der elektrischen Konsistenz über eine Million Stück pro Monat.
Projekthintergrund & Herausforderung
Der Kunde ist ein Solarmodulhersteller in Indien, der mehrere GW jährlicher Zelle-zu-Modul-Kapazität betreibt und sowohl den Inlands- als auch den Exportmarkt beliefert. Jede Anschlussdose, die sie bauen, enthält mehrere gestanzte stromführende Klemmen: die Leiterstreifen, die die Bandleitungen abschließen, die Federkontakte bilden und über einen isolationsdurchdringenden Crimp am Kabel festklemmen. Eine Anschlussdose führt und schützt die gesamte elektrische Leistung des Moduls, und gemäß den IEC-Zertifizierungsregeln werden die Klemmen darin als sicherheitskritische Komponenten behandelt, sodass jede Beschaffungsänderung auf Kundenseite eine vollständige Requalifizierung auslöst. Der vorherige Lieferant produzierte akzeptable Erstmuster, aber als die Stückzahlen in Richtung einer Million Stück pro Monat stiegen, traten drei Probleme immer wieder auf.
Erstens variierte der Kontaktwiderstand. Die Variation von Klemme zu Klemme innerhalb einer Anschlussdose zwang den Kunden zum Screening und Nachtesten, und ein kleiner Prozentsatz der Dosen fiel dennoch bei den IEC-Kontinuitätsprüfungen in der Endkontrolle durch – Fehler, die als Kundenbeschwerde von einem Projektentwickler eintrafen, nicht als interne Ausschussmeldung, was die Kosten weit über den Schrottwert hinaus trieb. Zweitens war die Verzinnung inkonsistent – dünner an geformten Schultern, wo das Metall gedehnt wird, gelegentlich mit freiliegendem Kupfer an der Durchdringungslanze, was galvanischer Korrosion und Verfärbung über eine 25-jährige Außenlebensdauer Tür und Tor öffnete. Drittens verzögerte sich die Lieferung genau dann, wenn die Modulnachfrage ihren Höhepunkt erreichte, weil der Lieferant keinen Spielraum über seiner eigenen Kapazitätsgrenze und keine zweite Linie zur Absorption von Spitzen hatte.
Das Teil selbst ist nicht groß. Es wird aus 0,8 mm T2-Kupferband gestanzt, verzinnt, mit einer Durchdringungslanze, einem geformten Federflügel und engen Schnittkantenanforderungen. Aber jedes dieser Merkmale ist elektrisch: Die Lanzenkante bestimmt den Drahtkontakt, der Federflügel bestimmt die Haltekraft und die Schnittkantenqualität bestimmt den Strompfad. ±0,02 mm auf einem 0,8 mm Band zu halten, Charge für Charge, bei Stückzahlen von 500.000 bis 1.500.000 Stück pro Monat, ist die eigentliche Arbeit.
BQUQ Prozesslösung
Die von uns vorgeschlagene Lösung kombinierte ein dediziertes Folgeverbundwerkzeug, eine kontrollierte Bandstahlspezifikation und einen auf die geformte Geometrie abgestimmten Beschichtungsprozess – drei Entscheidungen, die gemeinsam statt getrennt getroffen wurden.
Folgeverbundwerkzeug- und Bandlauf-Design
Wir entwickelten ein Mehrstationen-Folgeverbundwerkzeug, das das Teil durch Stanzen, Lanzen-und-Formen, Federflügelprägen und Endbeschneiden in einem kontinuierlichen Band führt. Der Bandlauf hält jedes Merkmal vom ersten Hub bis zum letzten auf dasselbe Bezugssystem bezogen, was die Positionen von Loch zu Lanze innerhalb von ±0,02 mm ohne Umspannvariation hält. Der Federflügel wird vor dem Endbeschneiden geprägt, damit das kaltverfestigte Kupfer sein Gedächtnis behält – die Haltekraft bleibt dort, wo sie eingestellt wurde, anstatt sich nach dem Crimpen der Dose durch den Kunden zu entspannen.
Material- und Kontaktwiderstandskontrolle
Die Kontaktwiderstandskonsistenz beginnt beim Band, nicht beim Werkzeug. Wir legten die T2-Kupferspezifikation mit dem Walzwerk fest: feste Härte, feste Kornrichtung relativ zum Bandlauf und Eingangszertifikatsprüfungen auf Leitfähigkeit. Auf der Werkzeugseite verwendet die Lanzenstanzstation eine Schärfungsintervall-Disziplin, die an die Schnittkantenqualität unter einem Profilprojektor gebunden ist, nicht an einen Kalender. Das Ergebnis ist eine Lanzenkante, die dieselbe beißende Geometrie erzeugt – und damit dieselbe Kontaktwiderstandsverteilung –, unabhängig davon, ob das Teil am ersten Tag einer Werkzeugüberholung oder am fünfzigsten gestanzt wurde.
Zinnbeschichtung für geformte Bereiche entwickelt
Die Beschichtung nach dem Umformen statt davor war die entscheidende Wahl. Vorbeschichtetes Band verliert Beschichtungsdicke überall dort, wo das Metall gedehnt wird – genau an den geformten Schultern, wo sich der Strom konzentriert. Wir stanzen in blankem Kupfer, formen, entgraten, reinigen und bringen dann elektrolytisch abgeschiedenes Zinn mit 3-5μm auf, wobei die Dicke an den geformten Merkmalen selbst verifiziert wird. Ein Passivierungsschritt nach der Beschichtung schützt die Oberfläche während der Verpackung, des Seetransports nach Indien und des Lagerfensters des Kunden. Da die Beschichtung ein separates Gate im Ablauf ist, erhält jede Charge auch eine Lötbarkeitsprobenprüfung vor der Freigabe, sodass die nachgelagerten Drahtbond- und Crimpoperationen des Kunden nie ein spät entdecktes Oberflächenproblem erben.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | T2-Kupfer (C1100-Äquivalent), walzwerkzertifiziertes Band |
| Banddicke | 0,8 mm ±0,02 mm |
| Prozess | Folgeverbundwerkzeug-Stanzen: Stanzen, Lanzen, Prägen, Formen, Beschneiden |
| Oberflächenfinish | Elektrolytisch abgeschiedenes Zinn 3-5μm auf geformten und flachen Bereichen, Passivierung nach der Beschichtung |
| Kritische Toleranzen | Merkmalspositionen ±0,02 mm; Gratthöhe ≤0,05 mm |
| Elektrische Anforderung | Kontaktwiderstandskonsistenz von Charge zu Charge kontrolliert; jede Charge getestet |
| Volumen | 500.000 - 1.500.000 Stück/Monat |
| Inspektion | Erstmuster-Layout, Profilprojektor-Prüfungen in festen Intervallen, Kontaktwiderstandstest pro Charge, CPK≥1,33 bei kritischen Dimensionen |
| Lieferung | Muster in 5-7 Tagen nach Zeichnungsfreigabe, erste Seriencharge in 15 Tagen, danach rollierende Monatspläne |
Qualitätskontrolle & Lieferung
Jeder Produktionslauf beginnt mit einem vollständigen Erstmuster-Layout, das gegen die Zeichnung verifiziert wird. Während des Laufs werden Schnittkanten und geformte Schultern nach einem festen Zeitplan entnommen und unter einem Profilprojektor geprüft, und die Beschichtungslinie zeichnet Dickenmesswerte auf, die direkt an den geformten Merkmalen entnommen werden. Kritische Dimensionen werden statistisch mit CPK≥1,33 als Freigabekriterium verfolgt, alles innerhalb eines ISO9001:2015-Qualitätssystems, und jede Lieferung verlässt das Werk mit einem Dimensionsbericht und Beschichtungsdickendaten.
Das Ergebnis für den Kunden: Die Kontaktwiderstandsverteilung wurde so weit eingeengt, dass die Endprüfung der Anschlussdose vom Screening-Modus in den Sampling-Modus überging, beschichtungsbedingte Ausschüsse wegen freiliegenden Kupfers praktisch auf null sanken und die Monatsvolumina reibungslos von 500K in Richtung 1,5 Mio. Stück skalierten, als ihre Modulkapazität expandierte. Aufträge werden auf rollierenden Monatsfreigaben geplant, sodass Modulkampagnen in der Hochsaison nicht mehr zu Lieferengpässen werden.
Verwandte Produkte & Ressourcen
Um weitere Teile in dieser Kategorie zu sehen und wie wir sie in großem Maßstab produzieren, durchsuchen Sie die Kollektion Stamped Electrical Terminals & Contacts oder diese verwandten Seiten:
Für unser Qualitätssystem, Kapazitätsplanung und Ein-Fabrik-Multiprozess-Setup besuchen Sie About BQUQ.
FAQ
Wie konsistent ist der Kontaktwiderstand zwischen Chargen?
Jede Charge wird vor dem Versand getestet, und der Prozess hält eine stabile Widerstandsverteilung von Charge zu Charge durch Kontrolle der Lanzenkantengeometrie, Bandhärte und Beschichtungsdicke auf geformten Bereichen. Kritische Dimensionen laufen bei CPK≥1,33, sodass der Kunde durch Sampling testet, anstatt jede Anschlussdose zu screenen.
Warum nach dem Umformen beschichten statt vorbeschichtetes Band zu verwenden?
Vorbeschichtetes 0,8 mm Band dünnt auf gedehnten geformten Schultern auf unter 2μm aus, genau dort, wo die Stromdichte am höchsten ist. Die Beschichtung nach dem Umformen bringt die vollen 3-5μm sowohl auf die Schultern als auch auf die flachen Bereiche, und wir verifizieren die Dicke an den geformten Merkmalen selbst, nicht nur an Prüfkörpern.
Können Sie unser Volumen von über 1 Million Stück pro Monat unterstützen?
Ja. Unsere Stanzlinien laufen mit 100K bis 5 Mio. Stück pro Monat, und dieses Programm operiert bei 500K-1,5 Mio. Stück/Monat auf rollierenden Monatsfreigaben. Das Folgeverbundwerkzeug-Design und die Beschichtungskapazität wurden beide mit Spielraum dimensioniert, damit die Modul-Hochsaison keinen Lieferengpass erzeugt.
Wie ist die typische Durchlaufzeit für ein neues Klemmenprogramm?
Standardmuster versenden 3-7 Tage nach Zeichnungsfreigabe für vorhandenes Material; erste Serienchargen treffen in 12-20 Tagen ein, einschließlich Werkzeugversuchen und Erstmusterfreigabe. Für dieses Programm dauerten die Muster 7 Tage einschließlich der Validierung des Beschichtungsprozesses, und die erste Charge mit 500.000 Stück wurde innerhalb von 15 Tagen versandt.