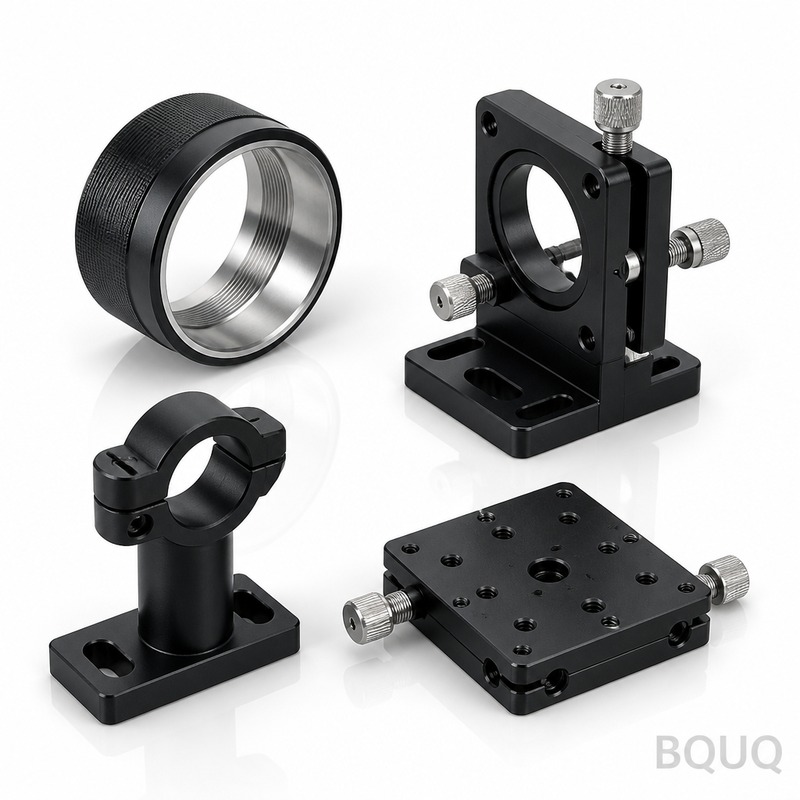
Optische Instrumentenhalterung CNC-Bearbeitung: 6061-T6 Aluminium, ±0,005 mm Bohrungspositionen, Ra0,8, Schwarz eloxiert
Eine optische Halterung für ein Messinstrument steht und fällt mit zwei Dingen: der Bohrungsposition und der Oberflächenstabilität. Die Befestigungsbohrungen, die die optische Achse positionieren, müssen auf wenige Mikrometer genau gemäß Zeichnung sitzen, und die eloxierten Oberflächen dürfen weder Licht streuen noch sich über die Temperatur dimensionsmäßig verändern. Fügt man monatliche Stückzahlen im Hunderterbereich mit laufenden technischen Änderungen hinzu, wird das Beschaffungsproblem schwieriger als das Bearbeitungsproblem selbst.
Projekthintergrund & Herausforderung
Unser Kunde ist ein europäischer OEM, der Halbleiterinspektionsgeräte herstellt – Wafer-Metrologie- und Defektreview-Systeme, die an Fabs in ganz Europa und Asien verkauft werden. Aufgrund von Vertraulichkeitsvereinbarungen dürfen wir sie nicht nennen; was zählt, ist das Teil. Ihre optischen Inspektionsmodule verwenden eine Familie von mehrachsigen Verstellhalterungen und Spiegelmontagesockeln, die aus 6061-T6 Aluminium gefräst werden. Jede Halterung trägt eine optische Komponente – einen Spiegel, einen Strahlteiler, eine Kamera oder ein Lasermodul – und die Ausrichtungskette von der Basis zum optischen Element muss während der thermischen Zyklen auf dem Gerät stabil bleiben.
Bevor sie zu uns kamen, hatten sie das Geschäft zwischen einer lokalen Prototypenwerkstatt und einem Übersee-Serienlieferanten aufgeteilt. Die Prototypenwerkstatt war schnell, konnte aber die kritischen Bohrungspositionen über 50 Stück hinaus nicht konsistent halten. Der Serienlieferant hielt die Toleranz auf dem Papier, aber Chargenschwankungen beim schwarzen Eloxal – Farbdrift, Dickenabweichungen, gelegentliche weiße Korrosionspunkte – führten zu Ablehnungen bei der Eingangsprüfung, und jede Ablehnung kostete den Kunden einen zweiwöchigen Linienstillstand, während Ersatzhalterungen neu qualifiziert wurden.
Die technischen Anforderungen waren bereits bei der ersten Zeichnungsprüfung klar. Allgemeintoleranzen von ±0,01 mm über das Teil, aber die kritischen Positionierbohrungen, die die optische Achse definieren, bei ±0,005 mm – wahre Position, nicht nur ein lineares Maß. Pass- und Referenzflächen mit Ra0,8 bearbeitet, damit die Halterungen wiederholbar gegen die kinematischen Basen anliegen. Schwarz eloxiert mit konsistenter Dicke und Farbe, denn Streureflexion in einer dunklen Inspektionskammer zeigt sich als Rauschen in den Sensordaten. Und Stückzahlen von 300 bis 800 Stück pro Monat, mit Designänderungen, die alle paar Quartale eintreffen, während sich die optische Plattform weiterentwickelt.
BQUQ Prozesslösung
Unser Ansatz: Das ±0,005 mm Bohrbild und die Eloxalcharge als die beiden Merkmale zu behandeln, die das Projekt bestimmen, und den Prozess darum herum aufzubauen.
Datumskonsistente Aufspannstrategie
Die optische Achse wird durch eine Kette von Bohrungen über drei Flächen der Halterung definiert. Diese Bohrungen in verschiedenen Aufspannungen zu bearbeiten, ist der Weg, auf dem sich Positionsfehler summieren. Daher wurde der Prozess so organisiert, dass jede kritische Bohrung in der Ausrichtungskette in einer einzigen Aufspannung auf dem Hauptbearbeitungszentrum fertiggestellt wird, wobei die eigenen Positionierdatums des Teils – nicht ein aufspannungsreferenzierter Nullpunkt – als Koordinatenbasis dienen. Unkritische Merkmale werden in einer zweiten Operation fertiggestellt. Die Bearbeitung erfolgt auf Vertikal-Bearbeitungszentren mit thermischer Kompensation, und die Rüstblätter sind pro Revision gesperrt, sodass dasselbe Teil unabhängig vom Bediener immer derselben Aufspannlogik folgt.
Werkzeugweg- und Bohrstragie für ±0,005 mm
Für das kritische Bohrbild ist das Bohren nur eine Voroperation. Jede kritische Bohrung wird durch Schlichtfräsen oder Schlichtbohren mit einem einzigen leichten Durchgang, geringem radialen Eingriff und Werkzeugen fertiggestellt, die pro Merkmalsfamilie dediziert sind, sodass der Verschleißzustand nach Bohrungsanzahl verfolgt und nicht geschätzt wird. Prozessbegleitende Prüfungen verwenden einen Tastkopf auf der Maschine, um die Position des ersten und letzten Teils jeder Schicht zu verifizieren; die vollständige Verifikation erfolgt auf einem CMM. Zwischen der Bearbeitung vor dem Eloxieren und dem Maß nach dem Eloxieren halten wir eine dokumentierte Kompensationsregel ein: Die Eloxalschicht baut bei der spezifizierten Dicke etwa 2 μm pro Oberfläche auf, sodass die Maße vor dem Eloxieren entsprechend versetzt und an Erstmustern jeder Charge verifiziert werden.
Eloxal-Chargenkontrolle
Schwarz eloxieren ist die Quelle kosmetischer Ausschüsse, daher kontrollieren wir es wie ein Bearbeitungsmerkmal. Die Gestellorientierung ist pro Teilefamilie festgelegt, um sichtbare Gestellmarkierungen auf Funktionsflächen zu vermeiden. Badparameter, Farbstoffkonzentration und Verdichtungszeit werden pro Charge protokolliert, und eine Rückstellprobe jeder Eloxalcharge wird mit der Lieferung versandt, damit die Eingangsprüfung des Kunden Gleiches mit Gleichem vergleicht. Farbe und Dicke werden vor dem Verpacken gegen die Rückstellprobe geprüft – nicht erst, nachdem der Kunde sie erhalten hat.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 6061-T6 Aluminium (7075 auf Anfrage erhältlich) |
| Allgemeintoleranz | ±0,01 mm |
| Kritische Positionierbohrungen | ±0,005 mm wahre Position |
| Oberflächengüte | Ra0,8 auf Pass- und Referenzflächen |
| Oberflächenbehandlung | Schwarz eloxiert, konsistente Dicke pro Charge, Rückstellproben mit jeder Lieferung versandt |
| Stückzahl | 300-800 Stk./Monat mit rollierenden Terminplänen |
| Prüfung | Vollständiges CMM-Layout an Erstmustern, CPK≥1,33 an kritischen Bohrungen, Chargenprüfberichte |
| Lieferung | 3-7 Tage für Muster, 12-20 Tage für die erste Seriencharge |
Qualitätskontrolle & Lieferung
Jede neue Revision beginnt mit einem Erstmuster-Layout: Alle Bohrungen werden auf dem CMM angetastet, kritische Positionen als Messwerte gegen das ±0,005 mm Band berichtet und die Eloxaldicke an tatsächlichen Oberflächen verifiziert – nicht nur an einem Zeugenprüfling. In der Produktion werden kritische Bohrungspositionen per CPK mit einem Ziel von ≥1,33 verfolgt, und jedes Werkzeug, das sich seinem Verschleißlimit nähert, löst einen Wechsel innerhalb der Schicht aus, nicht erst am Lebensdauerende. All dies läuft unter einem ISO9001:2015-Qualitätssystem, wobei jede Charge mit Maßbericht, Eloxal-Chargenprotokoll und Rückstellproben versandt wird.
Das Lieferergebnis im ersten Jahr: Mustersätze 3-7 Tage nach Zeichnungsfreigabe, erste Seriencharge innerhalb von 12-20 Tagen je nach Menge und monatliche rollierende Lieferungen passend zum Modulbauplan des Kunden. Eingangsablehnungen wegen Eloxalaussehen – der ursprüngliche Auslöser für Linienstillstände – sind seit Einführung der Chargenkontrolle und Rückstellproben nicht mehr aufgetreten. Als der Kunde eine Plattformrevision freigab, die zwei Positionierbohrungen verschob und einen Kabelkanal hinzufügte, wurde die Änderung in 12 Stunden kalkuliert und das überarbeitete Erstmuster innerhalb desselben 3-7-Tage-Musterfensters versandt.
Die Verpackung ist Teil der Qualitätskette für optische Hardware. Nach der Endprüfung wird jede Halterung einzeln mit einem VCI-freien, fusselfreien Inliner verpackt, im Karton schaumstoffgetrennt und mit der Chargendokumentation obenauf verpackt, sodass die Eingangsprüfung beginnen kann, ohne jede Kiste öffnen zu müssen. Das Wareneingangstor des Kunden in Europa ging von der Stichprobenprüfung jeder Lieferung zur Prüfung allein anhand des Chargenprotokolls über, was ihren Eingangszyklus um mehrere Tage verkürzte und die Halterungen direkt in die Modulmontage fließen ließ.
Verwandte Produkte & Ressourcen
Um zu sehen, wie wir diese Teilefamilie bearbeiten und wie ein typisches Produkt aussieht, beginnen Sie hier:
Verwandter Fall: CNC-Bearbeitung eines Roboter-Gelenkgetriebegehäuses – ein weiteres Beispiel für das Halten von ±0,005 mm Merkmalen in Serienstückzahlen.
FAQ
Wie genau können Sie Bohrungspositionen an optischen Halterungen halten?
Kritische Positionierbohrungen werden auf ±0,005 mm wahre Position gehalten, allgemeine Merkmale auf ±0,01 mm. Die Position wird an Erstmustern per CMM verifiziert und per CPK verfolgt, und das Eloxalwachstum wird vorab kompensiert, damit die Maße nach der Beschichtung im Band bleiben.
Wie halten Sie die Farbe des schwarzen Eloxals über Chargen hinweg konsistent?
Gestellorientierung, Badparameter und Verdichtungszeit werden pro Charge protokolliert, und eine Rückstellprobe wird mit jeder Charge versandt. Der Kunde vergleicht eingehende Teile mit derselben Referenz, die wir freigegeben haben, was die zuvor aufgetretenen Farbdrift-Ablehnungen beseitigte.
Wie lang sind die Lieferzeiten für Muster und die erste Charge?
Muster in 3-7 Tagen nach Zeichnungsfreigabe und eine erste Seriencharge von einigen hundert Stück in 12-20 Tagen je nach Komplexität und Menge. Danach fahren wir monatliche rollierende Terminpläne passend zu Ihrem Bauplan.
Können Sie 300-800 Stück pro Monat mit häufigen Designänderungen bewältigen?
Ja – dieser Stückzahlbereich ist unser Kernband für Kleinmengenproduktion, und Revisionen werden mit gesperrten Rüstblättern und einer 12-stündigen Angebotsbearbeitung bei Änderungen abgewickelt, sodass eine Revision Ihre Lieferzeit nicht zurücksetzt.