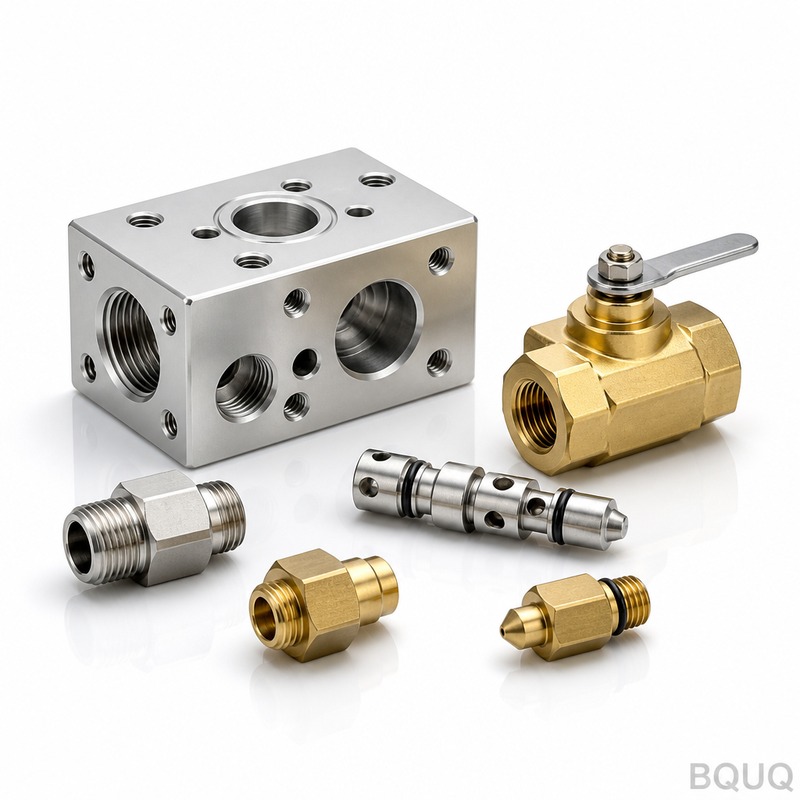
Hydraulikventilblock CNC-Bearbeitung: 6061-T6 Aluminium, ±0,02 mm Toleranz, Ra0,4 Dichtflächen, 200–1000 Stk./Monat
Ein kleiner Hydraulikventilblock sieht aus wie ein einfacher Aluminiumblock, bis man die Zeichnung liest. Im Inneren kreuzen sich Ölkreisläufe in der Tiefe, Patronenventilsitze sitzen am Grund von Bohrungen, und eine bearbeitete Dichtfläche entscheidet, ob die Baugruppe schwitzt oder dicht hält. Die Toleranzen sind ehrliche Toleranzen – nicht die engsten Zahlen auf dem Papier, aber sie müssen auf tiefen, spanabfuhrfeindlichen Kavitäten halten, Charge für Charge, Monat für Monat.
Projekthintergrund & Herausforderung
Unser Kunde ist ein Tier-1-Lieferant für die nordamerikanische Baumaschinenindustrie und liefert Hydrauliksysteme für Kompaktbagger, Kompaktlader und Teleskoplader. Sie kamen zu uns für eine Familie kleiner integrierter Ventilblöcke aus 6061-T6 Aluminium – die Blöcke, die Patronenventile, Druckbegrenzungsventile und Wegeventile auf kompakten Maschinenplattformen aufnehmen. Die Stückzahlen liegen je nach Plattformsaison bei 200 bis 1000 Stück pro Monat, und dieselbe Ventilblockfamilie wird über mehrere Maschinenmodelle hinweg verwendet.
Die Schwierigkeit ist nicht die Nenntoleranz – der Kunde gibt ±0,02 mm vor, was jede kompetente Werkstatt auf einer offenen Fläche halten kann. Die Schwierigkeit liegt darin, wo diese Toleranzen sitzen. Die Patronenventilsitze werden am Grund tiefer Bohrungen bearbeitet; der Werkzeugzugang ist lang und schlank, und jede Durchbiegung oder thermische Drift frisst die Toleranz genau in der Tiefe, wo es darauf ankommt. Die Ölkreisläufe kreuzen sich im Block, und die Schnittgeometrie – wo ein gebohrter Pfad auf einen anderen trifft – muss sauber verbinden, ohne Grate oder Versatz, denn ein teilweise blockierter Querkanal zeigt sich erst als unregelmäßiges Ventilverhalten auf dem Prüfstand des Kunden, Wochen und Tausende Kilometer entfernt.
Die dritte Anforderung ist die Dichtfläche. Die Montagefläche des Ventilblocks dichtet gegen O-Ringe und Flachdichtungen ab; der Kunde verlangt Ra0,4 auf diesen Flächen mit passender Ebenheit. Ein zu aggressiver Planzug, eine stumpfe Wendeschneidplatte oder eine unkontrollierte Spannkraft an einem 6061-Block hinterlassen Riefen oder eine leichte Tellernarbung, und der Dichtheitstest in der Montagelinie des Kunden schlägt fehl. Ihre vorherige Beschaffungslösung in der Region konnte die Zahlen bei Erstmustern erreichen, driftete aber über Chargen hinweg – Querkanalschnittpunkte drifteten um einige Zehntel, Dichtflächen kamen mit Ra0,6–0,8 – und die Fehlerraten beim Dichtheitstest bei der Eingangsprüfung machten die Vereinbarung unhaltbar.
BQUQ Prozesslösung
Unser Plan: die tiefen Kavitäten, die sich kreuzenden Kreisläufe und die Dichtflächen als drei separate technische Probleme zu behandeln, jedes mit eigener Operation und eigener Kontrolle.
Tiefbohrungs- und Sitzbearbeitung
Patronensitze werden in einem dedizierten Feinbohrdurchgang fertigbearbeitet, mit Werkzeugen, die nach Länge-zu-Durchmesser-Verhältnis ausgewählt sind, und mit Parametern, die auf Vorhersagbarkeit statt Geschwindigkeit ausgelegt sind. Die Spanabfuhr wird mit Innenkühlung und Peck-Zyklen beim Vorbohren gesteuert, damit Späne in der Tiefe nie nachschneiden. Weil lange Werkzeuge sich durchbiegen, jagen wir nicht ±0,005 mm nach, die tiefe Kavitäten ehrlich nicht halten können – der Prozess ist auf ±0,02 mm an diesen Merkmalen ausgelegt und kalkuliert, und er hält dort mit Reserve, verifiziert durch CMM-Messung in voller Bohrungstiefe statt an der Bohrungsmündung.
Steuerung der Querbohrungskreisläufe
Die sich kreuzenden Ölkreisläufe werden in einer Reihenfolge gebohrt, die auf Schnittqualität ausgelegt ist: Die kreuzende Partnerbohrung wird nach dem Hauptkreislauf gebohrt, mit reduziertem Vorschub durch die Schnittzone, damit der Durchbruch nicht ausreißt. Bohrbuchsen und die Regel, in einer Aufspannung zu bohren, halten die beiden Pfade innerhalb des Ausrichtungsbands, das die Durchflussspezifikation des Kunden verlangt. Nach dem Bohren durchläuft jeder Kreislauf eine mehrstufige Entgrat- und Spülsequenz – Querbohrungsbürsten durch jeden Pfad, dann Hochdruckspülung, dann Endoskop-Stichproben der Schnittzonen –, denn ein Grat, der im Kreislauf überlebt, ist ein Fehler, den der Kunde erst auf seinem Prüfstand sieht.
Fertigbearbeitung der Dichtflächen
Die O-Ring- und Dichtungsflächen werden als letzte Operation in einem Planzug pro Fläche bearbeitet, mit frischem Werkzeug, und die Spannkraft wird so abgebildet, dass der Block nicht in eine Tellernarbung verspannt wird, die nach dem Lösen zurückfedert. Ra0,4 wird pro Los mit einem Oberflächenrauheitsmessgerät verifiziert, und die Ebenheit wird auf einer Granitmessplatte geprüft. Die Flächen werden nach der Fertigbearbeitung mit Abdeckungen geschützt und bleiben während Eloxieren und Verpacken abgedeckt – die Eloxalschicht auf diesen Flächen entspricht der vom Kunden spezifizierten Dicke, und die Ra0,4-Anforderung gilt für die fertige, beschichtete Oberfläche, wie es die Montageerfahrung des Kunden definiert.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | 6061-T6 Aluminium |
| Allgemeintoleranz | ±0,02 mm, gehalten an Tiefkavitäten- und Querbohrungsmerkmalen |
| Querkreislauf-Ausrichtung | Sich kreuzende Ölpfade in einer Aufspannung bearbeitet, Bohrungs- und Bürstenentgratung, Endoskop-Stichproben |
| Dichtflächen | Ra0,4, Ebenheit auf Granitplatte verifiziert, geschützt während Beschichtung und Verpackung |
| Oberflächenbehandlung | Klar eloxiert (Naturfarbe) |
| Stückzahl | 200–1000 Stk./Monat, saisonale Plattformflexibilität |
| Prüfung | CMM-Vollprüfprotokoll, Tiefbohrungsmessung in Sitztiefe, Ra- und Spülreinheitsprüfungen pro Los |
| Lieferung | 3–7 Tage für Muster, 12–20 Tage für erste Produktionscharge |
Qualitätskontrolle & Lieferung
Jede neue Ventilblockrevision beginnt mit einem Erstmusterprüfprotokoll auf CMM, einschließlich Tiefenpositionsmessung in den Sitzbohrungen und einer Durchflussprüfung der Querkanalschnittpunkte. In der Produktion werden kritische Sitzmaße per CPK mit einem Ziel von ≥1,33 verfolgt, Ra wird pro Los gemessen, und Endoskop-Stichproben der Schnittzonen laufen nach einem festen Stichprobenplan. Alles läuft unter einem ISO9001:2015-System, und jede Lieferung enthält einen Maßbericht, eine Reinheitsbestätigung und Materialrückverfolgbarkeit für das 6061-T6-Material.
Das Lieferergebnis: Muster innerhalb von 3–7 Tagen nach Zeichnungsfreigabe, erste Charge von 200 Stück innerhalb von 12–20 Tagen je nach Komplexität, und seitdem rollierende monatliche Lieferungen. Die Fehlerraten beim Dichtheitstest bei der Eingangsprüfung des Kunden für diese Ventilblockfamilie sanken nach Einführung des Dichtflächenprozesses und der Flächenschutzschritte auf null, und als sie einen abgeleiteten Ventilblock mit zwei zusätzlichen Querkanälen für eine neue Teleskopladerplattform freigaben, wurde das überarbeitete Erstmuster innerhalb des Standard-Musterfensters von 3–7 Tagen geliefert und die Produktion startete im nächsten Monatszyklus.
Logistik und Rückverfolgbarkeit runden den Prozess ab. Jeder Ventilblock trägt einen lasermarkierten Loscode auf einer nicht dichtenden Fläche, sodass eine Einheit, die an einer Maschine im Feld gefunden wird, in Minuten auf ihr Materiallos, ihre Bearbeitungscharge und ihren Prüfbericht zurückverfolgt werden kann. Kartons werden mit Anschlussstopfen an den Gewindekavitäten verpackt und in VCI-freien Auskleidungen versiegelt, und die Versanddokumente enthalten den Maßbericht und das Reinheitszertifikat im selben Ordner, sodass die nordamerikanischen Werke des Kunden die Teile ohne separate Dokumentationsnachfrage erhalten.
Verwandte Produkte & Ressourcen
Für mehr aus dieser Teilefamilie und verwandte CNC-Arbeiten siehe:
Verwandter Fall: CNC-Bearbeitung eines Roboter-Gelenkgetriebegehäuses – dieselbe 6061-T6-Prozessdisziplin, angewendet auf dünnwandige Robotergehäuse.
FAQ
Welche Toleranz können Sie wirklich auf tiefen Querbohrungskreisläufen halten?
Wir kalkulieren ±0,02 mm auf Tiefkavitäten- und Querbohrungsmerkmalen ehrlich, weil lange Werkzeuge sich durchbiegen und das Jagen von ±0,005 mm in der Tiefe kein Versprechen ist, das es wert ist, gegeben zu werden. Wo das Teil es zulässt, erreichen wir ±0,005 mm an zugänglichen Positionen und Ra0,4 auf Dichtflächen.
Wie verhindern Sie Grate und Verstopfungen in sich kreuzenden Ölpfaden?
Schnittpunkte werden mit reduziertem Vorschub durch die Durchbruchzone gebohrt, dann durchläuft jeder Pfad Querbohrungsbürsten, Hochdruckspülung und Endoskop-Stichproben nach einem festen Plan. Jede Lieferung enthält eine Spülreinheitsbestätigung.
Wie sind die Lieferzeiten für Muster und erste Produktionscharge?
Muster in 3–7 Tagen nach Zeichnungsfreigabe, erste Produktionscharge in 12–20 Tagen je nach Komplexität. Monatliche rollierende Zeitpläne decken 200–1000 Stück pro Monat mit saisonaler Flexibilität ab.
Wie halten Sie Ra0,4 auf Dichtflächen über Chargen hinweg?
Dichtflächen werden als letzte Operation fertigbearbeitet, ein Planzug pro Fläche mit frischem Werkzeug, dann pro Los mit einem Rauheitsmessgerät und einer Ebenheitsprüfung auf Granitplatte verifiziert. Die Flächen bleiben während Eloxieren und Verpacken geschützt, sodass das Ankommende dem Gemessenen entspricht.