CNC-Bearbeitung von Bauteilen für Halbleiter-Vakuumkammern: 316L-Edelstahl, ±0,01 mm Ebenheit, UHV-kompatibel
Ein Vakuumkammerbauteil wird nicht an der Maschine beurteilt – es wird in der Kammer beurteilt. Eine Dichtfläche kann eben gemessen werden und trotzdem lecken, und eine Oberfläche kann makellos aussehen und trotzdem ausgasen, sobald die Pumpe in den Ultrahochvakuumbereich herunterpumpt. Ebenheit, Oberflächengüte und Sauberkeit sind jeweils für sich wichtig, aber was das Bauteil entscheidet, ist, ob alle drei jeden Schritt vom Schruppen bis zur Endverpackung überstehen.
Projekthintergrund & Herausforderung
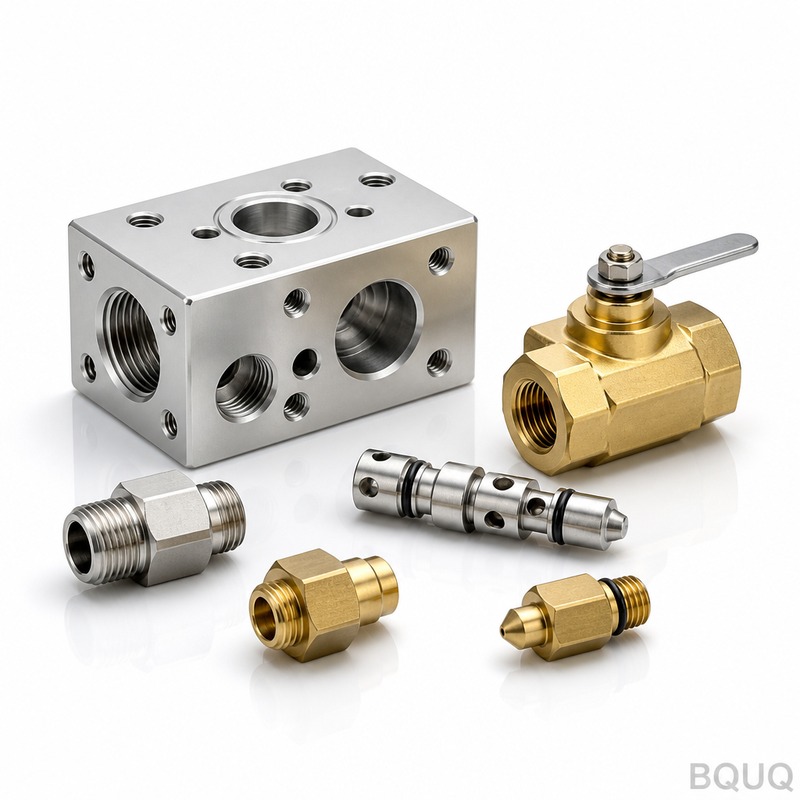
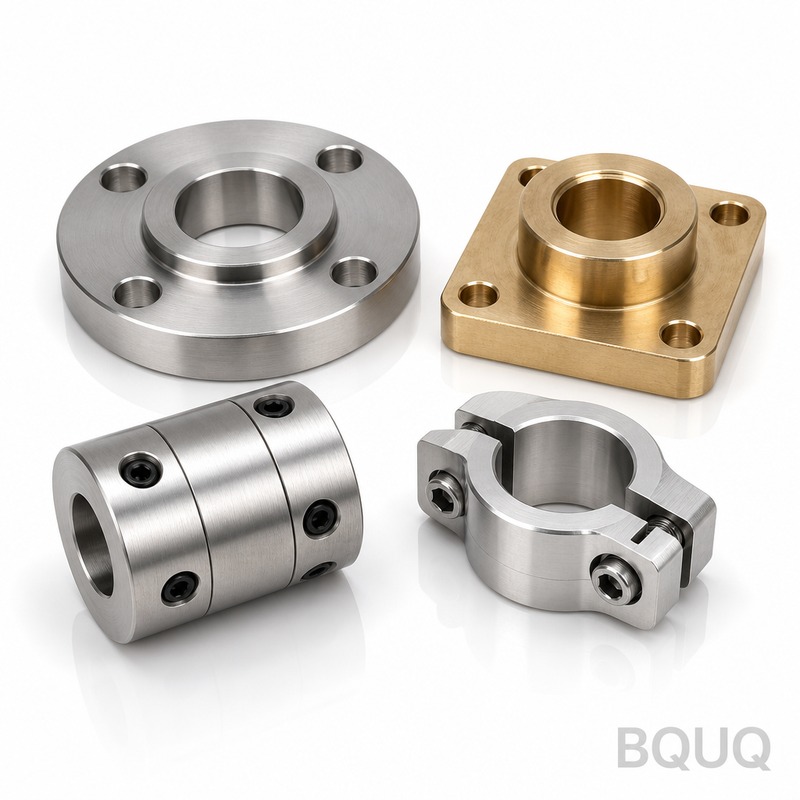
Ein Halbleiterausrüstungs-OEM in Ostasien baut Abscheidungs- und Ätzmodule, und eine wiederkehrende Bauteilfamilie ist die Edelstahl-Vakuumhardware, die die Prozesskammer umgibt: Kammerflansche, Sichtfensteradapter, Gasleitungsverteiler, Elektrodenmontageplatten und Durchführungsgehäuse. Die Stückzahlen sind klein und gemischt – ein typischer Bau erfordert 50 bis 200 Stück verteilt auf ein Dutzend Teilenummern, wobei bei jeder Prozessrezepturänderung Revisionen eintreffen.
Das Material ist 316L-Edelstahl, ausgewählt wegen seiner Korrosionsbeständigkeit und niedrigen magnetischen Permeabilität. Für sich genommen ist 316L nicht schwer zu bearbeiten. Es ist unnachgiebig genau an den Stellen, die hier zählen. Es verfestigt schnell, es verzieht sich, wenn Material abgetragen wird, und seine Wärmeausdehnung ist etwa 50 % höher als die von Kohlenstoffstahl, sodass die Hitze eines schweren Schnitts zu dimensionskriechen wird, bis das Bauteil auf Raumtemperatur abkühlt.
Die schwierigste Anforderung ist nicht das Nennmaß – es ist die Ebenheit von ±0,01 mm über die Dichtfläche, gepaart mit einer Ra0,4-Oberfläche, die eine unidirektionale Riefenrichtung aufweisen muss, ohne Werkzeugspuren, die tief genug sind, um Partikel einzufangen oder einen Leckpfad zu öffnen. Bei einem Kammerflansch von 200 mm Durchmesser ist das Halten von ±0,01 mm Ebenheit, nachdem das Bauteil gespannt, gebohrt und freigegeben wurde, der Punkt, an dem die meisten Lieferanten die Argumentation verlieren. Fügen Sie eine UHV-Reinheitsanforderung hinzu – kein Fett, keine Rückstände, keine losen Partikel – und die Prozesskette muss von Anfang bis Ende geplant werden, anstatt an der Spindel improvisiert zu werden.
Es gab auch einen kommerziellen Druck. Die Ingenieure des Kunden mussten schnell iterieren, aber ihr vorheriger Lieferant drängte sie zu großen Mindestlosen und bot Lieferzeiten in Wochen an. Für ein Team, das monatlich eine Handvoll Werkzeuge ausliefert, schadete diese Diskrepanz dem Zeitplan genauso wie jedes Toleranzproblem.
Ein Bauteil aus der Familie macht die Tragweite konkret. Ein Sichtfensteradapter trägt vier Dichtflächen in unterschiedlichen Winkeln plus eine optische Bohrung, und ein einziger Kratzer oder eine 0,02 mm tiefe Mulde in einer der Flächen führt zum Fehlschlagen des Dichtheitstests bei der Endmodulmontage – nachdem der Kunde bereits Vakuumzeit und Arbeitskraft investiert hat. Eine undichte Kammer ist kein Nacharbeitsauftrag; sie ist ein Rückbau.
BQUQ Prozesslösung
Wir behandelten das Vakuumteil als Prozessproblem statt als einzelne Bearbeitungsoperation: die Wärme kontrollieren, die Spannung kontrollieren, dann Sauberkeit als eigene Disziplin mit eigenen Schritten behandeln. Nichts hier erfordert exotische Ausrüstung – es sind die Reihenfolge der Operationen und die Zurückhaltung beim Spannen, die den Unterschied machen.
Materialkonditionierung und Schruppen
Alle 316L-Halbzeuge werden bei Eingang auf Güte und Schmelzennummer geprüft. Das Schruppen entfernt den Großteil des Materials, lässt aber großzügige Aufmaße auf jeder Dichtfläche – typischerweise 0,5 mm – und wird von einem Spannungsarmglühzyklus gefolgt, damit sich innere Spannungen vor dem Schlichten abbauen und nicht danach. Die Schnittparameter bleiben konservativ: leichtere radiale Eingriffe und vollständige Kühlmittelabdeckung halten die verfestigte Schicht dünn und die Wärme aus dem Bauteil. Bei einem Material, das so stark zur Verfestigung neigt, gilt die Regel: einmal schneiden, sauber schneiden und niemals eine stumpfe Schneide reiben lassen.
Schlichten der Dichtflächen
Das Schlichten erfolgt in zwei Durchgängen. Der erste bringt die Dichtfläche auf 0,05 mm; der zweite ist ein kontrollierter Schlichtdurchgang mit einem Planfräser bei reduziertem Vorschub und konstanter Spindeldrehzahl, um die Ra0,4-Oberfläche und eine gleichmäßige Riefenrichtung zu erzeugen. Da 316L dazu neigt zu verschmieren statt zu scheren, sobald die Schneide stumpf wird, wird die Standzeit nach Schnittlänge verfolgt und Werkzeuge werden planmäßig gewechselt, nicht nach Gefühl. Die Ebenheit wird geschützt, indem die Spannkräfte niedrig und symmetrisch gehalten werden und am Außenrand des Flansches gespannt wird, nicht direkt über der zu bearbeitenden Fläche. Wenn ein Bauteil mehrere Dichtflächen trägt, werden so viele wie geometrisch möglich in einer Aufspannung geschlichtet, sodass ihre Parallelität von der Maschine bestimmt wird und nicht durch Umspannen.
Reinigung, Entgraten und Verpackung
Nach der Bearbeitung durchlaufen die Teile eine abgestufte Reinigungslinie: alkalische Entfettung, Ultraschallreinigung, DI-Wasserspülung und eine kontrollierte Trocknung. Das Entgraten an Dichtkanten erfolgt von Hand statt durch Trommeln, da Barrel- oder Schleifverfahren eine Messerschneidendichtung umlegen und stillschweigend ruinieren können. Die Teile werden dann unter Vergrößerung auf Restgrate geprüft, einzeln in sauberer Verpackung verpackt und ab der Endreinigung mit Handschuhen gehandhabt. Kein Fett, kein Anti-Seize und keine Markierungsfarbe berührt eine Dichtfläche. Teile, die für Sauerstoff- oder korrosive Gasanwendungen bestimmt sind, erhalten einen zusätzlichen Passivierungsschritt, da die Oberflächenchemie von 316L, nicht nur seine Geometrie, entscheidet, ob es in der Kammer inert bleibt.
Wichtige Spezifikationen
| Element | Spezifikation |
|---|---|
| Material | 316L-Edelstahl (304, 6061/7075 Aluminium und Ti-6Al-4V ebenfalls verfügbar) |
| Ebenheit der Dichtfläche | ±0,01 mm |
| Oberflächengüte der Dichtfläche | Ra0,4, unidirektionale Riefenrichtung |
| Allgemeine Toleranz | ±0,01 mm; Präzisionsmerkmale bis ±0,005 mm |
| Oberflächenbehandlung | Passivierung, UHV-kompatible Reinigung, einzelne saubere Verpackung |
| Stückzahl | 50-200 Stück pro Charge, Dutzende Teilenummern, Kleinserienumrüstungen |
| Prüfung | CMM-Ebenheitslayout, Luftmessung, Oberflächengüteprüfung; CPK≥1,33 auf kritischen Flächen |
| Lieferung | Erste Charge in 15 Tagen |
Qualitätskontrolle & Lieferung
Die Erstmusterprüfung umfasst ein vollständiges CMM-Layout auf den Dichtflächen, einschließlich Ebenheitskarten, plus Luftmessung und Oberflächengüteprüfungen auf den Passflächen. Nichts geht in die Produktion, bis das Erstmuster freigegeben ist. Während der Serie werden kritische Merkmale prozessbegleitend gemessen, und jede Charge wird mit einem Prüfbericht geliefert, der CPK-Daten zur Ebenheit und Oberflächengüte der Dichtflächen enthält, alles hergestellt unter einem ISO9001:2015-Qualitätssystem.
Ebenheit und Oberflächengüte werden in einem temperaturkontrollierten Prüfbereich gemessen: Die Fläche wird auf eine Granitplatte gelegt, auf einem CMM kartiert und dann mit einem Luftmessgerät stichprobenartig geprüft. Dichtflächen sind das letzte fertiggestellte Merkmal und das erste geprüfte Merkmal, und jedes Bauteil, das die Ebenheits- oder Oberflächengütegrenze nicht besteht, wird nachgearbeitet oder verschrottet – niemals mit einem Hinweis ausgeliefert.
Ergebnis: Muster drei Tage nach Zeichnungsfreigabe, die erste Charge von 50-200 Stück in 15 Tagen, dann monatliche Rollpläne über die Bauteilfamilie. Revisionsänderungen werden innerhalb von 48 Stunden angeboten und geplant, sodass eine Rezepturaktualisierung den Kunden nicht mehr zwei Wochen Kalenderzeit kostet.
Verwandte Produkte & Ressourcen
Um weitere Teile in dieser Kategorie zu sehen, durchsuchen Sie unsere CNC-Präzisionsflansche & Kupplungen, die dieselbe Dichtflächen- und Ebenheitsdisziplin teilen, oder die Linie CNC-bearbeitete optische Halterungsteile, bei der Oberflächengüte und Dimensionsstabilität dominieren.
Für das vollständige Bild unseres Prozessumfangs und Qualitätssystems siehe Über BQUQ und Fabrikstärke. Weitere Fertigungs-Fragen und -Antworten finden Sie in unserem FAQ-Center.
FAQ
Wie halten Sie ±0,01 mm Ebenheit auf einer 316L-Dichtfläche?
Indem wir Schruppen und Schlichten mit einem Spannungsarmglühzyklus dazwischen trennen, die Spannkräfte niedrig und symmetrisch halten und am Außenrand statt über der Fläche selbst schlichten. Die Fläche wird auf einem CMM als Ebenheitskarte gemessen, und Werkzeuge werden nach Schnittlänge gewechselt, um Verschmieren zu verhindern. CPK wird bei ≥1,33 gehalten, bevor eine Charge ausgeliefert wird.
Welche Oberflächengüte können Sie auf Edelstahl-Dichtflächen erreichen?
Ra0,4 ist unser Standard für Dichtflächen und ist mit einem kontrollierten Schlichtdurchgang erreichbar, der eine unidirektionale Riefenrichtung hinterlässt. Alles Feinere müsste gegen die Anwendung geprüft werden, da Kontamination und Riefenrichtung normalerweise wichtiger sind als die reine Zahl.
Wie halten Sie Teile vakuumsauber?
Nach der Bearbeitung durchläuft jedes Teil eine alkalische Entfettung, Ultraschallreinigung, eine DI-Spülung und eine kontrollierte Trocknung, wird dann an den Dichtkanten von Hand entgratet, unter Vergrößerung geprüft und einzeln verpackt. Nach der Endreinigung werden keine Fette, Anti-Seize-Mittel oder Markierungsfarben auf irgendeiner Dichtfläche verwendet.
Können Sie Chargen von 50-200 Stück mit vielen Teilenummern bearbeiten?
Ja – das ist der Stückzahlbereich, für den wir gebaut sind. Wir führen Kleinserienumrüstungen als Routinearbeit durch, bieten Revisionsänderungen innerhalb von 48 Stunden an und liefern eine erste Charge von 50-200 Stück in 15 Tagen nach Zeichnungsfreigabe. Senden Sie die Zeichnung und ein Angebot folgt innerhalb von 12 Stunden.