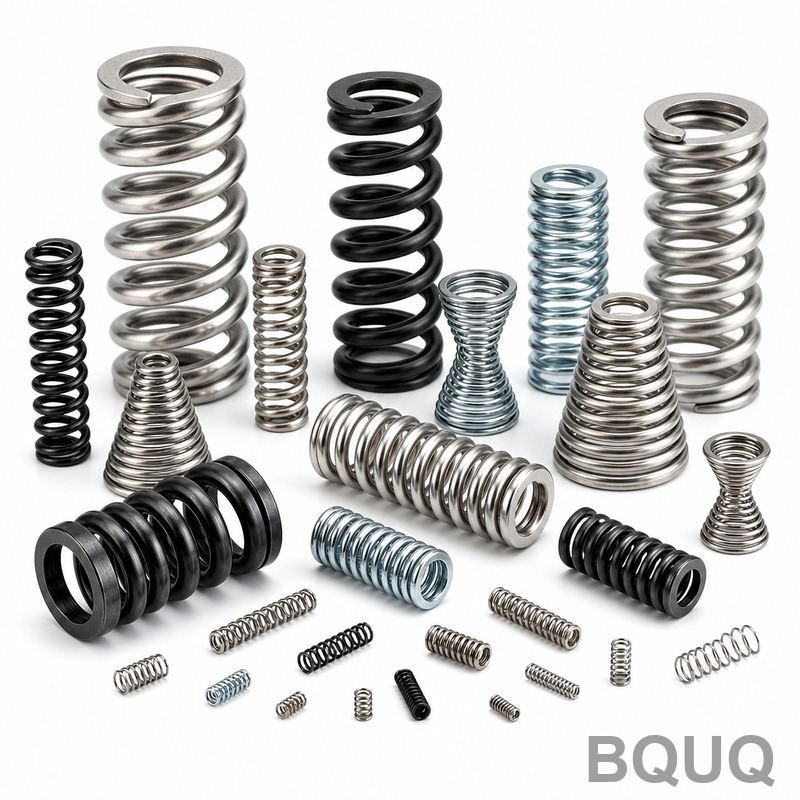
Pumpenventil-Druckfeder: Musikdraht, 1,2 mm, ±3 % Kraft, 2 Mio. Zyklen
In einer Industriepumpe oder einem Ventil ist die Rückstellfeder die Komponente, die niemand bemerkt, bis sie versagt. Sie sitzt im Medium, arbeitet bei jeder Betätigung und ihre Aufgabe ist trügerisch einfach: den Schieber oder das Ventilglied bei jedem Hub zurück auf seinen Sitz drücken, jahrelang. Wenn eine Feder relaxiert, schließt das Ventil nicht mehr vollständig – und der resultierende Fehler zeigt sich weit entfernt von seiner Ursache, was ihn genau so teuer macht.
Projekthintergrund & Herausforderung
Der Kunde ist ein deutscher Hersteller von Industriepumpen und Ventilen für die Prozess- und Maschinenbauindustrie. Sein Ventildesign verwendet eine Druckfeder, um das Ventilglied bei jedem Schließen gegen den Sitz zurückzuführen. Nach einer Feldanalyse wurde ein Teil der Reklamationen wegen unvollständigen Schließens auf Kraftverlust in den Rückstellfedern zurückgeführt: Die Federn hatten nach längerer Zyklierung relaxiert, sodass die Sitzkraft lange vor dem angegebenen Wartungsintervall unter das Designminimum fiel.
Die aus dieser Analyse resultierende Spezifikation war streng. Die Feder wird aus 1,2 mm Musikdraht gewickelt, mit einer Krafttoleranz von ±3 % auf die Last bei Arbeitslänge. Sie muss 2 Millionen Druckzyklen ohne Relaxation über die angegebene Grenze hinaus überstehen, in einer Umgebung mit erhöhter Temperatur und Kontakt mit Schmierstoffen. Die Oberflächenbehandlung musste brüniert sein – keine Galvanisierung, da der Kunde kein Risiko von Wasserstoffversprödung wünschte und eine Oberfläche, die sich nicht im Ventilbohrung aufbaut.
Das Volumen brachte eine kommerzielle Dimension hinzu: 50.000 bis 300.000 Stück pro Monat je nach Pumpenprogrammzyklus, mit vollständiger Rückverfolgbarkeitsdokumentation, die für den deutschen Markt selbstverständlich erwartet wird. Der Kunde hatte Angebote von mehreren Lieferanten; was er wirklich suchte, war ein Nachweis des Ermüdungsverhaltens, nicht nur ein Datenblatt.
Auch die Geometrie selbst verlangte Respekt. Bei 1,2 mm Draht mit geschlossenen Enden beeinflusst die Planparallelität des Endschleifens direkt, wie die Last den Ventilsitz erreicht – eine Feder, die leicht aus dem Winkel steht, drückt seitlich, verschleißt den Sitz asymmetrisch und täuscht genau den Fehler vor, den das Programm beseitigen wollte. Daher enthielt die Spezifikation explizite Rechtwinkligkeitsgrenzen neben den Lastanforderungen, und jeder qualifizierte Lieferant musste zeigen, dass beide Werte gleichzeitig kontrolliert werden.
BQUQ Prozesslösung
BQUQ schlug einen geradlinigen, aber disziplinierten Ansatz vor: den Rohdraht und den Spannungszustand kontrollieren, die Lastkurve bei jeder Einstellung richtig hinbekommen und die Ermüdungslebensdauer mit einem längeren Test als in der Spezifikation gefordert nachweisen.
Musikdraht-Auswahl & Spannungsarmglühen
Die Federn werden aus 1,2 mm Musikdraht (hochgekohlter Federstahl nach ASTM A228) gewickelt, einem Material innerhalb des BQUQ-Federdrahtbereichs aus 302/304 Edelstahl, 65Mn, Musikdraht und Phosphorbronze. Musikdraht bietet die hohe Zugfestigkeit, die diese Anwendung benötigt, aber sein Relaxationsverhalten hängt stark von der Wärmebehandlung nach dem Wickeln ab, daher wurden die Parameter für das Spannungsarmglühen gemeinsam mit dem Werkstoffingenieur des Kunden entwickelt und festgeschrieben. Der eingehende Draht wird auf Durchmesser und Oberflächenbeschaffenheit geprüft, und Werkszeugnisse werden für die Rückverfolgbarkeit jeder Charge aufbewahrt.
Wickeln, Endschleifen & Rechtwinkligkeit
Das Wickeln erfolgt auf CNC-Federwickelmaschinen, mit geschlossenen Enden, damit die Last an beiden Auflagern gleichmäßig eingeleitet wird. Nach dem Wickeln und Spannungsarmglühen werden die Enden flach und rechtwinklig geschliffen, da Rechtwinkligkeitsfehler direkt in seitliche Last auf das Ventilglied und ungleichmäßiges Aufsitzen umgesetzt werden. Last-Weg-Kurven werden auf einem Federtester an zwei Prüfpunkten gemessen – einer nahe der Einbauhöhe und einer bei Arbeitshöhe – und die Einstellung wird angepasst, bis beide innerhalb des ±3 %-Bandes liegen, bevor die Charge freigegeben wird.
Ermüdungsvalidierung bis 5 Mio. Zyklen
Die Spezifikation des Kunden verlangt 2 Millionen Zyklen ohne Relaxation über die Grenze hinaus. BQUQ validierte das Design bei 5 Millionen Zyklen – ein Niveau innerhalb der Standard-Validierungsfähigkeit von 5 Mio.–10 Mio. Zyklen – indem Federn auf einem Prüfstand einer Druckermüdung unterzogen und der Lastverlust in Intervallen gemessen wurde. Die Federn bestanden die 2-Mio.-Zyklen-Anforderung mit Reserve: Die Relaxation blieb weit über die spezifizierte Lebensdauer hinaus innerhalb der Grenze, was den Ermüdungsbericht zum entscheidenden Dokument des gesamten Projekts machte.
Vor dem Wickeln werden Musikdrahtchargen auf Zugfestigkeit und Oberflächenbeschaffenheit geprüft, da eine Ventilfeder, die im Betrieb relaxiert, sich als driftender Öffnungsdruck zeigt. Die Wicklungen werden direkt nach dem Formen in kontrollierten Öfen spannungsarm geglüht, dann werden die Enden rechtwinklig geschliffen, damit die Feder unter Last vertikal steht. Jede Charge wird auf einem Ermüdungsprüfstand als Teil der Lebensdauerverifikation zyklisiert, und die Kraft bei Einbauhöhe und bei voller Kompression wird gegen ein ±3 %-Abnahmefenster auf der Kraft-Weg-Kurve aufgezeichnet.
Wichtige Spezifikationen
| Position | Spezifikation |
|---|---|
| Material | Musikdraht (hochgekohlter Federstahl, ASTM A228) |
| Drahtdurchmesser | 1,2 mm |
| Krafttoleranz | ±3 % auf Last bei Arbeitslänge |
| Ermüdungslebensdauer | 2-Mio.-Zyklen-Spezifikation, validiert bei 5 Mio. Zyklen, keine Relaxation über die Grenze hinaus |
| Oberflächenbehandlung | Brüniert |
| Volumen | 50.000–300.000 Stück/Monat |
| Prüfung | Last-Weg-Kurve, Rechtwinkligkeit, CPK≥1,33, ISO9001:2015-System |
| Lieferung | Muster 3–7 Tage; erste Charge 12–20 Tage |
Qualitätskontrolle & Lieferung
Die Produktion beginnt erst nach Erstmusterfreigabe: Maßprüfung, Lastprüfung an beiden Prüfpunkten, Rechtwinkligkeit des Endschleifens und Prüfung der Brünierung. In der laufenden Produktion sind Last und freie Länge die SPC-Merkmale, mit CPK≥1,33 für die Last bei Arbeitslänge; jede Lieferung enthält einen Prüfbericht mit Fähigkeitsdaten, Werkszeugnisse auf Anfrage, alles unter dem ISO9001:2015-Qualitätssystem. Für den deutschen Markt wurde die Dokumentation von Anfang an auf das PP-ähnliche Layout des Kunden abgestimmt, sodass die Eingangsprüfung auf Kundenseite keinen zusätzlichen Übersetzungsschritt benötigt.
Der Brünierungsschritt wird als Prozess kontrolliert, nicht als Tauchbad: Reinigung, Oxidbadkonzentration, Temperatur und Versiegelung werden nach festem Zeitplan geprüft, und das Aussehen der Beschichtung wird gegen ein vereinbartes Referenzmuster verifiziert. Da die Brünierung keine messbare Dicke auf den 1,2 mm Draht aufträgt, stört sie die validierte Wicklungsgeometrie nicht – einer der Gründe, warum sie von Anfang an die richtige Oberfläche für diese Anwendung war.
Ergebnis: Die Musterfedern wurden beim ersten Einreichen freigegeben, und das Teil ging in die Serienlieferung mit 50.000–300.000 Stück pro Monat nach einem programmsynchronisierten Zeitplan über. Der Kunde hat seitdem dasselbe Design auf zwei weitere Ventilgrößen erweitert und den 5-Mio.-Zyklen-Validierungsbericht als Qualifikationsgrundlage für beide verwendet. Die jährliche Revalidierung an Rückstellmustern hält die Qualifikation aktuell, ohne den vollständigen Entwicklungszyklus zu wiederholen.
Verwandte Produkte & Ressourcen
Für andere Federformate siehe die Custom Coil Springs-Reihe und die Steel Torsion Spring Collection.
Um zu verstehen, wie die Federproduktion im Volumen organisiert und validiert wird, besuchen Sie Factory Strength.
FAQ
Wie garantieren Sie, dass über 2 Millionen Zyklen keine Relaxation auftritt?
Man garantiert es nicht auf dem Papier – man testet es. Wir haben diese Feder bei 5 Millionen Zyklen validiert, doppelt so viel wie spezifiziert, und die Last in festgelegten Intervallen auf einem Ermüdungsprüfstand gemessen. Die Validierung über 5 Mio.–10 Mio. Zyklen ist Standardfähigkeit, und der Bericht wurde mit dem Qualifikationspaket geliefert.
Warum Musikdraht statt Edelstahl?
Musikdraht bietet höhere Zugfestigkeit und bessere Ermüdungsleistung pro Millimeter Draht, was bei einer 1,2 mm Rückstellfeder wichtig ist. Edelstahl 302/304 wird gewählt, wenn Korrosion das Design bestimmt. Für dieses Ventil erlaubten Medium und Temperatur Musikdraht mit Brünierung, und die Ermüdungsreserve war der entscheidende Faktor.
Welche Krafttoleranz können Sie in der Serienproduktion halten?
±3–5 % ist der Standardtoleranzbereich für Kraft und Drehmoment; dieses Projekt läuft mit ±3 %. Die Kontrolle kommt durch Festlegung der Wickeleinstellung um ein Kraftfenster, Verifikation an zwei Lastpunkten und die Anforderung CPK≥1,33 für die Last bei Arbeitslänge vor dem Versand.
Welche Drahtgrößen und Federtypen unterstützt BQUQ?
Drahtdurchmesser von 0,2 mm bis 3 mm in 302/304 Edelstahl, 65Mn, Musikdraht und Phosphorbronze, über Druck-, Zug-, Torsions- und Drahtformfedern. Muster dauern 3–7 Tage und eine erste Charge 12–20 Tage nach Zeichnungsfreigabe.