
Swiss-Spannzangen halten das Werkstück, ER-Spannzangen das Schneidwerkzeug: Spannbereich, Präzision und warum Verwechslungen scheitern. BQUQ fertigt beide Familien.
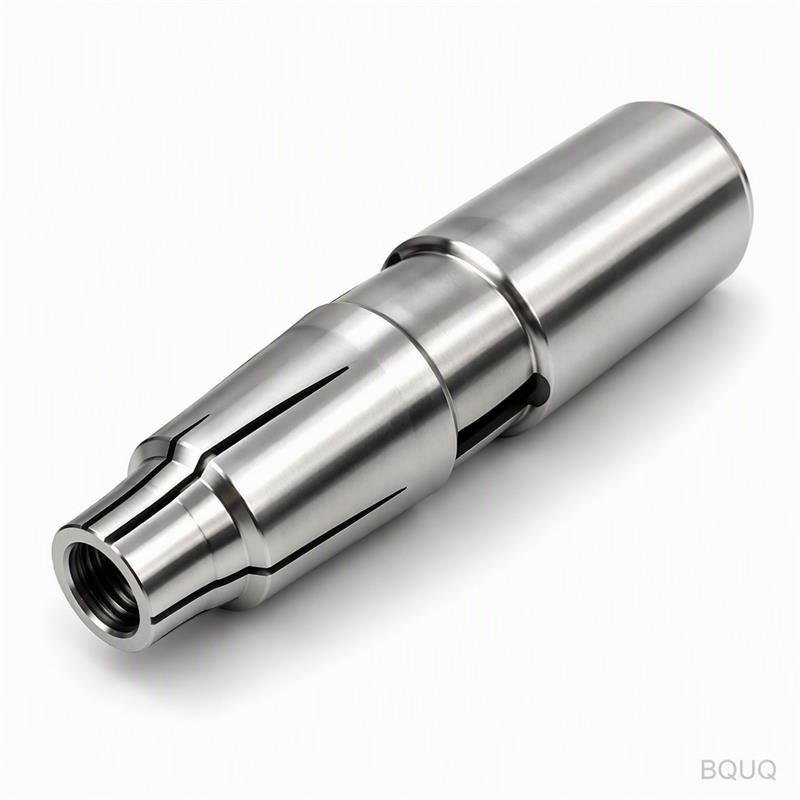
Swiss-Spannzangen vs. ER-Spannzangen: Werkstückspannung vs. Werkzeugspannung – nicht verwechseln
Eine Swiss-Spannzange hält das Werkstück; eine ER-Spannzange hält das Schneidwerkzeug. Sie sehen vage ähnlich aus – geschlitzte Stahlhülsen mit einem Konus – aber sie sind für entgegengesetzte Seiten der Maschine gebaut, und die Verwendung der einen, wo die andere hingehört, kostet Sie Spannkraft, Genauigkeit und gelegentlich ein verschrottetes Teil. Die Systeme sind nicht austauschbar und sollten in Ihrem Kopf nicht konkurrieren.
Die Verwechslung ist verständlich. Beide werden Spannzangen genannt, beide haben konische Nasen, beide klemmen durch Zusammenziehen geschlitzter Segmente. Aber eine Swiss-Spannzange ist Werkstückspannung: Sie greift Stangenmaterial, das bearbeitet wird, nimmt axiale Vorschubkräfte auf und ist auf das Stangenmaterial auf Hundertstelmillimeter genau ausgebohrt. Eine ER-Spannzange ist Werkzeugspannung: Sie greift den zylindrischen Schaft eines Bohrers, Schaftfräsers oder Gewindebohrers, damit das Werkzeug schnell in einem Halter gewechselt werden kann, und sie ist dafür ausgelegt, einen Bereich von Schaftgrößen zu spannen, nicht einen exakten Durchmesser. Dieser Leitfaden zieht die Grenze klar.
Zwei Systeme, zwei Aufgaben
Ein Blick in die Bohrung zeigt den Unterschied sofort. Eine Swiss- oder Automatendrehmaschinen-Spannzange wird auf eine bestimmte Stangengröße bestellt – eine Bohrung für 12,00-mm-Stange greift 12,00-mm-Stange, mit nur wenigen Hundertstelmillimetern Schließbereich. Die Spannzange ist praktisch eine Präzisionsverlängerung der Spindel, und die Stange wird bearbeitet, während sie gespannt ist. BQUQ fertigt diese Feder-Spannzangen für Automatendrehmaschinen in den Typen 36/46/52/60/630/643 aus gehärteter Legierung und Federstahl genau für diese Aufgabe.
Eine ER-Spannzange ist dagegen in Stufen dimensioniert – typischerweise in 1-mm-Schritten – und jede Spannzange schließt genug, um Schäfte über ihren Stufenbereich zu spannen. Das ER-System folgt ISO 15488 (ursprünglich DIN 6499), und die Zahl im Namen ist der Außendurchmesser der Spannzange: Eine ER25-Spannzange hat 25 mm Außendurchmesser und spannt Schäfte bis etwa 16 mm. Sie sitzt in einem Werkzeughalter oder einer Spannmutter, und ihre einzige Aufgabe ist es, das Werkzeug starr zu halten, während das Werkzeug schneidet.
| Eigenschaft | Swiss-Spannzange | ER-Spannzange |
|---|---|---|
| Was sie spannt | Werkstück-Stangenmaterial | Werkzeugschaft |
| Bohrungslogik | An exakte Stangengröße angepasst | 1-mm-Schritte mit Schließbereich |
| Axiale Belastung im Betrieb | Trägt Stangenvorschub- und Zugkräfte | Minimal; Drehmoment und radiale Schnittlast |
| Typischer Schließbereich pro Spannzange | ~0,02–0,10 mm Klasse | ~0,5–1,0 mm über die Stufe |
| Norm | Hersteller-/Serienspezifisch (36, 46, 2J, 16C…) | ISO 15488 / DIN 6499 |
| Verwendung in | Spindel von Swiss-/Automatendrehmaschinen | Werkzeugrevolvern, Spindeln, Fräshaltern |
Die Schließbereichsangaben sind typisch – Feder-Spannzangen variieren je nach Konstruktion, und einige ER-„Wide-Range"-Varianten schließen mehr. Der strukturelle Punkt bleibt: Ein System ist auf das Teil dimensioniert, das andere auf das Werkzeug.
Was schiefgeht, wenn man sie verwechselt
Jede Verwechslung scheitert auf vorhersehbare Weise, was die Diagnose zumindest einfach macht. Wenn Sie Stangenmaterial in einer ER-Spannzange spannen, wird die Spannkraft über einen Schließbereich verteilt, der für einen starren Werkzeugschaft ausgelegt ist, nicht für ein weiches Werkstück: Die Stange rutscht unter axialem Vorschub, hinterlässt Markierungen oder Druckstellen an der Spannlinie, und die Rundlaufgenauigkeit leidet, weil die ER-Spannzange nicht auf das Stangenmaterial ausgebohrt werden kann. ER-Spannzangen sind dafür gemacht, billig und flexibel zu sein; sie sind nicht die Präzisionsreferenz, die ein Bearbeitungsprozess für Rohmaterial benötigt.
Wenn Sie das Gegenteil versuchen – eine Swiss-Spannzange, die ein Schneidwerkzeug hält – stellen Sie fest, dass der Werkzeugschaft eine Standardgröße wie 20 mm hat, während Ihre Spannzange für 20,00-mm-Stangenmaterial ausgebohrt ist, und die Passung nie garantiert ist. Schlimmer noch: Swiss-Spannzangen sind nicht maschinenübergreifend standardisiert wie ER-Spannzangen, sodass die Spannzange möglicherweise nicht einmal in einen Werkzeughalter passt. Und keiner der beiden Missbräuche übersteht einen Crash: Werkstückspann- und Werkzeugspannzangen sehen völlig unterschiedliche Kraftrichtungen und Lastzyklen.
| Missbrauch | Symptom | Behebung |
|---|---|---|
| Stangenmaterial in ER-Spannzange | Rutschen, Markierungen, schlechte Rundheit | Wechsel zu Swiss- oder Drehmaschinen-Spannzange in der Spindel |
| Werkzeug in Swiss-Spannzange | Schlechte Passung, kein Standard-Sitz, Rattern | Wechsel zu ER- oder TG-Spannzange in einem Werkzeughalter |
| Übermäßig geschlossene ER auf Stangenmaterial | Verformte oder geriefte Stange | System auf die Aufgabe dimensionieren, nicht auf den Moment |
Die Regel, die Sie sich merken sollten: Auf einer Swiss-Drehmaschine greift die Spindelspannzange die Stange (Werkstückspannung), und die Revolverhalter verwenden ER- oder ähnliche Spannzangen, um Werkzeuge zu greifen (Werkzeugspannung) – beide sind auf derselben Maschine vorhanden und erfüllen unterschiedliche Aufgaben. Unsere Leitfäden zu Werkzeughalter-Spannzangenfuttern und zum ER-Spannzangensystem behandeln die Werkzeugspannungsseite im Detail.
Rundlauf, Spannkraft und was jedes System verspricht
Präzisionsangaben ergeben nur im richtigen System Sinn. Der Rundlauf einer ER-Spannzange wird an ihrer Nase mit einem geschliffenen Prüfstab spezifiziert – typische Standardqualitäten erreichen etwa 0,015 mm, Präzisionsqualitäten enger, und die Zahl wird an dem Werkzeug gemessen, das sie hält. Die Konzentrizität einer Swiss-Spannzange ist an der Spindel entscheidend, weil sie bestimmt, wie wahr das Rohmaterial rotiert, während es bearbeitet wird; hier liegt die nutzbare Klasse bei etwa 0,005 mm, und sie hängt von der Spannzange, dem Futter-Sitz und der Stangengeradheit zusammen ab.
Deshalb sollte eine Werkstatt, die beide Seiten betreibt, zwei Standards halten, nicht einen. Auf der Werkzeugseite besteht die Aufgabe von ER in wiederholbarem Werkzeugwechsel mit ausreichendem Rundlauf für die Operation. Auf der Werkstückseite besteht die Aufgabe der Spannzange darin, eine echte Spindelverlängerung zu sein, sodass jedes Teil von derselben Mitte ausgeht. Wenn Ihre Swiss-Spannfutter und Ihre ER-Werkzeugspannzangen von einer Quellenfabrik bearbeitet werden, die eine CNC-Fähigkeit von ±0,005 mm hält, erhalten Sie eine verteidigungsfähige Basislinie auf beiden Seiten des Schnitts.
Häufig gestellte Fragen
F: Kann ich eine ER-Spannzange verwenden, um Stangenmaterial auf einer Swiss-Drehmaschine zu halten?
A: Nicht als Haupt-Werkstückspannung. ER-Spannzangen greifen Werkzeugschäfte über einen Schließbereich und entbehren der exakten Bohrungspassung, der axialen Spannkraft und des Spindel-Sitzes, die Stangenarbeit benötigt. Verwenden Sie Swiss-Spannzangen für die Stange; behalten Sie ER für die Werkzeuge.
F: Warum gibt es ER-Spannzangen in 1-mm-Größenstufen?
A: Weil jede ER-Spannzange etwa einen halben Millimeter pro Seite über ihre Stufe schließt, kann eine Spannzange mehrere Schaftdurchmesser innerhalb ihres Bereichs greifen. Diese Flexibilität passt viel besser zum Werkzeugwechsel, wo Schaftstandards festgelegt sind, als zu Rohmaterial.
F: Ist ein ER-Spannzangenfutter dasselbe wie ein Spannzangenfutter an einer Drehmaschine?
A: Nein. Ein ER-Spannzangenfutter ist ein Werkzeughalter – es montiert ein Schneidwerkzeug in einer Spindel oder einem Revolver. Ein Drehmaschinen-Spannzangenfutter hält das Werkstück. Das gemeinsame Wort „Futter" verursacht die meiste Verwirrung; prüfen Sie, was das Gerät greift, bevor Sie bestellen.
F: Welches System bietet besseren Rundlauf, Swiss oder ER?
A: Für seine jeweilige Aufgabe kann jedes exzellent sein. Präzisions-ER-Spannzangen halten etwa 0,005–0,015 mm an der Nase auf einem geschliffenen Prüfstab; ein Swiss-Spannzangensystem in der 0,005-mm-Klasse hält das Werkstück konzentrisch an der Spindel. Vergleichen Sie sie nur innerhalb derselben Aufgabe.
F: Was bedeutet die ER-Zahl?
A: Sie ist der Außendurchmesser der Spannzange in Millimetern. ER25 hat 25 mm Außendurchmesser und spannt Schäfte bis etwa 16 mm; ER32 hat 32 mm Außendurchmesser und spannt bis etwa 20 mm. Je größer die Zahl, desto größer die Spannzange und desto schwerer das Werkzeug, das sie halten kann.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


