
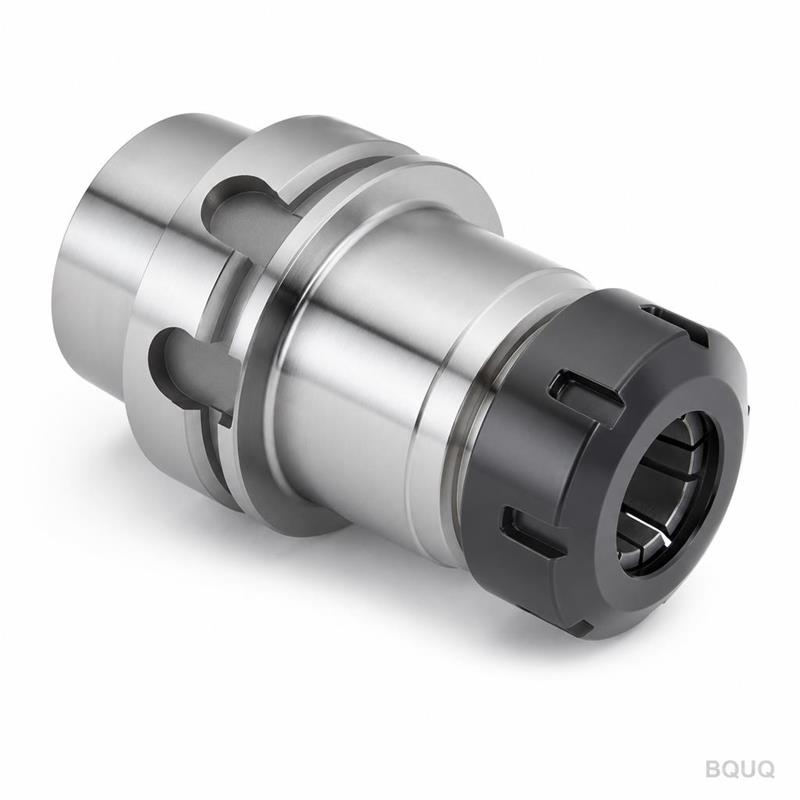
Spannzangen-Stirndurchmesser: Passung von Führungsbuchse und Stangenmaterial
Kurze Antwort: Der Spannzangen-Stirndurchmesser muss bei Langdreharbeiten (Swiss-type) innerhalb von etwa 0,005–0,010 mm zur Führungsbuchsenbohrung passen, und das Stangenmaterial muss innerhalb des Spannbereichs der Spannzange liegen – typischerweise ±0,05 mm vom Nennmaß bei einer Standard-Spannzange. Ist der Stirndurchmesser zu klein, kann die Buchse die Stange nicht stützen; ist er zu groß, sitzt die Spannzange nicht im Futter oder Spindelkegel. Stimmen Sie alle drei Komponenten aufeinander ab – Spannzangen-Stirn, Buchsenbohrung und Stangendurchmesser –, bevor Sie Metall zerspanen. BQUQ bietet diese abgestimmten Sätze innerhalb von 12 Arbeitsstunden an.
Der Spannzangen-Stirndurchmesser ist eine jener Dimensionen, die auf der Zeichnung trivial wirken und in der Fertigung Ausschuss verursachen. Er liegt am Schnittpunkt dreier separater Toleranzen: der Spannzange selbst, der Führungsbuchse (oder des Futterstirns) und des Stangenmaterials, das Sie durchführen. Stimmt die Toleranzkette nicht, erhalten Sie Rundlaufabweichungen, Herausziehen, Rattern oder eine Buchse, die in einer Woche verschleißt.
Dieser Leitfaden erläutert, wie der Stirndurchmesser definiert wird, wie er mit Führungsbuchsen in der Langdrehbearbeitung (Swiss-type) zusammenspielt und wie Sie abgestimmte Spannzangen- und Buchsensätze für CNC-Dreharbeiten spezifizieren. Er richtet sich an Konstrukteure und Einkäufer, die Spannzangen, Buchsen und Spannzangenfutter von einem Fertigungspartner beziehen.
Was ist der Spannzangen-Stirndurchmesser?
Der Stirndurchmesser ist der Außendurchmesser der Spannzange an ihrer Stirnfläche – dem Ende, das zum Werkstück zeigt. Bei einer Spannzange ist dies die Vorderkante des geschlitzten, konischen Körpers. Bei einer Langdreh-Spannzange ist es die Fläche, die in der Führungsbuchse oder an ihr anliegt.
Er ist nicht identisch mit:
- Bohrungsdurchmesser – der Innendurchmesser, der das Material spannt.
- Körperdurchmesser – der zylindrische Hauptabschnitt, der im Futter oder in der Spindel sitzt.
- Kegelwinkel – der eingeschlossene Winkel, gegen den die Spannmutter oder das Futter drückt.
Der Stirndurchmesser ist wichtig, weil er die Fläche darstellt, die an der Buchse oder am Futterstirn anliegt. Sitzt der Stirn nicht konzentrisch zur Buchsenbohrung, wird die Stange nicht dort gestützt, wo sie es benötigt – direkt in der Schneidzone.
Stirndurchmesser vs. Körperdurchmesser
Bei den meisten ER-Spannzangen ist der Stirndurchmesser etwas kleiner als der Körperdurchmesser, und der Kegel liegt dazwischen. Bei Langdreh-Spannzangen und Führungsbuchsen ist die Stirngeometrie kritischer, da die Buchse die Stange direkt hinter dem Werkzeug stützt.
Eine typische Beziehung sieht so aus:
| Merkmal | Typische Funktion | Kritische Toleranz |
|---|---|---|
| Stirndurchmesser | Anlage an Buchse oder Futterstirn | Konzentrizität zur Bohrung |
| Körperdurchmesser | Sitz im Futter oder in der Spindel | Passung zur Futterbohrung |
| Bohrungsdurchmesser | Spannt das Material | Spannbereich |
| Kegelwinkel | Übertragung der Spannkraft | Winkelübereinstimmung mit Mutter/Futter |
Warum der Stirn die Anlagefläche ist
In der Langdrehbearbeitung ist die Führungsbuchse die Referenz. Die Stange gleitet durch die Buchse, und die Spannzange schiebt die Stange vorwärts. Der Spannzangen-Stirn muss mit der Buchsenbohrung ausgerichtet sein, damit die Stange beim Vorschub nicht ausweicht. Jede Abweichung zeigt sich als Konizität, Rundlaufabweichung oder inkonsistente Teilelänge.
Wie interagiert der Stirndurchmesser mit der Führungsbuchse?
Bei Langdrehmaschinen arbeiten Führungsbuchse und Spannzange als Paar. Die Buchse hält die Stange in der Schneidzone stabil; die Spannzange greift und führt sie. Der Stirndurchmesser der Spannzange muss auf die Buchsenbohrung abgestimmt sein, damit beide einen durchgehenden Stützpfad bilden.
Die Faustregel:
- Buchsenbohrung = Stangendurchmesser + 0,005 bis 0,010 mm Spiel (für Gleitpassung).
- Spannzangenbohrung = Stangendurchmesser innerhalb des Spannbereichs der Spannzange.
- Spannzangen-Stirn = konzentrisch zur Buchsenbohrung innerhalb von 0,005 mm TIR für Präzisionsarbeiten.
Ist der Spannzangen-Stirn im Verhältnis zur Buchse zu klein, kann die Stange zwischen beiden ausweichen. Ist er zu groß, kann die Spannzange nicht in den Buchsensitz eintreten oder sie klemmt und verschleißt die Buchsenstirnfläche.
Gleitpassung vs. Spannpassung
Die Buchse ist eine Gleitpassung – die Stange muss sich durch sie bewegen. Die Spannzange ist eine Spannpassung – sie muss die Stange ohne Verrutschen halten. Diese beiden Anforderungen wirken in entgegengesetzte Richtungen, weshalb abgestimmte Sätze wichtig sind.
Ein häufiger Fehler ist, Spannzange und Buchse separat von verschiedenen Lieferanten zu kaufen und anzunehmen, dass die Stirndurchmesser übereinstimmen. Das tun sie meist nicht, da der Stirndurchmesser keine standardisierte Dimension über alle Spannzangenfamilien hinweg ist.
Beispiel zur Toleranzkette
Betrachten Sie eine 6-mm-Stange:
| Komponente | Nennmaß | Toleranz | Ergebnis |
|---|---|---|---|
| Stangenmaterial | 6,000 mm | ±0,010 mm | 5,990–6,010 mm |
| Buchsenbohrung | 6,010 mm | +0,005/−0,000 mm | 6,010–6,015 mm |
| Spannzangenbohrung | 6,000 mm | ±0,010 mm | 5,990–6,010 mm |
| Spannzangen-Stirn | Abgestimmt auf Buchse | ±0,005 mm TIR | Muss ausgerichtet sein |
Kommt die Stange mit 6,010 mm und die Buchsenbohrung mit 6,010 mm, gleitet die Stange nicht. Ist die Stange 5,990 mm und die Buchse 6,015 mm, klappert die Stange. Der Spannzangen-Stirn muss ausreichend konzentrisch sein, damit die Stange beim Übergang von der Buchse zur Spannzange nicht ausweicht.
Wie stimmen Sie den Spannzangen-Stirndurchmesser auf das Material ab?
Die Abstimmung ist ein dreistufiger Prozess: Material messen, Buchse auswählen, dann Spannzange auswählen.
Schritt 1: Das tatsächliche Stangenmaterial messen
Vertrauen Sie nicht auf den Nenndurchmesser. Kaltgezogenes und geschliffenes Stangenmaterial variiert je nach Güte und Lieferant. Messen Sie an mehreren Stellen und notieren Sie Maximum und Minimum. Für Langdreharbeiten ist geschliffenes und poliertes Material vorzuziehen, da es den Durchmesser besser hält.
Schritt 2: Die Führungsbuchse auswählen
Die Buchsenbohrung sollte der maximale Stangendurchmesser plus 0,005–0,010 mm sein. Dies ergibt eine Gleitpassung ohne übermäßiges Spiel. Für hochpräzise Arbeiten verwenden einige Werkstätten ein Spiel von nur 0,003 mm, was jedoch sehr gleichmäßiges Material erfordert.
Schritt 3: Die Spannzange auswählen
Die Spannzangenbohrung muss das Material spannen, ohne aufzusitzen. Eine Spannzange hat typischerweise einen Spannbereich von etwa ±0,05 mm um das Nennmaß. Liegt das Material außerhalb dieses Bereichs, schließt die Spannzange nicht richtig oder löst nicht.
Der Spannzangen-Stirndurchmesser muss dann zum Buchsensitz passen. Bei abgestimmten Sätzen werden Spannzange und Buchse zusammen oder auf dieselbe Referenz geschliffen, damit der Stirn mit der Buchsenbohrung ausgerichtet ist.
Abstimmungstabelle
| Stangendurchmesser | Buchsenbohrung (typisch) | Spannzangenbohrung | Spannzangen-Stirn-Passung |
|---|---|---|---|
| 3,000 mm | 3,005–3,010 mm | 3,000 mm | Konzentrisch zum Buchsensitz |
| 6,000 mm | 6,005–6,010 mm | 6,000 mm | Konzentrisch zum Buchsensitz |
| 10,000 mm | 10,005–10,010 mm | 10,000 mm | Konzentrisch zum Buchsensitz |
| 12,000 mm | 12,005–12,010 mm | 12,000 mm | Konzentrisch zum Buchsensitz |
Dies sind Richtwerte. Das tatsächliche Spiel hängt von Materialoberfläche, Drehzahl und Werkstoff ab.
Was passiert, wenn der Stirndurchmesser falsch ist?
Ein falscher Stirndurchmesser zeigt sich in vorhersehbarer Weise. Das Erkennen des Symptoms hilft, es auf die Dimension zurückzuführen.
Zu kleiner Stirn
Ein zu kleiner Stirn lässt einen Spalt zwischen Spannzange und Buchse. Die Stange kann in diesem Spalt ausweichen, was zu Folgendem führt:
- Konizität bei langen Teilen.
- Rundlaufabweichung, die sich mit der Stangenposition ändert.
- Rattern in der Schneidzone.
- Inkonsistente Teilelänge bei Langdreharbeiten.
Zu großer Stirn
Ein zu großer Stirn sitzt nicht richtig. Er kann:
- Im Buchsensitz klemmen.
- Verhindern, dass die Spannzange vollständig schließt.
- Die Buchsenstirnfläche verschleißen.
- Verursachen, dass die Spannzange außermittig läuft.
Verschlissener Stirn
Selbst ein korrekt dimensionierter Stirn verschleißt mit der Zeit. Abrasives Material, hohe Spannkraft und schlechte Schmierung beschleunigen den Verschleiß. Ein verschlissener Stirn verliert die Konzentrizität und beginnt dieselben Symptome wie ein zu kleiner Stirn zu zeigen. Deshalb sollten Verschleißmuster von Spannzangen bei Serienaufträgen regelmäßig überprüft werden.
Wie unterscheidet sich der Stirndurchmesser je nach Spannzangentyp?
Der Stirndurchmesser ist keine universelle Dimension. Er variiert je nach Spannzangenfamilie, und jede Familie hat ihre eigene passende Buchse oder ihr eigenes Futter.
| Spannzangentyp | Typisches Stirnmerkmal | Passende Komponente |
|---|---|---|
| ER-Spannzange | Stirn kleiner als Körper, Kegel dahinter | ER-Spannzangenfutter oder Mutter |
| 5C-Spannzange | Stirn mit Außengewinde oder Passfeder | 5C-Futter oder Spannvorrichtung |
| Langdreh-Spannzange | Stirn auf Führungsbuchse abgestimmt | Langdreh-Führungsbuchse |
| Automaten-Spannzange | Stirn auf Spindelstirn abgestimmt | Automaten-Spindel |
| R8-Spannzange | Stirn mit Passfedernut | R8-Spindel |
Für Langdreh- und Automatenarbeiten ist der Stirn normalerweise auf die Buchse oder Spindel abgestimmt, nicht auf eine Norm. Deshalb ist die Kompatibilität von Spannzange und Buchse eine separate Konstruktionsfrage zur Spannzangenauswahl.
Langdrehen vs. Automatendrehen
Langdreh-Spannzangen sind für Maschinen mit gleitendem Spindelstock ausgelegt, bei denen die Stange durch eine Führungsbuchse bewegt wird. Automaten-Spannzangen sind für Maschinen mit festem Spindelstock ausgelegt, bei denen die Spannzange in der Spindel sitzt. Die Stirngeometrie spiegelt dies wider: Langdreh-Spannzangen haben einen Stirn, der mit der Buchse ausgerichtet ist, während Automaten-Spannzangen einen Stirn haben, der in der Spindel sitzt.
Können Sie eine Standard-Spannzange mit einer kundenspezifischen Buchse verwenden?
Manchmal, aber es ist ein Kompromiss. Standard-Spannzangen haben auf ein Nennmaß geschliffene Stirndurchmesser. Kundenspezifische Buchsen können passend gefertigt werden, aber die Passung ist nur so gut, wie es die beiden Toleranzen zulassen.
Der bessere Ansatz ist, Spannzange und Buchse als abgestimmten Satz zu spezifizieren. Dies ist üblich in der Langdrehbearbeitung, wo Buchse und Spannzange auf dieselbe Referenz geschliffen werden. BQUQ fertigt abgestimmte Spannzangen- und Buchsensätze für Langdreh- und Automatenanwendungen, bei denen die Stirndurchmesser auf den Buchsensitz abgestimmt sind.
Wenn Sie eine Standard-Spannzange verwenden, prüfen Sie den Spannbereich der Spannzange, bevor Sie annehmen, dass sie Ihr Material hält. Spannbereich und Stirndurchmesser sind separate Grenzen.
Wie spezifizieren Sie einen abgestimmten Spannzangen- und Buchsensatz?
Spezifizieren Sie den Satz nach Funktion, nicht nur nach Dimension. Eine gute Spezifikation umfasst:
- Stangendurchmesser und Toleranz.
- Buchsenbohrung und Spiel.
- Spannzangenbohrung und Spannbereich.
- Stirndurchmesser und Konzentrizität zur Bohrung.
- Werkstoff und Härte.
- Oberflächenbeschaffenheit von Bohrung und Stirn.
Was auf der Zeichnung anzugeben ist
| Parameter | Beispiel | Hinweise |
|---|---|---|
| Stangendurchmesser | 6,000 ±0,010 mm | Tatsächliches Material messen |
| Buchsenbohrung | 6,008 +0,004/−0,000 mm | Gleitpassung |
| Spannzangenbohrung | 6,000 ±0,010 mm | Innerhalb des Spannbereichs |
| Stirnkonzentrizität | 0,005 mm TIR | Zum Buchsensitz |
| Härte | 58–62 HRC (typisch) | Für Verschleißfestigkeit |
| Bohrungsoberfläche | Ra 0,4 µm (typisch) | Für Spannen und Lösen |
Diese Werte sind Richtwerte. Ihre Anwendung kann engere oder weitere Grenzen erfordern.
Warum abgestimmte Sätze Ausschuss reduzieren
Wenn Spannzange und Buchse aufeinander abgestimmt sind, wird die Stange kontinuierlich von der Buchse in die Spannzange gestützt. Dies reduziert Ausweichbewegungen, verbessert die Oberflächengüte und verlängert die Werkzeugstandzeit. Außerdem wird die Einrichtung schneller, da die beiden Komponenten bereits ausgerichtet sind.
Für Serienarbeiten sind abgestimmte Sätze in der Regel die zusätzlichen Kosten wert. Für Einzel- oder Prototypenarbeiten kann eine Standard-Spannzange mit einer eng passenden Buchse akzeptabel sein.
Wo passt BQUQ ins Bild?
BQUQ ist eine ISO9001-Präzisionsfertigungs-Quellfabrik in Dongguan, China. Wir betreiben vier Produktionslinien in einer Fabrik: CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperfertigung. Wir fertigen Spannzangen, Führungsbuchsen, Spannzangenfutter und abgestimmte Sätze für Langdreh- und Automatenanwendungen.
Wir bieten Angebote innerhalb von 12 Arbeitsstunden an und arbeiten mit flexibler Mindestbestellmenge, sodass Sie einen abgestimmten Satz für einen Testlauf bestellen können, bevor Sie sich zu Produktionsmengen verpflichten. Wenn Sie Hilfe bei der Abstimmung des Stirndurchmessers auf Ihre Buchse und Ihr Material benötigen, senden Sie uns den Stangendurchmesser, die Buchsenbohrung und das Maschinenmodell.
- Automaten-Spannzangen für Maschinen mit festem Spindelstock.
- Kraftspannfutter für Langdrehmaschinen für Arbeiten mit gleitendem Spindelstock.
- Werkzeughalter-Spannzangenfutter für Fräsen und Bohren.
Häufig gestellte Fragen
F: Was ist der Spannzangen-Stirndurchmesser?
A: Der Spannzangen-Stirndurchmesser ist der Außendurchmesser der Spannzange an ihrer Stirnfläche – dem Ende, das zum Werkstück oder zur Führungsbuchse zeigt. Er ist die Anlagefläche, die mit der Buchsenbohrung oder dem Futterstirn ausgerichtet sein muss. Er ist nicht identisch mit dem Bohrungsdurchmesser (der das Material spannt) oder dem Körperdurchmesser (der im Futter sitzt). Bei Langdreh-Spannzangen ist der Stirndurchmesser auf den Führungsbuchsensitz abgestimmt.
F: Wie eng sollte das Spiel der Führungsbuchse sein?
A: Für die meisten Langdreharbeiten sollte die Buchsenbohrung 0,005–0,010 mm größer als der maximale Stangendurchmesser sein. Dies ergibt eine Gleitpassung ohne übermäßiges Spiel. Für hochpräzise Arbeiten kann das Spiel bis zu 0,003 mm betragen, was jedoch sehr gleichmäßig geschliffenes Material erfordert. Zu eng und die Stange gleitet nicht; zu locker und die Stange weicht in der Schneidzone aus.
F: Kann ich eine Standard-ER-Spannzange mit einer Langdreh-Führungsbuchse verwenden?
A: Im Allgemeinen nein. ER-Spannzangen sind für Maschinen mit festem Spindelstock ausgelegt und haben eine Stirngeometrie, die nicht zu Langdreh-Führungsbuchsen passt. Langdreh-Spannzangen haben einen Stirn, der mit der Buchsenbohrung ausgerichtet ist. Die Verwendung einer ER-Spannzange in einer Langdrehanwendung führt normalerweise zu Rundlaufabweichungen, Konizität oder schlechter Oberflächengüte. Verwenden Sie stattdessen einen abgestimmten Satz aus Langdreh-Spannzange und Buchse.
F: Was passiert, wenn der Spannzangen-Stirn zu klein ist?
A: Ein zu kleiner Stirn lässt einen Spalt zwischen Spannzange und Buchse. Die Stange kann in diesem Spalt ausweichen, was zu Konizität bei langen Teilen, Rundlaufabweichungen, die sich mit der Stangenposition ändern, Rattern in der Schneidzone und inkonsistenter Teilelänge führt. Das Symptom sieht oft wie ein Buchsenproblem aus, aber die Ursache ist die Stirn-Buchsen-Passung.
F: Wie messe ich den Spannzangen-Stirndurchmesser?
A: Messen Sie den Außendurchmesser an der Stirnfläche mit einem Mikrometer oder einem Bankkomparator und nehmen Sie Messwerte an mehreren Stellen um den Umfang herum, um die Konzentrizität zu prüfen. Bei abgestimmten Sätzen messen Sie den Stirn relativ zur Bohrung mit einem Messuhr auf einem Dorn. Prüfen Sie auf Verschleiß an der Stirnkante, da dies der Bereich ist, der den Buchsensitz berührt.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Spannzangen, Buchsen und Spannzangenfutter: /auto-lathe-collets/
- Branchentrends in der Präzisionsbearbeitung: /industry-dynamics/
- Technische Artikel zu Spannzangen und Werkzeugen: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien aus Produktionsläufen: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperfertigung in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


