
2J- vs. 16C-Spannzangensysteme und feste vs. gleitende Führungsbuchsen für Swiss-Type-Drehmaschinen, plus die Dimensionierungslogik. BQUQ liefert CNC-gefertigte Swiss-Spannzangenfutter.
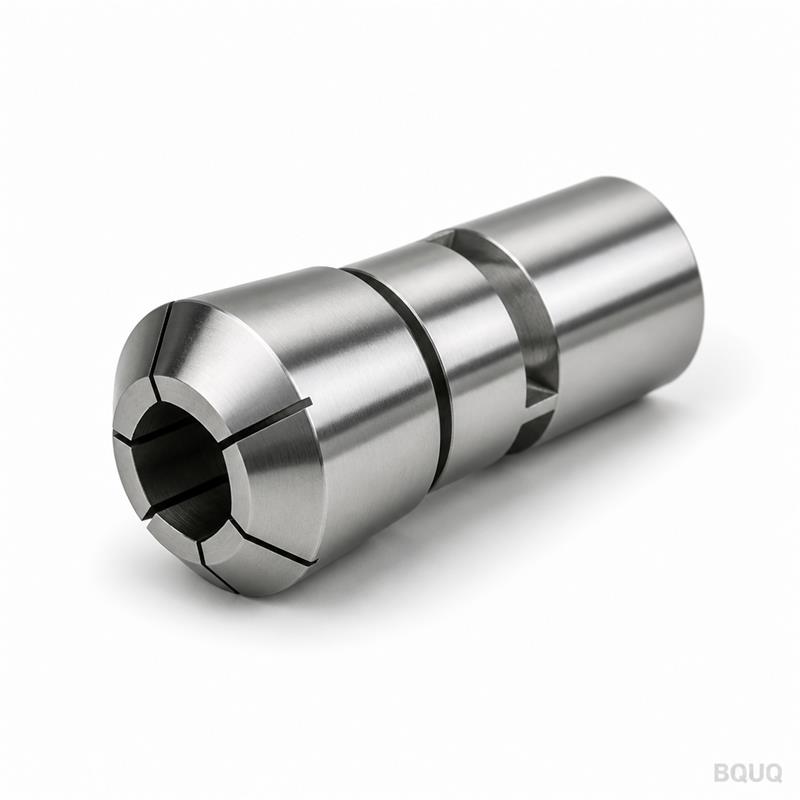
Swiss-Spannzangensysteme: 2J, 16C und die Frage der Führungsbuchse
Ein Swiss-Spannzangensystem hat zwei getrennte Aufgaben: Die Spindelspannzange muss das Stangenmaterial greifen, damit es zugeführt und rotiert werden kann, und die Führungsbuchse muss genau an der Stelle, an der die Werkzeuge schneiden, dieselbe Stange abstützen. Die Familien 2J und 16C sind die beiden Spannzangensysteme, die Ihnen am häufigsten an Swiss-Type- und Automatendrehmaschinen begegnen. Die Wahl zwischen ihnen ist meist eine Frage des Stangendurchmessers, der Spindelkonstruktion der Maschine und des benötigten Maßes an axialer Längenkontrolle.
Bevor irgendeine Bearbeitung stattfindet, entscheidet eine Swiss-Type-Drehmaschine, wie das Rohmaterial gehalten wird. Die Stange läuft in einer rotierenden Spindelspannzange, die sie greift, freigibt und zuführt. Hinter den Werkzeugen schließt eine Führungsbuchse die Stützlücke, damit eine schlanke Stange unter dem Schnitt nicht durchbiegt oder schlägt. Wenn beides richtig eingestellt ist, hält die Maschine ihre natürliche Präzision; ist eines davon falsch, kann nichts Nachgelagertes – Werkzeuge, Drehzahlen, Kühlmittel – das Werkstück retten. Dieser Leitfaden erläutert die beiden Spannzangensysteme und beantwortet dann die Frage der Führungsbuchse, die sich jeder Einrichtungsingenieur irgendwann stellt.
Was ein "Spannzangensystem" tatsächlich bedeutet
Ein Spannzangensystem ist mehr als nur die Spannzange selbst. Es ist die gesamte Kette: Spannzangenkörper, Futter oder Adapter, der sie in der Spindel aufnimmt, Spannmutter oder Zugrohr und die Bohrungsgeometrie, die zu Ihrem Stangenmaterial passt. Wenn Sie die Spannzange kaufen, ohne das Futter zu prüfen, haben Sie einen Briefbeschwerer. Die Systemnummer – 2J, 16C, 5C, 3J – definiert die Form des Spannzangenkörpers, das Gewinde oder den Kegel und damit, in welche Futter und Adapter sie passt.
Zwei Fakten sind beim Vergleich von Systemen wichtig. Erstens definiert die Nummer die Schnittstellenfamilie, nicht Ihre Stangengröße: Eine 2J-Spannzange gibt es mit Bohrungen von etwa 3 mm bis etwa 38 mm. Zweitens sind Spannzangen desselben Systems über Futtern, die für dieses System gebaut wurden, austauschbar. Deshalb standardisieren ganze Lohnfertigungsbetriebe auf eine Familie und kaufen Ersatzspannzangen statt Ersatzfuttern. Auch die Spannzangenwerkstoffe sind wichtig – gute Spannzangen werden aus gehärtetem Legierungs- oder Federstahl gefertigt, am Spannbereich geschliffen und geschlitzt, sodass die Segmente gleichmäßig zusammenfallen. Genau so fertigt BQUQ seine Automaten-Spannzangen: CNC-gedreht und -gefräst aus gehärtetem Legierungsstahl, anschließend wärmebehandelt, wobei die Bohrung in der Klasse 0,005 mm gehalten wird.
2J vs. 16C: Die zwei Schweizer Arbeitspferde
Die 2J-Spannzange ist die klassische Spannzange für Swiss- und Automatendrehmaschinen – kurzer Körper, kompakter Kegel, gebaut für Maschinen, bei denen die Spindel auch der Vorschubmechanismus ist. Die 16C-Familie ist das ältere, größere amerikanische System, das ebenfalls an Swiss-Type-Maschinen verwendet wird, aber weitaus häufiger an konventionellen CNC-Drehmaschinen und Stangenautomaten mit Spannzangenfuttern vorkommt. Typische Katalogmaxima für Rundmaterial sind der erste Filter:
| Spannzangensystem | Typisches max. Rundmaterial | Typische Zoll-Stufung | Wo es am häufigsten vorkommt |
|---|---|---|---|
| 5C | ~27 mm (1-1/16 in) | 1/64 in | Manuelle und CNC-Drehmaschinen, Werkzeugbau |
| 16C | ~41 mm (1-5/8 in) | 1/64 in | CNC-Drehmaschinen, Stangenautomaten, größere Swiss-Bearbeitung |
| 2J | ~38 mm (1-1/2 in) | 1/64 in | Swiss-Type-Drehmaschinen, Automaten, kompakte Spindeln |
| 3J | ~51 mm (2 in) | 1/64 in | Schwere Automaten- und Mehrspindelarbeit |
Dies sind Katalogmaxima, keine Empfehlungen – die Spannqualität nimmt ab, je näher Sie an das obere Ende des Bereichs einer Spannzange kommen, und Sechskant- oder Vierkantbohrungen opfern immer Kapazität (typischerweise 10–25 %) wegen der Eckengeometrie. Die Kernaussage: Wählen Sie das kleinste System, das Ihren größten Stangendurchmesser abdeckt, und dimensionieren Sie dann die Bohrung auf die tatsächliche Stange.
Unterhalb des Maximums wird die Wahl von der Maschine bestimmt. Der kürzere Körper eines 2J-Systems passt in die enge Spindelgeometrie einer Swiss-Maschine und lässt mehr Platz für den Vorschubmechanismus; ein 16C-System bietet größere Kapazität und eine sehr tiefe installierte Basis an Futtern und Adaptern. Wenn Sie eine neue Linie mit Swiss-Type-Spannzangenfuttern ausrüsten, stellen Sie zwei Fragen: Welche Spindelnase hat die Maschine, und was ist der größte Stangendurchmesser, den Sie jemals verarbeiten werden? Die Antwort wählt normalerweise die Familie für Sie aus.
Die Frage der Führungsbuchse: Fest oder gleitend
Nun zum Teil der Swiss-Bearbeitung, der Menschen verwirrt, die von konventionellen Drehmaschinen kommen. Bei einer Swiss-Maschine mit gleitendem Spindelstock bewegt sich der Spindelstock und schiebt die Stange durch eine Führungsbuchse, die in der Nähe der Werkzeugzone montiert ist. Diese Buchse trägt während des Schnitts die eigentliche Werkstückhalte-Last: Sie positioniert die Stange innerhalb von Bruchteilen eines Hundertstels Millimeters zu den Werkzeugen. Fest und gleitend beziehen sich darauf, wie die Buchse montiert ist.
Bei einer festen (stationären) Buchse ist die Buchse am Maschinenrahmen verankert und die Stange gleitet durch sie hindurch; dies ist die klassische Anordnung, die Swiss-Maschinen ihre berühmte Unterstützung für lange, schlanke Teile verleiht. Bei einer gleitenden (beweglichen) Buchse wird die Buchse mit dem Spindelstock mitgeführt, sodass der Stützpunkt mit der Stange wandert – eine Anordnung, die bei Maschinen verwendet wird, die einen längeren Hauptspindelhub benötigen oder Merkmale weiter von der Buchsenfläche entfernt bearbeiten möchten, ohne die Unterstützung zu verlieren. Die Unterschiede werden ausführlich in unserem Leitfaden zu festen vs. gleitenden Führungsbuchsen behandelt; die Kurzfassung steht in der Tabelle:
| Faktor | Feste Buchse | Gleitende Buchse |
|---|---|---|
| Stützpunkt | Stationär, an der Werkzeugzone | Bewegt sich mit dem Spindelstock |
| Typisches Spiel zur Stange | Klein, typisch ~0,003–0,008 mm | Oft vergrößert, typisch ~0,01–0,02 mm |
| Am besten geeignet für | Lange schlanke Teile, hohes L/D-Verhältnis, feine Oberflächen | Längerer Hauptspindelhub, schwereres Schruppen |
| Verschleißmuster | Buchsenbohrung verschleißt an der Schnittzone | Verschleiß über den Buchsenhub verteilt |
| Einrichtkosten | Niedrig, aber Buchse muss eng dimensioniert sein | Höher, mehr bewegliche Teile auszurichten |
Die Spielwerte sind typische Betriebsbereiche, keine Spezifikationen – der richtige Wert hängt von Stangendurchmesser, Material und Spindeldrehzahl ab. Unabhängig vom Typ muss die Buchsenbohrung nahe am tatsächlichen Stangenmaterial dimensioniert sein: zu locker und die Stange biegt sich und beeinträchtigt die Oberfläche; zu eng und sie klemmt oder verbrennt.
Auswahl und Wartung der Buchse
Führungsbuchsen sind Verschleißteile mit einer langen, aber endlichen Lebensdauer, und ihre Materialwahl folgt der Wirtschaftlichkeit Ihrer Fertigung:
| Buchsentyp | Typischer Lebensdauertreiber | Kostenniveau | Typische Verwendung |
|---|---|---|---|
| Gehärteter Werkzeugstahl, einfach | Abrasiver Verschleiß | Am niedrigsten | Kurze Serien, weiche Materialien |
| Wolframkarbid, massiv | Verschleiß und Ausbröckeln | Hoch | Lange Serien, abrasive Legierungen |
| Karbid mit austauschbarer Buchse | Austausch der Buchse | Mittel pro Zyklus | Großserienfertigung, schnelle Durchlaufzeiten |
| Geteilte oder einstellbare Buchse | Feinjustierung des Spiels | Mittel | Präzisionsarbeit mit engem Spiel |
Eine verschlissene Buchse zeigt sich zuerst als erhabenes Band auf der Stange, einer stumpfer werdenden Oberfläche oder einem abweichenden Maß am vorderen Ende des Teils. Prüfen Sie die Buchsenbohrung bei jedem Arbeitsgangwechsel bei entfernter Stange und ersetzen Sie die Buchse, bevor sie das Stangenmaterial verkratzt – die Rettung einer Serie zerkratzter Teile kostet mehr als jede Buchse. Unser Artikel über Führungsbuchsen behandelt Prüfintervalle und Verschleißdiagnose ausführlicher.
Wo das System auf die Fabrik trifft
Ein Spannzangensystem arbeitet nur so gut wie die Teile, aus denen es besteht. Der Spannzangenkörper muss konzentrisch zu dem Kegel sein, in dem er sitzt, die Bohrung muss innerhalb weniger Hundertstel Millimeter zum Stangenmaterial passen, und die gehärteten Segmente müssen über Tausende von Zyklen gleichmäßig federn. Deshalb fertigt BQUQ Spannzangen und Futter auf CNC-Dreh- und Fräszentren mit einer Fähigkeit von ±0,005 mm und überprüft die Bohrungen bei jeder Charge, anstatt nur eine zu beproben. Wenn Sie eine Swiss-Linie ausrüsten – Spannzangen, Futter oder eine komplette 2J-Futter-Einrichtung – senden Sie die Stangengrößen und Spindeldetails an das BQUQ-Ingenieurteam und erhalten Sie ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Was ist der Unterschied zwischen einer 2J- und einer 16C-Spannzange?
A: Es sind unterschiedliche Körper- und Kegelfamilien. 2J ist ein kürzeres System, das häufig an Swiss-Type- und Automatendrehmaschinen verwendet wird und typischerweise Rundmaterial bis etwa 38 mm abdeckt; 16C ist das größere amerikanische System, typischerweise bis etwa 41 mm, das an CNC-Drehmaschinen üblich ist. Das Futter entscheidet, welches Sie benötigen.
F: Gibt die Systemnummer einer Spannzange die Stangenkapazität an?
A: Nein. Die Systemnummer identifiziert die Schnittstellenfamilie und grob ihr Maximum, aber die tatsächliche Kapazität hängt von der Bohrung ab, die Sie bestellen. Eine 2J-Spannzange ist von kleinen Bohrungen bis etwa 38 mm erhältlich, daher müssen Sie die Bohrungsgröße immer separat angeben.
F: Warum benötigt eine Swiss-Drehmaschine eine Führungsbuchse, eine konventionelle Drehmaschine jedoch nicht?
A: Weil der Spindelstock gleitet und die Stange zwischen Spindel und Werkzeugen ungestützt ist. Die Buchse stützt die Stange an der Schnittzone ab und verhindert Durchbiegung und Vibration, die schlanke Teile ruinieren würden. Konventionelle Drehmaschinen halten stattdessen kurzes, starres Stangenmaterial in einem Futter.
F: Feste oder gleitende Buchse – welche ergibt bessere Rundheit?
A: Feste Buchsen bieten im Allgemeinen die engste Abstützung, da die Stange unmittelbar an den Werkzeugen geführt wird. Deshalb dominieren sie die Präzisions-Swiss-Bearbeitung. Maschinen mit gleitender Buchse tauschen einen Teil davon gegen längeren Hub und Flexibilität. Die Rundheitsergebnisse hängen in beiden Fällen von der Einrichtung ab.
F: Wie genau muss die Buchsenbohrung zum Stangendurchmesser passen?
A: Typischerweise innerhalb weniger Mikrometer bis etwa 0,02 mm, abhängig von Stangengröße und Buchsentyp. Zu locker verursacht Durchbiegung und Abdrücke; zu eng verursacht Festfressen und Hitze. Bestellen Sie Buchsen, die auf das gemessene Stangenmaterial dimensioniert sind, nicht auf die Nenngröße.
Verfasst vom BQUQ-Ingenieurteam. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


