
Spannzangenfutter für Werkzeughalter erklärt: BT-, CAT- und HSK-Spindelschnittstellen, ER-Spannzangen und Rundlauffehler. BQUQ fertigt Spannzangenfutter für Werkzeughalter.
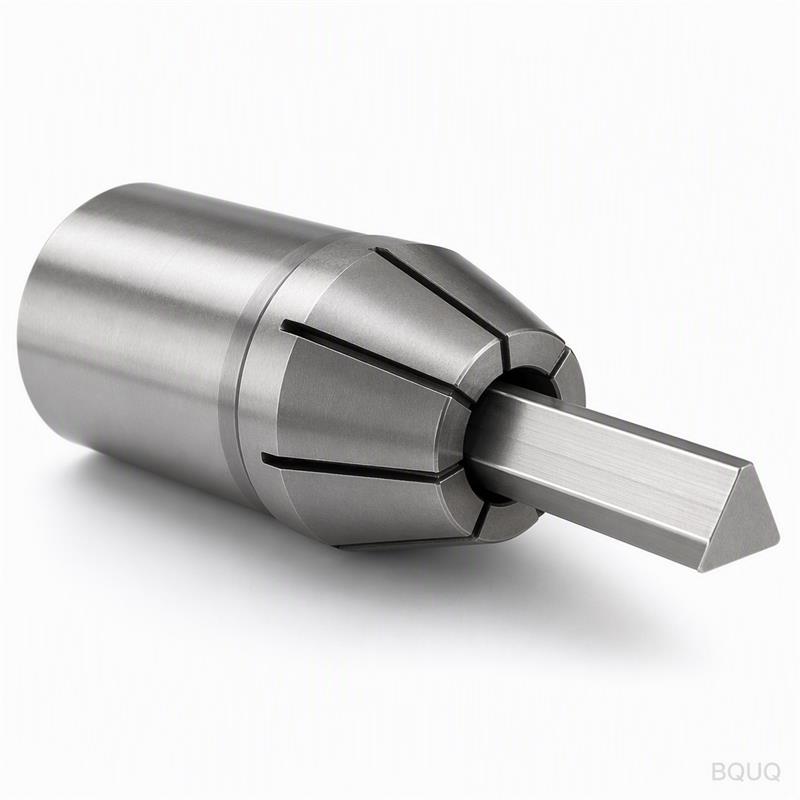
Spannzangenfutter für Werkzeughalter: BT-, CAT- und HSK-Schnittstellen erklärt
Ein Spannzangenfutter für Werkzeughalter ist die Vorrichtung, die ein Schneidwerkzeug mit einer CNC-Spindel verbindet: ein Halterkörper mit einem Kegel- oder Hohlschaft-Interface an der Maschinenseite (BT, CAT oder HSK) und einer Präzisions-Spannzangenaufnahme an der Werkzeugseite, meist ER, die den Werkzeugschaft spannt. Das Maschinenende bestimmt, ob es in Ihre Spindel passt; das Spannzangenende bestimmt, wie genau das Werkzeug läuft.
Zwei Enden, zwei Normen, ein Bauteil – das ist das gesamte Thema. Ein Maschinist, der nur das Spannzangenende versteht, kann dennoch keinen Halter kaufen, da die Spindelschnittstelle zur Maschine passen muss. Wer nur den Kegel versteht, kann den Rundlauf nicht kontrollieren, da Spannzangenaufnahme und Mutter die werkzeugseitige Genauigkeit tragen. Dieser Leitfaden behandelt beide Enden und die Fehlerfortpflanzung zwischen ihnen.
Das Maschinenende: BT, CAT und HSK
Die Spindelschnittstelle muss Drehmoment übertragen, den Halter auf einer präzisen Messebene positionieren und ihn fest gegen die Spindelstirnfläche oder den Kegel ziehen. Drei Familien dominieren das CNC-Fräsen und -Bohren: BT und CAT sind beide Steilkegel mit 7:24 (ca. 16,6 Grad eingeschlossen), die für die Positionierung auf den Kegel angewiesen sind und sich in Flanschdesign, Zugbolzengeometrie und den Regionen unterscheiden, in denen sie zum Standard wurden; HSK ist ein hohler Kurzkegel (1:10), der sowohl auf dem Kegel als auch auf dem Flansch für einen Dual-Kontakt aufliegt.
| Schnittstelle | Normenfamilie | Kegel | Kontaktart | Wo vorherrschend |
|---|---|---|---|---|
| BT | MAS 403 (BT-403) | Steilkegel 7:24 | Kegel (Dual-Kontakt-Varianten existieren) | Asien, Maschinen nach japanischer Norm |
| CAT | ASME B5.50 | Steilkegel 7:24 | Kegel | Nordamerika |
| SK/DIN | DIN 69871 | Steilkegel 7:24 | Kegel | Europa |
| HSK | DIN 69893 | Hohlkegel 1:10 | Kegel + Flansch (Dual-Kontakt) | Hochgeschwindigkeit, alle Regionen |
CAT- und BT-Halter sehen ähnlich aus, sind aber nicht austauschbar: Flanschdicke, Zugbolzenposition und Messmaße unterscheiden sich, sodass ein BT-Halter nicht korrekt in einer CAT-Spindel sitzt und umgekehrt. HSK gibt es in Buchstabenvarianten – HSK-A ist die allgemeine Form für automatischen Werkzeugwechsel, HSK-E ist leichter und steifer für hohe Drehzahlen, HSK-T für das Drehen – und die folgende Zahl (HSK-63, HSK-100) ist der Flanschdurchmesser in Millimetern. Unser Leitfaden zu BT vs. CAT vs. HSK vs. DIN 6499 geht ausführlich auf die Normen ein.
Das Werkzeugende: ER-Spannzangen und ihre Funktion
Am Werkzeugende ist das Spannzangenfutter meist eine ER-Aufnahme: eine Präzisionsbohrung mit einem Innenkegel, in den eine ER-Spannzange beim Anziehen der Mutter hineingezogen wird. ER folgt ISO 15488 (DIN 6499), und die Aufnahmegröße wird nach dem Außendurchmesser der Spannzange benannt – eine ER32-Aufnahme nimmt ER32-Spannzangen auf, die Schäfte bis ca. 20 mm spannen. Die Aufnahmebohrung, der Kegel, das Mutterngewinde und die Spannzange tragen alle dazu bei, wie genau das Werkzeug läuft.
Der Rundlauf an der Werkzeugspitze ist eine Fehlerfortpflanzung, keine einzelne Zahl. Der Rundlauf der Spindel addiert sich zur Kegelgenauigkeit des Halters, die sich zur Konzentrizität der Spannzangenaufnahme addiert, die sich zum Rundlauf der Spannzange mit einem Prüfschaft addiert, die sich zur Sitzqualität der Mutter und schließlich zur Geradheit des Werkzeugschafts addiert. Ein Präzisionshalter kann einen verbogenen Schaft nicht korrigieren, und ein perfekter Schaft kann einen verschmutzten Kegel nicht beheben. Moderne Spannzangenfutter halten je nach Klasse typischerweise 0,005–0,015 mm an der Aufnahme, wobei das Werkzeug weiter außen seinen eigenen Beitrag leistet.
| Fehlerquelle | Typischer Beitrag zum Rundlauf an der Spitze |
|---|---|
| Rundlauf der Spindelnase | Abhängig vom Maschinenzustand |
| Kegelsitz des Halters | 0,002–0,008 mm typisch bei guten Kegeln |
| Spannzangenaufnahme + Spannzange | 0,005–0,015 mm typisch je nach Klasse |
| Sitz der Mutter | Gering bei korrektem Anzugsmoment |
| Geradheit des Werkzeugschafts | Abhängig von der Schaftspezifikation |
Wieder typische Bereiche – die Botschaft ist, dass Sie den Rundlauf steuern, indem Sie jeden Faktor angehen, beginnend mit den messbaren: saubere Kegel, korrektes Drehmoment und eine Prüfschaftmessung des montierten Halters.
Auswuchten und Drehzahlgrenzen
Bei konventionellen Spindeldrehzahlen spielen kleine Asymmetrien eines Spannzangenfutters keine Rolle. Oberhalb von etwa 10.000–15.000 U/min tun sie das: Die Mutter, die Spannzangenschlitze und jede ungleichmäßige Masse erzeugen Unwucht, die die Spindel vibrieren lässt und den Schnitt verschlechtert. Deshalb werden Hochgeschwindigkeitshalter im montierten Zustand ausgewuchtet – Halter plus Spannzange plus Mutter, da die Mutter eine erhebliche rotierende Masse ist und ihre Position relativ zum Halter wichtig ist. Wuchtgüten folgen ISO 1940-1, wobei G6.3 für allgemeine Halter üblich ist und G2.5 oder besser für Hochgeschwindigkeitsanwendungen; Details finden Sie in unserem Artikel über das Auswuchten von Spannzangenfuttern.
Daraus ergeben sich zwei Betriebsregeln. Ziehen Sie die Spannzangenmutter jedes Mal mit dem vom Hersteller angegebenen Drehmoment an – zu geringes Drehmoment lässt das Werkzeug herausziehen, zu hohes Drehmoment überdehnt die Spannzange über ihren Spannbereich hinaus und erhöht den Rundlauf. Und überprüfen Sie nach dem Wechsel einer Komponente erneut die Wucht: Ein ausgewuchteter Halter mit einer anderen Mutter ist nur wieder ein Halter.
Kauf und Überprüfung eines Spannzangenfutters
Wenn Sie ein Spannzangenfutter spezifizieren, notieren Sie vier Dinge: die Spindelschnittstelle und -größe (BT40, CAT40, HSK-63A…), die Spannzangenaufnahmegröße (ER25, ER32…), die benötigte Auskraglänge oder Messlänge und die Wuchtgüte für Ihre maximale Drehzahl. Überprüfen Sie dann bei Lieferung – vertrauen Sie nicht dem Katalog: Reinigen Sie den Kegel, setzen Sie einen geschliffenen Prüfschaft ein und messen Sie den Rundlauf an der Aufnahme und in einem festgelegten Abstand (25–50 mm ist üblich). Ein Halter, der an der Aufnahme mehr als seine Klasse zeigt, hat ein Sitzproblem, ein Verschmutzungsproblem oder ein Bearbeitungsproblem.
BQUQ fertigt Spannzangenfutter für Werkzeughalter auf CNC-Dreh- und Fräsmaschinen mit einer Genauigkeit von ±0,005 mm – Halterbohrungen, Kegelsitze und Spannzangenaufnahmen werden bearbeitet und geprüft, nicht nur angenommen – neben seinen Schweizer und Kraftspannfutter-Linien unter einem ISO9001-Dach in Dongguan. Senden Sie Ihre Spindelschnittstelle, Spannzangengrößen und Drehzahlanforderungen an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Was ist der Unterschied zwischen BT- und CAT-Werkzeughaltern?
A: Beide sind Steilkegelhalter mit 7:24, aber sie folgen unterschiedlichen Normen – BT nach MAS 403 (asiatische Maschinen), CAT nach ASME B5.50 (Nordamerika). Flanschmaße und Zugbolzen unterscheiden sich, daher sind sie in derselben Spindel nicht austauschbar.
F: Warum verwenden Spannzangenfutter ER-Spannzangen?
A: ER-Spannzangen sind genormt (ISO 15488/DIN 6499), in 1-mm-Größenstufen erhältlich und spannen genug, um jeweils mehrere Schaftgrößen zu greifen, was den Werkzeugwechsel schnell und die Lagerhaltung einfach macht. Sie bieten ein gutes Gleichgewicht aus Kosten, Spannkraft und Rundlauf für die meisten Fräs- und Bohranwendungen.
F: Wie messe ich den Rundlauf eines Spannzangenfutters?
A: Reinigen Sie den Halterkegel und die Aufnahme, montieren Sie einen geschliffenen Prüfschaft mit exakter Schaftgröße in der Spannzange, ziehen Sie die Mutter mit dem vorgeschriebenen Drehmoment an, und lesen Sie dann eine Messuhr an der Aufnahme und erneut 25–50 mm weiter außen ab. Drehen Sie die Spindel von Hand und notieren Sie den Rundlauf an beiden Positionen.
F: Ist HSK besser als BT oder CAT?
A: Für Hochgeschwindigkeits- und Hochpräzisionsanwendungen im Allgemeinen ja – der Hohlkegel 1:10 mit Flanschkontakt bietet eine kürzere, steifere und wiederholbarere Verbindung. Für eine vorhandene Maschine ist die Schnittstelle jedoch festgelegt: Kaufen Sie, was die Spindel aufnimmt, nicht was theoretisch am besten ist.
F: Kann ich einen CAT-Halter mit einem Adapter in eine BT-Spindel einsetzen?
A: Kegeladapter existieren, fügen aber eine Verbindung, Länge und Rundlauf hinzu – und sie untergraben die Steifigkeit, für die Sie den Halter gekauft haben. Wenn Sie beide Normen verwenden, halten Sie separate Halter pro Spindel; der Adapter ist eine Notlösung, keine Lösung.
Verfasst vom BQUQ-Ingenieurteam. BQUQ ist ein ISO9001-zertifiziertes Quellenwerk in Dongguan, China, das CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


