
ER-Spannzangen Größen von ER8 bis ER50, Rundlaufgenauigkeitsklassen, Spannbereich und Anzugsmoment für die Werkzeugaufnahme. BQUQ liefert CNC-gefertigte ER-Spannzangen und Spannzangenfutter.
ER-Spannzangen: Größen, Rundlaufgenauigkeitsklassen und die richtige Auswahl
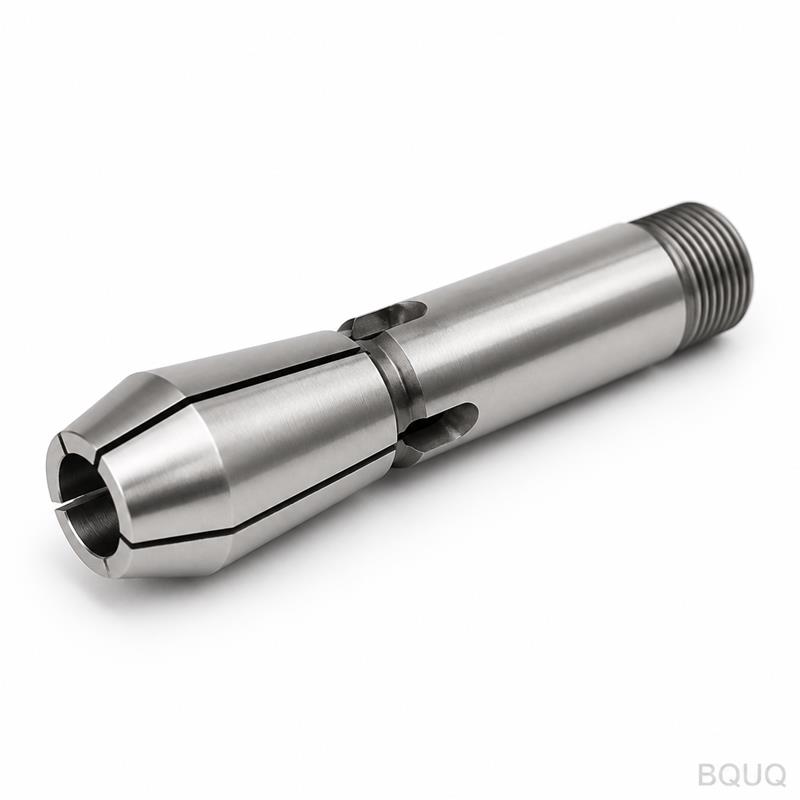
Eine ER-Spannzange ist eine geschlitzte Stahlhülse, die den Schaft eines Schneidwerkzeugs in einem Spannzangenfutter klemmt. Sie ist die weltweit am häufigsten verwendete Werkzeugspannzange, da sie standardisiert, kostengünstig und für die meisten Arbeiten ausreichend präzise ist. Die ER-Nummer bezeichnet den Außendurchmesser der Spannzange in Millimetern; die tatsächliche Kapazität der Spannzange wird durch ihren Spannbereich bestimmt, und ihre Genauigkeitsklasse entscheidet darüber, ob Ihre Bohrungen rund werden.
ER-Spannzangen sind überall im Einsatz: in Fräshaltern, Bohrfuttern, Gewindebohrfuttern und Revolverdrehmaschinen. Das System hat sich diese Position erarbeitet, indem es Probleme löste, die ältere Spannzangen nicht lösten – eine Spannzangenfamilie, Standardgrößen, schneller Wechsel. Aber „ER25“ gibt nur die Aufnahmegröße an, nicht welche Spannzange Sie bestellen sollen. Dieser Leitfaden behandelt die Größenskala, die Bedeutung der Rundlaufgenauigkeitsklassen und die Auswahllogik, die verhindert, dass Sie die falsche Spannzange zweimal kaufen.
Die Größenskala: ER8 bis ER50
ER-Spannzangen werden nach ihrem Außendurchmesser benannt: ER8 hat 8 mm Außendurchmesser, ER50 hat 50 mm Außendurchmesser, und die Größen dazwischen – ER11, ER16, ER20, ER25, ER32, ER40 – erhöhen die Schaftkapazität entsprechend. Jede Spannzange klemmt einen Bereich von Schaftdurchmessern, der üblicherweise in 1-mm-Schritten vermarktet wird. Eine ER25-Spannzange mit der Kennzeichnung 10 mm klemmt also einen 10-mm-Schaft und zieht sich dabei um etwa einen halben Millimeter pro Seite zusammen.
| ER-Größe | Spannzangen-Außendurchmesser | Typische Schaftkapazität | Typische Verwendung |
|---|---|---|---|
| ER8 | 8 mm | bis ca. 5 mm | Kleine Bohrer, Gravur |
| ER11 | 11 mm | bis ca. 7 mm | Kleine Schaftfräser, Bohrer |
| ER16 | 16 mm | bis ca. 10 mm | Üblich an Frässpindeln |
| ER20 | 20 mm | bis ca. 13 mm | Mittlere Werkzeuge |
| ER25 | 25 mm | bis ca. 16 mm | Die gebräuchlichste Standardgröße |
| ER32 | 32 mm | bis ca. 20 mm | Schwere allgemeine Zerspanung |
| ER40 | 40 mm | bis ca. 26 mm | Große Werkzeuge, Schruppen |
| ER50 | 50 mm | bis ca. 34 mm | Größte ER-Werkzeugaufnahmen |
Die Kapazitäten sind typisch für Standard-ER-Spannzangen. Die Kernaussage: Wählen Sie die kleinste Aufnahme, die Ihren größten Schaft abdeckt, denn größere Spannzangen bedeuten schwerere Muttern, mehr zu balancierende Masse und einen etwas größeren Rundlauffehler. Wenn 90 % Ihrer Werkzeuge Schäfte unter 16 mm haben, ist ein ER25-System für alles außer dem gelegentlichen großen Halter besser als ein ER40-System.
Rundlaufgenauigkeitsklassen: Was die Buchstaben bedeuten
ER-Spannzangen werden in Genauigkeitsklassen gefertigt, und die Klasse ist eine Zusage über den Rundlauf an der Spannzangenspitze mit einem geschliffenen Prüfschaft. Spannzangen der Standardklasse erreichen typischerweise etwa 0,015 mm; Präzisionsklassen verbessern dies auf etwa 0,005 mm oder besser an der Spitze; dazwischen liegt der praktische Mittelweg, den die meisten Werkstätten verwenden. Die internationale Norm hinter dem System, ISO 15488 (ursprünglich DIN 6499), definiert die Geometrie – den 8-Grad-Kegel, die Schlitzmuster und die Prüfverfahren – während die Klassen eine Aussage über die Fertigungsqualität darüber hinaus sind.
| Klasse (typisch) | Typischer Rundlauf an der Spitze | Typischer Preisfaktor | Typische Anwendung |
|---|---|---|---|
| Standard | ~0,015 mm | 1,0× | Allgemeines Bohren, Schruppen, die meisten Fräsarbeiten |
| Präzision | ~0,005–0,008 mm | 1,5–3× | Schlichten, engere Bohrungen, längere Werkzeuge |
| Hochpräzision | ~0,005 mm oder besser | 3×+ | Ultra-Finish und kritische Merkmale |
Dies sind typische Branchenwerte, keine universelle Tabelle – jeder Hersteller veröffentlicht seine eigenen Klassenwerte und Prüfbedingungen, und die ehrliche Frage ist immer „wie und wo gemessen?“. Was die Klasse niemals verspricht: Rundlauf an der Werkzeugspitze (der Werkzeugschaft fügt seinen eigenen Fehler hinzu) oder Rundlauf nach Jahren des Mutternmissbrauchs. Unser Leitfaden zu Präzisionsspannzangen-Klassen untersucht, was eine Rundlaufspezifikation tatsächlich abdeckt.
Schlitzmuster und Zusammenziehen
Standard-ER-Spannzangen haben Schlitze entlang ihrer Länge, damit sich die Segmente nach innen zusammenziehen können. Das übliche Design verwendet sechs Schlitze, die von jedem Ende versetzt angeordnet sind. Dadurch kann sich die Spannzange gleichmäßig um den Schaft schließen und bleibt dabei rund; einige Serien verwenden weniger, breitere Schlitze, um einen größeren Zusammenziehbereich zu erreichen, was jedoch auf Kosten der Gleichmäßigkeit geht. Wenn Sie die Mutter anziehen, drückt der Innenkegel der Mutter die Spannzange in den Kegel des Halters und presst die Segmente auf das Werkzeug.
Aus der Mechanik ergeben sich zwei Auswahlregeln. Erstens: Bestellen Sie die Spannzange passend zum Schaft, nicht „ungefähr passend“: Eine 10-mm-Spannzange auf einem 10-mm-Schaft zieht sich um etwa die Hälfte ihres verfügbaren Bereichs zusammen und lässt Spielraum; eine 10-mm-Spannzange, die auf einen 11-mm-Schaft gezwungen wird, zieht sich bis an ihre Grenze zusammen, verliert an Konzentrizität und kann reißen. Zweitens: Verwenden Sie die Spannzange innerhalb ihres vorgesehenen Bereichs – „Reduced-Range“- oder „Kompakt“-ER-Spannzangen existieren für Schäfte, die zwischen den Standardstufen liegen, und bieten einen besseren Rundlauf als eine Vollbereich-Spannzange, die bis an ihre Grenze gedehnt wird.
Anzugsmoment, Muttern und praktische Auswahl
Die Mutter leistet echte Arbeit: Sie wandelt die Kraft des Schlüssels in den axialen Zug um, der die Spannzange zusammenzieht. Bei zu geringem Anzugsmoment zieht sich das Werkzeug heraus oder vibriert; bei zu hohem Anzugsmoment wird die Spannzange über ihren Zusammenziehbereich hinaus belastet, was sich als Rundlauffehler zeigt. Die Anzugsmoment-Empfehlungen sind typischerweise pro Größe festgelegt – eine ER25-Mutter wird üblicherweise mit etwa 100–120 N·m angezogen, eine ER40-Mutter mit mehr – aber die Zahl, der Sie folgen sollten, ist die Ihres Halterherstellers, nicht die des Nachbarn. Verwenden Sie den richtigen Schlüssel oder Drehmomentschlüssel an den richtigen Mutternflächen; Antiseiz-Paste auf dem Mutterngewinde hält die Messwerte konsistent.
| ER-Größe | Typischer Anzugsmomentbereich der Mutter | Prüfen |
|---|---|---|
| ER11 | ~20–35 N·m | Spezifikation des Mutternherstellers |
| ER16 | ~40–60 N·m | Spezifikation des Mutternherstellers |
| ER25 | ~100–120 N·m | Spezifikation des Mutternherstellers |
| ER32 | ~120–140 N·m | Spezifikation des Mutternherstellers |
| ER40 | ~140–170 N·m | Spezifikation des Mutternherstellers |
Typische Bereiche, und die Spalte rechts ist der Punkt: Das Muttern-Design variiert, also ziehen Sie nach der Zahl des Halters oder Mutternherstellers an. Halten Sie Kegel und Spannzangen sauber – ein Span unter einer Spannzange ist ein Rundlaufereignis – und ersetzen Sie Spannzangen, die gerissene Schlitze, Verschleißstufen oder Rost aufweisen. ER-Spannzangen sind Verbrauchsmaterialien mit langer Lebensdauer, keine Erbstücke.
Wenn Sie Spannzangen oder die Spannzangenfutter benötigen, die sie aufnehmen, gefertigt von einer Quellfabrik, die den 8-Grad-Kegel und die Zentrierbohrungen als Präzisionsflächen behandelt, fertigt BQUQ beides in der Klasse 0,005 mm auf CNC-Anlagen – ER-System-Arbeiten neben seinen Spannzangen für Automatendrehmaschinen unter einem ISO9001-Dach in Dongguan. Senden Sie Ihre Schaftliste und Haltergrößen an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Was bedeutet die Zahl in ER25?
A: Den Außendurchmesser der Spannzange in Millimetern. ER25 hat 25 mm Außendurchmesser und klemmt Schäfte bis etwa 16 mm. Die Zahl identifiziert die Aufnahmegröße und die Familie, nicht die Schaftkapazität für sich allein.
F: Wie weit kann sich eine ER-Spannzange zusammenziehen?
A: Etwa einen halben Millimeter pro Seite bei Standardausführungen, weshalb Spannzangen in 1-mm-Schaftgrößen abgestuft sind. Das Zusammenziehen ist ein Arbeitsbereich – erzwungenes Zusammenziehen darüber hinaus kostet Konzentrizität und riskiert Risse in der Spannzange.
F: Standard- oder Präzisions-ER-Spannzangen – welche brauche ich?
A: Passen Sie die Klasse an die Operation an: Standard (etwa 0,015-mm-Klasse) für Bohren und allgemeines Fräsen, Präzision (etwa 0,005–0,008 mm) für Schlichten und enge Bohrungen. Klassifizieren Sie Ihre kritischen Werkzeuge und lassen Sie Standard-Spannzangen den Rest übernehmen.
F: Warum lässt meine ER-Spannzange das Werkzeug herausziehen?
A: Meistens aufgrund von zu geringem Anzugsmoment der Mutter, einer verschlissenen oder öligen Spannzange oder eines leicht unterdimensionierten Schafts. Überprüfen Sie den Schaftdurchmesser, reinigen Sie Spannzange und Kegel und ziehen Sie die Mutter mit einem Drehmomentschlüssel auf den Wert des Herstellers an.
F: Kann eine ER-Spannzange zwei verschiedene Schaftgrößen halten?
A: Innerhalb ihres 1-mm-Schritts effektiv nein – eine Spannzange ist für eine nominelle Schaftgröße gemacht und zieht sich um diese herum zusammen. Wenn Ihr Schaft zwischen Standardgrößen liegt, verwenden Sie die kleinere Standard-Spannzange oder eine Reduced-Range-Spannzange, die für diese genaue Größe hergestellt wurde.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


