
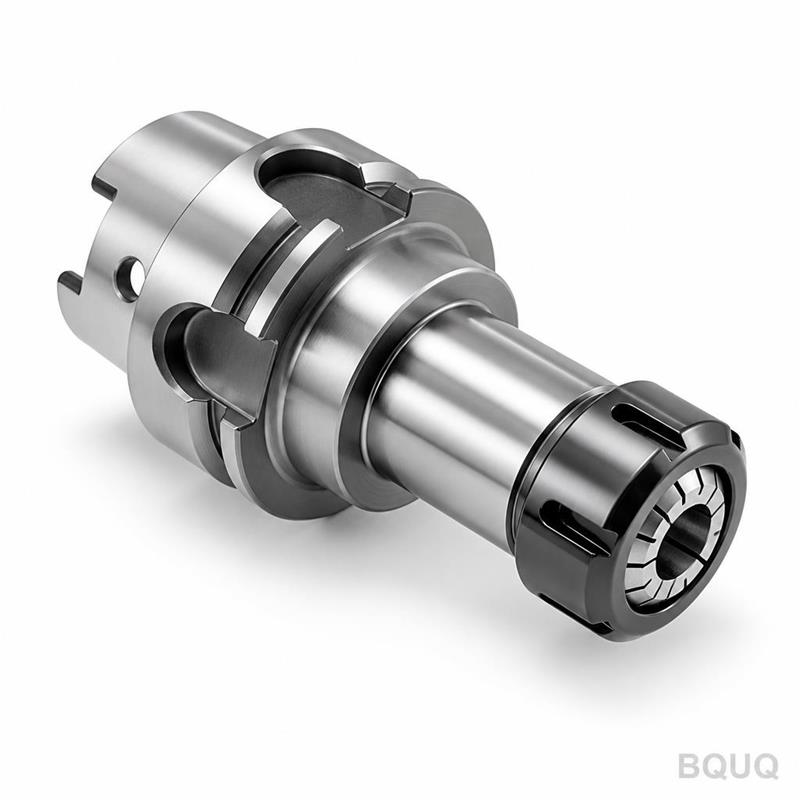
Spannzangen-Genauigkeitsklassen: AA, A und Standard erklärt
Kurze Antwort: Spannzangen-Genauigkeitsklassen beschreiben, wie viel Rundlauf (TIR) die Spannzange im Neuzustand aufweisen darf. Nach DIN 6499 wird eine Standard-ER-Spannzange typischerweise auf etwa 0,015 mm TIR gehalten, eine "A"-Klasse auf ungefähr 0,010 mm und eine "AA"-Klasse auf etwa 0,005 mm oder enger. Die Klasse ist eine Fertigungstoleranzklasse, kein Leistungsversprechen: Sie gilt nur, wenn Spannzange, Mutter, Halterkegel und Spindel alle sauber, mit korrektem Drehmoment angezogen und konzentrisch sind. Kaufen Sie AA, wenn Ihre Merkmalstoleranz unter etwa ±0,02 mm liegt oder Ihre Standzeit vom Rundlauf dominiert wird. Kaufen Sie die Standardklasse für Bohren, Schruppen und allgemeine Arbeiten, bei denen 0,01-0,02 mm Rundlauf nachgelagert absorbiert werden.
Was misst eine "Spannzangen-Genauigkeitsklasse" eigentlich?
Eine Spannzangen-Genauigkeitsklasse ist eine Spezifikation für den radialen Rundlauf der Spannzangenbohrung relativ zu ihrem Kegel, gemessen auf einem zertifizierten Prüfdorn in einem definierten Abstand von der Spannzangenstirnfläche. Es ist ein statischer Wert im Neuzustand ab Werk.
Drei Dinge sollten getrennt betrachtet werden, weil Käufer sie oft verwechseln:
- Spannzangen-Rundlauf (TIR) — die Klasse. Gemessen an der Spannzange allein, in einem Master-Halter, bei einer angegebenen Messlänge.
- Baugruppen-Rundlauf — was Sie tatsächlich in der Spindel erhalten, einschließlich Halterkegel, Mutter und Spannkraft. Dieser ist immer größer als die Spannzangenklasse.
- Wiederholgenauigkeit — wie konsistent die Spannzange nach einem Werkzeugwechsel wieder in dieselbe Position findet. Dies wird von der Klasse überhaupt nicht abgedeckt, treibt aber die unbeaufsichtigte Bearbeitung an.
In der Praxis kann eine 0,005 mm AA-Spannzange in einem verschlissenen Halter mit einer verschrammten Mutter leicht 0,03 mm an der Werkzeugspitze liefern. Die Klasse legt den Boden fest, nicht die Decke.
Warum der Kegel und nicht die Bohrung die Referenz ist
Der 8°- (ER) oder 16°- (TG) Rückwärtskegel der Spannzange ist die Fläche, die im Halter sitzt. Jeder Fehler dort wird am Werkzeug verstärkt, weil die Spannzange eine flexible Hülse ist — der Kegel steuert die Achse, und die Bohrung folgt ihr. Deshalb werden Klassengrenzwerte gegen den Kegel spezifiziert, und deshalb zerstört ein verbeulter oder gefressener Kegel die Genauigkeit, selbst wenn die Bohrung perfekt ist.
Die Klassenleiter: Standard, A, AA und darüber hinaus
Verschiedene Normen und Hersteller verwenden leicht unterschiedliche Bezeichnungen. Die folgende Tabelle ordnet die gängigen Benennungen typischen TIR-Werten für Spannzangen im ER-Stil zu.
| Klassenbezeichnung | Typischer TIR-Grenzwert (neu) | Übliche Normreferenz | Typische Verwendung |
|---|---|---|---|
| Standard / "gewöhnlich" | 0,015 mm (0,0006") | DIN 6499 / ISO 15488 Basis | Bohren, Gewindeschneiden, Schruppen, Kühlmittel durch |
| A (Präzision) | 0,010 mm (0,0004") | DIN 6499 Klasse 1 | Allgemeines Fräsen, Reiben, Schlichten |
| AA (Hochpräzision) | 0,005 mm (0,0002") | DIN 6499 Klasse 2 / "UP" | Schlichtfräsen, kleine Schaftfräser, enge Bohrungen |
| Ultra / AAA (indikativ) | 0,003 mm oder enger | Herstellerspezifisch | Mikrowerkzeuge, Spiegeloberfläche, Messen |
Zwei Warnhinweise. Erstens sind die obigen Zahlen typische, indikative Werte — bestätigen Sie immer anhand des Prüfzeugnisses des Lieferanten, denn "AA" ist kein gesetzlich geschützter Begriff. Zweitens geben einige Kataloge den Rundlauf bei 4×D (viermal der Werkzeugdurchmesser) an und andere an der Spannzangenstirnfläche. Ein Wert von 0,005 mm an der Stirnfläche kann bei 4×D zu 0,015 mm werden. Vergleichen Sie Gleiches mit Gleichem.
Kostet eine höhere Klasse viel mehr?
Ja, und nicht linear. Der Wechsel von Standard zu A ist normalerweise ein moderater Schritt. Der Wechsel von A zu AA beinhaltet typischerweise engere Schleifzyklen, häufigeres Abrichten der Schleifscheibe, zusätzliches Läppen der Bohrung und 100%-Prüfung statt Stichprobenprüfung. Deshalb kosten AA-Spannzangen üblicherweise das 1,5- bis 3-Fache der Standardklasse für dieselbe Größe. Der Aufpreis ist echte Arbeit, kein Etikett.
Wie viel Rundlauf kann Ihr Prozess tatsächlich tolerieren?
Rundlauf beeinflusst drei Ergebnisse: Maßgenauigkeit, Oberflächengüte und Standzeit. Die Beziehung ist für die ersten beiden ungefähr linear und für die Standzeit steiler.
| Anwendung | Merkmalstoleranz | Empfohlene Klasse | Warum |
|---|---|---|---|
| Durchgangsbohren, Durchgangslöcher | ±0,10 mm | Standard | Rundlauf verschiebt die Bohrungsposition leicht; Bohrer zentriert sich selbst |
| Gewindeschneiden | Klasse 6H | Standard oder A | Rundlauf verursacht Asymmetrie der Gewindeflanken, selten außerhalb der Toleranz |
| Schruppfräser | ±0,10 mm | Standard | Belastungen sind hoch; Rundlauf ist ein geringer Beitrag |
| Schlichtfräsen | ±0,05 mm | A | Kontrolliert Wandkonizität und Schneidenlastausgleich |
| Schlichtfräsen, kleine Schaftfräser (<3 mm) | ±0,02 mm | AA | Winzige Werkzeuge brechen bei rundlaufbedingter Biegung |
| Reiben, Ausbohren, Messen | ±0,01 mm oder enger | AA | Bohrungsgröße folgt direkt der Werkzeugachse |
| Mikrobohren (<1 mm) | ±0,02 mm | AA | Rundlauf ist die dominierende Bruchursache |
Eine nützliche Faustregel: Halten Sie den Baugruppen-Rundlauf unter etwa 10 % der kleinsten Merkmalstoleranz, die Sie einhalten müssen. Wenn Sie ±0,02 mm einhalten müssen, streben Sie unter 0,002 mm am Werkzeug an — was realistisch AA-Spannzangen plus einen guten Halter bedeutet, nicht AA-Spannzangen allein.
Speziell für Arbeiten mit kleinem Durchmesser ist die Größenübereinstimmung von Werkzeug und Spannzange ebenso wichtig wie die Klasse, was in unserem Leitfaden zu Spannzangen für Werkzeuge mit kleinem Durchmesser behandelt wird.
Wo die Klasse zerstört wird: Montagefaktoren
Die Klasse ist ein Ausgangszustand. Vier Montagefaktoren zehren sie routinemäßig auf.
1. Spannbereich
Jede ER-Spannzange hat einen Spannbereich von etwa 1 mm (0,039"). Ein 7,9 mm Werkzeug in einer 8 mm Spannzange zu spannen ist in Ordnung. Ein 7,0 mm Werkzeug in einer 8 mm Spannzange zu spannen erzwingt eine ungleichmäßige Segmentdurchbiegung und kann 0,01-0,03 mm Rundlauf hinzufügen, während die Spannzange dauerhaft verformt wird. Die vollständige Mechanik finden Sie in unserem Leitfaden zum Spannbereich.
2. Mutter und Drehmoment
Die Mutter wandelt axialen Zug in radiale Spannkraft um. Zu geringes Drehmoment bedeutet, dass das Werkzeug nicht vollständig sitzt und sich unter Last verschieben kann. Zu hohes Drehmoment verformt das Muttergewinde und den Spannzangenkegel. Befolgen Sie die Drehmomentangabe des Halterherstellers — typischerweise 60-100 N·m für ER32 je nach Mutterntyp — und verwenden Sie einen richtigen Drehmomentschlüssel, nicht das Gefühl. Unser Artikel zum ER-Spannzangen-Drehmoment schlüsselt die Zahlen nach Größe auf.
3. Sauberkeit
Ein einziger Span zwischen Spannzangenkegel und Halterbohrung kippt die Spannzange. Ein 20 µm großes Partikel kann 10-30 µm Rundlauf am Werkzeug erzeugen. Wischen Sie jeden Kegel, bei jedem Wechsel. Dies ist die günstigste verfügbare Genauigkeitsverbesserung.
4. Verschleiß
Spannzangen sind Verbrauchsmaterial. Sobald die Bohrung Polieren, Passungsrost oder ein sichtbares Verschleißband zeigt, hat sich der Rundlauf verändert. Verschleißmuster sind diagnostisch — siehe Spannzangen-Verschleißmuster, um zu erfahren, was jede Markierung bedeutet.
Eine Klasse wählen: Eine praktische Entscheidungssequenz
Arbeiten Sie dies der Reihe nach durch; stoppen Sie beim ersten "Ja".
1. Ist Ihre Merkmalstoleranz enger als ±0,03 mm? Wenn ja, spezifizieren Sie AA und verifizieren Sie mit einem Zeugnis.
2. Ist Ihr Werkzeugdurchmesser unter 3 mm? Wenn ja, spezifizieren Sie AA unabhängig von der Toleranz — Bruchkosten dominieren.
3. Ist der Vorgang Reiben, Ausbohren oder Messen? Wenn ja, spezifizieren Sie AA.
4. Ist der Vorgang Schruppen, Bohren oder Gewindeschneiden? Wenn ja, ist die Standardklasse normalerweise richtig und günstiger.
5. Alles andere? Die A-Klasse ist der vernünftige Standard.
Wenden Sie dann die Montageprüfung an: Zustand des Halterkegels, Zustand der Mutter, Drehmomentdisziplin, Sauberkeit. Eine gut gepflegte Standard-Spannzange schlägt eine vernachlässigte AA-Spannzange jedes Mal.
Klassen in einem Betrieb mischen
Es ist normal und sinnvoll, beide zu verwenden. Viele Betriebe halten AA in den Größen vor, die sie zum Schlichten verwenden (3, 4, 6, 8, 10, 12 mm), und Standardklasse im Rest. Farbcodierung oder ein markiertes Regal verhindern Verwechslungen, was wichtig ist, weil eine Standard-Spannzange in einer Schlichteinrichtung erst beim Messen des Teils auffällt.
Was auf einer Bestellung spezifiziert werden sollte
Mehrdeutigkeit ist die Hauptursache für Klassenstreitigkeiten. Setzen Sie Folgendes auf die Bestellung:
| Spezifikationspunkt | Empfohlene Formulierung |
|---|---|
| Norm | DIN 6499 / ISO 15488, Klasse angeben |
| Klasse | "AA, max. TIR 0,005 mm an der Spannzangenstirnfläche" (oder Ihr erforderlicher Wert) |
| Messlänge | Angeben, wo TIR gemessen wird (Stirnfläche, 2×D, 4×D) |
| Werkstoff | Federstahl, gehärtet und geschliffen; Härtebereich angeben, falls kritisch |
| Prüfung | Konformitätszeugnis mit TIR-Daten; 100 % für AA |
| Kennzeichnung | Klasse und Größe am Spannzangenkörper lasermarkiert |
| Verpackung | Einzelrohr oder Tablett, stoßgeschützt |
Wenn Sie Spannzangen als Teil einer Halterbaugruppe kaufen, spezifizieren Sie auch den Rundlauf der Baugruppe — das ist die Zahl, die Ihr Prozess sieht.
Wie BQUQ Spannzangen-Genauigkeitsklassen handhabt
BQUQ (Dongguan) fertigt Spannzangen, Spannzangenfutter und Werkzeughalter auf vier Produktionslinien in einer ISO9001-Fabrik, zusammen mit CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörpern.
Für Spannzangenarbeiten können wir:
- Standard-, A- und AA-Klasse in ER-, TG-, 5C-, R8- und Automatendrehspannzangen-Serien liefern, mit TIR verifiziert auf einem zertifizierten Prüfdorn.
- Sonder- und Spezialspannzangen herstellen — Nicht-Standard-Bohrungen (Sechskant, Vierkant, Dreieck, Stiftnut), verlängerte Längen, Außengewinde- und spiegelpolierte Varianten.
- Passende Spannzangenfutter, Muttern, Schlüssel und Verlängerungsstangen als eine bezogene Baugruppe bearbeiten, sodass Klasse und Halter zusammen validiert werden.
- Flexible Mindestbestellmengen fahren, von Prototypenmengen bis zu Produktionschargen, mit Angeboten innerhalb von 12 Arbeitsstunden.
Da die Spannzange und das Futter aus derselben Fabrik stammen, können wir einen Baugruppen-Rundlaufwert angeben statt zwei separater Komponentenwerte — was tatsächlich Ihre Teilequalität bestimmt.
Relevante Produktfamilien: Automatendrehspannzangen für Langdreh- und Kurvenautomaten, Werkzeughalter-Spannzangenfutter für ER/TG-Fräsen und -Bohren sowie Kraftspannfutter für Langdrehmaschinen, bei denen die Spannzangenspannung in die Spindel integriert ist.
Häufig gestellte Fragen
F: Ist eine AA-Spannzange in der Maschine immer genauer als eine A-Spannzange?
A: Nicht automatisch. Die Klasse begrenzt den Rundlauf der neuen Spannzange, aber der Baugruppen-Rundlauf umfasst auch den Halterkegel, die Mutter, das Drehmoment und die Sauberkeit. Ein verschlissener Halter kann 0,02 mm oder mehr hinzufügen und den Unterschied von 0,005 mm zwischen den Klassen überdecken. Messen Sie den Baugruppen-Rundlauf mit einer Messuhr auf einem Prüfdorn, bevor Sie schlussfolgern, dass die Spannzange schuld ist.
F: Wie oft sollte ich AA-Spannzangen ersetzen?
A: Es gibt kein festes Intervall — ersetzen Sie nach Messung, nicht nach Kalender. Prüfen Sie TIR auf einem Prüfdorn alle paar hundert Spannzyklen für kritische Größen. Als grober Anhaltspunkt: Hoch beanspruchte AA-Spannzangen in einer sauberen Umgebung halten die Klasse oft mehrere tausend Zyklen, während Spannzangen, die schmutzig oder mit zu hohem Drehmoment betrieben werden, in einigen hundert Zyklen aus der Klasse driften können.
F: Kann ich eine AA-Spannzange zum Schruppen verwenden, um das Lager zu vereinfachen?
A: Sie können, aber es ist normalerweise verschwenderisch. Schruppbelastungen und Spankontakt beschleunigen den Verschleiß, sodass AA-Spannzangen, die zum Schruppen verwendet werden, ihre Klasse schneller verlieren als Standard-Spannzangen, die für dieselbe Aufgabe verwendet werden. Die meisten Betriebe erzielen bessere Kosten pro Teil, indem sie die Standardklasse für das Schruppen behalten und AA für das Schlichten und kleine Werkzeuge reservieren.
F: Beeinflusst die Spannzangenmutter die Genauigkeitsklasse?
A: Ja, erheblich. Eine Standardmutter und eine Kugelmutter erzeugen bei gleichem Drehmoment unterschiedliche Spannkraft, und ein verschlissenes oder gefressenes Muttergewinde reduziert die Kraft und kann die Spannzange kippen. Verwenden Sie die für den Halter spezifizierte Mutter, ziehen Sie mit dem Drehmoment des Herstellers an und ersetzen Sie Muttern, wenn das Gewinde oder das Lager Verschleiß zeigt.
F: Was ist der Unterschied zwischen DIN 6499 Klasse 1 und Klasse 2?
A: DIN 6499 definiert ER-Spannzangenabmessungen und Genauigkeitsklassen; Klasse 1 ist die engere der beiden häufig genannten Klassen und Klasse 2 die weitere. Hersteller bezeichnen diese oft stattdessen als A und AA. Da die Benennung variiert, spezifizieren Sie immer den numerischen TIR-Grenzwert und die Messlänge auf Ihrer Bestellung, statt sich allein auf den Klassennamen zu verlassen.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Produktpalette Spannzangen und Werkzeughalter: /tool-holder-collet-chucks/
- Automatendreh- und Langdrehspannzangen-Serien: /auto-lathe-collets/
- Trends in der Fertigungsindustrie: /industry-dynamics/
- Vollständige technische Artikelsammlung: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien und Anwendungen: /case/
- Angebot anfordern oder Zeichnungen senden: /contact/
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China — Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


