
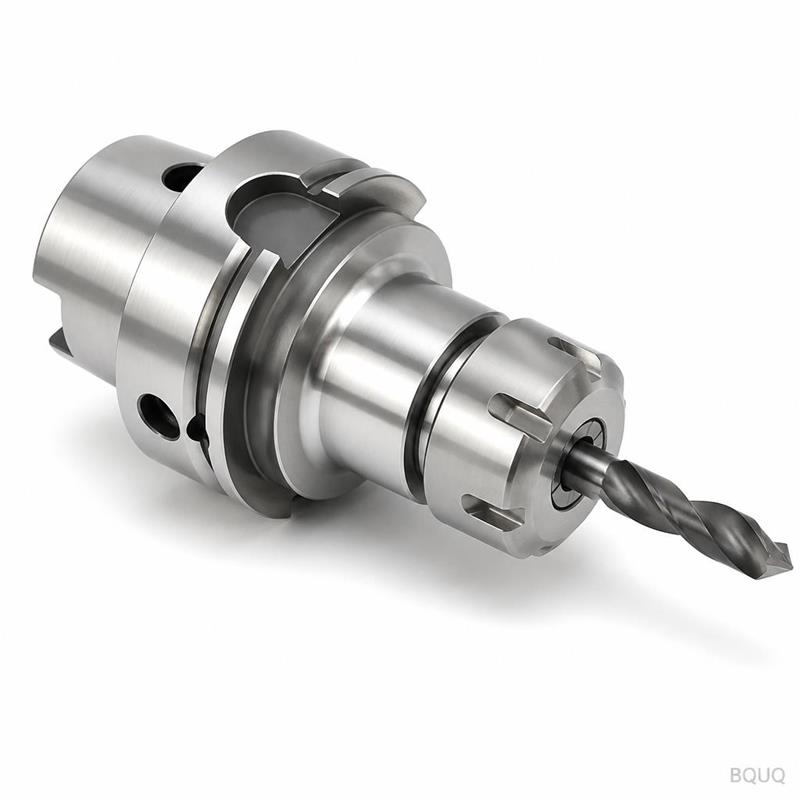
Spannzangen-Spannbereich: Was eine Spannzange tatsächlich halten kann
Kurze Antwort: Eine Standard-ER-Spannzange hält einen Bereich von etwa 1 mm insgesamt (0,039 in), was ungefähr ±0,5 mm um ihre Nennbohrung bedeutet – eine ER32 10 mm Spannzange greift etwa 9,5–10,0 mm, nicht 8–12 mm. 5C-Spannzangen sind weit enger, typischerweise +0,000/-0,015 mm auf das Nennmaß, sodass eine 5C-Spannzange im Wesentlichen einen Durchmesser hält. Swiss-Typ-Spannzangen liegen zwischen den beiden, oft 0,1–0,5 mm nutzbarer Zusammenziehung je nach Spindelstock-Design. Der Spannbereich ist ein Kompromiss: Je breiter die Zusammenziehung, desto schlechter die Rundlaufgenauigkeit und desto kürzer die Lebensdauer der Spannzange.
Warum eine Spannzange nicht "jede Größe nahe 10 mm" halten kann
Eine Spannzange ist kein Spannbacken. Sie ist eine geschlitzte, gehärtete Stahlhülse (oder manchmal Berylliumkupfer, Bronze oder mit Hartmetall ausgekleidet), die durch einen konischen Sitz zusammengedrückt wird. Die Schlitze ermöglichen es, dass sich die Bohrung verengt. Wenn Sie eine Spannzange schließen, biegt sich jedes Segment zwischen zwei Schlitzen nach innen, und die Bohrung wird zu einer leicht polygonalen Form statt zu einem perfekten Kreis.
Diese Geometrie ist die ganze Geschichte des Spannbereichs. Eine Spannzange mit 8 Schlitzen schließt sich zu 8 Bögen. Je mehr Sie sie zusammenziehen, desto mehr flachen die Bögen ab und desto mehr verschiebt sich das Kontaktmuster von "Vollkreisgriff" zu "Linienkontakt an den Schlitzkanten". Die Kontaktfläche sinkt, die Klemmkraft pro Flächeneinheit steigt, und das Werkstück oder der Werkzeugschaft beginnt, Punktbelastung zu erfahren.
Es gibt drei praktische Konsequenzen:
1. Die Rundlaufgenauigkeit verschlechtert sich. Die Spannzange sitzt nicht mehr symmetrisch auf dem Konus, sodass der Rundlauffehler (TIR) zunimmt.
2. Die Spannkraft wird ungleichmäßig. Einige Segmente greifen, andere berühren kaum.
3. Die Lebensdauer der Spannzange verkürzt sich. Ermüdungsrisse beginnen an den Schlitzwurzeln, und sobald eine Spannzange übermäßig zusammengezogen wurde, kehrt sie nie wieder in ihre ursprüngliche Bohrung zurück.
Deshalb definiert jeder seriöse Spannzangenstandard – DIN 6499 für ER, ISO 15488, die 5C-Spezifikation und die verschiedenen Swiss-Typ-Standards – eine Nennbohrung plus ein kleines zusammenziehbares Fenster, nicht ein breites Größenband.
Was ist der tatsächliche Spannbereich gängiger Spannzangentypen?
Die folgende Tabelle gibt typische Werte an. Betrachten Sie sie als indikative technische Richtlinie, nicht als Ersatz für die Zeichnung Ihres Spannzangenherstellers.
| Spannzangentyp | Beispiel Nennbohrung | Typischer Zusammenziehbereich | Nutzbares Spannfenster | Hinweise |
|---|---|---|---|---|
| ER8 / ER11 | 3 mm | ~0,5 mm insgesamt | 2,75–3,0 mm | Kleine Spannzangen ziehen sich absolut weniger zusammen |
| ER16 / ER20 | 6 mm | ~1,0 mm insgesamt | 5,5–6,0 mm | Standard DIN 6499 Zusammenziehung |
| ER25 / ER32 | 10 mm | ~1,0 mm insgesamt | 9,5–10,0 mm | Häufigste Werkstattgröße |
| ER40 / ER50 | 20 mm | ~1,0 mm insgesamt | 19,0–20,0 mm | Größerer Körper, gleiche nominelle Zusammenziehung |
| 5C rund | 12 mm | ~0,015 mm | im Wesentlichen nur Nennmaß | Gehärtet, minimaler elastischer Bereich |
| 5C Notfall (weich) | beliebig | 0,5–1,0 mm | auf Maß bearbeitet | Selbst ausbohren, dann ist es Nennmaß |
| Swiss-Typ (Führungsbuchse) | 5 mm | 0,1–0,5 mm | abhängig vom Spindelstock | Hartmetallausgekleidete Versionen greifen fester |
| TG100 / TG150 | 12 mm | ~1,0 mm | 11,0–12,0 mm | Höhere Spannkraft als ER |
Zwei Dinge fallen auf. Erstens haben ER-Spannzangen jeder Größe ungefähr die gleiche absolute Zusammenziehung – etwa 1 mm – unabhängig vom Körperdurchmesser. Zweitens sind 5C-Spannzangen im ER-Sinne überhaupt nicht wirklich "zusammenziehbar"; sie sind federnd vergütet, um einen Nenndurchmesser mit einigen Mikrometern Nachgiebigkeit zu greifen.
Die 1-mm-Regel für ER-Spannzangen
DIN 6499 definiert ER-Spannzangen als etwa 1 mm insgesamt auf die Nennbohrung zusammenziehbar. In der Praxis empfehlen die meisten Hersteller, nur die obere Hälfte dieses Fensters – etwa 0,5 mm – für jede Anwendung zu nutzen, bei der der Rundlauf eine Rolle spielt. Wenn Sie 9,0 mm in einer ER32 halten müssen, kaufen Sie die 9-mm-Spannzange, nicht die 10-mm-Spannzange, die zusammengedrückt wird.
Eine nützliche Faustregel: Die Spannzangenbohrung sollte für Präzisionsarbeiten innerhalb von 0,5 % des Werkstückdurchmessers liegen und für allgemeine Arbeiten innerhalb von 2 %. Für einen 10-mm-Schaft sind das 9,95–10,0 mm für Präzision und 9,8–10,2 mm für allgemeine Bearbeitung.
Warum sich 5C anders verhält
5C-Spannzangen sind gehärtet und auf eine Nennbohrung geschliffen mit einem sehr kleinen elastischen Bereich. Die klassische 5C-Spezifikation erlaubt es der Spannzange, sich auf den Nenndurchmesser zu schließen und ihn zu greifen, aber sie toleriert es nicht, als "Bereichs"-Spannzange verwendet zu werden. Wenn Sie 11,8 mm halten müssen, kaufen Sie eine 11,8-mm-5C-Spannzange – oder Sie kaufen eine weiche (Notfall-)5C und bohren sie auf Maß.
Das ist ein Merkmal, keine Einschränkung. Weil die Spannzange auf das Teil dimensioniert ist, kann der Rundlauffehler auf wenige Mikrometer gehalten werden, und der Griff ist über den gesamten Umfang gleichmäßig. Deshalb bleibt 5C der Standard für präzise Zweitbearbeitungen auf Drehmaschinen.
Wie beeinflusst der Spannbereich Rundlauf und Genauigkeit?
Rundlauf und Spannbereich stehen in direktem Kompromiss. Eine Spannzange, die bei ihrer Nennbohrung verwendet wird, sitzt symmetrisch im Konus und greift auf einem Vollkreis. Eine Spannzange, die um 0,8 mm zusammengezogen wurde, sitzt leicht außeraxial und greift auf einem reduzierten Kontaktband.
| Zusammenziehung vom Nennmaß | Typischer TIR-Einfluss | Kontaktmuster | Empfohlene Verwendung |
|---|---|---|---|
| 0 mm (Nennmaß) | Bestmöglich erreichbar, z. B. ≤0,005 mm | Vollkreis | Präzisionsdrehen, Schleifen, Inspektion |
| 0,1–0,3 mm | Leichte Zunahme, oft ≤0,01 mm | Nahezu Vollkreis | Allgemeines CNC-Fräsen und Bohren |
| 0,3–0,5 mm | Bemerkbar, 0,02–0,05 mm | Reduziertes Band | Schruppen, unkritische Arbeiten |
| >0,5 mm | Schlecht und unvorhersehbar | Kanten-/Linienkontakt | Vermeiden, wo Genauigkeit zählt |
Diese Zahlen sind typisch für eine hochwertige, abgeschreckte und geschliffene Spannzange in einem sauberen, unbeschädigten Konus. Ihre Werte hängen von der Spannmutter, dem Konuszustand und der Spindel ab.
Wenn Sie einen einstelligen Mikrometer-TIR anstreben, ist die Spannzange nur ein Glied in der Kette. Der Konus, die Mutter und der Schaft spielen alle eine Rolle. Unser Leitfaden zu Spannzangen-TIR und was ihn tatsächlich verursacht zerlegt diese Kette, und der Vergleich von Spannzange versus 3-Backen-Futter-Toleranz zeigt, wo eine Spannzange gewinnt und wo nicht.
Wie wählen Sie die richtige Spannzange für einen gegebenen Durchmesser?
Die Entscheidung ist einfacher, als die meisten denken. Gehen Sie diese Schritte durch:
1. Messen Sie den tatsächlichen Schaft- oder Werkstückdurchmesser. Nicht den Nennwert. Ein "10 mm"-Bohrerschaft ist oft 9,95 mm; ein "10 mm"-Stangenmaterial kann 9,90 mm sein.
2. Wählen Sie die Spannzange, deren Nennbohrung gleich oder etwas größer als der gemessene Durchmesser ist.
3. Prüfen Sie die Zusammenziehung. Wenn die Differenz 0,5 mm für ER überschreitet, gehen Sie zur nächstkleineren Größe.
4. Prüfen Sie den eigenen Bereich des Spannfutters. Ein Spannzangenfutter mit Mutter hat einen definierten Spannbereich; dessen Überschreitung beschädigt die Mutter und den Konus.
5. Für hohe Stückzahlen oder hohe Präzision gehen Sie zu Sonderanfertigung. Eine dedizierte Bohrung, die auf Ihr Teil abgestimmt ist, beseitigt den Kompromiss vollständig.
Für Swiss-Typ-Drehmaschinen gilt die gleiche Logik für die Führungsbuchse, aber die Toleranzen sind enger und die Buchse ist normalerweise hartmetallausgekleidet. Der Leitfaden zum Spannzangennasendurchmesser behandelt, wie die Nasengeometrie mit der Stangenzufuhr und der Führungsbuchse interagiert.
Wann Sie eine Sonderspannzange kaufen sollten, anstatt eine Standardspannzange zu quetschen
Sonderbohrungen sind sinnvoll, wenn:
- Der Teiledurchmesser nicht standardisiert ist (z. B. 7,42 mm) und das Volumen eine dedizierte Spannzange rechtfertigt.
- Das Teil dünnwandig ist und Punktbelastung durch eine übermäßig zusammengezogene Spannzange nicht tolerieren kann.
- Das Material weich ist (Aluminium, Messing, Kunststoffe) und Sie maximale Kontaktfläche benötigen, um Markierungen zu vermeiden.
- Sie eine Swiss-Typ- oder Automatendrehmaschine betreiben, bei der die Spannzange Teil des Genauigkeitsstapels der Maschine ist.
BQUQ fertigt Spannzangen mit runder Bohrung, Sechskantbohrung, Vierkantbohrung und Sonderprofil, einschließlich spiegelpolierter und abgeschreckter Varianten, in einer einzigen Fabrik in Dongguan. Sonderbohrungen werden aus einer Zeichnung in 12 Arbeitsstunden angeboten, und die Mindestbestellmenge ist flexibel – ein Stück ist für einen Prototyp möglich, mit Preisstaffelung bei Volumen.
Was ist mit Federspannzangen und Automatendrehmaschinen-Spannzangen?
Federspannzangen (auch Federspannzangenfutter oder Automatendrehmaschinen-Spannzangen genannt) sind eine andere Familie als ER und 5C. Sie werden an Automatendrehmaschinen und Swiss-Typ-Maschinen verwendet und sind um einen bestimmten Stangendurchmesser mit einem definierten Zusammenziehbereich herum konstruiert, der in die Nocken- oder Hydraulikbetätigung der Maschine integriert ist.
| Familie | Typisches Spannfenster | Betätigung | Verwendung |
|---|---|---|---|
| Automatendrehmaschinen-Spannzange (Typ 15) | 0,1–0,3 mm | Nocken / Hebel | Kleine Automatendrehmaschinen |
| Automatendrehmaschinen-Spannzange (Typ 25) | 0,1–0,5 mm | Nocken / Hebel | Mittlere Automatendrehmaschinen |
| Automatendrehmaschinen-Spannzange (Typ 36–46) | 0,2–0,8 mm | Nocken / Hebel | Größere Stangenarbeiten |
| Swiss-Typ-Spannzange | 0,1–0,5 mm | Hydraulisch / pneumatisch | Swiss-CNC-Drehmaschinen |
| Führungsbuchse | 0,01–0,05 mm | Fest oder rotierend | Swiss-Stangenunterstützung |
Der Hauptunterschied besteht darin, dass Automatendrehmaschinen- und Swiss-Spannzangen dafür ausgelegt sind, wiederholt bei hohen Zyklenzahlen betätigt zu werden, sodass der Zusammenziehbereich eine Funktion des Hubs der Maschine ist, nicht nur der Elastizität der Spannzange. Ein Überschreiten des ausgelegten Hubs führt zu Rissen an den Schlitzwurzeln der Spannzange.
Unser Sortiment an Automatendrehmaschinen-Spannzangen deckt die gängigen Körper der Typen 15, 25 und 36–46 ab, und die Seite Kraftspannfutter für Swiss-Maschinen behandelt die hydraulische und pneumatische Betätigungsseite.
Wie begrenzt das Spannzangenfutter-Design den Spannbereich?
Eine Spannzange ist nur die Hälfte des Systems. Der Futterkörper, der Konuswinkel, die Mutter und der Schließmechanismus legen alle die tatsächliche Grenze fest.
- Konuswinkel. ER verwendet einen 8°-Konus (16° eingeschlossen). Der Winkel bestimmt den mechanischen Vorteil und das Selbsthemmungsverhalten. Ein verschlissener Konus ändert die effektive Zusammenziehung.
- Mutterndesign. Eine Standardmutter vs. eine Lagermutter ändert, wie viel Drehmoment die Spannzange erreicht. Lagermuttern ermöglichen höhere Spannkraft bei gleichem Schraubendrehmoment.
- Schließhub. Kraftspannfutter und Hydraulikspannfutter haben einen definierten Hub. Dessen Überschreitung zieht die Spannzange übermäßig zusammen.
- Konuszustand. Schmutz, Dellen oder Passungsrost im Konus führen dazu, dass die Spannzange außeraxial sitzt, was den nutzbaren Bereich einschränkt.
Für Werkzeughalteanwendungen deckt das Sortiment an Werkzeughalter-Spannzangenfuttern ER-, TG- und DA-Körper mit passenden Muttern ab. Für Werkstückhalterungen bietet ein Spannzangenfutter mit Mutter den vorhersehbarsten Griff, da die Mutter den axialen Zug direkt steuert.
Wartung, die den Spannbereich erhält
Eine Spannzange, die übermäßig zusammengezogen wurde, springt nicht zurück. Um den Bereich nutzbar zu halten:
- Schließen Sie eine Spannzange niemals ohne ein Werkstück oder Werkzeug darin.
- Reinigen Sie den Konus und die Spannzangenschlitze vor jedem Wechsel.
- Lagern Sie Spannzangen in ihren ursprünglichen Bohrungen oder in einem Gestell, nicht lose in einer Schublade.
- Ersetzen Sie Spannzangen, die Risse an den Schlitzwurzeln, Verfärbungen oder eine Bohrung aufweisen, die nicht mehr ihrem Nennmaß entspricht.
- Ziehen Sie die Mutter gemäß den Herstellerspezifikationen an – zu geringes Drehmoment verursacht Rutschen, zu hohes Drehmoment quetscht die Spannzange.
Häufig gestellte Fragen
F: Kann ich eine 10-mm-ER32-Spannzange verwenden, um einen 9-mm-Bohrer zu halten?
A: Nur für grobe Arbeiten. Das sind 1 mm Zusammenziehung, was dem vollen DIN 6499-Bereich entspricht und weit über den für Genauigkeit empfohlenen 0,5 mm liegt. Der Rundlauffehler wird zunehmen und der Bohrer kann rutschen. Kaufen Sie die 9-mm-Spannzange oder einen 9–10-mm-Satz und behalten Sie die 10-mm-Spannzange für Nennschäfte von 10 mm. Die Kosten für die richtige Spannzange sind weit geringer als die Kosten für ein verschrottetes Teil.
F: Ist ein breiterer Spannbereich immer schlechter?
A: Nicht immer – es hängt von der Anwendung ab. Für grobes Bohren, Gewindeschneiden oder das Halten einer Stange in einer Zweitbearbeitungs-Drehmaschine ist eine breitere Zusammenziehung praktisch und die Genauigkeitseinbuße spielt keine Rolle. Das Problem tritt auf, wenn Sie Rundlaufgenauigkeit, Oberflächengüte oder Wiederholbarkeit benötigen. Dann beträgt der breiteste nutzbare Bereich etwa die Hälfte der nominellen Zusammenziehung, und eine dedizierte Bohrung ist noch besser.
F: Wie stark kann sich eine 5C-Spannzange tatsächlich zusammenziehen?
A: Eine gehärtete 5C-Rundspannzange hat nur wenige Mikrometer elastischen Bereich – effektiv greift sie einen Nenndurchmesser. Weiche oder Notfall-5C-Spannzangen können auf jede Größe innerhalb der Wandstärke des Körpers ausgebohrt werden, danach verhalten sie sich wie Nennspannzangen. Wenn Sie einen Bereich benötigen, ist 5C die falsche Familie; verwenden Sie stattdessen ER oder eine Federspannzange.
F: Ändert sich der Spannbereich mit dem Spannzangenmaterial?
A: Ja. Gehärteter Federstahl bietet die Standardzusammenziehung, neigt aber zu Ermüdungsrissen bei übermäßiger Zusammenziehung. Berylliumkupfer- und Bronze-Spannzangen tolerieren mehr Zusammenziehung und werden verwendet, wo Korrosionsbeständigkeit oder nichtmagnetische Eigenschaften wichtig sind. Hartmetallausgekleidete Swiss-Führungsbuchsen halten engere Toleranzen, haben aber fast keinen Zusammenziehbereich. Die Materialwahl folgt der Anwendung, nicht umgekehrt.
F: Wie erkenne ich, ob meine Spannzange übermäßig zusammengezogen ist?
A: Prüfen Sie die Bohrung mit einem Mikrometer oder Prüfstift gegen ihre Nennmaß – eine verschlissene Spannzange zeigt Übermaß und schließt nicht gleichmäßig. Achten Sie auf Risse an den Schlitzwurzeln, polierte Bänder am Konus oder ein Werkstück, das seinen Rundlauffehler nach dem Umspannen nicht mehr wiederholt. Jedes dieser Anzeichen bedeutet, dass die Spannzange ihren elastischen Bereich verloren hat und ersetzt statt wiederverwendet werden sollte.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Automatendrehmaschinen-Spannzangen und Federspannzangen-Sortimente: /auto-lathe-collets/
- Kraftspannfutter für Swiss-Typ-Maschinen: /power-chucks-swiss/
- Werkzeughalter-Spannzangenfutter (ER, TG, DA): /tool-holder-collet-chucks/
- Branchentrends in der Präzisionsfertigung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/
- Kontaktieren Sie unser Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


