
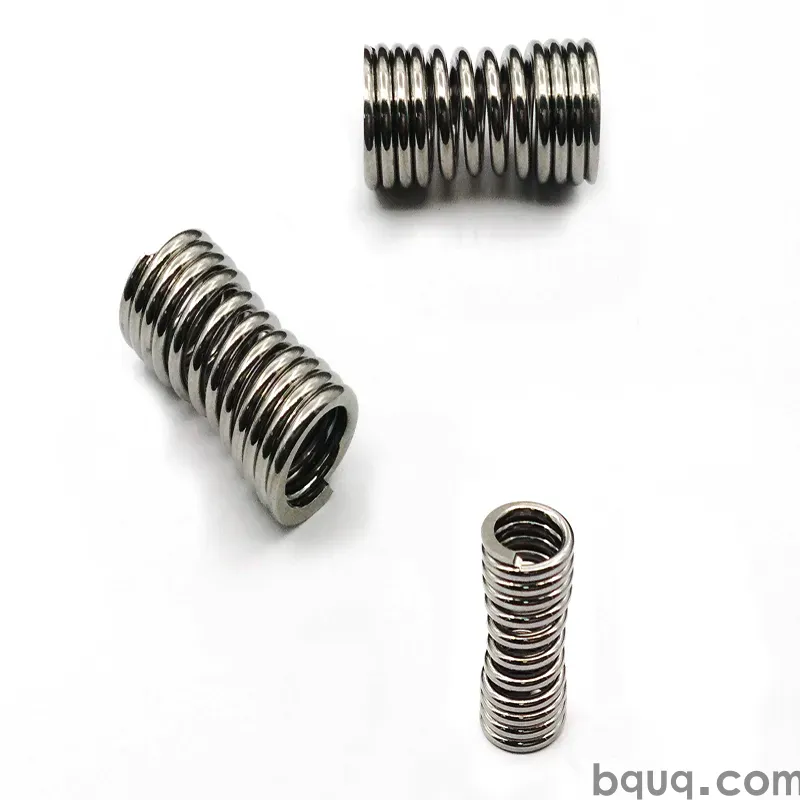
Stanzfedern in Spritzguss- und Stanzwerkzeugen
Kurze Antwort: Stanzfedern sind hochbelastbare Druckfedern, die in einem Werkzeug Energie speichern und freisetzen – sie stoßen Teile aus, bringen Abstreifer zurück, spannen Schieber vor und halten Nocken. In Spritzgussformen arbeiten sie typischerweise mit 10–30 % ihrer freien Länge als Federweg und müssen 100.000 bis 1.000.000+ Zyklen bei Formtemperaturen bis etwa 200 °C überstehen. In Stanzwerkzeugen arbeiten sie härter: Federwege von 25–40 % der freien Länge, Zyklusraten in Hundertern pro Minute und Stoßbelastungen, die die Ermüdungslebensdauer dominieren. BQUQ fertigt und wickelt diese Federn in einem ISO9001-Werk in Dongguan, hält ±0,005 mm bei CNC-Merkmalen und bietet kundenspezifische Stanzfedern in 12 Arbeitsstunden an.
Was genau macht eine Stanzfeder in einer Form oder einem Werkzeug?
Eine Stanzfeder ist keine Allzweckfeder. Sie ist eine Druckfeder, die dafür konstruiert ist, in einer begrenzten Tasche, bei einer definierten Einbaulänge, für eine definierte Anzahl von Hüben zu arbeiten, ohne so viel Kraft zu verlieren, dass das Werkzeug fehlzuführt oder nicht ausstößt.
In einer Spritzgussform erfüllen Stanzfedern normalerweise eine von vier Aufgaben:
- Auswerferrückstellung. Drücken die Auswerferplatte nach dem Ausstoßen des Teils in ihre Ausgangsposition zurück, damit die Form sicher schließen kann.
- Abstreifer- und Plattenvorspannung. Halten eine Abstreiferplatte oder einen Schieber in einer definierten Position, bis die Form weit genug öffnet oder schließt, um ihn freizugeben.
- Schieber- und Heberbetätigung. Treiben einen Seitenaktionsschieber, einen Heber oder eine Nockenrückführung an, wo Hydraulik zu sperrig oder zu langsam wäre.
- Ventil- und Heißkanalunterstützung. Sorgen für eine leichte, wiederholbare Vorspannung an einem Stift oder Nadelverschluss.
In einem Stanzwerkzeug erscheint dieselbe Federfamilie als:
- Abstreiferfedern – halten das Band flach, während der Stempel in das Material eindringt, und geben dann frei.
- Druckpolsterfedern – steuern den Materialfluss bei Zieh- und Umformvorgängen.
- Auswerfer- und Ausstoßerfedern – drücken das fertige Teil aus dem Werkzeug.
- Nockenrückholfedern – bringen einen Nockenschieber bei jedem Hub in die Ruheposition zurück.
Der gemeinsame Nenner ist, dass die Feder ein Verschleißteil ist. Sie ist dafür ausgelegt, ersetzt zu werden, und das Werkzeug sollte so konstruiert sein, dass der Austausch Minuten statt Stunden dauert.
Wie unterscheidet sich eine Stanzfeder von einer gewöhnlichen Druckfeder?
Drei Dinge unterscheiden eine Stanzfeder von einer allgemeinen Druckfeder: Material, Geometrie und die Last-Verformungs-Spezifikation.
| Merkmal | Gewöhnliche Druckfeder | Stanzfeder |
|---|---|---|
| Typischer Draht | Musikdraht, 0,3–3 mm | Chrom-Silizium- oder Chrom-Vanadium-Legierung, 3–20 mm |
| Wickelform | Offene Steigung, runde Enden | Geschlossene und geschliffene Enden, rechteckiger oder trapezförmiger Drahtquerschnitt üblich |
| Federwegbereich | 10–25 % der freien Länge | 25–40 % der freien Länge beim Stanzen, 10–30 % bei Formen |
| Lasttoleranz | Oft ±10 % | Typischerweise ±5 % bei Nennlast bei definierter Länge |
| Farbcodierung | Selten | Standard (ISO 10243-Stil) für Lastklasse |
| Lebensdauerziel | Anwendungsabhängig | Spezifiziert in Hüben bei Nennfederweg |
| Wärmebehandlung | Spannungsarmgeglüht | Gehärtet und angelassen, kugelgestrahlt, vorgesetzt (gescragt) |
Der rechteckige Drahtquerschnitt ist der größte Unterschied. Ein rechteckiger oder trapezförmiger Draht packt mehr Material in denselben Taschendurchmesser, sodass eine Stanzfeder weit mehr Kraft pro Millimeter Tasche liefert als eine Runddrahtfeder mit demselben Außendurchmesser. Deshalb können Formen- und Werkzeugkonstrukteure eine kompakte Feder mit hoher Nennlast spezifizieren, anstatt mehrere Runddrahtfedern zu stapeln.
Das Vorsetzen, manchmal Scragging genannt, ist der andere stille Unterschied. Die Feder wird während der Fertigung einmal über ihren Nennfederweg hinaus komprimiert, sodass sie im Werk und nicht im Werkzeug eine bleibende Verformung annimmt. Eine Stanzfeder, die nicht vorgesetzt wurde, verliert in den ersten paar hundert Hüben an freier Länge, und das Werkzeug verliert damit Ausstoßkraft.
Was bedeuten die Farbcodes von Stanzfedern tatsächlich?
Die meisten international verkauften Stanzfedern folgen einer farbcodierten Lastklassifizierung, die üblicherweise mit ISO 10243 in Verbindung gebracht wird. Die Farben beschreiben, wie stark die Feder relativ zu ihrer freien Länge komprimiert werden kann, während sie innerhalb eines sicheren Spannungsbereichs bleibt – nicht, wie stark sie in absoluten Zahlen ist.
| Farbcode | Lastklasse | Typischer max. Federweg (% der freien Länge) | Typische Verwendung |
|---|---|---|---|
| Grün | Leicht | ~40 % | Leichte Abstreifer, Rückholfedern, Ausstoß mit geringer Kraft |
| Blau | Mittel | ~32 % | Allgemeiner Formausstoß, mittlere Abstreiferlast |
| Rot | Schwer | ~25 % | Schwere Abstreifer, Druckpolster, hohe Ausstoßkraft |
| Gelb | Extra schwer | ~20 % | Hochkraftpolster, kurzer Hub, Hochzyklusstanzen |
| Braun / andere | Super schwer | ~15 % | Extreme Last, sehr kurzer Hub, Nockenrückführung unter hoher Last |
Zwei praktische Warnungen. Erstens: Die Farbe gibt die Federwegsgrenze an, nicht die Kraft – zwei rote Federn mit unterschiedlichen freien Längen haben sehr unterschiedliche Nennlasten. Zweitens: Farben sind eine Konvention, kein Gesetz. Arbeiten Sie immer mit der Last-Verformungs-Tabelle des Lieferanten bei der tatsächlich verwendeten Einbaulänge und überprüfen Sie Taschentiefe, Bohrungsdurchmesser und Stangendurchmesser.
Wie dimensioniert man eine Stanzfeder für ein reales Werkzeug?
Die Dimensionierung ist eine vierstufige Berechnung, und es lohnt sich, sie richtig durchzuführen, denn eine unterdimensionierte Feder versagt früh und eine überdimensionierte Feder beschädigt das Werkzeug.
Schritt 1: Definieren Sie die erforderliche Kraft an der Arbeitsposition
Ermitteln Sie die Kraft, die die Feder im entscheidenden Moment liefern muss – nicht bei freier Länge. Für eine Auswerferrückholfeder ist das die Kraft, die benötigt wird, um die Auswerferplatte plus Reibung plus Sicherheitsmarge anzuheben, normalerweise 1,3–1,5×.
Schritt 2: Wählen Sie die Einbaulänge und den Hub
Einbaulänge = Taschentiefe minus dem Platz, den die Platte, Unterlegscheibe oder Stangenschulter einnimmt. Hub = die Strecke, die die Feder während des Werkzeugzyklus zurücklegt. Dann:
Federweg % = (Hub ÷ freie Länge) × 100
Wenn das Ergebnis über der Grenze der Farbklasse liegt, benötigen Sie eine längere freie Länge, eine schwerere Klasse oder eine andere Taschenkonstruktion.
Schritt 3: Überprüfen Sie Bohrung und Stange
Stanzfedern werden üblicherweise nach Außendurchmesser, Innendurchmesser und freier Länge spezifiziert. Die Taschenbohrung sollte eine enge Gleitpassung sein – typischerweise einige Zehntelmillimeter größer als der Federaußendurchmesser – und die Stange oder der Führungsstift sollte einige Zehntel kleiner als der Federinnendurchmesser sein. Zu viel Spiel lässt die Feder knicken; zu wenig und sie klemmt und verschleißt die Tasche.
Schritt 4: Überprüfen Sie Lebensdauer und Temperatur
Die Lebensdauer fällt steil ab, wenn der Federweg zunimmt. Eine Feder, die für eine Million Hübe bei 25 % Federweg ausgelegt ist, kann bei 40 % nur einen Bruchteil davon schaffen. In einer heißen Form verlieren Standard-Chrom-Silizium-Federn an Tragfähigkeit, wenn die Temperatur steigt; über etwa 200 °C sollten Sie eine andere Legierung oder einen anderen Mechanismus in Betracht ziehen.
Ein durchgerechnetes Beispiel, nur indikativ:
| Parameter | Wert |
|---|---|
| Erforderliche Kraft an der Arbeitsposition | 900 N |
| Taschenbohrung | 25 mm |
| Verfügbare Taschentiefe | 80 mm |
| Erforderlicher Hub | 16 mm |
| Ausgewählte Feder | 25 mm AD × 12,5 mm ID × 76 mm freie Länge, rote Klasse |
| Federweg an der Arbeitsposition | 16 ÷ 76 = 21 % |
| Grenze der roten Klasse | 25 % |
| Urteil | Akzeptabel, mit Reserve für Setzen und Verschleiß |
Welche Materialien und Oberflächen werden verwendet, und wann sind sie wichtig?
Chrom-Silizium-Legierungsstahl (oft AISI 9254 oder gleichwertig) ist der Standard für Stanzfedern. Er bietet ein gutes Gleichgewicht zwischen Ermüdungsfestigkeit, Härtbarkeit und Kosten und ist das Material hinter den meisten grünen, blauen, roten und gelben Katalogfedern.
Chrom-Vanadium-Stahl (AISI 6150 oder gleichwertig) wird verwendet, wo höhere Temperaturbeständigkeit oder bessere Ermüdungsleistung benötigt wird. Er kostet mehr und lässt sich anders bearbeiten, hält aber die Last in heißen Formen besser.
Edelstahlsorten erscheinen in Lebensmittel-, Medizin- und Reinraumwerkzeugen oder wo die Form Kondensation und Abwaschung ausgesetzt ist. Sie haben im Allgemeinen eine niedrigere Ermüdungsfestigkeit als Chrom-Silizium, daher muss die Feder konservativer dimensioniert werden. Unser Leitfaden zum Korrosionsschutz von Federn behandelt die Material- und Beschichtungsabwägungen im Detail.
Oberflächen sind wichtiger, als die meisten Konstrukteure erwarten:
- Kugelstrahlen induziert Druckspannungen an der Oberfläche und ist eine der kostengünstigsten Möglichkeiten, die Ermüdungslebensdauer zu verlängern.
- Vorsetzen stabilisiert freie Länge und Last.
- Zink- oder Zink-Nickel-Beschichtung erhöht die Korrosionsbeständigkeit, kann aber hochfesten Stahl verspröden, wenn der Backschritt übersprungen wird.
- Pulverbeschichtung oder Lack ist bei farbcodierten Federn üblich, erhöht aber die Dicke – prüfen Sie dies gegen Ihr Bohrungsspiel.
Wärmebehandlung und Spannungsarmglühen sind keine optionalen Schritte. Eine Stanzfeder, die gewickelt, gehärtet und angelassen, aber nie spannungsarmgeglüht wurde, driftet in der Länge und verliert Last. Unser Artikel zum Spannungsarmglühen von Federn erklärt, was der Prozess mit Eigenspannungen macht und warum er sich als Lebensdauer am Werkzeug zeigt.
Was lässt Stanzfedern im Einsatz versagen?
Versagen ist selten mysteriös. Es gruppiert sich in eine Handvoll Ursachen.
| Versagensart | Typische Grundursache | Behebung |
|---|---|---|
| Ermüdungsriss nahe einer Endwindung | Federweg über Klassengrenze oder kein Kugelstrahlen | Federweg reduzieren, freie Länge erhöhen, gestrahlte Feder spezifizieren |
| Verlust der freien Länge / Last | Feder nicht vorgesetzt oder über Streckgrenze betrieben | Vorgesetzte Federn spezifizieren, Federweg überprüfen |
| Knicken oder Durchbiegen | Bohrung zu groß, keine Führungsstange, Feder zu schlank | Bohrungspassung enger machen, Führungsstange oder Hülse hinzufügen |
| Verschleiß und Fretting an Windungen | Verunreinigung, schlechte Bohrungsoberfläche, Seitenlast | Bohrungsoberfläche verbessern, Schmierung hinzufügen, Seitenlast entfernen |
| Korrosionsnarben | Kondensation, Abwaschung, unverträgliche Beschichtung | Auf Edelstahl umstellen oder Beschichtung aufwerten |
| Zerdrücken der Endwindung | Unzureichende Auflagefläche am geschlossenen Ende | Geschlossene und geschliffene Enden verwenden, Taschenebenheit prüfen |
Die häufigste Ursache für vorzeitiges Versagen in Formen und Stanzwerkzeugen ist, dass die Feder näher an ihrer Blockhöhe betrieben wird, als dem Konstrukteur bewusst war. Wenn eine Feder auf Block komprimiert wird, berühren sich die Windungen, die Spannung steigt sprunghaft an und die Feder ist effektiv ein starrer Block. Lassen Sie immer Abstand zwischen der Blockhöhe und der maximal komprimierten Höhe – 10 % des Hubs sind eine vernünftige Faustregel.
Wie unterscheiden sich Anwendungen in Spritzgussformen und Stanzwerkzeugen?
Sie verwenden dieselbe Federfamilie, beanspruchen sie aber sehr unterschiedlich.
| Faktor | Spritzgussform | Stanzwerkzeug |
|---|---|---|
| Zyklusrate | Niedrig, Sekunden bis Minuten | Hoch, Zehner bis Hunderter pro Minute |
| Dominierende Last | Stetige Vorspannung, thermische Drift | Stoß und Aufprall |
| Temperatur | Bis zu ~200 °C an der Kavität | Normalerweise nahe Umgebungstemperatur, lokale Erwärmung am Stempel |
| Federweg | 10–30 % der freien Länge | 25–40 % der freien Länge |
| Lebensdauerziel | Oft 100.000–500.000 Zyklen | Oft 1.000.000+ Zyklen |
| Hauptversagensursache | Thermischer Lastverlust, Korrosion | Ermüdung, Knicken, Verschleiß |
| Zugang zum Austausch | Oft erfordert Ausbau der Form | Normalerweise in der Presse zugänglich |
Die praktische Konsequenz ist, dass Formfedern normalerweise für Kraftbeibehaltung über Temperatur und Zeit dimensioniert werden, während Stanzfedern für Ermüdungslebensdauer unter Stoß dimensioniert werden. Eine Feder, die in einer Anwendung gut funktioniert, kann in der anderen schnell versagen.
Können Stanzfedern kundenspezifisch angepasst werden, und was sollte die Anfrage enthalten?
Ja – und in vielen Werkzeugen ist die Katalogfeder ein Kompromiss. Kundenspezifische Stanzfedern ermöglichen es Ihnen, die bereits vorhandene Tasche anzupassen, anstatt die Tasche um einen Katalogartikel herum neu zu konstruieren. Typische Anpassungen umfassen nicht standardisierte freie Längen, spezifische Last bei einer bestimmten Einbaulänge, alternative Drahtquerschnitte, Edelstahl- oder Chrom-Vanadium-Material und spezielle Endkonfigurationen.
Eine nützliche Anfrage enthält:
- Außendurchmesser, Innendurchmesser und freie Länge (oder die Taschenabmessungen)
- Erforderliche Last bei der Einbaulänge, mit Toleranz
- Hub und Zyklusrate
- Betriebstemperatur und Umgebung
- Erwartete Lebensdauer in Hüben
- Material- oder Oberflächenpräferenzen
- Menge pro Jahr und pro Abruf
BQUQ betreibt CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, kundenspezifisches Federwickeln und Kühlkörperproduktion über vier Produktionslinien in einem Werk in Dongguan. Das ist für Stanzfedern wichtig, weil die Feder und die Tasche, in der sie sitzt, nach demselben Zeichnungssatz, mit demselben Toleranzstapel, im selben Qualitätssystem gefertigt werden können. Flexible Mindestbestellmenge gilt, und Angebote kommen in 12 Arbeitsstunden zurück. Unser Leitfaden für kundenspezifische Federanfragen führt durch die Informationen, die ein Angebot beschleunigen.
Häufig gestellte Fragen
F: Woher weiß ich, welche farbige Stanzfeder ich verwenden soll?
A: Beginnen Sie mit dem benötigten Federweg, nicht mit der Farbe. Berechnen Sie Hub geteilt durch freie Länge als Prozentsatz und wählen Sie dann die leichteste Klasse, deren Grenze mit Reserve über diesem Wert liegt. Grün erlaubt etwa 40 %, Blau etwa 32 %, Rot etwa 25 % und Gelb etwa 20 %. Bestätigen Sie immer die tatsächliche Last bei Ihrer Einbaulänge aus der Last-Verformungs-Tabelle des Lieferanten, denn die Farbe allein definiert nicht die Kraft.
F: Kann ich eine Standard-Druckfeder anstelle einer Stanzfeder verwenden?
A: Manchmal, wenn die Last leicht, der Federweg klein und die Zykluszahl niedrig ist. Für alles mit hoher Kraft, hoher Zykluszahl oder einer begrenzten Tasche ist eine Stanzfeder die bessere Wahl. Rechteckiger Drahtquerschnitt packt mehr Material in dieselbe Bohrung, vorgesetzte Federn halten ihre freie Länge und Kugelstrahlen verlängert die Ermüdungslebensdauer. Der Kostenunterschied ist normalerweise gering im Vergleich zu den Kosten eines Werkzeugstillstands.
F: Welche Temperatur können Stanzfedern aushalten?
A: Standard-Chrom-Silizium-Stanzfedern werden typischerweise bis etwa 200 °C verwendet, und die Tragfähigkeit sinkt mit steigender Temperatur. Chrom-Vanadium-Sorten halten in heißen Formen besser stand. Über diesen Bereichen sollten Sie einen anderen Mechanismus oder eine Hochtemperaturlegierung in Betracht ziehen. Fragen Sie immer nach der Lastreduktionskurve, anstatt anzunehmen, dass die Katalogangabe bei Ihrer Formtemperatur gilt.
F: Wie oft sollten Stanzfedern ersetzt werden?
A: Ersetzen Sie nach Zustand, nicht nach festem Kalender. Überprüfen Sie die freie Länge gegen die ursprüngliche Spezifikation, suchen Sie nach Rissen nahe den Endwindungen und prüfen Sie auf Korrosion oder Verschleißspuren. Eine Feder, die mehr als ein paar Prozent ihrer freien Länge verloren hat, liefert bereits weniger Kraft. Den Ersatz in die planmäßige Wartung einzubauen ist weit billiger als ein Werkzeugausfall mitten in der Produktion.
F: Liefern Sie Stanzfedern in kleinen Mengen?
A: Ja. BQUQ arbeitet mit flexibler Mindestbestellmenge, sodass Prototypenwerkzeuge und Kleinserienproduktionen neben Serienprogrammen unterstützt werden können. Senden Sie die Taschenabmessungen, die erforderliche Last bei Einbaulänge, den Hub und die erwartete Lebensdauer, und wir bieten in 12 Arbeitsstunden an. Kundenspezifische freie Längen und nicht standardisierte Drahtquerschnitte sind Routine, nicht die Ausnahme.
Verwandte Ressourcen
- Über BQUQ und unseren Fertigungsstandort in Dongguan: /about/
- Druckfedern für Stanz-, Form- und Industrieanwendungen: /compression-springs/
- Drehfedern für Nocken-, Verriegelungs- und Rückholmechanismen: /torsion-springs/
- Branchentrends in Werkzeugbau und Präzisionskomponenten: /industry-dynamics/
- Technische Artikel zu Federkonstruktion und -fertigung: /bquq-blog/
- Häufig gestellte Fragen zu Beschaffung und Toleranzen: /faq/
- Fallstudien aus unseren Produktionslinien: /case/
- Sprechen Sie mit einem Ingenieur: /contact/
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, kundenspezifische Federn und Kühlkörperproduktion in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


