
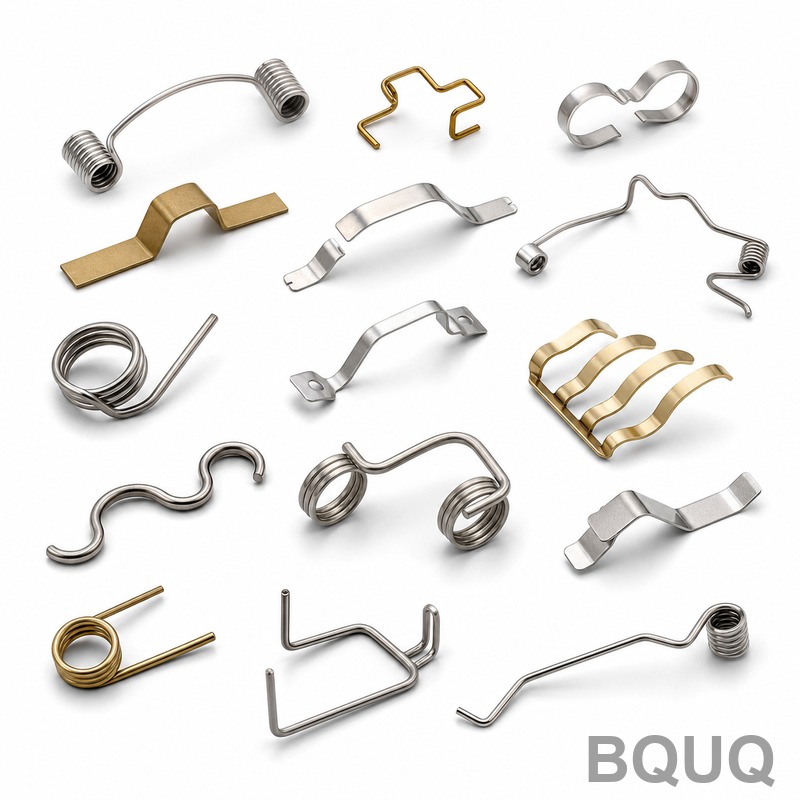
Spannungsarmglühen und Setzen von Federn: Warum es wichtig ist
Kurze Antwort: Spannungsarmglühen und Setzen sind die beiden Wärme- und Belastungsschritte, die darüber entscheiden, ob eine Feder ihre Nennlast für 10 Zyklen oder 10 Millionen hält. Spannungsarmglühen baut die durch Wickeln und Umformen entstandenen Eigenspannungen ab, typischerweise bei 200–450 °C für 30–60 Minuten, je nach Material. Setzen (Vorsetzen oder Scragging) überlastet die Feder dann über ihren Arbeitsbereich hinaus, sodass sie eine bleibende Verformung in der Fabrik erfährt und nicht in Ihrer Baugruppe. Zusammen reduzieren sie den anfänglichen Lastverlust von 5–15 % auf unter 2–3 %, stabilisieren die freie Länge und können die Ermüdungslebensdauer um eine Größenordnung erhöhen. Sie wegzulassen spart Cent pro Teil und kostet Sie Feldausfälle.
Federn sehen einfach aus. Ein Drahtring, ein paar Biegungen, fertig. In der Praxis ist eine Feder eine Struktur, die unter Dauerbelastung steht, und die Art und Weise, wie Sie sie nach dem Wickeln behandeln, bestimmt fast alles über ihr Verhalten im Einsatz. Zwei Prozesse sind am wichtigsten: Spannungsarmglühen und Setzen. Käufer, die sie verstehen, erhalten vorhersehbare Baugruppen. Käufer, die sie nicht verstehen, enden mit Federn, die nachlassen, durchhängen oder brechen.
Was ist Spannungsarmglühen in der Federfertigung?
Spannungsarmglühen ist eine kontrollierte Wärmebehandlung bei niedriger Temperatur, die nach dem Wickeln, Winden oder Stanzen angewendet wird. Ihre Aufgabe ist nicht, die Mikrostruktur des Drahtes zu verändern, wie es Härten oder Anlassen tun – sondern dem Material zu ermöglichen, die durch Kaltumformung eingeschlossenen inneren Spannungen abzubauen.
Wenn Draht zu einer Helix gewickelt wird, wird die Innenseite der Wicklung gestaucht und die Außenseite gedehnt. Diese entgegengesetzten Spannungen bleiben im Teil. Sie machen die Feder dimensionsinstabil, sie addieren sich zu der Spannung, die die Feder bereits im Einsatz sieht, und sie lassen Ermüdungsrisse früher entstehen.
Was Spannungsarmglühen tatsächlich verändert
- Dimensionsstabilität. Die Feder hört auf, nach dem Wickeln zu driften, und hält die freie Länge und den Durchmesser besser.
- Reduzierung von Eigenspannungen. Spitzeneingeschlossene Spannungen sinken, sodass die Betriebsspannung mehr Spielraum bis zur Streckgrenze hat.
- Ermüdungsverhalten. Weniger Spannungsspitzen bedeuten, dass Risse später entstehen. Typische Verbesserung der Ermüdungslebensdauer ist 20–100 % bei gut durchgeführtem Spannungsarmglühen und mehr, wenn der Prozess auf das Material abgestimmt ist.
- Lastkonsistenz. Die Streuung der Last von Charge zu Charge verringert sich, was wichtig ist, wenn Sie Tausende von Einheiten montieren.
Typische Parameter für das Spannungsarmglühen
Dies sind Richtwerte für gängige Federmaterialien. Die genauen Werte hängen vom Drahtdurchmesser, Wickelverhältnis und der erforderlichen Toleranz ab – bestätigen Sie immer das Prozessdatenblatt Ihres Lieferanten.
| Material | Typische Temperatur | Typische Zeit | Hinweise |
|---|---|---|---|
| Musikdraht (ASTM A228) | 200–260 °C | 30 min | Niedrige Temperatur bewahrt die Zugfestigkeit |
| Ölangelassener MB / hartgezogener Draht | 200–300 °C | 30–45 min | Übermäßiges Anlassen vermeiden |
| Edelstahl 302 / 304 | 250–400 °C | 30–60 min | Höherer Bereich hilft, austenitische Sorten zu stabilisieren |
| 17-7PH (CH900) | 400–480 °C | 60 min | Ausscheidungshärtung interagiert mit dem Spannungsarmglühen |
| Phosphorbronze | 150–200 °C | 30 min | Niedrigere Obergrenze; leicht zu weich |
| Inconel 718 / X-750 | 400–500 °C | 60–240 min | Materialspezifisch; mit Herstellerdaten überprüfen |
Zwei Fehler sind häufig. Erstens: zu heiß laufen lassen – Sie verlieren die Kaltverfestigungsfestigkeit, die den Draht nutzbar machte. Zweitens: zu kühl oder zu kurz laufen lassen – Sie erhalten die Kosten des Ofens ohne den Nutzen. Eine Feder, die bei 150 °C für zehn Minuten "wärmebehandelt" wurde, ist effektiv überhaupt nicht spannungsarmgeglüht worden.
Was ist Setzen (Vorsetzen oder Scragging)?
Setzen ist ein mechanischer Prozess, kein thermischer. Die Feder wird auf eine definierte Überlast zusammengedrückt (oder gedehnt, bei Zugfedern) – normalerweise das 1,1- bis 1,5-fache der maximalen Arbeitsauslenkung oder bis zu einem Spannungsniveau nahe, aber unterhalb der Streckgrenze. Sie wird dort kurz gehalten, manchmal mehrmals zyklisch belastet, dann freigegeben.
Die Feder kehrt nicht zu ihrer ursprünglichen freien Länge zurück. Sie kommt kürzer zurück. Das ist der Punkt.
Warum eine Feder überhaupt "setzt"
Jede Feder hat eine kleine Zone nahe der Streckgrenze des Drahtes, in der das Material plastisch verformt wird. Wenn Sie eine Feder zum ersten Mal auf ihre Arbeitshöhe belasten, geben die am höchsten beanspruchten Windungen – normalerweise diejenigen nahe den Enden oder die mit der engsten Krümmung – leicht nach. Die Feder wird kürzer, und da die Federrate von der Anzahl der aktiven Windungen abhängt, ändert sich die Last bei einer gegebenen Höhe.
Wenn Sie dies in der Baugruppe des Kunden geschehen lassen, erhalten Sie:
- Lastverlust nach den ersten paar Zyklen
- Drift der freien Länge, die Höhentoleranzen verletzt
- Vorspannung, die in einer verschraubten Verbindung verschwindet
- Ungleichmäßiges Verhalten über eine Produktionscharge
Was Setzen liefert
Setzen erzwingt, dass diese plastische Verformung unter kontrollierten Fabrikbedingungen stattfindet. Nach dem Setzen ist die Feder innerhalb ihres Arbeitsbereichs dimensionsstabil, und die Last-Höhen-Kurve ist reproduzierbar.
| Parameter | Ohne Setzen | Mit Setzen |
|---|---|---|
| Anfänglicher Lastverlust (erste Zyklen) | 5–15 % typisch | Unter 2–3 % typisch |
| Drift der freien Länge | Bemerkbar, chargenabhängig | Stabilisiert |
| Laststreuung über die Charge | Breiter | Enger |
| Ermüdungslebensdauer bei gleicher Spannung | Basislinie | Oft verbessert |
| Passung in einer vorgespannten Baugruppe | Riskant | Vorhersehbar |
Beachten Sie, dass Setzen nicht "die Feder überlasten und hoffen" bedeutet. Es ist eine berechnete Überlast mit definierter Haltezeit und definierter Anzahl von Zyklen, gefolgt von Messung. Wenn ein Lieferant Ihnen die Setzlast und Haltezeit nicht nennen kann, rät er.
Wie Spannungsarmglühen und Setzen zusammenwirken
Die beiden Prozesse ergänzen sich, und die Reihenfolge ist wichtig.
1. Wickeln oder Umformen der Feder.
2. Spannungsarmglühen, um Umformungseigenspannungen zu beseitigen und die Abmessungen zu stabilisieren.
3. Setzen / Vorsetzen, um kontrollierte plastische Verformung am Arbeitsende des Bereichs zu erzwingen.
4. Messen und Sortieren – freie Länge, Rate und Last bei Prüfhöhe.
5. Optionales sekundäres Spannungsarmglühen für Hochzyklus- oder Hochtemperaturanwendungen.
Wenn Sie eine Feder vor dem Spannungsarmglühen setzen, drücken Sie ein spannungsbeladenes Teil in plastische Verformung, und das Ergebnis ist weniger vorhersehbar. Wenn Sie spannungsarmglühen, aber nie setzen, verliert die Feder immer noch Last in den ersten Zyklen des Einsatzes – nur weniger dramatisch.
Wann Sie einen Schritt überspringen können
Nicht jede Feder braucht beides. Anleitung:
- Leichtbau-, unkritische Federn (eine Verriegelungsrückstellung, eine Anzeigerastung) brauchen oft nur Spannungsarmglühen oder in manchen Fällen keines von beiden.
- Vorgespannte Baugruppen (verschraubte Verbindungen, Dichtungen, Steckverbinder) brauchen fast immer Setzen, weil Lastverlust direkt zu Ausfällen führt.
- Hochzyklusfedern (Ventile, Pumpen, Aktuatoren, Stoßdämpfer) brauchen beides, plus Aufmerksamkeit auf Kugelstrahlen und Oberflächenbeschaffenheit.
- Hochtemperaturfedern brauchen Spannungsarmglühen, abgestimmt auf die Einsatztemperatur; eine Feder, die bei 200 °C im Einsatz relaxiert, braucht einen Glühzyklus oberhalb dieser Temperatur.
Beeinflusst Spannungsarmglühen die Federrate?
Streng genommen ändert Spannungsarmglühen nicht den Elastizitätsmodul des Drahtes, also ändert es nicht die Federrate im elastischen Bereich. Was es ändert, ist die Konsistenz von Rate und Last über eine Charge sowie der Punkt, an dem die Feder beginnt, sich nichtlinear zu verhalten.
Setzen hingegen ändert die Last-Höhen-Kurve – weil es aktive Windungen aus der elastischen Antwort entfernt. Eine Feder, die gesetzt wurde, zeigt bei gleicher Höhe eine andere Last als eine identische ungesetzte Feder. Deshalb sollten Zeichnungen angeben, ob die Feder gesetzt oder ungesetzt geliefert wird und bei welcher Prüfhöhe die Last gemessen wird.
Wenn Ihre Zeichnung "Rate 12 N/mm, freie Länge 40 mm" angibt, ohne Setzen zu erwähnen, können zwei Lieferanten beide die Zeichnung erfüllen und dennoch Federn liefern, die sich in Ihrer Baugruppe unterschiedlich verhalten. Dies ist eine der häufigsten Quellen für Streitigkeiten über "die Federn sind außerhalb der Spezifikation" – und es ist ein Spezifikationsproblem, kein Fertigungsproblem.
Materialspezifische Überlegungen
Verschiedene Drahtsorten reagieren unterschiedlich, und das Prozessfenster ist nicht austauschbar. Ein paar praktische Hinweise:
- Musikdraht und ölangelassener Draht sind die Arbeitstiere. Sie werden bei niedriger Temperatur spannungsarmgeglüht und setzen sich vorhersehbar. Sie sind auch am empfindlichsten gegen Überanlassen, daher ist Temperaturkontrolle wichtig.
- Edelstähle (302, 304, 316) haben einen niedrigeren Modul und ein anderes Relaxationsverhalten. Sie profitieren von höheren Spannungsarmglühtemperaturen, aber zu hoch und Sie verlieren die Kaltverfestigungsfestigkeit. Siehe unsere Hinweise zur Federwerkstoffauswahl und Musikdraht, wie die Sortenwahl mit der Verarbeitung interagiert.
- 17-7PH und 17-4PH sind ausscheidungshärtende Sorten. Spannungsarmglühen und Ausscheidungshärten können kombiniert werden, aber der Zeitplan muss entworfen, nicht kopiert werden.
- Nickellegierungen (Inconel, Hastelloy) werden verwendet, wo Temperatur und Korrosion alles andere ausschließen. Glühzyklen sind länger und heißer, und Setzlasten werden mit mehr Sicherheitsabstand gewählt.
Ermüdungslebensdauer: Wo sich der Nutzen zeigt
Ermüdung ist der dominierende Ausfallmodus für Federn in Bewegung. Ein Riss beginnt an einem Oberflächendefekt oder einer Spannungskonzentration, normalerweise auf der Innenseite der Wicklung, wo die Zugspannung am höchsten ist.
Spannungsarmglühen hilft, weil Eigenspannungen aus dem Wickeln direkt zur Betriebszugspannung addieren. Entfernen Sie sie, und die effektive Wechselspannung sinkt. Setzen hilft, weil es den Draht an der kritischen Oberfläche auf Druck vorlast, was dasselbe Prinzip wie beim Kugelstrahlen ist.
Typische kombinierte Wirkung: Eine Feder, die ohne Spannungsarmglühen und Setzen bei 200.000 Zyklen ausfallen würde, kann mit beiden korrekt angewendeten Prozessen 1–2 Millionen Zyklen erreichen. Das ist eine Größenordnung, und es ist normalerweise billiger als ein Material-Upgrade. Für mehr darüber, wie zyklische Belastung mit Designmargen interagiert, siehe Federauslegung für dynamische Lasten.
Was auf Ihre Federzeichnung gehört
Wenn Sie möchten, dass diese Prozesse angewendet werden, spezifizieren Sie sie. Lieferanten fertigen nach der Zeichnung, nicht nach Ihrer Absicht.
| Zeichnungselement | Warum es wichtig ist |
|---|---|
| Materialgüte und Toleranz des Drahtdurchmessers | Bestimmt das Prozessfenster |
| Spannungsarmglühen: Temperaturbereich und Zeit | Verhindert "wir haben etwas gemacht"-Wärmebehandlung |
| Setzen: Last oder Auslenkung, Haltezeit, Zyklen | Macht das Setzen reproduzierbar |
| Prüfhöhe für die Lastmessung | Beseitigt Mehrdeutigkeit über gesetzt vs. ungesetzt |
| Ratentoleranz und Lasttoleranz | Zwei verschiedene Dinge; beide angeben |
| Oberflächengüte / Kugelstrahlanforderung | Interagiert mit der Ermüdungslebensdauer |
| Einsatztemperatur | Legt die minimale Glühtemperatur fest |
Eine Zeichnung, die "Spannungsarmglühen nach guter kommerzieller Praxis" angibt, ist keine Spezifikation. Sie ist eine Hoffnung.
Qualitätskontrolle und Verifizierung
Mindestens sollte ein kompetenter Federlieferant in der Lage sein, Folgendes vorzuweisen:
- Ofenprotokolle mit tatsächlicher Temperatur und Zeit pro Charge
- Setzvorrichtungen mit aufgezeichneter Last und Auslenkung
- Lastprüfung bei der spezifizierten Prüfhöhe, mit Stichproben pro Los
- Messung der freien Länge und Rechtwinkligkeit
- Ermüdungs- oder Relaxationstests für kritische Programme
BQUQ betreibt vier Produktionslinien in einer Fabrik in Dongguan unter ISO9001, die CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörper abdecken. Die Federproduktion umfasst kontrolliertes Spannungsarmglühen und Setzen, mit Lastprüfung, die pro Los aufgezeichnet wird. Angebote kommen in 12 Arbeitsstunden zurück, und die Mindestbestellmenge ist flexibel – einschließlich Prototypen- und Kleinserienmengen, wo das Setzverhalten oft zuerst validiert wird. Wenn Sie ein Programm planen, deckt unser Leitfaden zur Planung der Feder-Vorlaufzeit ab, wie Wärmebehandlung und Setzen in den Zeitplan passen.
Häufig gestellte Fragen
F: Ist Spannungsarmglühen dasselbe wie Anlassen?
A: Nein. Anlassen ist eine Wärmebehandlung bei höherer Temperatur, die nach dem Härten angewendet wird, um die Mikrostruktur und Zähigkeit des Stahls einzustellen. Spannungsarmglühen ist eine Wärmebehandlung bei niedrigerer Temperatur, die nach der Kaltumformung angewendet wird, um Eigenspannungen zu reduzieren, ohne die Mikrostruktur oder Härte wesentlich zu verändern. Bei Musikdraht und ölangelassenem Draht erfolgt das Spannungsarmglühen weit unterhalb des Anlassbereichs, sodass es die vorhandene Wärmebehandlung des Drahtes nicht rückgängig macht.
F: Wie viel Lastverlust sollte ich von einer ungesetzten Feder erwarten?
A: Bei einer typischen ungesetzten Druckfeder, die auf ihre Arbeitshöhe belastet wird, beträgt der anfängliche Lastverlust üblicherweise 5–15 % in den ersten paar Zyklen, abhängig von Material, Spannungsniveau und Wickelverhältnis. Eine ordnungsgemäß gesetzte Feder hält typischerweise innerhalb von 2–3 %. Die Lücke wird bei höheren Spannungsniveaus und bei Edelstahlsorten größer, die leichter relaxieren als Kohlenstoffstahldraht.
F: Kann das Setzen in der Baugruppe des Kunden statt in der Fabrik durchgeführt werden?
A: Es kann, aber es ist selten eine gute Idee. Setzen in der Baugruppe bedeutet, dass der erste Lastzyklus die Feder unvorhersehbar verformt, und jede Vorspannung oder Höhentoleranz, um die Sie herum konstruiert haben, verschiebt sich. Es bedeutet auch, dass die plastische Verformung ohne Messung oder Kontrolle stattfindet. Fabriksetzen ist reproduzierbar, verifiziert und dokumentiert, weshalb vorgespannte Baugruppen es immer spezifizieren sollten.
F: Ändert Spannungsarmglühen die Farbe oder Oberfläche der Feder?
A: Spannungsarmglühen bei niedriger Temperatur an Luft kann auf Kohlenstoffstahl einen leichten Oxidfilm erzeugen, der je nach Temperatur von strohgelb bis blau reicht. Dies ist kosmetisch und beeinträchtigt die Funktion nicht. Wenn das Aussehen wichtig ist, spezifizieren Sie eine Nachbehandlung wie Passivierung für Edelstahl oder eine leichte Ölschicht für Kohlenstoffstahl. Spannungsarmglühen entfernt keine Galvanisierung oder Beschichtung, daher werden beschichtete Federn normalerweise vor dem Beschichten spannungsarmgeglüht.
F: Was passiert, wenn eine Feder bei zu hoher Temperatur spannungsarmgeglüht wird?
A: Sie verlieren Kaltverfestigungsfestigkeit. Musikdraht und hartgezogener Draht erhalten einen Großteil ihrer Festigkeit durch Ziehen, nicht durch Legierungsgehalt. Überhitzung relaxiert dies, senkt die Streckgrenze und reduziert die Last, die die Feder tragen kann. Die Feder kann einen Kaltlasttest bestehen und dann im Einsatz durchhängen. Deshalb sind Temperaturkontrolle und Chargenprotokolle wichtiger als die nominelle Ofeneinstellung.
Verwandte Ressourcen
- Erfahren Sie, wie BQUQ an Präzisionsfertigung herangeht: /about/
- Durchsuchen Sie Druckfedern, Zugfedern und Torsionsfedern: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Branchentrends, die Vorlaufzeiten und Materialverfügbarkeit beeinflussen: /industry-dynamics/
- Weitere technische Artikel über Federn, Stanzen und CNC: /bquq-blog/
- Häufige Beschaffungs- und Spezifikationsfragen: /faq/
- Programmbeispiele und Prozessfähigkeit: /case/
- Senden Sie eine Zeichnung für ein 12-Stunden-Angebot: /contact/
Verfasst vom BQUQ Engineering Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


