
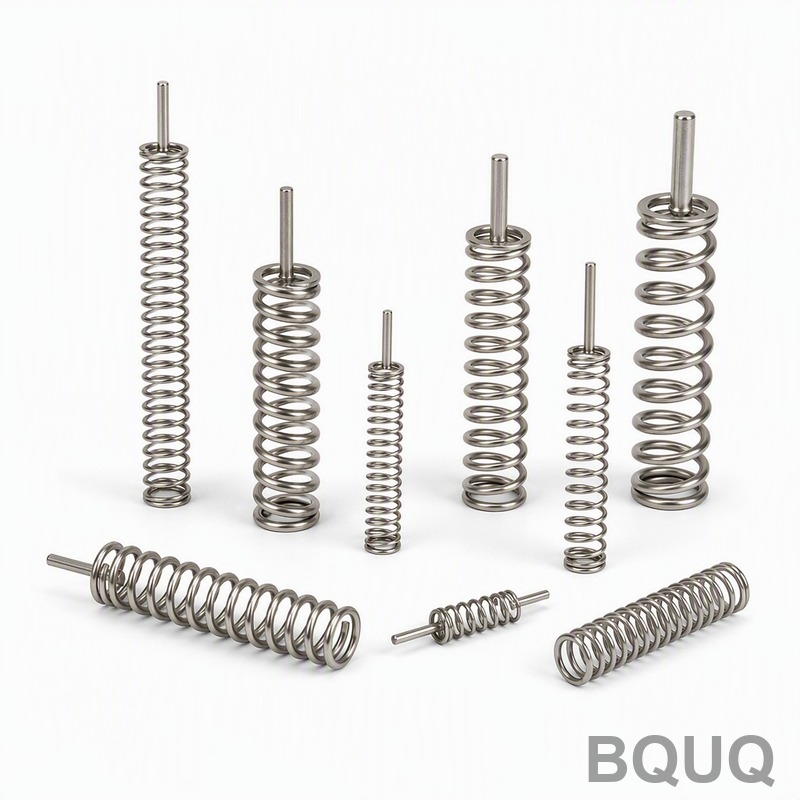
Kugelstrahlen einrichten: Intensität, Abdeckung und Spezifikationen
Kurze Antwort: Eine produktionsreife Kugelstrahlspezifikation für Federn nennt vier Dinge — Almen-Intensität (typischerweise 0,006–0,014 A für Druckfedern, 0,004–0,010 A für kleine Zugfedern), Abdeckung (100 % visuell mindestens, verifiziert durch Sättigungskurve), Strahlmittel (Gusssstahlschrot S230/S170 oder Keramik Z425/Z300 für Edelstahl) und Kontrollmethode (Almen-Plättchen Typ A oder N, Halterung und Vorrichtungsdrehzahl). Die Intensität wird durch die Sättigungskurve festgelegt — der Punkt, an dem eine Verdopplung der Expositionszeit weniger als 10 % mehr Bogenhöhe hinzufügt — nicht durch Raten einer Zeit. Typische Gewinne bei der Ermüdungslebensdauer liegen bei 2× bis 10× bei Stahlfedern, abhängig von Material, Spannungsverhältnis und ob die Oberfläche bereits entkohlt oder zerkratzt ist.
Warum Kugelstrahlen für die Ermüdungslebensdauer von Federn wichtig ist
Federn versagen durch Ermüdung, nicht durch statische Überlastung. Eine Druckfeder, die zwischen 30 % und 60 % ihrer Zugfestigkeit zyklisch belastet wird, reißt fast immer an der Innenseite der Windung, wo die Zugspannung ihren Höhepunkt erreicht — genau dort, wo bereits Restzugspannung aus dem Wickeln, Schleifen und der Wärmebehandlung sitzt.
Kugelstrahlen funktioniert, indem es diese Oberfläche mit abgerundetem Strahlmittel bei kontrollierter Geschwindigkeit bombardiert. Jeder Aufprall erzeugt eine kleine plastische Vertiefung, und das umgebende elastische Material drückt zurück, wodurch eine Druckeigenspannungsschicht von typischerweise 0,10–0,30 mm Tiefe entsteht. Ermüdungsrisse entstehen dort, wo die Zugspannung am höchsten ist; eine Druckschicht von 400–800 MPa (typisch für gestrahlten Federstahl) verschiebt die lokale Mittelspannung ins Negative und verzögert die Rissbildung.
Für einen Federningenieur sind die praktischen Konsequenzen:
- Höhere zulässige Spannung bei gleichem Drahtdurchmesser oder gleiche Spannung bei kleinerem Drahtdurchmesser (Gewichts- und Kosteneinsparungen).
- Längere Zyklenlebensdauer bei gleicher Spannung — üblicherweise 2× bis 10× bei Ventilfederqualität.
- Bessere Toleranz gegenüber Oberflächenfehlern, da die Druckschicht kleines Risswachstum unterdrückt.
Strahlen ist kein Ersatz für gutes Wickeln, korrekte Spannungsarmglühung oder sauberen Draht. Es verstärkt einen soliden Prozess; es rettet keinen schlechten.
Was ist Almen-Intensität und wie stellt man sie ein?
Die Almen-Intensität ist eine Ersatzmessung, keine direkte Spannungsmessung. Ein standardisiertes Stahlplättchen (Typ A, N oder C) wird in einen Halter eingespannt und einseitig gestrahlt. Das Plättchen krümmt sich, wenn sich Druckspannung aufbaut, und die Bogenhöhe wird auf einer Almen-Lehre in Tausendstel Zoll (oder mm) gemessen.
Der Intensitätswert ist die Bogenhöhe bei Sättigung. Die Sättigung wird durch die Sättigungskurvenmethode ermittelt: Strahlen Sie separate Plättchen mit zunehmenden Expositionszeiten (T, 2T, 4T, 8T...) und tragen Sie die Bogenhöhe gegen die Zeit auf. Wenn eine Verdopplung der Zeit weniger als 10 % mehr Bogenhöhe hinzufügt, ist die Kurve gesättigt, und diese Bogenhöhe ist die Intensität.
| Almen-Plättchen | Dicke | Typische Verwendung | Intensitätsbereich |
|---|---|---|---|
| Typ N | 0,79 mm | Kleine Federn, Draht unter 1,5 mm | 0,002–0,008 N |
| Typ A | 1,29 mm | Allgemeine Federarbeiten | 0,004–0,016 A |
| Typ C | 2,39 mm | Schwere Wicklungen, großer Draht | 0,008–0,020 C |
Praktische Regeln für Federwerkstätten:
- Plättchen an Drahtgröße anpassen. Die Verwendung von Typ A bei einer Feder mit 0,8 mm Draht überschätzt, was das Teil tatsächlich erhält. Kleine Federn werden normalerweise in Typ N spezifiziert.
- Eine Einrichtung, eine Sättigungskurve. Änderungen der Strahlmittelgröße, des Luftdrucks, des Düsenabstands, des Winkels oder der Radgeschwindigkeit machen die Kurve ungültig.
- Maschinenparameter aufzeichnen, nicht nur die Zahl. „0,010A“ allein ist nicht reproduzierbar. Die Spezifikation sollte Strahlmittelgröße und -typ, Druck oder Radgeschwindigkeit, Düsendurchmesser und -abstand, Aufprallwinkel, Vorrichtungsrotation und Expositionszeit auflisten.
Wenn eine Zeichnung nur „Kugelstrahlen nach SAE J442/J443“ ohne Intensität angibt, wählt die Werkstatt etwas Vernünftiges — und Sie erhalten ein Teil, das möglicherweise nicht zu Ihrem Ermüdungsmodell passt.
Abdeckung: Die Zahl, die Käufer am häufigsten falsch verstehen
Abdeckung ist der Prozentsatz der Oberfläche, der mindestens einen Aufprall erhalten hat. Sie ist nicht dasselbe wie Intensität und wird nicht mit einem Almen-Plättchen gemessen.
- 100 % Abdeckung bedeutet, dass jeder Punkt auf der Oberfläche mindestens eine Vertiefung aufweist. Dies ist die normale Anforderung für ermüdungskritische Federn.
- 200 % Abdeckung bedeutet, dass die Expositionszeit nach Erreichen von 100 % verdoppelt wurde. Es ist ein Zeitmultiplikator, kein visueller Zustand. Sie können 200 % Abdeckung nicht sehen.
- Vollständige Abdeckung wird manchmal locker verwendet; spezifizieren Sie es als 100 % visuell mit einer angegebenen Verifizierungsmethode.
Die Abdeckung wird verifiziert, indem ein Testcoupon aus demselben Material und mit derselben Oberflächenbeschaffenheit gestrahlt und dann unter 10×–20× Vergrößerung inspiziert wird. Fluoreszierendes Tracer-Strahlen wird verwendet, wenn die visuelle Inspektion unzuverlässig ist — beispielsweise im Inneren von eng gewickelten Windungen oder auf dunklen, oxidierten Oberflächen.
| Anforderung | Was es in der Werkstatt bedeutet | Verifizierung |
|---|---|---|
| 100 % visuell | Jeder Punkt mindestens einmal getroffen | Coupon + 10× Vergrößerung |
| 200 % (2× Zeit) | Doppelte Expositionszeit von 100 % | Zeitaufzeichnung + Coupon |
| 300 % (3× Zeit) | Dreifache Exposition, verwendet für extreme Ermüdung | Zeitaufzeichnung + Coupon |
| Keine Abdeckung angegeben | Werkstattstandard, normalerweise 100 % visuell | Prozessblatt anfordern |
Zwei Fehlermodi sind häufig. Erstens Überstrahlen: Jenseits von etwa 200–300 % Abdeckung fügen Sie Kosten und Risiko von Oberflächenschäden (Abblättern, Überstrahlrisse in kohlenstoffreichem Stahl) ohne proportionalen Ermüdungsgewinn hinzu. Zweitens Abschattung: Bei einer eng gewickelten Druckfeder kann das Strahlmittel das Innere benachbarter Windungen nicht erreichen. Die Lösung besteht darin, nach Möglichkeit vor dem endgültigen Wickeln zu strahlen, das Teil während des Strahlens zu drehen oder eine dokumentierte niedrigere Abdeckung in abgeschatteten Bereichen zu akzeptieren.
Strahlmittelauswahl: Stahl, Keramik oder Drahtschrot
Die Wahl des Strahlmittels bestimmt sowohl die erreichbare Intensität als auch den Oberflächenzustand.
- Gusssstahlschrot (S110–S330) ist das Arbeitspferd für Kohlenstoff- und legierten Federstahl. Es ist billig, dicht und erzeugt tiefe Druckschichten. Es muss regelmäßig auf gebrochene Partikel gesiebt werden, die scharfkantige Schäden verursachen.
- Konditionierter Drahtschrot hat eine gleichmäßigere, abgerundete Form und eine niedrigere Zerfallsrate. Er wird für kritische Federn und für Edelstahl bevorzugt, wo Kontamination eine Rolle spielt.
- Keramikschrot (Z300, Z425) ist nicht magnetisch, chemisch inert und lagert kein Eisen in Edelstahloberflächen ein — wichtig für korrosionsbeständige Federanwendungen. Es kostet mehr und zerfällt anders, daher müssen Intensitätskurven neu erstellt werden.
- Glasperlen erzeugen eine niedrigere Intensität und werden im Allgemeinen zum Reinigen oder für leichtes kosmetisches Strahlen verwendet, nicht für ermüdungskritische Federn.
Strahlmittelgröße versus Intensität: Größeres Schrot bei gleicher Geschwindigkeit ergibt höhere Intensität, aber gröbere Oberflächenbeschaffenheit. Für kleine Federn ist S170 oder Z300 typisch; für schwere Aufhängungswicklungen S280–S330.
Erstellung einer werkstattreifen Strahlspezifikation
Eine Spezifikation, die ein Federlieferant tatsächlich ausführen kann, sollte diese Blöcke enthalten:
1. Geltungsbereich und Teileidentifikation — Zeichnungsnummer, Material, Drahtdurchmesser, Federtyp.
2. Intensität — Almen-Plättchentyp und Zielbogenhöhe, mit Toleranz (zum Beispiel 0,008–0,011 A).
3. Abdeckung — 100 % visuell mindestens oder ein angegebener Multiplikator.
4. Strahlmittel — Größe, Typ und Zustand (rund, gesiebt, kein gebrochenes Schrot).
5. Maschinenparameter — Druck oder Radgeschwindigkeit, Düsendurchmesser, Abstand, Winkel, Teiledrehung, Expositionszeit.
6. Sättigungsnachweis — eine Sättigungskurve in der Akte, gebunden an die Einrichtung.
7. Operationen nach dem Strahlen — Temperaturgrenzen für die Spannungsarmglühung (typischerweise unter 230 °C, um eine Relaxation der Druckschicht zu vermeiden), Galvanisieren, Beschichten.
8. Inspektion — Coupon-Häufigkeit, Almen-Plättchen-Häufigkeit und Aufbewahrung der Aufzeichnungen.
Beachten Sie Punkt 7 sorgfältig. Wenn eine Feder gestrahlt und dann bei hoher Temperatur gebacken oder galvanisiert wird, relaxiert ein Teil der Druckspannung. Verzinken mit einer Wasserstoffversprödungs-Ausheizung bei 190–210 °C ist im Allgemeinen akzeptabel; Prozesse mit höherer Temperatur sind es nicht. Deshalb ist die Reihenfolge — Formen, Wärmebehandeln, Strahlen, Veredeln — wichtig und warum Galvanisierungs- und Beschichtungsoptionen zusammen mit der Strahlspezifikation entschieden werden sollten.
Strahlen verschiedener Federtypen
Druckfedern
Strahlen nach dem Wickeln, Endschleifen und Spannungsarmglühen. Die kritische Zone ist der Innendurchmesser der aktiven Windungen. Die Rotation des Teils während des Strahlens ist wesentlich; statische Vorrichtungen hinterlassen einen Schattenbereich. Typische Intensität für Ventilfedern in Automobilqualität ist 0,008–0,012 A.
Zugfedern
Der Haken und die erste Windung sind die ermüdungskritischen Zonen, und sie sind schwer zu erreichen. Viele Werkstätten strahlen den Körper und akzeptieren teilweise Abdeckung am Haken oder strahlen den Haken aus mehreren Winkeln mit einer kleineren Düse. Spezifizieren Sie die Hakenanforderung explizit, wenn sie wichtig ist — siehe Vorspannung und Hakenkonstruktion für die Wechselwirkung von Hakengeometrie mit Spannungskonzentration.
Torsionsfedern
Schenkel und das Innere des Wickelkörpers sind die Hotspots. Da die Schenkel oft nach dem Wickeln gebogen werden, sollte das Strahlen nach der endgültigen Biegung erfolgen, nicht davor.
Große oder schwere Wicklungen
Werden auf einer Schleuderrad- oder Taumelmaschine statt in einer Düsenkammer behandelt. Die Intensität wird durch Radgeschwindigkeit und Strahlmitteldurchfluss eingestellt; Sättigungskurven werden pro Charge erstellt.
Prozesskontrolle und häufige Fehler
| Fehler | Konsequenz | Behebung |
|---|---|---|
| Spezifikation sagt nur „Kugelstrahlen“ | Unkontrolliert, nicht reproduzierbar | Intensität, Abdeckung, Strahlmittel, Parameter hinzufügen |
| Intensität durch Zeit eingestellt, nicht durch Sättigung | Über- oder Unterstrahlen | Sättigungskurve pro Einrichtung erstellen |
| Gebrochenes Schrot nicht gesiebt | Scharfe Kanten, Oberflächenschäden, Risse | Strahlmittel täglich sieben, bei Zerfallsgrenze ersetzen |
| Teil nicht gedreht | Abgeschattete Zonen, keine Abdeckung im Inneren der Wicklungen | Drehvorrichtung oder Taumelprozess |
| Strahlen vor dem endgültigen Formen | Druckschicht durch Biegen zerstört | Strahlen nach allen Formgebungs- und Spannungsarmglühprozessen |
| Hochtemperatur-Ausheizen nach dem Strahlen | Restspannung relaxiert | Temperatur nach dem Strahlen begrenzen, Reihenfolge korrekt |
| Almen-Plättchentyp nicht an Draht angepasst | Falsche Intensität gemeldet | Plättchentyp an Teilemaßstab anpassen |
Kosten, Lieferzeit und Beschaffungshinweise
Kugelstrahlen fügt einen diskreten Arbeitsgang hinzu, daher erhöht es Kosten und Lieferzeit. Bei kleinen Federn ist der Arbeitsgang selbst oft ein kleiner Bruchteil des Stückpreises; der größere Kostentreiber ist die Vorrichtung und Einrichtung für das Erstmuster. Sobald eine Sättigungskurve existiert und die Vorrichtung gebaut ist, sind die Grenzkosten pro Teil niedrig.
Bei BQUQ werden Sonderfedern in 12 Arbeitsstunden mit flexibler Mindestbestellmenge angeboten, sodass eine Strahlanforderung in Prototypenmenge bewertet werden kann, anstatt eine große Erstbestellung zu erzwingen. Da CNC-Bearbeitung, Stanzen, Federwicklung und Kühlkörperproduktion alle unter einem ISO9001-Dach in Dongguan laufen, können Werkzeug- und Vorrichtungsarbeiten für Strahleinrichtungen im Haus erledigt werden, anstatt untervergeben zu werden.
Für Käufer drei Fragen, die Sie jedem Federlieferanten stellen sollten:
1. Führen Sie Sättigungskurven durch, und können Sie eine für mein Teil zeigen?
2. Welchen Almen-Plättchentyp verwenden Sie, und wie oft wird er verifiziert?
3. Welche maximale Temperatur sieht meine Feder nach dem Strahlen?
Wenn die Antworten vage sind, ist das Strahlen wahrscheinlich dekorativ und nicht technisch ausgelegt.
Häufig gestellte Fragen
F: Welche Almen-Intensität sollte ich für eine Druckfeder spezifizieren?
A: Für die meisten Druckfedern aus Kohlenstoff- und legiertem Stahl ist 0,006–0,012 A ein praktikabler Startbereich, wobei Federn mit kleinem Draht in Typ N bei etwa 0,003–0,007 N spezifiziert werden. Der korrekte Wert hängt von Drahtdurchmesser, Spannungsniveau und erforderlicher Zyklenlebensdauer ab. Bitten Sie Ihren Lieferanten, eine Sättigungskurve mit dem tatsächlichen Material und Finish durchzuführen, und legen Sie die Intensität dann aus dieser Kurve fest, nicht aus einer generischen Tabelle.
F: Ist 100 % Abdeckung dasselbe wie 200 % Abdeckung?
A: Nein. 100 % Abdeckung bedeutet, dass jeder Punkt auf der Oberfläche mindestens einen Aufprall erhalten hat. 200 % Abdeckung ist eine Zeitangabe: Sie strahlen für die doppelte Expositionszeit, die zum Erreichen von 100 % erforderlich ist. Es ist keine sichtbar unterschiedliche Oberfläche. Da die Abdeckung bei hohen Prozentsätzen nicht mit bloßem Auge beurteilt werden kann, wird sie auf einem Coupon unter Vergrößerung verifiziert und als Expositionszeit im Prozessblatt aufgezeichnet.
F: Kann Kugelstrahlen auf Edelstahlfedern angewendet werden?
A: Ja, aber die Wahl des Strahlmittels ist wichtig. Gusssstahlschrot kann Eisenpartikel in Edelstahloberflächen einlagern und Korrosionsstellen schaffen. Keramikschrot wie Z300 oder Z425 vermeidet Kontamination und ist die übliche Wahl für Edelstahl und andere korrosionsempfindliche Federn. Intensitätskurven müssen für Keramikstrahlmittel neu erstellt werden, da seine Dichte und sein Zerfallsverhalten von Stahlschrot abweichen.
F: Ersetzt das Strahlen die Spannungsarmglühung nach dem Wickeln?
A: Nein. Die Spannungsarmglühung entfernt Restzugspannung aus dem Wickeln und Formen und stabilisiert die Abmessungen; das Kugelstrahlen führt dann eine kontrollierte Druckschicht an der Oberfläche ein. Sie sind komplementäre Schritte, die nacheinander durchgeführt werden. Das Strahlen einer Feder, die nicht spannungsarmgeglüht wurde, lässt die zugrunde liegende Zugspannung bestehen und kann zu Verformung oder verringerter Ermüdungsleistung führen.
F: Welche Verbesserung der Ermüdungslebensdauer kann ich realistisch erwarten?
A: Typische Gewinne reichen von 2× bis 10× in der Zyklenlebensdauer für Stahlfedern, aber die Zahl hängt stark von Material, Spannungsverhältnis, Oberflächenzustand und davon ab, ob das Teil bereits entkohlt oder zerkratzt war. Strahlen kann ein Design, das bereits über der Dauerfestigkeitsgrenze liegt, nicht kompensieren. Betrachten Sie veröffentlichte Multiplikatoren als Richtwerte und validieren Sie mit Ihren eigenen Ermüdungstests, bevor Sie eine Spannungserhöhung vornehmen.
Verwandte Ressourcen
- Über BQUQ — ISO9001-Fabrik in Dongguan mit vier Produktionslinien unter einem Dach
- Druckfedern — gewickelt, geschliffen und gestrahlt nach Zeichnung
- Zugfedern nach Maß — Optionen zum Strahlen von Haken und Körper
- Torsionsfedern — Strahlen von Schenkeln und Wickelkörper für zyklische Anwendungen
- Technische Artikel — Federdesign, Materialien und Prozessleitfäden
- Branchentrends — Beschaffungs- und Fertigungssignale für Käufer
- Kontakt — senden Sie Zeichnungen für ein Angebot in 12 Arbeitsstunden
Verfasst vom BQUQ-Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China — Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


