
Spannzangen-Bohrungsform an das Stangenmaterial anpassen: rund nach Durchmesser, Sechskant, Vierkant und Dreikant nach Schlüsselweite. BQUQ fertigt geformte Bohrungen in Klasse 0,005 mm, ISO9001.
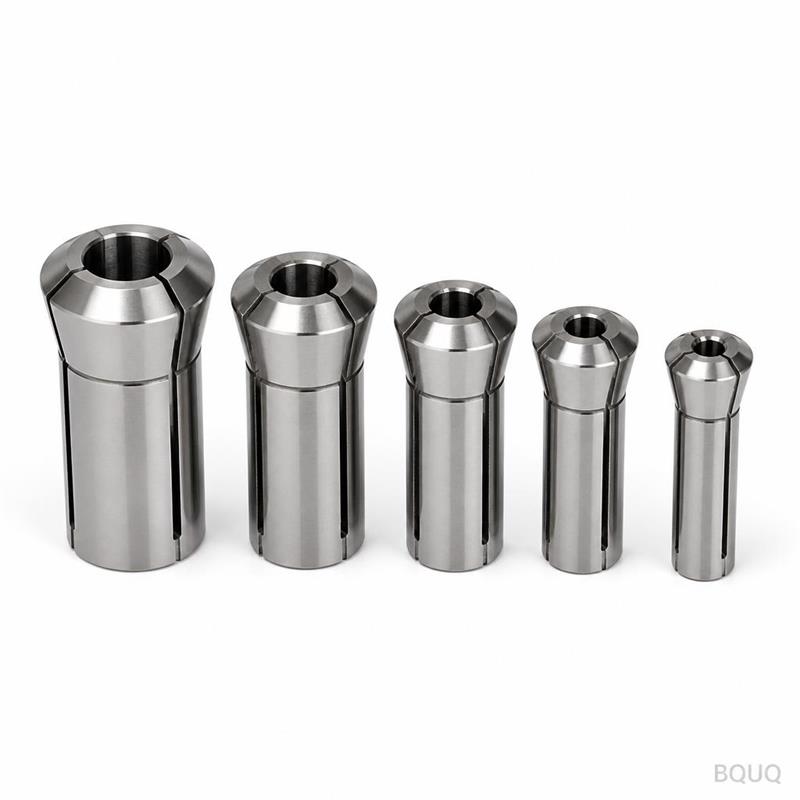
Runde, Sechskant- und Dreikant-Spannzangen: Bohrungsform an das Stangenmaterial anpassen
Spannzangen-Bohrungen werden passend zum Querschnitt des Stangenmaterials geschnitten: rund für Rundmaterial, Sechskant nach Schlüsselweite für Sechskantmaterial, Vierkant nach Schlüsselweite für Vierkantmaterial und Dreikant nach Schlüsselweite für Dreikantmaterial. Eine runde Bohrung kann ein Sechskantmaterial nicht gerade halten, und eine Sechskantbohrung, die nach dem Eckmaß dimensioniert ist, wird die Flanken nie berühren – die Bohrungsform und ihr Referenzmaß müssen dem Stangenmaterial entsprechen.
Die meisten Stangenarbeiten sind rund, weshalb Spannzangen mit runder Bohrung die Kataloge dominieren. Automatendrehmaschinen verarbeiten jedoch routinemäßig Sechskant- und Vierkantmaterial für die Herstellung von Klemmen, Verbindungselementen und Fittings ohne sekundären Frässchritt, und Dreikantmaterial kommt bei speziellen Draht- und Profilarbeiten zum Einsatz. Jede Form ändert die Bohrungsgeometrie, die Schlitzenanordnung und das Referenzmaß, nach dem Sie bestellen. Wenn diese drei Punkte stimmen, greift eine Spannzange mit geformter Bohrung genauso zuverlässig wie eine runde.
Warum die Bohrungsform der Stangenform entsprechen muss
Eine Spannzange greift durch Oberflächenkontakt und Reibung. Rundmaterial bietet eine durchgehende Oberfläche, sodass eine runde Bohrung die Spannkraft über den gesamten Umfang verteilt. Sechskantmaterial bietet sechs flache Seiten; eine runde Bohrung würde nur die Ecken berühren – drei schmale Kontaktlinien, die kein Drehmoment übertragen können, ohne die Kanten zu quetschen oder das Stangenmaterial rotieren zu lassen.
Die Bohrung wird daher zum Querschnitt des Stangenmaterials, versetzt um ein kleines Arbeitsluftspiel. Der Spannzangenhersteller schneidet das Profil in den gehärteten Rohling und schleift oder drahterodiert es anschließend, sodass die Spannflächen präzise sind. Die Schlitze werden um das Profil herum angeordnet, sodass sich die Finger radial schließen, ohne die Ecken einzudrücken.
| Stangenform | Referenzmaß der Bohrung | Kontaktflächen | Typische Schlitzenanordnung |
|---|---|---|---|
| Rund | Durchmesser | Voller Umfang | 3 Schlitze |
| Sechskant | Schlüsselweite (SW) | 6 Flanken | 3 Schlitze, Ecken liegen in Stützzonen |
| Vierkant | Schlüsselweite (SW) | 4 Flanken | 4 Schlitze typisch |
| Dreikant | Schlüsselweite (SW) | 3 Flanken | 3 Schlitze, eckenausgerichtet |
Die wichtigste Zeile ist die zweite Spalte: Jede nicht-runden Bohrung wird nach Schlüsselweite bestellt, dem Abstand zwischen parallelen Seiten – niemals nach dem Eckmaß (umschriebener Durchmesser). Die Schlüsselweite ist das Maß, das die Stangenzeichnung angibt, das ein Mikrometer prüft und das die Spannzangenbohrung reproduzieren muss.
Sechskant-Spannzangen: Die häufigste geformte Bohrung
Sechskant-Spannzangen halten Sechskantmaterial für Teile, die ein Sechskantmerkmal bearbeitet, geräumt oder einfach nur stabil gehalten benötigen, während das andere Ende gedreht wird. Sie sind Standard in der Produktion von Klemmen, Fittings und Verbindungselementen und werden ständig für die Automatendrehmaschinen-Familien (36, 46, 52, 60, 630, 643) bestellt.
Das kritische Detail ist das Schlüsselweitenmaß. Sechskantmaterial wird als SW spezifiziert, z. B. 8 mm SW oder 5/16 Zoll SW (7,94 mm). Bestellen Sie die Spannzange nach dieser Zahl. Die Bohrung wird dann als Sechskant mit dieser SW und Arbeitsluftspiel geschnitten, und die Spannzange greift auf allen sechs Flanken.
Die Schlitzpositionierung ist bei Sechskant-Spannzangen entscheidend. Die Finger müssen sich radial schließen, aber ein Schlitz, der mit einer Sechskantecke ausgerichtet ist, würde diese Ecke ungestützt lassen oder die Finger zwingen, sich um sie zu biegen. Gute Sechskant-Spannzangenkonstruktionen platzieren die drei Schlitze so, dass jeder Finger eine volle Flanke oder eine Ecke zwischen Stützpunkten trägt, wodurch der Sechskant beim Schließen zentriert bleibt. Das ist Fertigungsdetail, kein Marketing: Eine falsche Schlitzphasenlage zeigt sich als Abheben des Stangenmaterials auf einer Flanke und sichtbarem Rundlauffehler am gedrehten Teil.
Vierkant- und Dreikantbohrungen: Nischen, aber real
Vierkant-Spannzangen dienen für Vierkantmaterial bei Teilen wie geräumten Wellen, Vierkantschäften und Werkzeugrohlingen. Die Dimensionierung erfolgt wiederum nach Schlüsselweite, und die Schlitze sind meist vierseitig angeordnet, sodass jede Fläche von einem Finger getragen wird. Vierkantecken sind schärfer als Sechskantecken, daher ist das Luftspiel am Eckenradius wichtig: Die Bohrungsecken müssen den Eckenradius des Stangenmaterials freimachen, sonst schließt die Spannzange nicht vollständig.
Dreikant-Spannzangen sind die Spezialisten der Gruppe und werden verwendet, wenn das Stangenmaterial selbst dreieckigen Querschnitt hat – bestimmte Drahtprofile, Spezialbefestigungen und Verriegelungskomponenten. Die Bohrung ist ein gleichseitiges Dreieck, dimensioniert über die Flanken, mit drei Schlitzen, die zu den Flächen phasenverschoben sind. Dreikantmaterial wird selten mit enger Toleranz gezogen, daher prüfen Sie die Materialgüte vor der Bestellung; ein loses Dreikantmaterial in einer engen Bohrung setzt nicht richtig auf.
| Bohrungsform | Typische Materialquellen | Häufig hergestellte Teile |
|---|---|---|
| Rund | Gezogenes, geschliffenes Rundmaterial | Wellen, Stifte, Drehrohlinge |
| Sechskant | Gezogenes Sechskantmaterial, kaltgestauchtes Sechskant | Klemmen, Fittings, Sechskantkopf-Rohlinge |
| Vierkant | Gezogenes Vierkantmaterial | Räumrohlinge, Vierkantschäfte |
| Dreikant | Spezialgezogene Profile | Verriegelungshardware, Spezialdrahtteile |
Wenn Ihre Stangenform nicht in einer Standardtabelle enthalten ist, ist die Bohrung eine Sonderanfertigung – das Profil folgt exakt Ihrer Stangenzeichnung, und dieselben SW-Regeln gelten.
Bestellregeln, die schlechte Spannzangen verhindern
Drei Bestellfehler verursachen fast jede Fehlanpassung bei geformten Bohrungen. Erstens: das falsche Referenzmaß angeben – eine Sechskant-Spannzange, die nach Eckmaß statt SW angeboten wird, ist etwa 15 % zu groß und berührt die Flanken nie. Zweitens: Einheiten mischen – 8 mm SW Sechskant und 5/16 Zoll (7,94 mm) SW Sechskant sind unterschiedliche Bohrungen – exakt umrechnen. Drittens: annehmen, dass eine Bohrung einen Toleranzbereich abdeckt – wie bei runden Spannzangen hat die geformte Bohrung nur wenige Hundertstel Millimeter Schließweg, daher muss die Materialgüte konsistent sein.
Geben Sie den Eckenradius auf der Stangenzeichnung an, wenn er signifikant ist. Bei Sechskant- und Vierkantmaterial sind die gezogenen Ecken nie scharf; eine Bohrung ohne Eckenluftspiel würde klemmen, bevor die Flanken Kontakt machen. Ein guter Lieferant fragt nach dem Stangenprofil oder einer Probe, wenn die Eckengeometrie ungewöhnlich ist.
Geben Sie auch an, woraus das Stangenmaterial besteht. Gehärtetes oder kaltverfestigtes Material (Edelstahl, einige Legierungen) widersteht den Fingern anders als weiches Messing oder Aluminium, und die Schlitzbreite und das Bohrungsluftspiel können angepasst werden, sodass der Halt sicher ist, ohne die Oberfläche zu markieren. Weiches Material in einer Bohrung, die für hartes Material geschnitten wurde, zeigt Abdrücke an den Schlitzkanten.
Was das Werk von Ihnen benötigt
Eine vollständige Anfrage für geformte Bohrungen umfasst: Spannzangenfamilie (Typnummer), Maschinen- und Spannfutterreferenz, Stangenform und -material, das exakte Schlüsselweiten- oder Durchmessermaß mit Einheit, die Toleranzklasse des Stangenmaterials und die geforderte Rundlaufklasse am fertigen Teil.
Dies ist der Spezifikationssatz, gegen den BQUQ täglich für die Familien 36/46/52/60/630/643 fertigt. Das Bohrungsprofil wird in den gehärteten Rohling geschnitten und durch Präzisionsschleifen auf derselben Linie fertiggestellt, die ±0,005 mm in unserer CNC-Produktion unter ISO9001-Kontrolle hält – einschließlich geformter Bohrungen, da eine Sechskant- oder Dreikantbohrung derselben Geometriedisziplin unterliegt wie eine runde. Durchsuchen Sie das Sortiment an Automatendreh-Spannzangen, sehen Sie ein reales Beispiel in unserer CNC-gefertigten 52er-Spannzange mit Sechskantbohrung, und wenn Ihre Größe nicht der Standardreihe entspricht, listet unser Leitfaden für Sonder-Spannzangenkonstruktion die Zeichnungsdetails auf, die eine schnelle Angebotserstellung für geformte Bohrungen ermöglichen. Die Spannfutter, in die diese Familien eingesetzt werden, stammen aus derselben Linie – siehe die Schweizer und 2J Spannzangenfutter. Senden Sie die Stangenspezifikation an sc@bquq.com, und das Angebot kommt innerhalb von 12 Arbeitsstunden zurück.
Häufig gestellte Fragen
F: Kann eine Spannzange mit runder Bohrung Sechskantmaterial halten?
A: Schlecht. Der Kontakt erfolgt nur an den drei scharfen Ecken, die kein Drehmoment übertragen können, ohne das Material zu verformen. Verwenden Sie eine Sechskant-Spannzange, dimensioniert nach Schlüsselweite; der Halt deckt dann alle sechs Flächen ab.
F: Welches Maß bestelle ich für eine Sechskant-Spannzange?
A: Das Schlüsselweitenmaß des Sechskantmaterials, in Millimetern oder Zoll, exakt wie in der Stangenzeichnung angegeben. Bestellen Sie niemals nach dem Eckmaß – diese Bohrung wäre etwa 15 % zu groß und würde nicht greifen.
F: Benötigen Spannzangen mit geformter Bohrung unterschiedliche Schlitzanzahlen?
A: Normalerweise ja. Sechskant-Spannzangen verwenden üblicherweise drei Schlitze, die zu den Ecken phasenverschoben sind; Vierkant-Spannzangen oft vier. Die Schlitzphasenlage hält die Flanken gestützt, während sich die Finger schließen, was bei runden Spannzangen nicht berücksichtigt werden muss.
F: Warum markiert meine Sechskant-Spannzange das Material an den Schlitzkanten?
A: Entweder ist das Eckenluftspiel zu klein, sodass die Ecken klemmen, bevor die Flanken aufsetzen, oder das Material ist härter als für die Bohrung vorgesehen. Senden Sie das Stangenprofil und das Material, damit das Bohrungsluftspiel und die Schlitzkanten angepasst werden können.
F: Ist Dreikantmaterial häufig genug, um Standard zu sein?
A: Es ist eine Spezialität. Dreikantmaterial stammt aus Nischenprofilziehverfahren, daher sind die meisten Dreikant-Spannzangen Sonderanfertigungen, dimensioniert nach Schlüsselweite mit Eckenluftspiel. Bestätigen Sie die Materialgüte und den Eckenradius vor der Angebotserstellung.
Verfasst vom BQUQ-Ingenieurteam. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


