
Lesen Sie Spannzangen-Größentabellen für 36/46/52/60/630/643 materialorientiert: Bohrung passt zum Stangenmaterial, Sechskant nach Schlüsselweite. BQUQ fertigt sie in der Klasse 0,005 mm (ISO9001).
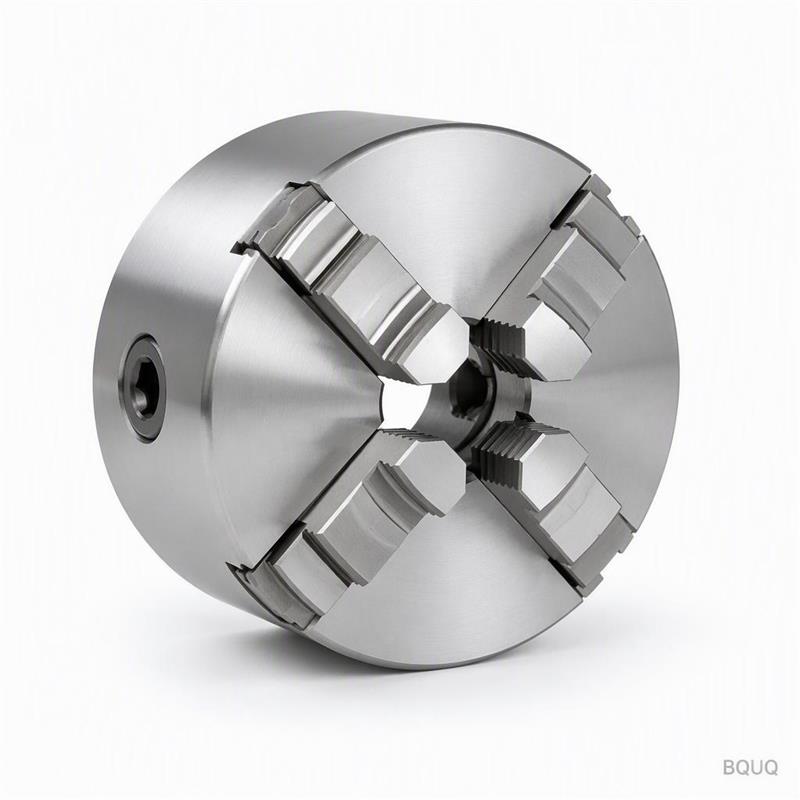
Spannzangen-Größentabellen: 36, 46, 52, 60, 630, 643 – So funktioniert das System
Eine Spannzangen-Größentabelle wird materialorientiert gelesen: Finden Sie die Nennabmessung Ihrer Stange in der Bohrungsleiter für die Spannzangenfamilie (36, 46, 52, 60, 630, 643) und bestätigen Sie dann, dass die Bohrung zur Stangenform und zum Toleranzfenster passt. Die Aufgabe der Tabelle ist es, Bohrung und Stange abzugleichen, nicht Maschine und Stange – jede Tabelle ist um die Größen des Materials organisiert, das die Spannzange halten kann, in metrischen oder Zoll-Schritten.
Größentabellen wirken einschüchternd, weil sie als dichte Tabellen mit Bohrungen pro Familie gedruckt sind. Entfernt man die Formatierung, beantwortet eine Spannzangen-Größentabelle eine Frage: Für diese Stangenabmessung, welche Bohrung bestelle ich? Die Antwort ist fast immer „die Bohrung, die der Nenngröße Ihrer Stange entspricht“ innerhalb der Familie, die Ihre Maschine verwendet. Die Tabelle existiert, um die Fälle zu erfassen, in denen diese einfache Regel versagt – Zollstange in einer metrischen Spannzange, Sechskantmaterial nach Durchmesser statt Schlüsselweite bestellt oder unterdimensionierte Stange, die außerhalb des Greifbereichs liegt.
Wie eine Spannzangen-Größentabelle organisiert ist
Tabellen sind verschachtelt: zuerst Familie, dann Form, dann Bohrungsleiter. Unter „52 Typ“ finden Sie Abschnitte für runde, sechseckige und quadratische Bohrungen, und innerhalb jeder Form eine Spalte mit Bohrungsgrößen. Die Bohrungsleiter ist das Herzstück der Tabelle – sie ist die Liste der Stangendurchmesser, die die Spannzange greifen kann, und sie zeigt, welche Größen Standard und welche kundenspezifisch sind.
Die meisten Hersteller führen runde Bohrungen in Schritten, die gängigen Stangengrößen entsprechen: feinere Schritte am unteren Ende des Bereichs, gröbere Schritte weiter oben. Eine typische metrische Leiter läuft in 0,5-mm-Schritten bis etwa 10 mm und in 1-mm-Schritten darüber, da Stangenmaterial selbst in diesen Abstufungen gezogen wird. Halbmillimeter- und 0,1-mm-Schritte existieren als kundenspezifische Bohrungen – hier trifft eine Tabelle auf eine Zeichnung und die Standardliste endet.
| Metrische Stange (mm) | Nächste Zollstange | Äquivalent (mm) | Hinweis |
|---|---|---|---|
| 3,0 | 1/8 Zoll | 3,175 | 3,175-Bohrung für Zollstange bestellen |
| 4,0 | 5/32 Zoll | 3,969 | Übliches Stiftmaterial |
| 5,0 | 3/16 Zoll | 4,763 | |
| 6,0 | 1/4 Zoll | 6,350 | Sehr häufige Größe für Automatendrehmaschinen |
| 7,0 | 9/32 Zoll | 7,144 | |
| 8,0 | 5/16 Zoll | 7,938 | |
| 9,0 | 3/8 Zoll | 9,525 | |
| 10,0 | — | — | Metrische Leiter setzt sich in 1-mm-Schritten fort |
| 12,0 | 1/2 Zoll | 12,700 | 12,7-Bohrung für Zollstange bestellen |
| 14,0 | 9/16 Zoll | 14,288 | |
| 16,0 | 5/8 Zoll | 15,875 |
Exakte Zoll-zu-metrisch-Umrechnungen werden angezeigt, weil hier Tabellenfehler passieren. Eine 6-mm-Bohrung und eine 1/4-Zoll-Bohrung (6,35 mm) sind unterschiedliche Spannzangen; das Einführen einer Zollstange in eine metrische Bohrung lässt 0,35 mm Spiel und die Finger können nicht greifen. Wenn Ihr Teil in Zoll dimensioniert ist, rechnen Sie die Stange zuerst in Millimeter um und bestellen Sie die umgerechnete Bohrung, oder bestellen Sie eine Spannzange, die auf die exakte Zollgröße geschnitten ist.
Warum Bohrung gleich Stange ist, nicht Stange plus Spiel
Neue Käufer fragen oft nach einer Bohrung, die etwas größer als die Stange ist, „damit sie leichter zuführt“. Diese Logik kehrt das Design um. Eine Spannzange greift, indem sie einige Hundertstel Millimeter auf die Stange schließt; das Arbeitspiel ist in der Bohrung eingebaut, typischerweise im Bereich von 0,01–0,05 mm, abhängig von Familie und Stangentoleranz. Fügen Sie sichtbares Spiel hinzu, schließen die Finger bis zu ihrem natürlichen Anschlag, bevor sie die Stange berühren, und das Material bleibt locker.
Die Tabelle geht von einer Stange mit vernünftiger Toleranz aus. Kaltgezogenes Rundmaterial läuft in groben Qualitäten; geschliffenes Material in feinen Qualitäten, und die Qualität ändert, wie sich dieselbe Bohrung verhält.
| Stangentoleranz (ISO 286, 10–18 mm) | Abweichung (µm) | Wirkung bei fester Bohrung |
|---|---|---|
| h6 (geschliffen) | 0 / −11 | Konsistenter Griff, bester Rundlauf |
| h7 (gezogen und kalibriert) | 0 / −18 | Guter Griff für die meisten Arbeiten |
| h8 (präzisionsgezogen) | 0 / −27 | Akzeptabel, Greifbereich prüfen |
| h9 (gezogen) | 0 / −43 | Grenzwertig bei kleinen Bohrungen |
| h11 (grob gezogen) | 0 / −110 | Griff unzuverlässig; neu zentrieren oder Stange schleifen |
Fazit: Wenn Rundlauf wichtig ist, kaufen Sie Stangenmaterial in h7 oder besser und teilen Sie dem Spannzangenhersteller die Qualität mit. Eine Spannzange kann Material, das 0,1 mm unterdimensioniert ist, nicht korrigieren – die Schiltzgeometrie hat einfach nicht so viel Bewegungsspiel.
Die Formspalten lesen: Rund, Sechskant, Dreieck, Quadrat
Die Formspalte ändert, was „Größe“ bedeutet. Runde Bohrungen werden nach Durchmesser dimensioniert. Sechskant- und Vierkantbohrungen werden nach Schlüsselweite (SW) dimensioniert, dem Abstand zwischen parallelen Seiten, da dies die Abmessung ist, die in einem V oder an den Flächen positioniert. Dreieckbohrungen werden ebenfalls nach Schlüsselweite dimensioniert und nur verwendet, wenn der Stangenquerschnitt tatsächlich dreieckig ist.
Eine Sechskant-Spannzange nach dem Eck-zu-Eck-Durchmesser der Stange zu bestellen, ist der klassische Fehler: Es entsteht eine Bohrung, die die Flächen nie berührt. Schneiden Sie Polygon-Spannzangen immer nach der Schlüsselweite. Eine Sechskant-Spannzange greift an ihren flachen Flächen, wobei die Finger so angeordnet sind, dass die Ecken der Stange in den Schlitzen oder zwischen Stützpunkten sitzen – weshalb Polygon-Spannzangen mehr Schlitze haben als runde Spannzangen gleicher Größe.
| Stangenform | Abmessung zum Abgleichen | Übliche Schlitzung |
|---|---|---|
| Rund | Durchmesser | 3 Schlitze |
| Sechskant | Schlüsselweite | 3 Schlitze, Ecken gestützt |
| Vierkant | Schlüsselweite | Typisch 4 Schlitze |
| Dreieck | Schlüsselweite | 3 Schlitze, eckenausgerichtet |
Wir erläutern die Geometrieunterschiede in runden, sechseckigen und dreieckigen Bohrungsspannzangen. Die Kurzfassung: Wenn Ihr Material nicht rund ist, hören Sie auf, die Rundspalte der Tabelle zu lesen.
Wo die Familienspalte einzuordnen ist
Tabellen werden pro Familie gedruckt, da sich die Bohrungsleiter unter jedem Typschlüssel wiederholt. Eine 46er-Rundtabelle und eine 52er-Rundtabelle listen ähnliche Bohrungen; was sich unterscheidet, ist alles außerhalb der Bohrung – Körperdurchmesser, Konus, Gewinde. Wenn Sie eine Bohrung aus einer Tabelle auswählen, müssen Sie sie aus der Tabelle der Familie wählen, die Ihre Maschine verwendet.
Die Zahlenfolge 36, 46, 52, 60, 630, 643 ist eine Reihe von Maschinenschnittstellen-Familien, keine Größenprogression von klein nach groß. Eine 643er-Familie ist nicht „größer als 60“, so wie eine 60er größer als eine 36er ist; die Codes identifizieren einfach verschiedene Schnittstellengeometrien, die in verschiedenen Klassen von Automatendrehmaschinen verwendet werden. Wählen Sie die Familie nach Maschine und Spannfutter und lesen Sie dann die Bohrungsleiter. Unser Leitfaden für Automatendreh-Spannzangen erklärt die Familienlogik ausführlich.
Wenn die Tabelle endet: Kundenspezifische Bohrungen
Tabellen decken Standardmaterial ab. Echte Produktion läuft auf ungeraden Größen: 5,56-mm-Draht, ein 7,94-mm-Sechskant, Zollmaterial in einer metrischen Maschine oder Material mit enger Toleranz, das eine Bohrung erfordert, die auf die tatsächlich gemessene Größe geschnitten ist. Dann übergibt die Tabelle an die Zeichnung.
Eine kundenspezifische Bohrung ist für eine Spannzangenfabrik eine normale Bestellung, keine exotische. Die Fabrik bearbeitet den Spannzangenrohling aus der Familie und schneidet und schleift dann die Bohrung auf Ihre Stangenabmessung mit dem Arbeitspiel und Schlitzmuster, das auf Ihre Stangentoleranz abgestimmt ist. Die Vorlaufzeit ist länger als bei einer Standardbohrung und der Preis etwas höher, aber Griff und Rundlauf sind vorhersehbar, da die Bohrung für Ihre Stange ausgelegt wurde.
Wenn Ihre Größe zwischen Tabellenschritten liegt oder Ihr Material eine nicht standardmäßige Form hat, senden Sie die Stangenspezifikation an die Fabrik, anstatt die nächstgelegene aufgeführte Bohrung zu erzwingen. Bei BQUQ schneiden wir kundenspezifische Bohrungen über die Familien 36/46/52/60/630/643 auf derselben CNC-Linie, die auch unseren Standardbereich bearbeitet, und halten die Bohrungsgeometrie in der Klasse 0,005 mm mit Schleifen nach dem Härten. Unser Sortiment an Automatendreh-Spannzangen listet die Standardfamilien auf, einschließlich 52er-Spannzangen mit Sechskantbohrungen, und unser Leitfaden für kundenspezifische Spannzangenkonstruktion behandelt die Zeichnungsanforderungen für nicht standardmäßige Größen. Wenn auch die Maschinenseite aufgerüstet wird, baut dieselbe Fabrik die Schweizer und 2J-Spannzangenfutter, in denen diese Spannzangen sitzen.
Häufig gestellte Fragen
F: Sollte meine Spannzangenbohrung exakt dem Stangendurchmesser entsprechen?
A: Ja für die Nennbemessung, mit einem kleinen Arbeitspiel von typischerweise etwa 0,01–0,05 mm, damit die Stange durchläuft. Fügen Sie niemals sichtbares Spiel hinzu: Eine Spannzange muss auf die Stange schließen, und überschüssiges Spiel bedeutet, dass die Finger stoppen, bevor sie greifen.
F: Was ist der Unterschied zwischen Typnummern und Bohrungsgrößen in einer Tabelle?
A: Die Typnummer (36, 46, 52, 60, 630, 643) wählt die Spannzangenfamilie, die zu Ihrer Maschinenschnittstelle passt. Die Bohrungsgröße, die aus der Tabelle innerhalb dieser Familie gelesen wird, wählt das Material, das die Spannzange hält. Tabellen sind bohrungsorientiert organisiert, weil sich das pro Bestellung ändert.
F: Kann eine Spannzange einen Bereich von Stangengrößen abdecken?
A: Nur innerhalb des Schlitzwegs, der einige Hundertstel Millimeter beträgt. Eine Spannzange für 6-mm-Material hält 6,5-mm-Material nicht zuverlässig. Für mehrere Stangengrößen kaufen Sie mehrere Bohrungen oder ein Design mit größerem Greifbereich, wenn die Anwendung den Rundlauf-Kompromiss toleriert.
F: Wie dimensioniere ich eine Sechskant-Spannzange aus der Tabelle?
A: Verwenden Sie die Schlüsselweite der Sechskantstange, niemals den Eck-zu-Eck-Durchmesser. Finden Sie diesen Wert in der Sechskantspalte der Tabelle Ihrer Familie. Wenn Ihre Schlüsselweite nicht aufgeführt ist, ist es eine kundenspezifische Bohrungsbestellung.
F: Meine Stange ist in Zoll gemessen, aber die Maschine ist metrisch. Welche Bohrung bestelle ich?
A: Rechnen Sie die Zollstange exakt in Millimeter um – 1/4 Zoll ist 6,350 mm, nicht 6,0 mm – und bestellen Sie eine Spannzange, die auf die Zollgröße geschnitten ist. Eine metrische Bohrung auf Zollmaterial hinterlässt Spiel, das den Griff zerstört. Senden Sie die exakte Stangenabmessung, und die Fabrik schneidet die richtige Bohrung.
Verfasst vom BQUQ-Ingenieurteam. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


