
Spannzangen-Wartung: Kegel bei jedem Wechsel reinigen, Bohrungen, Schlitze und Rundlauf planmäßig prüfen, bei Trend austauschen. BQUQ liefert Prüfdaten mit jeder Charge.
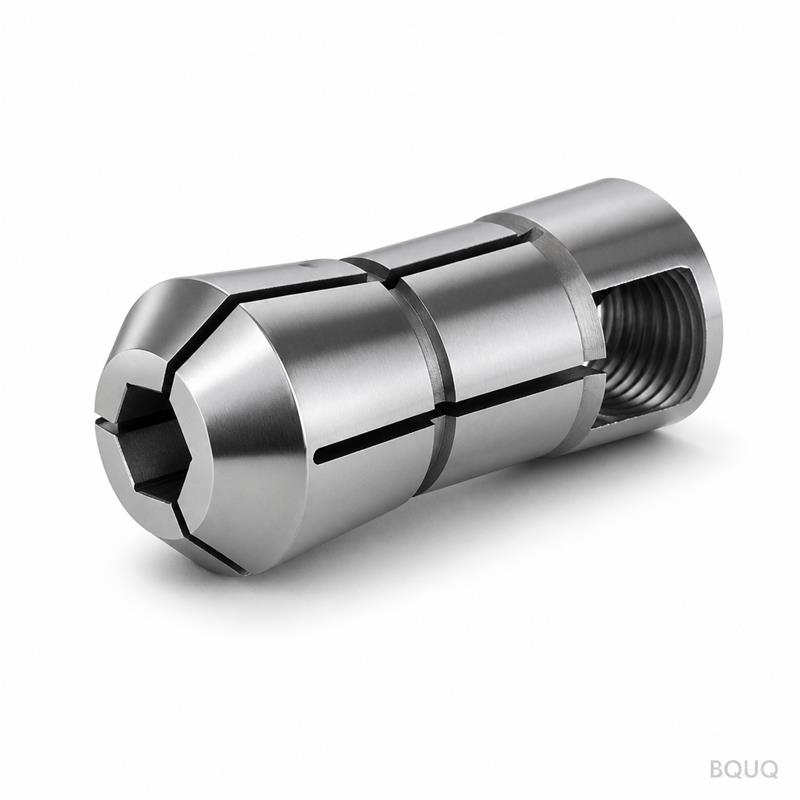
Spannzangen-Wartung: Reinigung, Inspektion und der richtige Zeitpunkt für den Austausch
Die Wartung von Spannzangen ist eine geplante Disziplin und keine Notfallreparatur: Reinigen Sie die Sitzkegel jede Schicht oder alle zwei Schichten, inspizieren Sie Bohrungen und Schlitzgründe nach einem festen Kalender, messen Sie den Rundlauf an einem Meisterstück bei jeder Einrichtung und ersetzen Sie die Spannzange, wenn Bohrungsverschleiß, Kegelverschleiß oder Schlitzrisse beginnen, Ihre Teiletoleranz zu verschieben – warten Sie nie, bis Ausschuss den Fehler ankündigt.
Eine Spannzange ist ein Präzisionsverschleißteil, das in der schmutzigsten Umgebung der Werkstatt arbeitet. Sie spannt Stangenmaterial, das mit Kühlmittel und feinen Spänen bedeckt ist, biegt sich tausende Male am Tag und verschleißt dort, wo es am schwersten zu sehen ist: im Inneren der Bohrung und am Sitzkegel. Da der Verschleiß allmählich erfolgt, ist die Fehlerart kein Absturz – sondern eine langsame Drift der Teiledurchmesser und des Rundlaufs, die leise die Ausbeute verringert. Das Wartungsprogramm, das diese Drift erkennt, ist billig; der Ausschuss, den es verhindert, ist es nicht.
Reinigung: Die kostenlose Lösung, die die meisten Werkstätten übersehen
Die meisten Rundlaufprobleme bei Spannzangen sind Schmutzprobleme. Ein Span oder ein Film aus aufgebautem Material zwischen der Spannzange und ihrem Sitzkegel hebt die Spannzange exzentrisch an, mehr als ihre gesamte Rundlaufklasse. Ein einziges Spanpartikel unter einem Kegel kann mehr Rundlauf verursachen als eine verschlissene Spannzange, und es kostet nichts, es zu entfernen.
Reinigen Sie den Sitzkegel und den Kegel der Spannzange bei jedem Spannzangenwechsel und nach einem festen Zeitplan während des Dauerbetriebs – bei stangenbeschickten Automaten mindestens täglich. Verwenden Sie ein fusselfreies Tuch und ein sauberes Lösungsmittel; bürsten Sie einen geschliffenen Kegel niemals mit einer Drahtbürste, verwenden Sie niemals Schleifpads an der Bohrung und feilen Sie niemals an einer Spannzange, um eine Markierung zu „beheben“. Bohrung und Kegel sind geschliffene Oberflächen, die in Mikrometern gemessen werden; aggressive Reinigung ist selbst ein Verschleißmechanismus.
| Reinigungsaufgabe | Häufigkeit (typisch) | Warum |
|---|---|---|
| Sitzkegel und Futterzapfen | Bei jedem Spannzangenwechsel | Schmutz hier erhöht sofort den Rundlauf |
| Spannzangenkegel und -bohrung | Täglich bei Dauerbetrieb | Kühlmittelrückstände trocknen zu Schleifmittel |
| Schlitze und Schlitzgründe | Wöchentlich | Eingepackte Späne blockieren das Schließen |
| Vollständige Spannzangeninspektion | Gemäß Wartungsplan | Verschleiß erkennen, bevor Ausschuss entsteht |
Die Kernaussage ist, dass die Reinigungshäufigkeit der Spanbelastung folgen sollte: Eine Messing- oder Aluminiumstangenarbeit benötigt weniger aggressive Reinigung als Edelstahl, und eine Maschine, die trocken schneidet, benötigt eine andere Routine als eine mit Kühlmittelüberflutung.
Inspektion: Worauf Sie achten sollten und wie
Die Inspektion ist eine Sichtprüfung plus eine Messprüfung. Untersuchen Sie visuell die Bohrung auf Riefen, Fressspuren oder einen polierten Ring an der Greifzone, der anzeigt, dass die Bohrung über ihr Arbeitsluftmaß hinaus verschlissen ist; betrachten Sie die Schlitzgründe mit Vergrößerung auf haarfeine Risse, die einem gebrochenen Finger vorausgehen; prüfen Sie den Kegel auf Brinellierung oder Fressspuren durch wiederholtes Setzen unter Last.
Die Messprüfung ist der Rundlauf an einem Meisterstück. Montieren Sie die Spannzange, führen Sie ein geschliffenes Meisterstück der korrekten Bohrungsgröße ein und lesen Sie den gesamten angezeigten Rundlauf nahe der Nase ab. Führen Sie Aufzeichnungen: Eine Spannzange, die bei der Installation 0,004 mm anzeigte und sechs Monate später 0,011 mm anzeigt, hat eine Verschleißgeschichte zu erzählen, auch wenn sie noch innerhalb einer lockeren Annahmegrenze liegt. Der Trend, nicht der einzelne Messwert, ist das Signal.
| Prüfung | Methode | Auslöser für Austausch (typisch) |
|---|---|---|
| Bohrungsverschleiß | Visuell + Teiledurchmesser-Trend | Fertigungsmaß driftet in Richtung Grenze |
| Schlitzrisse | Vergrößerte Sichtprüfung an den Gründen | Jeder haarfeine Riss |
| Kegelverschleiß/Fressspuren | Visuell auf der Sitzfläche | Fressspuren oder Änderung der Setztiefe |
| Rundlauf | Messuhr an geschliffenem Meisterstück | TIR überschreitet Klasse um ~2x |
| Greifschlupf | Drehmoment-/Zugprüfung bei Nennzugkraft | Stange dreht oder zieht unter Last |
Typische Auslöser sind Richtlinien: Eine Werkstatt, die Merkmale mit ±0,01 mm hält, tauscht Spannzangen früher aus als eine Werkstatt, die Arbeiten mit ±0,05 mm ausführt. Die Disziplin, die zählt, besteht darin, die Auslöser aufzuschreiben und planmäßig gegen sie zu prüfen.
Der geplante Inspektionsrhythmus
Die vorbeugende Spannzangenpflege läuft nach drei Uhren. Die Einrichtungsuhr: Jedes Mal, wenn eine Spannzange installiert wird, reinigen Sie sie und prüfen Sie den Rundlauf an einem Meisterstück, bevor Sie das erste Teil schneiden. Die Schichtuhr: tägliche Reinigung, wöchentliche Schlitzprüfungen und ein Auge auf die Teiledurchmesser. Die Kalenderuhr: eine vollständige Inspektion – Bohrungsmessung, Rundlauf-Trend, Rissprüfung – monatlich bei Dauerproduktion, vierteljährlich bei leichterer Belastung.
Zwischen diesen Uhren lassen Sie die Teile sprechen. Durchmesser-Trends sind der empfindlichste Gesundheitsmonitor für Spannzangen, den Sie haben, da sich Bohrungsverschleiß als kriechendes Fertigungsmaß zeigt, bevor ein visuelles Zeichen erscheint. Eine Werkstatt, die ihre SPC-Durchmesserdaten grafisch darstellt, wird eine sterbende Spannzange zwei Wochen früher erkennen als eine Werkstatt, die nur auf Teile außerhalb der Toleranz reagiert.
Den richtigen Zeitpunkt für den Austausch kennen: Die Wirtschaftlichkeit
Eine Spannzange ist es wert, ersetzt zu werden, wenn ihr Beitrag zum Teilefehler ihren Anteil am Toleranzbudget überschreitet – nicht, wenn sie aufhört zu funktionieren. Eine verschlissene Spannzange zu betreiben, um einen kleinen Kaufpreis zu sparen, ist eine falsche Wirtschaftlichkeit: Die Kosten zeigen sich als Nacharbeit, Ausschuss und Maschinenzeit, die für die Jagd nach einem Problem aufgewendet wird, das Monate zuvor durch den Rundlauf-Trend diagnostiziert wurde.
Ersetzen Sie sofort und ohne Debatte, wenn ein Schlitzriss auftritt – ein gebrochener Finger bei Spindeldrehzahl ist ein Maschinenschadensereignis, kein Qualitätsproblem. Ersetzen Sie, wenn der Rundlauf am Meisterstück sich gegenüber dem Installationswert verdoppelt hat oder die Klasse überschreitet, die Ihre Teile benötigen. Ersetzen Sie, wenn Teile unter normaler Zugkraft rutschen. Und ersetzen Sie in passenden Sätzen, wenn die Anwendung es erfordert – ein Futter, das abwechselnd zwei Spannzangen verwendet, sollte keine neue mit einer verschlissenen mischen, wenn beide dieselbe Toleranz speisen.
| Zustand | Maßnahme |
|---|---|
| Schlitzgrundriss | Sofort ersetzen (Sicherheit) |
| Rundlauf verdoppelt gegenüber Installation | Ersetzen oder neu klassifizieren |
| Greifschlupf bei Nennzugkraft | Ersetzen |
| Teiledurchmesser-Trend driftet | Bohrungsverschleiß untersuchen; bei Bestätigung ersetzen |
| Fressspuren am Kegel | Ersetzen; Ursache für das Setzen finden |
Lagerung und Handhabung
Spannzangen sind geschliffene Präzisionsteile, die in Schubladen geworfen werden – die am wenigsten geschützten Präzisionswerkzeuge in vielen Werkstätten. Lagern Sie sie in einem Gestell oder einem beschrifteten Kasten, geschützt voneinander: Zwei Spannzangen, die in einer Stahlschublade aneinanderschlagen, beschädigen genau die Bohrungen und Kegel, die Sie schützen möchten. Halten Sie die Sitzflächen sauber und leicht geölt, um in feuchten Klimazonen Rost zu vermeiden; lassen Sie eine Spannzange niemals wochenlang auf einer Stange geklemmt, da die Finger in der geklemmten Position eine bleibende Verformung annehmen können.
Markieren oder verfolgen Sie Spannzangen nach Größe und Klasse, damit eine verschlissene oder verdächtige Spannzange nicht mit einer guten verwechselt werden kann. Einige Werkstätten lackieren einen Ring oder ätzen eine ID auf die Rückseite; unabhängig von der Methode sollte eine Spannzange mit unbekannter Verschleißhistorie wie eine neue überprüft werden, bevor sie in einen toleranzkritischen Auftrag geht.
Die Gewohnheit in die Produktion integrieren
Das billigste Wartungsprogramm ist das, das an bestehende Routinen angeschlossen ist: Reinigen und Rundlauf bei jeder Einrichtung prüfen (es dauert zwei Minuten mit der bereits in der Hand befindlichen Messuhr), Teiledurchmesser grafisch darstellen (das SPC-System läuft bereits) und die vollständigen Inspektionen mit derselben Häufigkeit wie andere Maschinenwartungen in den Kalender eintragen. Unser Leitfaden zur Installation von Spannzangenfuttern behandelt die Prüfungen zur Einrichtungszeit, und die Logik des Rundlaufbudgets in Spannzangen-Rundlauf erklärt zeigt Ihnen, wie eng Ihr Austauschauslöser für die Toleranzen sein muss, die Sie halten.
Wenn eine Spannzange wirklich verschlissen ist, ersetzen Sie sie durch dieselbe Klasse, mit der Sie begonnen haben – und prüfen Sie das Zertifikat der neuen Spannzange bei Ankunft. BQUQ fertigt Spannzangen für Automaten in den Familien 36/46/52/60/630/643 aus gehärteter Legierung und Federstahl und liefert Härte- und Rundlaufprüfdaten mit jeder Charge, sodass der Ersatz mit einem bekannten Wert beginnt. Siehe das Sortiment an Automaten-Spannzangen und die Spannzangenfutter für Schweizer und 2J, und senden Sie Ihre Maschinendetails an sc@bquq.com, wenn Sie ein Angebot innerhalb von 12 Arbeitsstunden benötigen.
Häufig gestellte Fragen
F: Wie oft sollte ich meine Spannzangen reinigen?
A: Reinigen Sie die Sitzkegel bei jedem Spannzangenwechsel und die Bohrungen und Kegel täglich bei kontinuierlicher Stangenarbeit. Späne und getrocknetes Kühlmittel sind die häufigste Ursache für Rundlauf, der wie Verschleiß aussieht – Reinigung ist die kostenlose Lösung.
F: Was ist das zuverlässigste Zeichen dafür, dass eine Spannzange verschlissen ist?
A: Der Trend Ihrer Teiledurchmesser und der Rundlaufmesswert an einem geschliffenen Meisterstück. Wenn der TIR sich gegenüber dem Installationswert verdoppelt hat oder das Fertigungsmaß weiter driftet, sagt Ihnen die Spannzange, dass sie fertig ist – ersetzen Sie sie, bevor sie Ausschuss produziert.
F: Kann eine gerissene Spannzange repariert werden?
A: Nein. Ein Riss an einem Schlitzgrund ist ein Ermüdungsbruch, und das Teil ist fertig; Schleifen oder Schweißen erzeugt nur eine neue Kerbe. Ersetzen Sie sie sofort – ein gebrochener Finger bei hoher Drehzahl kann die Maschine beschädigen.
F: Wie lange sollte eine Spannzange halten?
A: Das hängt von der Belastung ab: Stangenmaterial, Zyklusrate, Sauberkeit und die gehaltene Toleranz bestimmen die Lebensdauer, von Wochen bei abrasiver Edelstahlarbeit bis zu Jahren bei leichten Messingarbeiten. Verfolgen Sie Rundlauf und Durchmesser und ersetzen Sie nach Trend, nicht nach einer festen Stundenzahl.
F: Ist es sicher, eine Spannzange mit Schleifpads zu reinigen?
A: Nein. Bohrung und Kegel sind geschliffene Oberflächen mit Geometrie auf Mikrometerebene; jedes Schleifmittel entfernt die Oberfläche, die Sie erhalten möchten. Verwenden Sie Lösungsmittel und fusselfreies Tuch und behandeln Sie die geschliffenen Flächen wie die Präzisionsoberflächen, die sie sind.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


