
Dead-Length- vs. Pull-Back-Spannzangen: axiale Werkstückbewegung, Längenkontrolle und wann welche gewinnt. BQUQ fertigt beide Spannzangenklassen in Dongguan.
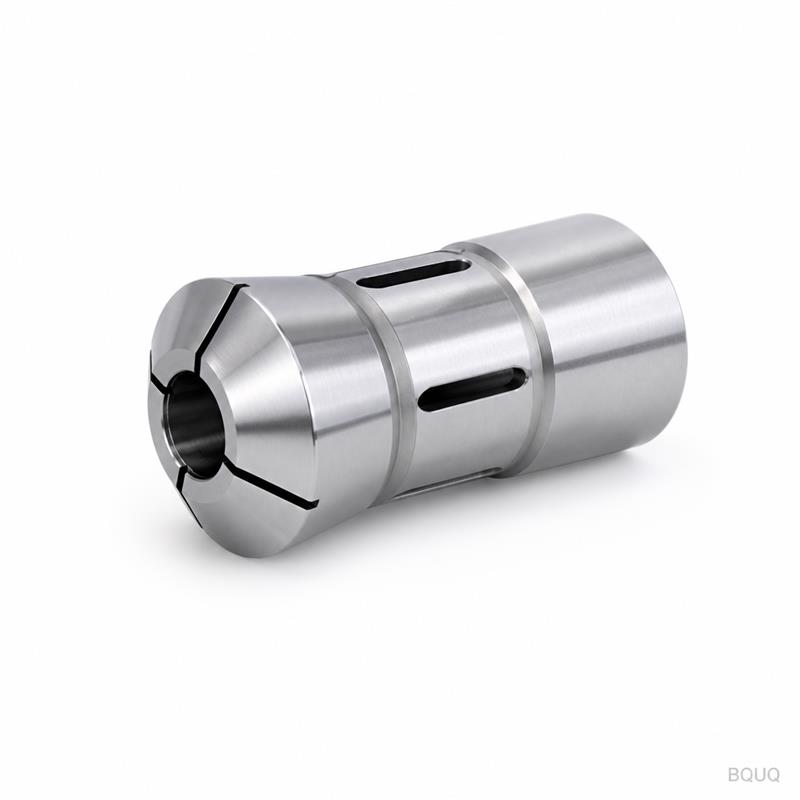
Dead-Length- vs. Pull-Back-Spannzangen: Wo sich das Werkstück bewegt, ist entscheidend
Der Unterschied zwischen einer Dead-Length- und einer Pull-Back-Spannzange ist eine Zahl: wie weit sich das Werkstück entlang der Spindelachse bewegt, wenn die Spannzange schließt. Eine Pull-Back-Spannzange zieht das Werkstück beim Greifen um einige Zehntelmillimeter zurück; eine Dead-Length-Spannzange kollabiert an Ort und Stelle, sodass sich die axiale Position des Werkstücks nicht ändert. Bei stangenfütterten Drehmaschinen entscheidet genau dieses Verhalten darüber, ob Ihre Werkstücklängen wiederholbar sind.
Zwei ansonsten identische Maschinen können sehr unterschiedliche Teile produzieren, allein aufgrund der Art, wie ihre Spannzangen schließen. Wenn Sie Teile auf eine Länge schneiden, die wichtig ist – und bei Schweizer- und Automatendrehmaschinen ist fast jede Teillänge wichtig –, ist die axiale Bewegung der Spannzange eine Konstruktionsentscheidung und kein Detail. Dieser Leitfaden erklärt, was jede Aktion bewirkt, wo sie hingehört und wie Sie einen Spannzangen- oder Futterkatalog lesen, um das Verhalten zu bestellen, das Ihr Prozess benötigt.
Was passiert, wenn jede Spannzange schließt
Stellen Sie sich eine Spannzange vor, die eine Stange greift. Die Spannzangennase wird in einen konischen Sitz gezogen, und die konischen Segmente drücken sich nach innen auf das Material. Die Frage ist, was der Konus mit der axialen Position der Stange macht, während sich die Segmente schließen.
Bei einer Pull-Back-Konstruktion bewegt sich der Spannzangenkörper selbst beim Einziehen in den Konus in Richtung Spindel und nimmt die Stange mit. Das Werkstück wird um die Strecke zurückgezogen, die die Spannzange zurücklegt – üblicherweise von einigen Hundertstel bis zu einigen Zehntelmillimetern, abhängig von Spannzangengröße, Konuswinkel und Hub. Bei einer Dead-Length-Konstruktion wird der Spannzangenkörper gegen axiale Bewegung gehalten; nur die Greifsegmente kollabieren radial, sodass die Stange unabhängig davon, ob die Spannzange offen oder geschlossen ist, an derselben Z-Position bleibt.
| Verhalten | Axiale Bewegung beim Schließen | Auswirkung auf das Werkstück |
|---|---|---|
| Pull-Back | 0,05–0,4 mm typisch | Zieht das Werkstück gegen Anschlag oder Bezugspunkt zurück; ändert die freie Länge |
| Dead-Length | ~0 (nur Segmente kollabieren) | Hält die Z-Position; Länge wiederholt sich nach jedem erneuten Greifen |
Die Bewegungswerte sind typische Bereiche, keine Spezifikationen – sie skalieren mit Spannzangengröße und Hub. Die eigentliche Aussage der Tabelle: Eine Pull-Back-Spannzange setzt das Werkstück aktiv gegen etwas, und eine Dead-Length-Spannzange bewahrt die Position, die Sie eingestellt haben.
Wann Pull-Back die richtige Wahl ist
Die Pull-Back-Wirkung ist kein Fehler; sie ist beim richtigen Einsatz ein Vorteil. Da die Schließbewegung die Stange in Richtung Spindel zieht, kann eine Pull-Back-Spannzange das Werkstück fest gegen einen festen Anschlag oder eine Futterbezugsfläche setzen, Lücken beseitigen und der Stirnfläche eine zuverlässige Referenz geben. Das macht Pull-Back zur natürlichen Wahl für:
- Teile, die gegen einen Endanschlag geplant oder bearbeitet werden, wo das Setzen Priorität hat
- Konventionelle CNC-Drehmaschinen, die kurze Abschnitte von der Stange mit einem Anschlag in der Spindel schneiden
- Aufträge, bei denen eine kleine axiale Verschiebung akzeptabel ist, weil die nächste Operation das Teil neu positioniert
Der Kompromiss zeigt sich, wenn die Stange nicht gegen einen Anschlag gehalten wird – zum Beispiel beim Vorschieben von Material durch eine Schweizer Maschine oder einen Stangenvorschub an einer CNC-Drehmaschine. Jedes Schließen zieht die Stange ein wenig zurück, und wenn der Greifpunkt variiert, variiert auch die Teillänge. Pull-Back neigt außerdem dazu, bei gleicher Betätigungskraft eine etwas höhere effektive Greifkraft zu bieten, da die axiale Bewegung dem radialen Zusammendrücken eine Setzkomponente hinzufügt.
Wann Dead-Length gewinnt
Dead-Length-Spannzangen existieren für Aufgaben, bei denen die axiale Position die Spezifikation ist. Bei der Schweizer Bearbeitung schiebt der Spindelstock die Stange vor, die Spannzange öffnet und schließt, um Material vorzuschieben, und jedes Teil wird auf eine Länge geschnitten, die von einer bekannten Position gemessen wird. Wenn die Spannzange die Stange bei jedem Greifen zurückziehen würde, würde die Längenkontrolle mit jedem Vorschub driften. Die Dead-Length-Wirkung eliminiert diese Variable.
Die gleiche Logik gilt für Automatendrehmaschinen und CNC-Drehen, wenn Sie ohne physischen Anschlag auf Länge bearbeiten. Unser Leitfaden zu 2J-Spannzangenfuttern weist darauf hin, dass Schweizer Vorschubarbeiten normalerweise Dead-Length-Verhalten wünschen; genau das ist der Grund. Der praktische Vergleich:
| Anforderung | Pull-Back-Spannzange | Dead-Length-Spannzange |
|---|---|---|
| Längenwiederholbarkeit nach erneutem Greifen | Abhängig von Anschlag und Hub | Hoch – Position bleibt erhalten |
| Setzen gegen einen Endanschlag | Ausgezeichnet | Erfordert separaten Setzschritt |
| Genauigkeit des Stangenvorschubs | Driftrisiko pro Zyklus | Stabil pro Zyklus |
| Typische Greifkraft bei gleicher Zugkraft | Etwas höher | Etwas niedriger, muss korrekt dimensioniert sein |
| Einrichtungskomplexität | Einfacher bei Anschlagarbeiten | Erfordert präzises Setzen der Spannzange |
Wählen Sie die Tabellenzeile, von der Ihr Teil tatsächlich abhängt. Wenn ein Kunde Teile wegen Längenstreuung ablehnt, wechseln Sie die Werkstückhaltung, bevor Sie das Programm anfassen.
Bestellen des benötigten Verhaltens
Spannzangen- und Futterkataloge sagen nicht immer wörtlich „Dead-Length". Achten Sie auf Begriffe wie „non-pull-back", „stationary" oder „dead-length" bei Spannzangen und bei Futtern auf Konstruktionsdetails – ein Dead-Length-Futter hält den Spannzangenkörper normalerweise gegen die Spindel, während eine separate Hülse oder ein Keil die Segmente kollabieren lässt. Im Zweifelsfall bitten Sie den Lieferanten, die axiale Bewegung des Werkstücks bei vollständigem Schließen in Millimetern anzugeben. Ein Lieferant, der diese Zahl nicht beantworten kann, hat sein eigenes Produkt nicht gemessen.
Für Sonderanfertigungen gilt dieselbe Logik für die Spannzange selbst: Eine Spannzange aus gehärtetem Federstahl mit dem richtigen Schlitzmuster biegt sich wie konstruiert radial, aber ihr axiales Verhalten kommt von dem Futter, das sie aufnimmt. BQUQ fertigt Automatendreh-Spannzangen und Schweizer Spannzangenfutter als aufeinander abgestimmte Paare, wobei die Positionierflächen auf eine Klasse von 0,005 mm gehalten werden, sodass das Verhalten, das Sie konstruieren, auch das Verhalten ist, das Sie an der Maschine erhalten. Details zur Installation und zum Setzverfahren finden Sie in unserem Leitfaden zur Installation von Spannzangenfuttern.
Häufig gestellte Fragen
F: Wie viel bewegt eine Pull-Back-Spannzange das Werkstück?
A: Typischerweise einige Hundertstel bis einige Zehntelmillimeter, abhängig von Spannzangengröße, Konuswinkel und Zug Hub. Es ist messbar – setzen Sie eine Messuhr auf das Stangenende und betätigen Sie die Spannzange, um Ihren genauen Wert zu sehen.
F: Ist Dead-Length immer besser als Pull-Back?
A: Nein. Pull-Back setzt das Werkstück fest gegen einen Anschlag und bietet bei gleicher Kraft eine etwas höhere Greifkraft. Dead-Length gewinnt, wenn die axiale Position wiederholbar sein muss, wie beim Stangenvorschub und bei längenkritischen Schweizer Arbeiten. Passen Sie das Verhalten an die Operation an.
F: Kann ich ein Pull-Back-Futter auf Dead-Length umrüsten?
A: Manchmal, durch den Einbau einer Dead-Length-Spannzange oder eines Futtereinsatzes, der die Spannzange axial hält, während die Segmente kollabieren. Es hängt von der Futterkonstruktion ab – fragen Sie den Hersteller, bevor Sie Teile kaufen, da nicht alle Körper die Umrüstung akzeptieren.
F: Warum driften meine Teillängen zwischen Chargen?
A: Überprüfen Sie zuerst das axiale Verhalten der Spannzange. Wenn sie bei jedem Greifen zurückzieht und die Stange nicht gegen einen Anschlag gesetzt ist, verschiebt jeder Zyklus den Nullpunkt. Überprüfen Sie auch Stangengeradheit, Passung der Spannzangenbohrung und Wiederholbarkeit des Zughülsenhubs.
F: Reduziert die Dead-Length-Wirkung die Greifkraft?
A: Leicht, bei gleicher Zugkraft, da die axiale Setzkomponente entfernt wird. In der Praxis wird die Spannzange auf das Material dimensioniert, sodass der radiale Kollaps allein ausreichende Greifkraft bietet – zu kleine Bohrungen verursachen mehr Greifprobleme als das Dead-Length-Design.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


