
Feste vs. gleitende Führungsbuchsen an Schweizer Drehmaschinen: Unterstützung, Spiel, Verschleiß und Passung. BQUQ fertigt Schweizer Spannzangen-Führungsbuchsensysteme in Dongguan.
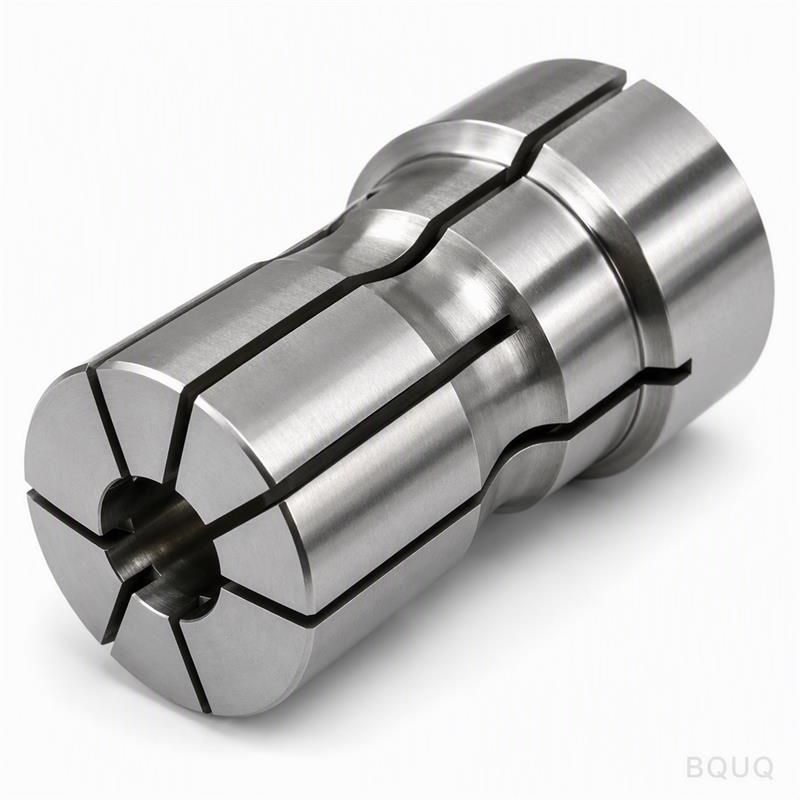
Führungsbuchsen in der Schweizer Drehbearbeitung: Fest vs. Gleitend
Eine Führungsbuchse ist das Bauteil, das eine Schweizer Drehmaschine zu einer Schweizer Drehmaschine macht: eine Präzisionshülse, die die Stange unmittelbar hinter den Schneidwerkzeugen abstützt, sodass schlanke Stangenmaterialien präzise bearbeitet werden, anstatt auszuweichen. Die beiden Bauarten – fest, bei der die Buchse stationär bleibt und die Stange durch sie gleitet, und gleitend, bei der die Buchse mit dem Spindelstock mitfährt – stehen für einen Kompromiss zwischen Abstützsteifigkeit und Bearbeitungsflexibilität.
Jede Schweizer Maschine hat eine, und fast keine zwei Werkstätten sind sich einig, welchen Typ sie verwenden sollen. Das liegt daran, dass die Antwort wirklich von der Arbeit abhängt. Lange, dünne Teile mit hoher Oberflächengüte bevorzugen die starre Abstützung einer festen Buchse; Maschinen, die einen langen Hauptspindelhub oder schwereres Schruppen benötigen, verwenden oft eine gleitende Buchse. Dieser Leitfaden erklärt, wie jede funktioniert, was die Zahlen aussagen und wie man ohne Raten wählt.
Was die Buchse tatsächlich tut
Bei einer konventionellen Drehmaschine hält das Futter ein kurzes, steifes Werkstück und das Werkzeug schneidet nahe am Griff. Bei einer Schweizer Drehmaschine gleitet der Spindelstock und führt das Stangenmaterial an der Werkzeugzone vorbei, und das Werkstück kann im Verhältnis zu seinem Durchmesser sehr lang sein. Ohne Abstützung am Schnitt würde die Stange vom Werkzeug weggebogen und das Teil käme konisch, oval oder mit Rattern heraus.
Die Führungsbuchse schließt diese Lücke. Sie ist direkt hinter den Werkzeugen montiert, ihre Bohrung passt auf wenige Tausendstel Millimeter genau zur Stange und sie hält die Stange an genau dem Punkt, an dem die Schnittkräfte wirken. Das Spindelspannfutter führt und dreht die Stange; die Buchse positioniert sie. Beides muss stimmen – ein Schweizer Spannzangenfutter, das präzise zuführt, und eine Buchse, die präzise abstützt, sind die zwei Hälften eines Systems.
Fest vs. Gleitend: Die zwei Bauarten
Bei einer Maschine mit fester Buchse ist die Buchse nahe der Werkzeugzone am Maschinenrahmen verankert, und die Stange gleitet durch sie, während der Spindelstock vorschiebt. Dies ist die klassische Schweizer Anordnung und der Grund, warum das Verfahren seinen Ruf für lange, schlanke Präzisionsteile erlangt hat: Der Abstützpunkt bewegt sich nie, sodass die Stange bei jedem Durchgang an den Werkzeugen geführt wird.
Bei einer Maschine mit gleitender Buchse wird die Buchse vom Spindelstock getragen und fährt mit ihm mit. Der Abstützpunkt bewegt sich also mit der Stange, was die Möglichkeiten der Maschine verändert: Die Hauptspindel kann über einen längeren Hub bearbeiten, während die Stange abgestützt bleibt, und schwereres Schruppen wird praktikabel, da die Stange über den gesamten Hub näher an dem Punkt gehalten wird, an dem Kraft ausgeübt wird. Der Preis dafür ist eine komplexere, teurere Spindelstockbaugruppe und eine Buchse, die während der Bewegung ausgerichtet werden muss.
| Faktor | Feste Buchse | Gleitende Buchse |
|---|---|---|
| Montage | Am Maschinenrahmen verankert | Vom Spindelstock getragen |
| Abstützpunkt während des Vorschubs | Stationär an der Werkzeugzone | Bewegt sich mit der Stange |
| Typisches Stangenspiel | Eng, typisch ~0,003–0,008 mm | Größer, typisch ~0,01–0,02 mm |
| Typische Stärken | Schlanke Teile, feine Oberfläche, Rundheit | Langer Hub, schwerere Schnitte, Flexibilität |
| Typische Schwächen | Buchsenverschleiß an einer Zone | Mehr auszurichtende Teile, höhere Kosten |
| Umrüstung | Buchse auf jede Stange dimensionieren | Buchse dimensionieren und Hubausrichtung prüfen |
Die Spielwerte sind typische Betriebsbereiche für kleine bis mittlere Stangen, keine festen Spezifikationen; größere Stangen und höhere Geschwindigkeiten erhöhen die Werte. Der architektonische Unterschied ist der verlässliche Teil: Fest bedeutet eine unbewegliche Abstützung, gleitend bedeutet eine Abstützung, die dem Werkstück folgt.
Auswahl nach Teilgeometrie und Prozess
Die praktische Auswahlregel beginnt mit dem Verhältnis von Länge zu Durchmesser und der Schnittschwere. Wenn das Teil lang und schlank ist – sagen wir über 10× Durchmesser ungestützt – möchten Sie den Abstützpunkt so nah wie möglich an den Werkzeugen haben, was für den Betrieb mit fester Buchse spricht. Wenn die Arbeit von der Hauptspindelbearbeitung über einen langen Hub dominiert wird oder Sie aggressiv schruppen und möchten, dass sich Spindelstock und Buchse als eine starre Einheit bewegen, dann rechtfertigen Maschinen mit gleitender Buchse ihre Komplexität.
Buchsenmaterial und -konstruktion sind ebenso wichtig wie die Bauart. Die Buchsenbohrung nimmt den Verschleiß auf, daher verwenden Produktionsbetriebe Hartmetallbuchsen oder Hartmetall mit austauschbaren Laufbuchsen für lange Serien und gehärteten Stahl für kurze Serien und weiche Materialien. Die Buchse muss auch auf das gemessene Stangenmaterial dimensioniert sein – eine feste Buchsenbohrung, die 0,005 mm zu eng ist, klemmt auf einer warmen Stange, und eine, die 0,02 mm zu locker ist, lässt die Stange durchbiegen.
| Buchsenmaterial | Typische Standzeit | Typische Rolle |
|---|---|---|
| Gehärteter Werkzeugstahl | Mittel | Kurze Serien, Messing, Aluminium, weicher Stahl |
| Massives Hartmetall (Wolframkarbid) | Lang | Großserien, abrasive Legierungen |
| Hartmetall mit austauschbarer Laufbuchse | Lang, kostengünstig zu erneuern | Hohe Teilevielfalt, schnelle Buchsenwechsel |
| Geteilt/einstellbar | Abhängig vom Material | Feine Spieleinstellung bei Präzisionsarbeiten |
Die Wirtschaftlichkeit ist einfach: Die Buchse ist im Vergleich zur Stange, den Werkzeugen und der Spindel kostengünstig. Ersetzen Sie sie, bevor sie das Stangenmaterial anreißt oder die Größe verändert, und halten Sie Ersatzteile für jede Stange bereit, die Sie regelmäßig verarbeiten.
Betrieb und Wartung beider Typen
Unabhängig davon, welche Bauart Ihre Maschine verwendet, halten drei Gewohnheiten die Buchsen in Schuss. Erstens: Messen Sie den tatsächlichen Stangendurchmesser und bestellen oder schleifen Sie die Buchsenbohrung entsprechend – Nennmaße weichen ab, und das tun auch Stangen. Zweitens: Halten Sie Buchse und Stange sauber und gut geschmiert; Späne, die durch eine enge Bohrung gezogen werden, zerkratzen beide Oberflächen in Sekunden. Drittens: Achten Sie auf die Anzeichen: Ein helles Band auf der Stange, eine plötzliche Änderung der Oberflächengüte oder driftende Durchmesser an der Vorderseite deuten auf Buchsenverschleiß hin, bevor sie auf etwas anderes hindeuten. Unser Leitfaden zu Spannzangensystemen behandelt die gesamte Buchsenfamilie und die Dimensionierungslogik, und der Artikel zum Spannzangen-Rundlauf erklärt, wie Abstützfehler zu gemessenen Fehlern am Teil werden.
Wenn Sie Buchsen und Spannzangen zusammen aus einer Quelle spezifizieren, ist die Ausrichtungsverantwortung einfacher: BQUQ fertigt Führungsbuchsenarbeiten neben seinen Schweizer Spannzangenfuttern und Automaten-Spannzangen mit CNC-Fähigkeit in der Klasse von 0,005 mm, sodass Bohrung, Sitz und Kegel gegen dieselbe Referenz gefertigt werden. Senden Sie Stangenabmessungen und Buchsendetails an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Feste oder gleitende Buchse – welche ergibt eine bessere Oberflächengüte?
A: Feste Buchsen gewinnen bei schlanken Teilen normalerweise in Bezug auf die Oberflächengüte, da sich der Abstützpunkt nie bewegt und das Spiel am engsten gehalten werden kann. Maschinen mit gleitender Buchse können bei den richtigen Aufgaben mithalten, haben aber mehr Ausrichtungsvariablen. Die Oberflächengüte wird in beiden Fällen durch die Einrichtung entschieden.
F: Benötige ich für jede Stangengröße eine andere Buchse?
A: Ja. Die Buchsenbohrung muss auf die tatsächliche Stange dimensioniert sein – typischerweise innerhalb weniger Mikrometer bis etwa 0,02 mm, je nach Typ und Durchmesser. Der Betrieb mit einer zu großen Buchse, um Umrüstzeit zu sparen, garantiert Durchbiegung und schlechte Oberflächengüte.
F: Warum hat meine Stange an einer Stelle ein glänzendes Band?
A: Das ist Kontaktverschleiß dort, wo die Buchse auf der Stange reitet, normalerweise durch eine zu enge Bohrung, Trockenlauf oder Späne, die zwischen Stange und Buchse eingeklemmt sind. Stoppen Sie und prüfen Sie die Bohrung, bevor aus dem Band eine Riefe wird, die jedes Teil markiert.
F: Kann eine Maschine mit fester Buchse Arbeiten mit gleitender Buchse ausführen?
A: Nicht im strengen Sinne – die Buchsenmontage ist in die Spindelstock- und Rahmenarchitektur integriert. Sie können den Buchsentyp (Stahl, Hartmetall, Laufbuchse) und das Spiel ändern, aber fest und gleitend sind Maschinenkonstruktionen, keine Buchsenoptionen.
F: Wie oft sollte eine Führungsbuchse ersetzt werden?
A: Es gibt kein universelles Intervall; es hängt von Material, Geschwindigkeit und Schmierung ab. Prüfen Sie bei jedem Jobwechsel und ersetzen Sie, wenn die Bohrung eine Verschleißstufe zeigt, die Oberflächengüte nachlässt oder die Durchmesser an der Vorderseite driften – normalerweise lange bevor die Buchse katastrophal versagt.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine nach ISO9001 zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


