
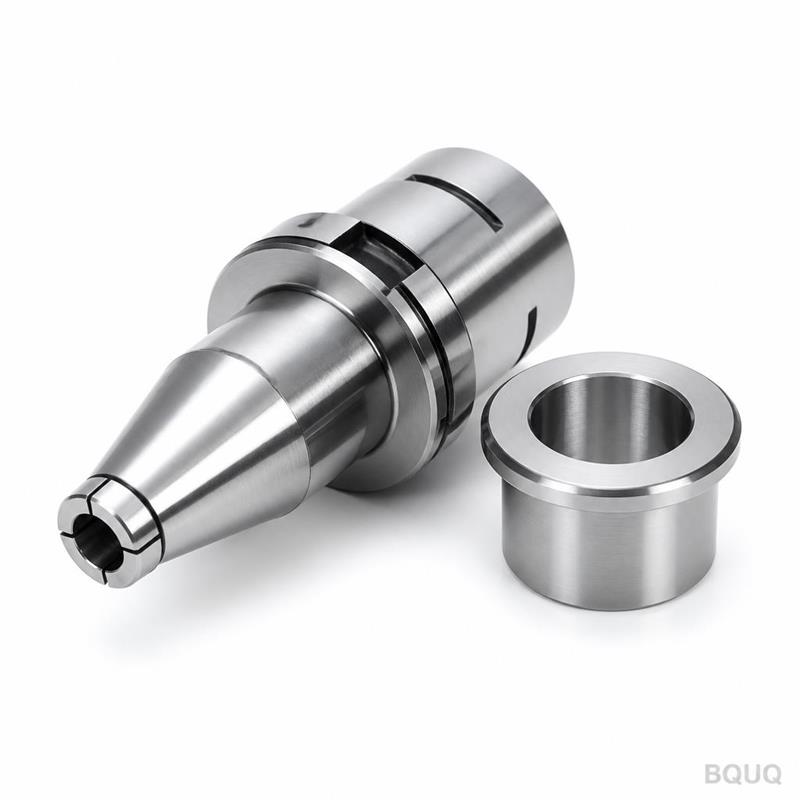
Spannzangen für Mehrspindel- und Kurven-Drehautomaten
Kurze Antwort: Für Mehrspindel- und Kurven-Drehautomaten (Automaten) spezifizieren Sie Spannzangen, die auf die Spindelnasen-Baureihe Ihrer Maschine abgestimmt sind – typischerweise Typ 15, Typ 25 oder Typ 36/46 – mit einer Bohrungsform (rund, Sechskant, Vierkant oder Sonderform), die auf das Stangenmaterial und nicht auf das Fertigteil abgestimmt ist. Bestellen Sie die Bohrung 0,02–0,05 mm über dem Nennstangendurchmesser, halten Sie den Rundlauf (TIR) auf dem Aufnahmekegel innerhalb von 0,01–0,02 mm und wählen Sie gehärtete oder spiegelpolierte Qualitäten für den Hochleistungs-Kurvenbetrieb. BQUQ fertigt diese Spannzangen in Dongguan nach ISO9001 mit CNC-Fähigkeit von ±0,005 mm und bietet Sonderprofile in 12 Arbeitsstunden an.
Mehrspindel-Automaten und kurvengesteuerte Drehmaschinen stehen und fallen mit ihren Spannzangen. Auf einer Einspindel-CNC können Sie eine schwache Werkstückspannung oft durch langsamen Vorschub und leichte Schnitte ausgleichen. Auf einer Sechsspindel-Kurvenmaschine, die 40 Teile pro Minute produziert, bleibt keine Zeit für Kompensationen. Die Spannzange spannt entweder bei jedem Index konzentrisch, oder die Maschine produziert Ausschuss in einem Tempo, mit dem kein Bediener mithalten kann.
Dieser Artikel behandelt, was bei der Spezifikation von Spannzangen für diese Maschinenklasse wirklich zählt: die betroffenen Spannzangenfamilien, die Auswahl der Bohrungsgeometrie, die Toleranzen auf der Zeichnung und den Einfluss von Werkstoff und Wärmebehandlung auf die Standzeit.
Was unterscheidet Spannzangen für Mehrspindel- und Kurven-Drehautomaten?
Ein Kurven-Drehautomat – oft als Automat oder Automatische Drehmaschine bezeichnet – führt seine Operationen mechanisch aus. Kurven steuern die Querschlitten, den Revolver und den Öffnungs-/Schließmechanismus der Spannzange. Es gibt keine Servo-Rückkopplung, die Spannkraft oder Rundlauf korrigiert. Alles, was die Spannzange tut, beruht allein auf Geometrie und Federkraft.
Daraus ergeben sich drei Anforderungen, die sich von allgemeiner CNC-Werkstückspannung unterscheiden:
- Wiederholgenauigkeit über Millionen von Zyklen. Eine Kurvenmaschine kann ihre Spannzangen mehrere Millionen Mal pro Jahr öffnen und schließen. Die Spannzange muss bei jedem Zyklus zum gleichen Spanndurchmesser zurückkehren, ohne ihre Federkraft zu verlieren.
- Schnelles, positives Lösen. Die Stange muss sofort frei vorschieben, wenn die Spannzange öffnet. Eine Spannzange, die auf der Stange schleift, verschleißt die Stangenoberfläche und kann Vorschublängenfehler verursachen.
- Kompaktes Außenprofil. Mehrspindelmaschinen packen die Spindeln eng. Es ist kein Platz für einen sperrigen Futterkörper, weshalb Spannzangen in dieser Anwendung dominieren.
Bei einer Mehrspindelmaschine ist die Einschränkung noch enger. Sechs oder acht Spindeln sitzen auf einer gemeinsamen Trommel, jede mit eigener Spannzange, jede auf eine andere Station indexiert. Wenn eine Spannzange im Satz anders spannt als die anderen, produziert diese Spindel ein anderes Teil. Sätze sind genauso wichtig wie einzelne Spannzangen.
Welche Spannzangen-Baureihe passt zu welcher Maschine?
Die Namenskonvention für Automaten-Spannzangen bezieht sich meist auf die Spindelnase oder die Maschinenfamilie und nicht auf einen Werkzeugstandard wie ER oder 5C. Die folgende Tabelle fasst die gängigen Gruppierungen und ihre Einsatzbereiche zusammen. Betrachten Sie die Stangenkapazitäten als typisch/richtungsweisend – prüfen Sie immer die Spindelzeichnung Ihrer Maschine.
| Baureihengruppe | Typische Stangenkapazität | Üblicher Maschinenkontext | Verfügbare Bohrungsformen |
|---|---|---|---|
| Typ 15 | ~4–15 mm | Kleine Kurvenautomaten, Zweitbearbeitungs-Drehmaschinen | Rund, Sechskant, Vierkant, Sonderform |
| Typ 25 | ~10–25 mm | Mittelgroße Ein- und Mehrspindelautomaten | Rund, Sechskant, Vierkant, Schlitz |
| Typ 36/46 | ~20–46 mm | Größere Mehrspindel- und Kurven-Drehautomaten | Rund, Sechskant, Vierkant, Sonderform |
| Spannzangen für Führungsbuchsen (Langdrehautomaten) | ~1–32 mm | Langdrehautomaten mit Schwenkkopf | Rund, hartmetallbeschichtet |
| C-Style / Außengewinde-Spannzangen | Je nach Spindel | Ältere Kurven- und Revolverdrehmaschinen | Rund, Sechskant, Sonderform |
Zwei praktische Hinweise. Erstens: „Typ 15“ und „Typ 25“ sind Familienbezeichnungen, keine universellen Maße – zwei Maschinen verschiedener Hersteller können dieselbe Bezeichnung tragen und sich in Kegelwinkel oder Gesamtlänge unterscheiden. Zweitens: Dieselbe Maschine kann Spannzangen von mehr als einem Lieferanten aufnehmen. Das sicherste Spezifikationsdokument ist daher eine bemaßte Zeichnung der vorhandenen Spannzange plus eine Notiz zur Spindelnase.
Wenn Sie auch mit Langdrehmaschinen arbeiten, müssen Führungsbuchse und Spannzange als Paar behandelt werden; die Prinzipien in unserem Leitfaden zur Auswahl von Spannzangensystemen gelten direkt.
Wie wählen Sie Bohrungsform und Spannbereich?
Die Bohrung ist der Bereich, in dem die meisten Spezifikationsfehler passieren. Drei Regeln decken die Mehrheit der Fälle ab.
Bohrung auf die Stange abstimmen, nicht auf das Teil
Bei stangengespeister Kurvenbearbeitung spannt die Spannzange das Rohstangenmaterial. Wenn Sie 12,00 mm geschliffene Stange verarbeiten, sollte die Spannzangenbohrung für 12,00 mm Stange ausgelegt sein – nicht für den fertigen Durchmesser von 11,85 mm. Die Angabe der Fertiggröße führt zu einer Spannzange, die nie richtig spannt und die Stange markiert.
Bohrung etwas über Nennstangendurchmesser dimensionieren
Eine Spannzange muss sich auf die Stange schließen können. Wenn die Bohrung exakt dem Stangendurchmesser entspricht, hat die Spannzange keinen Schließweg und die Spannkraft bricht zusammen. Ein typischer Ausgangspunkt ist eine Bohrung 0,02–0,05 mm über dem Nennstangendurchmesser für geschliffene Stange und größer für warmgewalztes oder gezogenes Material mit stärkerer Durchmesservariation. Unser Leitfaden zum Spannbereich von Spannzangen behandelt die Berechnung im Detail.
Bohrungsform an den Stangenquerschnitt anpassen
Rundstange ist der Standard, aber Kurvenmaschinen verarbeiten häufig Sechskant-, Vierkant- oder Profilmaterial. Eine Sechskant-Spannzange, die auf das korrekte Schlüsselweitenmaß geschnitten ist, spannt auf allen sechs Flächen und indexiert die Stange als Nebeneffekt winklig. Vierkant- und Sechskantformen müssen mit leicht entlasteten Ecken geschnitten werden, damit die Spannzange die Flächen und nicht die Ecken kontaktiert.
| Stangenform | Bohrungsform | Wichtigstes Maß | Typisches Spiel |
|---|---|---|---|
| Rund, geschliffen | Rund | Bohrungsdurchmesser | +0,02 bis +0,05 mm |
| Rund, gezogen | Rund | Bohrungsdurchmesser | +0,05 bis +0,10 mm |
| Sechskant | Sechskant | Schlüsselweite | +0,02 bis +0,05 mm |
| Vierkant | Vierkant | Schlüsselweite | +0,02 bis +0,05 mm |
| Profiliert / verzahnt | Sonderform | Vollständige Profilzeichnung | Laut Zeichnung |
Für Werkstätten mit gemischter Produktion reduziert eine Spannzange mit etwas breiterem Spannbereich die Rüstzeit. Der Kompromiss zwischen Bereich und Rundlauf ist Thema in Spannzangen-Präzision vs. Produktivität.
Welche Toleranzen sollten Sie auf einer Zeichnung für Kurven-Drehautomaten-Spannzangen angeben?
Vage Zeichnungen führen zu Spannzangen, die passen, aber nicht leisten. Der folgende Toleranzsatz ist ein praktikabler Ausgangspunkt für Automaten- und Mehrspindel-Spannzangen. Die Werte sind typisch/richtungsweisend und sollten je nach Teiletoleranz enger oder weiter gewählt werden.
| Merkmal | Typische Toleranz | Warum es wichtig ist |
|---|---|---|
| Kegelwinkel der Aufnahme | ±5 Bogenminuten | Steuert axiale Position und radiale Zentrierung |
| Rundlauf der Kegelfläche | 0,01–0,02 mm | Überträgt sich direkt auf den Teile-Rundlauf |
| Bohrungsdurchmesser | +0,02 / −0,00 mm | Bestimmt Spannung und Stangenvorschubspiel |
| Konzentrizität Bohrung zu Kegel | 0,01 mm | Verhindert Wandstärkenschwankungen |
| Gesamtlänge | ±0,10 mm | Beeinflusst Zugstangen-/Schließweg |
| Schlitzbreite und -anzahl | Laut Zeichnung, ±0,05 mm | Bestimmt Federrate und Spannkraft |
| Härte nach dem Abschrecken | 58–62 HRC (typisch) | Verschleißlebensdauer an Kegel und Bohrung |
Zwei davon verdienen besondere Betonung. Der Kegelwinkel ist das einflussreichste Maß: Ein Kegel, der um einige Bogenminuten abweicht, sitzt in der falschen Tiefe, und die Spannzange spannt entweder schwach oder klemmt. Und die Härte ist keine Eitelkeitsangabe – auf einer Kurvenmaschine mit Millionen von Zyklen wird eine ungehärtete oder zu weich gehärtete Spannzange innerhalb von Wochen an der Bohrung aufweiten.
Werkstoff und Wärmebehandlung: Hier wird die Standzeit entschieden
Automaten-Spannzangen werden fast immer aus legiertem Federstahl gefertigt, dann gehärtet und angelassen, dann geschliffen. Die Unterschiede zwischen einer Spannzange, die sechs Monate hält, und einer, die drei Jahre hält, lassen sich auf drei Punkte zurückführen:
1. Sauberkeit und Konsistenz des Stahls. Einschlüsse und Bänderungen im Rohmaterial erzeugen Schwachstellen, die an den Schlitzwurzeln zu Rissen werden.
2. Kontrolle der Wärmebehandlung. Abschrecken auf einen kontrollierten Härtebereich mit richtigem Anlassen liefert die Kombination aus Federkraft und Verschleißfestigkeit, die die Anwendung benötigt. Zu geringes Anlassen macht die Spannzange spröde; zu starkes Anlassen macht sie weich und kurzlebig.
3. Schleifen nach dem Härten. Kegel und Bohrung müssen nach der Wärmebehandlung geschliffen werden, nicht davor. Jede vor dem Härten geschliffene Spannzange verzieht sich beim Abschrecken.
Für Hochleistungs-Kurvenbetrieb reduzieren spiegelpolierte Bohrungen und Kegel die Reibung, verringern den Verschleiß und verbessern das Lösen. Für abrasives Stangenmaterial oder hohe Spannkräfte ist eine abgeschreckte Qualität mit etwas härterer Kegeloberfläche meist der bessere Kompromiss. Besprechen Sie die spezifische Kombination mit Ihrem Lieferanten, anstatt eine generische Qualität zu akzeptieren.
BQUQ produziert diese Spannzangen auf dedizierten Linien in einem einzigen Werk in Dongguan, zusammen mit CNC-Bearbeitung, Metallstanzen, Sonderfedern und Kühlkörperfertigung. Das bedeutet, dass die Wärmebehandlungs- und Schleifschritte im Haus kontrolliert werden und nicht fremdvergeben werden, was die CNC-Fähigkeit von ±0,005 mm bei einem gehärteten, geschlitzten Teil erst sinnvoll macht.
Wie halten Sie einen Mehrspindelsatz abgestimmt?
Auf einer Mehrspindelmaschine ist der Kauf von sechs Spannzangen aus drei verschiedenen Chargen ein Rezept dafür, dass eine Spindel Teile außerhalb der Toleranz produziert.
- Als abgestimmten Satz bestellen. Geben Sie an, dass alle Spannzangen im Satz aus derselben Schmelze stammen und als Satz geschliffen werden.
- Die Ist-Maße von Kegel und Bohrung aufzeichnen. Ein Satzblatt mit tatsächlich gemessenen Werten ermöglicht es Ihnen, den Verschleiß Spindel für Spindel zu verfolgen.
- Als Satz ersetzen. Wenn eine Spannzange verschleißt, sind die anderen nicht weit dahinter. Einzelner Austausch erzeugt eine dauerhafte Fehlpaarung.
- Auf einem kegelgeschützten Gestell lagern. Kegelschäden durch unsachgemäße Lagerung sind eine häufige Ursache für vorzeitigen Austausch. Siehe unsere Hinweise zur Lagerung und Handhabung von Spannzangen.
Für Werkstätten, die auch Kraftspannfutter in derselben Halle betreiben, ist der Spannmittelvergleich in unserer Produktpalette für Kraftspannfutter und Langdreh-Spannmittel eine nützliche Querverweisung bei der Entscheidung, welche Spindel welche Spannmethode erhält.
Häufig gestellte Fragen
F: Kann ich eine Standard-ER-Spannzange auf einem Kurven-Drehautomaten verwenden?
A: Im Allgemeinen nein. ER-Spannzangen sind für die Werkzeugaufnahme mit muttergetriebenem Schließen und einer spezifischen Kegelschnittstelle ausgelegt. Kurven-Drehautomaten verwenden zugstangen- oder kurvengesteuerte Spannzangen mit maschinenspezifischem Kegel und Außenprofil. Eine ER-Spannzange sitzt nicht korrekt oder liefert die erforderliche Spannkraft, und der Schließmechanismus der Maschine greift sie nicht richtig.
F: Wie groß ist der Spannbereich einer Automaten-Spannzange?
A: Eine typische Spannzange spannt über etwa 0,1–0,3 mm Durchmesservariation, abhängig von Schlitzgeometrie und Wandstärke. Ein breiterer Bereich kostet Rundlauf. Für geschliffene Stange mit enger Durchmesserkontrolle spezifizieren Sie einen engen Bereich für besten Rundlauf. Für gezogenes oder warmgewalztes Material akzeptieren Sie einen breiteren Bereich und prüfen den Rundlauf am Teil.
F: Welchen Rundlauf kann ich von einer guten Kurven-Drehautomaten-Spannzange erwarten?
A: Eine gut gefertigte Spannzange auf einem sauberen, unbeschädigten Spindelkegel hält typischerweise 0,01–0,02 mm Rundlauf an der Stange. Um das zu erreichen, sind ein geschliffener Kegel, die richtige Härte und eine Spindelnase in gutem Zustand erforderlich. Wenn der Rundlauf 0,03 mm überschreitet, prüfen Sie den Kegel auf Verschleiß oder Verunreinigungen, bevor Sie die Spannzange verantwortlich machen.
F: Wie lange sollte eine gehärtete Automaten-Spannzange halten?
A: Auf einer Kurvenmaschine, die normales Messing- oder Baustahlmaterial verarbeitet, hält eine ordnungsgemäß gehärtete und geschliffene Spannzange üblicherweise Hunderttausende bis Millionen von Zyklen. Abrasive Materialien, übermäßige Spannkraft oder ein verschlissener Spindelkegel verkürzen die Lebensdauer erheblich. Verfolgen Sie den Bohrungsverschleiß mit einem Dornprüfer und ersetzen Sie die Spannzange, wenn er Ihr Teiletoleranzbudget überschreitet.
F: Fertigen Sie kundenspezifische Bohrungsprofile für Mehrspindeldrehmaschinen?
A: Ja. BQUQ fertigt runde, sechskantige, vierkantige, geschlitzte und vollständig kundenspezifische profilierte Bohrungen nach Zeichnung sowie abgestimmte Sätze aus einer Schmelze. Senden Sie den Stangenquerschnitt, die Spindelnasenmaße und die Teiletoleranz, und wir senden Ihnen ein Angebot innerhalb von 12 Arbeitsstunden. Flexible Mindestbestellmengen gelten, sodass Testsätze praktikabel sind.
Verwandte Ressourcen
- Über BQUQ und unser Werk in Dongguan: /about/
- Automaten-Spannzangen und Spannzangenprogramm: /auto-lathe-collets/
- Kraftspannfutter und Langdreh-Spannmittel: /power-chucks-swiss/
- Werkzeughalter- und Spannzangenfuttersysteme: /tool-holder-collet-chucks/
- Branchentrends in der Präzisionsfertigung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Kontakt zum Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperfertigung in einem ISO9001-Werk. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


