
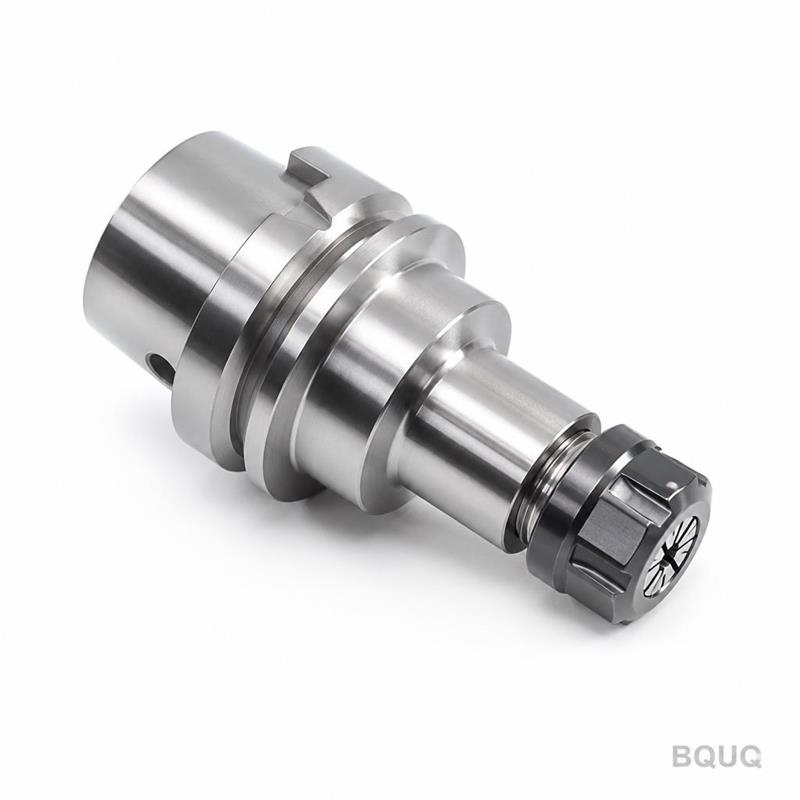
Spannzangen-Kegelwinkel: Was der Unterschied zwischen 20 und 30 Grad bedeutet
Kurze Antwort: Der Kegelwinkel bestimmt, wie viel Radialkraft die Mutter in Greifkraft umwandeln kann. Ein 30°-Kegel (TG-Stil, 0,5 mm Spannbereich) ist nachgiebiger und greift ein breiteres Durchmesserfenster; ein 20°-Kegel (ER-Stil, 1,0 mm Spannbereich) ist selbsthemmender und hält bei hoher Seitenlast besser, erfordert jedoch eine genauere Kontrolle des Mutterdrehmoments. Beide werden auf die gleiche Genauigkeitsklasse geschliffen – typischerweise 0,008–0,015 mm Rundlauf bei 3×D –, sodass der Winkel die Haltekraft und den Bereich verändert, nicht die Grundgenauigkeit. Wählen Sie 30° für allgemeines Fräsen und Gewindeschneiden, 20° für Drehmomente oder vibrationsanfällige Schnitte.
Warum der Kegelwinkel überhaupt wichtig ist
Eine Spannzange tut von allein nichts. Sie ist eine geschlitzte, gehärtete Hülse, die nur greift, wenn die Mutter sie in einen passenden Kegel drückt. Dieser Kegel ist der gesamte Mechanismus. Jedes Newton, das die Mutter axial aufbringt, muss radial in die Bohrung umgeleitet werden – und der Winkel des Kegels entscheidet, wie effizient das geschieht.
Stellen Sie es sich als Keil vor. Ein flacher Keil (kleiner Winkel zur Achse) vervielfacht die Kraft stärker, legt aber weniger Weg zurück. Ein steiler Keil legt mehr Weg zurück, vervielfacht aber weniger. Spannzangen liegen in einem schmalen Band dieses Kompromisses, und die beiden dominierenden Werte in der Metallbearbeitung sind 20° und 30° als Halbwinkel, je nachdem, wie der Katalog misst.
Die praktischen Konsequenzen zeigen sich an vier Stellen:
- Greiflänge entlang der Bohrung – wie viel des Werkzeugschafts tatsächlich gespannt wird.
- Spannbereich – wie weit die Spannzange schließen kann, bevor sie aufsetzt oder sich verformt.
- Selbsthemmendes Verhalten – ob die Spannzange sauber freigibt oder in der Mutter klemmt.
- Rundlaufstabilität über die Zeit – ob die Genauigkeit nach Tausenden Werkzeugwechseln driftet.
Wenn Sie ein Spannzangensystem von Grund auf auswählen, ist der Kegel die erste Entscheidung, nicht die letzte. Er schränkt alles Nachgelagerte ein.
Wie ein Spannzangenkegel Drehmoment in Greifkraft umwandelt
Das Mutterngewinde erzeugt einen axialen Zug. Dieser Zug wird am Kegel in eine Normalkraft senkrecht zur Kegelfläche zerlegt. Die radiale Komponente ist die Greifkraft; die tangentiale Komponente ist Reibung, die dem Lösen widersteht.
Für einen Kegel mit Halbwinkel α skaliert die Radialkraft grob mit 1/tan α bei gegebener Axiallast, vor Reibungsverlusten. Ein kleineres α bedeutet mehr Radialkraft pro Einheit Mutterdrehmoment – deshalb fühlen sich 20°-Systeme bei gleicher Schraubeneinstellung kräftiger an.
Aber das ist nur die halbe Geschichte. Ein kleineres α erhöht auch die Selbsthemmungsneigung: Der Reibungswinkel von geschliffenem Stahl auf geschliffenem Stahl liegt oft im gleichen Bereich wie der Kegelwinkel selbst, sodass sich die Spannzange in die Mutter verkeilen und nicht herausfallen kann. Das ist ein echtes Produktionsärgernis, und deshalb halten viele Werkstätten einen speziellen Ausstoßer oder eine Mutter mit integriertem Auswurfring bereit.
| Eigenschaft | 20°-Kegel (ER-Familie) | 30°-Kegel (TG / 100-Stil) |
|---|---|---|
| Spannbereich (typisch) | ~1,0 mm auf Durchmesser | ~0,5 mm auf Durchmesser |
| Radialkraft pro Einheit Mutterdrehmoment | Höher | Niedriger |
| Selbsthemmungsneigung | Mäßig bis hoch | Niedrig |
| Löseverhalten | Benötigt saubere Mutter, manchmal Ausstoßer | Fällt leicht heraus |
| Am besten für | Schwere Seitenlast, hohes Drehmoment, steife Aufbauten | Gemischte Arbeiten, Gewindeschneiden, schnelle Wechsel |
| Rundlauf bei 3×D (typisch, Qualitätsklasse) | 0,008–0,015 mm | 0,008–0,015 mm |
| Empfindlichkeit gegenüber Mutterdrehmoment | Hoch | Mäßig |
Die Rundlaufzeile ist bewusst identisch. Der Winkel macht eine Spannzange nicht genau – Schleifen, Schlitzen, Wärmebehandlung und Bohrungskonzentrizität tun das. Der Winkel macht sie stark oder nachgiebig.
20°-Spannzangen: ER und warum sie dominieren
Die ER-Familie ist die weltweit am weitesten verbreitete Spannzange und ein 20°-Design. Die Gründe sind praktischer Natur, nicht exotisch:
Breiter Spannbereich. Eine einzelne ER32-Spannzange deckt ein 1-mm-Band ab, sodass eine Werkstatt 20 mm und 20,5 mm Schäfte mit derselben Hülse spannen kann. Das reduziert Lagerbestand und Werkzeugwechselzeit. Für Lohnfertiger mit gemischten Chargen rechtfertigt dies allein die Wahl.
Starker Halt unter Seitenlast. Da mehr des Mutterdrehmoments in Radialkraft umgewandelt wird, widerstehen ER-Spannzangen dem Herausziehen beim Fräsen und bei unterbrochenen Schnitten gut. Deshalb sind ER-Spannfutter die Standardwahl für Schaftfräser in einer Werkzeughalter-Spannzangenfutter-Einrichtung.
Nachsichtig gegenüber unvollkommenen Schäften. Ein 20°-Kegel passt sich über eine längere axiale Kontaktlänge an, sodass ein leicht verschlissener oder untemaßiger Schaft noch eine sinnvolle Kontaktfläche erhält.
Die Kompromisse sind real. ER-Spannzangen sind empfindlicher gegen Überdrehmoment – übermäßiges Drehmoment verformt die Bohrung und verschlechtert die Genauigkeit dauerhaft. Sie erfordern außerdem eine saubere Mutter und eine korrekt sitzende Spannzange, sonst verkantet die Spannzange und der Rundlauf springt. Schlechter Sitz ist eine der häufigsten Ursachen für die Rundlaufprobleme, die in unserem Artikel über Spannzangen-Genauigkeitsklassen behandelt werden.
Wann 20° die falsche Antwort ist
Wenn Ihr Prozess häufige Werkzeugwechsel mit Bedienern umfasst, die keinen Drehmomentschlüssel verwenden, oder wenn Sie kleine Durchmesser bearbeiten, bei denen der Spannbereich weniger wichtig ist als die Wiederholbarkeit, kann ein 20°-System zu einer Quelle von Variation werden. Es ist nicht die Schuld des Winkels – es ist die Disziplin, die der Winkel erfordert.
30°-Spannzangen: TG und die 100-Stil-Familie
Die TG- und 100-Stil-Spannzangen verwenden einen steileren Kegel. Der steilere Winkel reduziert die radiale Vervielfachung, erkauft aber drei Dinge:
Saubereres Lösen. Die Spannzange verkeilt sich nicht. Sie fällt aus der Mutter, was in automatisierten oder wechselintensiven Aufbauten enorm wichtig ist.
Geringere Drehmomentempfindlichkeit. Ein breiteres Fenster akzeptablen Mutterdrehmoments bedeutet weniger Variation von Bediener zu Bediener. In einer Werkstatt mit mehreren Maschinisten an derselben Maschine ist diese Konsistenz mehr wert als Spitzenhaltekraft.
Besseres Verhalten beim Gewindeschneiden. Gewindeschneid-Spannzangen sind oft steiler, weil die Last primär axial und torsional ist und keine biegende Seitenlast. Der steilere Kegel bietet auch mehr Raum für das Vierkantantriebsmerkmal.
Der Preis ist der Spannbereich. Eine 30°-Spannzange deckt typischerweise etwa die Hälfte des Durchmesserbands einer äquivalenten 20°-Spannzange ab, sodass Sie mehr Hülsen benötigen, um denselben Schaftbereich abzudecken. Für eine Werkstatt mit einem festen Satz Werkzeugschäften ist das kein Problem. Für einen Lohnfertiger ist es eine echte Lagerentscheidung.
Ein Hinweis zur Namensverwirrung
Der Katalog-„Winkel“ wird nicht immer gleich angegeben. Einige Lieferanten listen den eingeschlossenen Kegelwinkel, andere den Halbwinkel, und einige geben den Winkel der Innenfläche der Mutter anstatt des Außenkegels der Spannzange an. Bevor Sie zwei Datenblätter vergleichen, bestätigen Sie, welche Konvention verwendet wird. Ein „20°“ und ein „30°“ aus verschiedenen Quellen können näher beieinander liegen, als die Zahlen vermuten lassen – oder weiter auseinander. Im Zweifelsfall fordern Sie eine Schnittzeichnung an.
Vergleich der beiden in einer realen Zerspanungsentscheidung
So spielt sich die Wahl über gängige Operationen hinweg ab.
| Operation | Empfohlener Kegel | Grund |
|---|---|---|
| Schaftfräsen, tiefe Axialschnitt | 20° | Höhere radiale Greifkraft widersteht Herausziehen |
| Unterbrochenes / Schruppfräsen | 20° | Bessere Dämpfung der Seitenlast |
| Gewindeschneiden (starr oder schwimmend) | 30° | Axial dominierte Last, sauberes Lösen |
| Bohren mit kleinen Bohrern | 30° | Schnelle Wechsel, geringes Drehmoment erforderlich |
| Lohnfertiger mit hoher Vielfalt, viele Schaftgrößen | 20° | Breiterer Spannbereich pro Hülse |
| Automatischer Werkzeugwechsel, viele Zyklen | 30° | Zuverlässiges Lösen, geringeres Verkantungsrisiko |
| Langdrehautomaten-Führungsbuchsenarbeit | An Buchsenspezifikation angepasst | Buchse und Spannzange müssen zusammenpassen |
| Präzisionsschlichten, leichte Schnitte | Entweder | Genauigkeit kommt von der Klasse, nicht vom Winkel |
Beachten Sie, dass die letzte Zeile die ist, die Käufer vergessen. Wenn Ihr Schnitt leicht ist und Ihr Schaft nominal, beeinflusst der Kegelwinkel das Ergebnis kaum. Rundlauf, Bohrungsqualität und Mutterzustand dominieren. Deshalb trennen wir die Winkelauswahl von der Klassenauswahl – es sind unterschiedliche Entscheidungen, und ihre Vermischung führt dazu, dass eine über- und die andere unterspezifiziert wird.
Schlitzdesign, Druck und die Wechselwirkung mit dem Kegel
Der Kegelwinkel wirkt nicht allein. Das Schlitzmuster bestimmt, wie die Spannzange auslenkt, und die Auslenkung bestimmt, ob der Kegelkontakt gleichmäßig bleibt. Eine Spannzange mit schlecht geschnittenen Schlitzen wird den Kegel unabhängig vom Winkel ungleichmäßig kontaktieren, was zu einem verkanteten Griff und erhöhtem Rundlauf führt.
Drei Wechselwirkungen sind wissenswert:
Schlitzanzahl und -orientierung. Mehr Schlitze ergeben gleichmäßigeres Zusammenziehen, reduzieren aber die Steifigkeit. Unterbrochene Schlitze (abwechselnd von jedem Ende) verbessern die Flexibilität, ohne so viel Steifigkeit zu opfern. Dies wird ausführlich in unserem Beitrag über Spannzangen-Schlitzdesign behandelt.
Spannkraft. Höheres Mutterdrehmoment verbessert den Halt nicht linear – ab einem Punkt verformt es die Bohrung und der Werkzeugschaft wird zum schwächsten Glied. Die Beziehung wird in Spannzangen-Spannkraft untersucht.
Kegelkontaktlänge. Ein flacher Winkel verteilt den Kontakt über ein längeres axiales Band, was toleranter gegenüber geringem Kegelverschleiß ist. Ein steiler Winkel konzentriert den Kontakt, sodass Kegelverschleiß schneller als Rundlaufdrift sichtbar wird.
Für Werkstätten mit Produktionsvolumen ist die praktische Antwort, Spannzange, Mutter und Futterkörper als ein System zu behandeln und sie gemeinsam zu qualifizieren. Eine Präzisionsspannzange in einer verschlissenen Mutter ist ein verschwendeter Kauf.
Fertigungstoleranzen, die die Leistung tatsächlich steuern
Der Kegelwinkel ist ein Nennwert; was zählt, ist, wie genau er eingehalten wird. Zwei Parameter dominieren:
- Kegelwinkeltoleranz. Eine Abweichung von einigen Bogenminuten über den Kegel verändert das Kontaktmuster. Qualitätsspannzangen werden auf Kegelschleifmaschinen mit In-Prozess-Messung geschliffen.
- Bohrung-zu-Kegel-Konzentrizität. Dies ist die Zahl, die als Rundlauf an der Werkzeugspitze erscheint. Sie wird durch Schleifen der Bohrung nach der Wärmebehandlung gesteuert, möglichst in derselben Aufspannfamilie wie der Kegel.
Bei BQUQ werden Spannzangen auf vier Produktionslinien in einer Fabrik in Dongguan unter ISO9001 hergestellt, mit CNC-Bearbeitung auf ±0,005 mm an kritischen Merkmalen. Gehärtete und geschliffene Spannzangen werden abgeschreckt, angelassen und fertiggeschliffen, um die Geometrie nach der Wärmebehandlung wiederherzustellen – ein Schritt, der leicht zu überspringen und unmöglich im fertigen Rundlauf zu verbergen ist.
Für Käufer, die Sonder- oder Nicht-Standard-Spannzangen beschaffen, ist die praktische Checkliste:
1. Geben Sie den Kegelwinkel und die Messkonvention an.
2. Geben Sie den benötigten Spannbereich an, nicht nur die Nennbohrung.
3. Geben Sie den Rundlauf bei einem angegebenen Abstand an (3×D ist die übliche Konvention).
4. Geben Sie die Mutternschnittstelle und das Gewinde an.
5. Geben Sie den Werkstoff und Härtebereich an.
Diese Liste verwandelt eine vage Anfrage in eine angebotsfähige Zeichnung. Deshalb können wir die meisten Spannzangenangebote innerhalb von 12 Arbeitsstunden zurückgeben – die Mehrdeutigkeit wird im Voraus beseitigt.
Beschaffung von Sonder-Spannzangen ohne Überspezifikation
Ein häufiger Fehlermodus in der Beschaffung ist, für Präzision zu bezahlen, die der Prozess nicht nutzen kann. Eine 20°-Spannzange, geschliffen auf 0,005 mm Rundlauf in einer Maschine mit 0,03 mm Spindelfehler, ist Geld, das für nichts ausgegeben wird.
Arbeiten Sie stattdessen rückwärts:
- Messen Sie den Rundlauf, den Ihr Prozess an der Werkzeugspitze tatsächlich toleriert.
- Subtrahieren Sie den Beitrag von Spindel und Halter.
- Kaufen Sie die Spannzangenklasse, die die verbleibende Lücke schließt.
Für Langdreharbeiten müssen Spannzange und Führungsbuchse als Paar behandelt werden, weshalb viele Werkstätten Kraftspannfutter für Langdrehmaschinen und Spannzangen vom selben Lieferanten beziehen. Das Mischen von Quellen über ein Paar hinweg ist ein zuverlässiger Weg, Rundlauf einzuführen, den Sie nicht diagnostizieren können.
Für das Hochvolumen-Drehen werden Langdrehautomaten-Spannzangen normalerweise mit der Kegelgeometrie des Maschinenherstellers spezifiziert, und der Kegelwinkel ist durch die Maschine festgelegt und nicht gewählt. In diesem Fall verschiebt sich die Beschaffungsfrage vollständig auf Toleranzkontrolle und Wiederholbarkeit von Charge zu Charge.
Häufig gestellte Fragen
F: Hält eine 20°-Spannzange mehr als eine 30°-Spannzange?
A: Ja, bei gleichem Mutterdrehmoment wandelt ein 20°-Kegel mehr Axialkraft in radiale Greifkraft um, sodass er dem Herausziehen unter Seitenlast besser widersteht. Der Vorteil liegt typischerweise bei 20–40 % mehr Radialkraft vor Reibungsverlusten, abhängig von Mutterzustand und Schmierung. Der Kompromiss ist eine stärkere Selbsthemmungsneigung, die das Lösen weniger sauber macht und die Empfindlichkeit gegenüber Überdrehmoment erhöht.
F: Kann ich eine 30°-Spannzange in einer 20°-Mutter verwenden?
A: Nein. Die Kegelwinkel müssen übereinstimmen. Ein nicht passendes Paar kontaktiert auf einer Linie statt einer Fläche, was Spannung konzentriert, den Kegel zerdrückt und unregelmäßigen Rundlauf erzeugt. Selbst eine kleine Abweichung von einigen Grad beschädigt beide Teile innerhalb weniger Spannzyklen. Ersetzen Sie immer Spannzange und Mutter als passenden Satz aus derselben Spezifikation.
F: Welcher Kegelwinkel ergibt einen besseren Rundlauf?
A: Keiner, für sich genommen. Der Rundlauf wird durch Bohrung-zu-Kegel-Konzentrizität, Schleifqualität und Wärmebehandlungskontrolle bestimmt, nicht durch den Kegelwinkel. Eine gut gefertigte 30°-Spannzange übertrifft eine schlecht gefertigte 20°-Spannzange jedes Mal. Typische Qualitätsklasse-Spannzangen halten 0,008–0,015 mm Rundlauf bei 3×D unabhängig vom Winkel; der Winkel beeinflusst Haltekraft und Löseverhalten.
F: Warum decken ER-Spannzangen einen breiteren Durchmesserbereich ab?
A: ER-Spannzangen sind 20°-Designs mit einem nominalen Spannbereich von 1 mm auf den Durchmesser, etwa doppelt so viel wie die 0,5 mm, die für 30°-TG-Stil-Spannzangen typisch sind. Der flachere Kegel erlaubt mehr axialen Weg, bevor die Spannzange in der Mutter aufsetzt. Dieser breitere Bereich reduziert die Anzahl der Hülsen, die benötigt werden, um eine Reihe von Schaftgrößen abzudecken, was ein Hauptgrund dafür ist, dass ER die Lohnfertiger-Werkzeuge dominiert.
F: Wie spezifiziere ich den Kegelwinkel auf einer Sonder-Spannzangenzeichnung?
A: Geben Sie den Winkel, die Messkonvention (eingeschlossener Winkel oder Halbwinkel) und die Referenzfläche an, von der der Winkel gemessen wird. Fügen Sie den Spannbereich, die Nennbohrung, den Rundlauf bei einem angegebenen Abstand, den Härtebereich und das Muttergewinde hinzu. Mehrdeutigkeit bei der Konvention ist die häufigste Ursache für zurückgewiesene Erstmuster. Eine Schnittzeichnung beseitigt den Zweifel vollständig.
Verwandte Ressourcen
- Über BQUQ und unsere Produktionsstätte in Dongguan: /about/
- Spannzangen- und Futterproduktpalette: /tool-holder-collet-chucks/
- Kraftspannfutter-Optionen für Langdrehmaschinen: /power-chucks-swiss/
- Langdrehautomaten-Spannzangenserie: /auto-lathe-collets/
- Branchentrends und Beschaffungsverschiebungen: /industry-dynamics/
- Bibliothek technischer Artikel: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


