
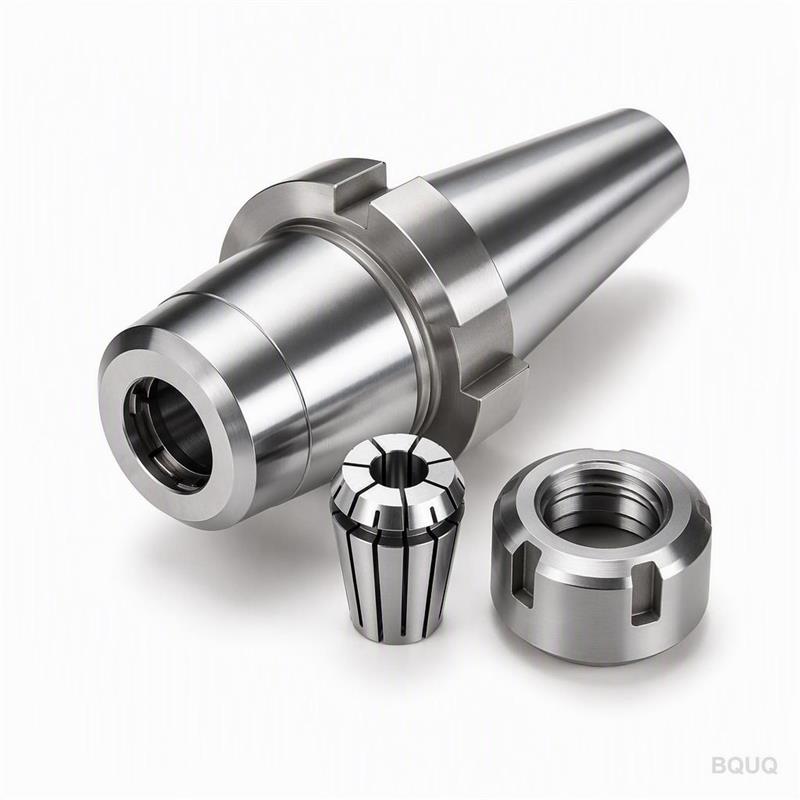
Spannzangenfutter in Gang-Werkzeugen und Revolvern
Kurze Antwort: In Gang-Werkzeugen werden Spannzangenfutter direkt auf der Schlittenplatte montiert und durch Bewegen der X/Z-Achsen indexiert, sodass sie kurz, leicht und wiederholgenau auf 0,005–0,010 mm sein müssen; in einem Revolver sitzt dasselbe Spannzangenfutter in einer angetriebenen oder statischen Station und muss Indexierstöße sowie Kühlmittel überstehen. ER- und TG-Spannzangenfutter dominieren beide, weil sie einen Rundlauf von ±0,005 mm auf einer guten Spindel halten, einen Schaftbereich von 1–20 mm aufnehmen und weit weniger kosten als hydraulische oder Schrumpffutter. Wählen Sie ER16–ER32 für die meisten Gang-Arbeiten, ER25–ER40 für Revolver, und überprüfen Sie das Drehmoment der Mutter, die Sauberkeit des Kegels und den Rundlauf, bevor Sie die Maschine beschuldigen.
Warum Spannzangenfutter Gang-Werkzeuge dominieren
Eine Gang-Werkzeug-Drehmaschine indexiert keinen Revolver. Sie montiert jedes Werkzeug auf einer Querschlittenplatte und bewegt dann die Platte in X und Z, um das richtige Werkzeug zum Werkstück zu bringen. Diese Architektur belohnt Werkzeuge, die kompakt, leicht und vorhersehbar sind. Ein Spannzangenfutter ist alle drei.
Die Physik ist wichtig. Jedes Gramm auf der Schlittenplatte ist Masse, die der Servo tausende Male pro Schicht beschleunigen und abbremsen muss. Ein 1 kg schweres ER32-Spannzangenfutter beschleunigt schneller und beruhigt sich sauberer als ein 3,5 kg schwerer hydraulischer Halter mit gleichwertiger Spannkraft. Auf einer Gang-Maschine mit 8-Sekunden-Zyklen zeigt sich dieser Unterschied in der Oberflächengüte und Standzeit, nicht nur in der Zykluszeit.
Gang-Werkzeuge drängen Werkzeuge auch zusammen. Der Abstand zwischen benachbarten Haltern kann 20–40 mm betragen. Ein Spannzangenfutter mit schlanker Mutter und kurzem Körper passt dorthin, wo ein sperriger Kraftspannfutter nicht passt. Deshalb ist die Drehbearbeitung von Kleinteilen – Steckverbinder, Stifte, Uhrenkomponenten, medizinische Schrauben – überwiegend spannzangenbasiert.
Der Kompromiss ist der Spannbereich und die Drehmomentübertragung. Spannzangen spannen durch elastisches Zusammenziehen, sodass sie bei unterbrochenen schweren Schnitten nicht mit einem 3-Backen- oder 4-Backen-Futter mithalten können. In Gang-Werkzeugen ist das selten die Einschränkung, weil die Teile klein und die Schnitttiefen bescheiden sind.
Was die Schlittenplatte von einem Halter verlangt
- Geringe Masse. Halten Sie die Baugruppe nach Möglichkeit unter etwa 1,5 kg.
- Kurze Einbaulänge. Weniger Überhang bedeutet weniger Durchbiegung unter Radiallast.
- Wiederholgenauer Sitz. Ein Werkzeug, das nach jedem Wechsel anders sitzt, zerstört die Offsets.
- Kühlmittelführung. Durch das Werkzeug oder gerichtete Düsen sind bei kleinen Teilen besser als Fluten.
- Kollisionstoleranz. Gang-Werkzeuge sind nahe am Werkstück; ein leichter, austauschbarer Halter ist billiger zu verlieren als eine Spindel.
Wie sich Spannzangenfutter in einem Revolver verhalten
Ein Revolver fügt zwei Belastungen hinzu, die eine Gang-Platte nie sieht: Indexierstöße und Variation von Station zu Station. Wenn der Revolver indexiert, erfährt der Halter einen Drehstoß. Jede Lose in der Mutter, im Kegel oder an der Montageschnittstelle wandelt diesen Stoß in Rundlaufdrift um.
Statische Stationen sind unkompliziert. Ein Spannzangenfutter in einer statischen Außen- oder Innenstation verhält sich wie jeder Drehmaschinenhalter, vorausgesetzt, die Montageschnittstelle – VDI, BMT oder Anschraubmuster – sitzt und ist korrekt angezogen. Der an der Spannzangenstirnfläche gemessene Rundlauf sollte für allgemeines Drehen innerhalb von 0,010 mm und für Schlichten innerhalb von 0,005 mm bleiben.
Angetriebene Stationen sind schwieriger. Ein angetriebenes Spannzangenfutter dreht auf vielen Revolvern mit 3.000–8.000 U/min, was bedeutet, dass Balance und Kegelkonzentrizität zu den limitierenden Faktoren werden, nicht die Spannkraft. Oberhalb von etwa 6.000 U/min vibriert eine unausgewuchtete ER-Mutter, poliert den Kegel und verliert allmählich die Spannkraft.
Auswahlhilfe für Revolverstationen
| Stationstyp | Typischer Halter | Spannzangenserie | Drehzahlgrenze (indikativ) | Beste Verwendung |
|---|---|---|---|---|
| Statisches Außendrehen | Anschraub- oder VDI-Block | ER25–ER40 | N/A | Wellendrehen, Planen |
| Statisches Innendrehen | Bohrstangenhalter | ER16–ER25 | N/A | Kleine Bohrungen, Rückseitenbearbeitung |
| Angetriebenes Fräsen | Angetriebener Werkzeughalter | ER16–ER20 | 4.000–8.000 U/min | Flächen, Nuten, Querbohrungen |
| Angetriebenes Bohren | Angetriebener Werkzeughalter | ER11–ER16 | 6.000–8.000 U/min | Querbohrungen, außeraxiale Bohrungen |
| Gegenspindel-Abgreifer | Spannzangenfutter oder Kraftspannfutter | ER20–ER32 | N/A | Rückseitendrehen |
Dies sind indikative Bereiche. Die tatsächlichen Grenzen hängen vom Revolverhersteller, der Auswuchtgüte des Halters und der Werkstückgeometrie ab. Reduzieren Sie immer für lange Werkzeuge.
Rundlauf, Spannkraft und die Zahlen, die wirklich zählen
Zwei Zahlen entscheiden, ob ein Spannzangenfutter im Gang- oder Revolverbetrieb funktioniert: der Gesamtrundlauf (TIR) und die Beibehaltung der Spannkraft.
TIR wird an der Spannzangenbohrung mit einem geschliffenen Prüfdorn gemessen, nicht am Halterkörper. Ein Halter mit 0,003 mm Körperrundlauf kann am Dorn immer noch 0,015 mm anzeigen, wenn der Kegel verschmutzt oder die Mutter verschlissen ist. BQUQ bearbeitet Spannzangenfutterkörper auf CNC-Anlagen auf ±0,005 mm, und der Kegel wird geschliffen, nicht gedreht, weil der Kegel die einzige Fläche ist, die sowohl Konzentrizität als auch Spannkraft überträgt.
Die Spannkraft hängt vom Drehmoment der Mutter und dem Zustand des Kegels ab. Bei zu geringem Drehmoment rutscht die Spannzange; bei zu hohem Drehmoment verformen Sie die Mutter und schließlich die Spannzange. ER-Muttern haben ein spezifiziertes Drehmoment – üblicherweise 80 N·m für ER32, 130 N·m für ER40 – und diese Zahl setzt einen sauberen, ungeschmierten Kegel voraus.
| Spannzangenserie | Bohrungsbereich | Typisches Mutterndrehmoment | Typischer TIR (neuer Halter) | Übliche Gang-/Revolverrolle |
|---|---|---|---|---|
| ER11 | 0,5–7 mm | 20–25 N·m | 0,005–0,010 mm | Mikrobohren, kleine Schaftfräser |
| ER16 | 1–10 mm | 40–45 N·m | 0,005–0,010 mm | Angetriebenes Fräsen, kleines Bohren |
| ER20 | 1–13 mm | 60–70 N·m | 0,005–0,010 mm | Allgemeine angetriebene Arbeiten |
| ER25 | 1–16 mm | 80–100 N·m | 0,005–0,010 mm | Statisches Außendrehen, Gegenspindel |
| ER32 | 2–20 mm | 100–136 N·m | 0,005–0,010 mm | Hauptstatisches Drehen |
| ER40 | 3–26 mm | 130–176 N·m | 0,008–0,015 mm | Größere Wellen, schweres statisches Drehen |
Drehmomentwerte sind typische veröffentlichte Angaben und variieren je nach Mutterndesign. Betrachten Sie sie als Ausgangspunkte, nicht als absolute Werte.
Eine Anmerkung zu TG- und DA-Serien
TG100- und TG150-Spannzangen bieten bei gleicher Bohrung mehr Spannkraft als ER aufgrund ihres steileren Kegels und der dickeren Wand. Sie sind in Revolverstationen für schwereres Fräsen üblich. DA-Spannzangen erscheinen in älteren Gang-Setups und in Bohrfuttern. Wenn Sie neue Werkzeuge spezifizieren, ist ER normalerweise die besser unterstützte Wahl; wenn Sie eine vorhandene Maschine anpassen, passen Sie sich an das an, was der Revolver bereits aufnimmt.
Einrichtungspraxis, die die meisten Ausfälle verhindert
Die meisten „Spannzangenfutter-Probleme“ in Gang- und Revolverarbeiten sind Einrichtungsprobleme. Der Halter wird für etwas verantwortlich gemacht, was ein verschmutzter Kegel, eine verschlissene Mutter oder ein Werkzeug falscher Länge verursacht hat.
Reinigen Sie den Kegel bei jedem Wechsel
Ein 0,01 mm großer Span am Kegel übersetzt sich in etwa 0,02–0,04 mm Rundlauf des Dorns. Wischen Sie den Kegel und die Spannzange mit einem fusselfreien Tuch und einem leichten Ölfilm ab. Verwenden Sie kein Fett. Verwenden Sie kein Schleifpapier am Kegel.
Ziehen Sie die Mutter richtig an
Verwenden Sie einen Drehmomentschlüssel oder einen geeigneten Spannzangenfutterschlüssel, keine selbstgebaute Stange. Setzen Sie die Spannzange in die Mutter ein, bevor Sie die Mutter auf den Körper schrauben – dies ist der häufigste Montagefehler und beschädigt den Kegel.
Halten Sie den Überhang kurz
In Gang-Werkzeugen ist der Überhang die dominierende Durchbiegungsvariable. Ein Werkzeug, das 40 mm herausragt, biegt sich etwa achtmal stärker durch als dasselbe Werkzeug bei 20 mm, weil die Durchbiegung mit der dritten Potenz der Länge skaliert. Wenn Sie weiter reichen müssen, verwenden Sie eine Verlängerungsstange für das Spannzangenfutter anstelle eines längeren Werkzeugs.
Passen Sie die Spannzange an die Aufgabe an
- Rundloch-Spannzangen für Bohrer und Reibahlen.
- Stiftnut- oder Sechskant-Spannzangen für Formwerkzeuge und Sechskantmaterial.
- Gedichtete Spannzangen für Kühlmittel durch das Werkzeug oder spanintensive Operationen.
- Spiegelpolierte Spannzangen, wo der Spanabtransport wichtig ist.
Weitere Informationen zur Zuordnung von Halter zu Operation finden Sie unter Auswahl eines Spannzangensystems.
Wann Sie über ein Standard-Spannzangenfutter hinausgehen sollten
Spannzangenfutter sind nicht immer die Antwort. Drei Situationen führen Sie woanders hin.
Hochvolumige Werkzeugwechsel. Wenn Bediener Werkzeuge dutzende Male pro Schicht wechseln, verkürzt ein Schnellwechsel-Spannzangenfuttersystem die Rüstzeit erheblich. Siehe Schnellwechsel-Spannzangensysteme für die Kompromisse.
Sehr hohe Spannkraft bei großen Durchmessern. Oberhalb von etwa 30 mm oder wo Sie hohes Drehmoment auf einer kurzen Spannlänge übertragen müssen, gewinnt ein Kraftspannfutter oder hydraulisches Kraftspannfutter. Langdrehautomaten verwenden oft ein Kraftspannfutter auf der Hauptspindel und Spannzangen auf der Führungsbuchse. Unsere Kraftspannfutter für Langdrehautomaten decken diese Kombination ab.
Mehrprozess-Teile. Auf Multitasking-Maschinen muss der Halter Fräsen, Drehen und manchmal B-Achsen-Bewegungen überstehen. Das ändert die Steifigkeitsanforderung. Siehe Spannzangenfutter auf Multitasking-Maschinen.
Checkliste für Gang- und Revolver-Spannzangenfutter
| Prüfung | Ziel | Warum es wichtig ist |
|---|---|---|
| Körperrundlauf | ≤0,005 mm | Legt die Untergrenze für den Dornrundlauf fest |
| Kegelzustand | Keine Riefen, kein Fretting | Überträgt Spannkraft und Konzentrizität |
| Muttergewinde | Leichtgängig, kein Fressen | Verhindert falsche Drehmomentwerte |
| Spannzangensitz | Kontakt über die volle Länge | Verhindert Punktbelastung und Rutschen |
| Baugruppenmasse | Unter ~1,5 kg im Gang | Servoansprechverhalten und Oberfläche |
| Auswuchtung (angetrieben) | An U/min angepasst | Vibration und Kegelverschleiß |
| Kühlmittelweg | Gedichtete Spannzange bei Durchgangskühlung | Spanneintritt zerstört Kegel |
Beschaffung von Spannzangenfuttern für Gang- und Revolvermaschinen
Gang- und Revolverwerkzeuge sind ein Volumengeschäft mit engen Toleranzen, was genau dem Profil einer direkt beschaffenden Fabrik entspricht. BQUQ (Dongguan) betreibt CNC-Bearbeitung auf ±0,005 mm, Metallstanzen, Sonderfedern und Kühlkörperproduktion auf vier Produktionslinien in einer ISO9001-Fabrik. Spannzangenfutterkörper, Muttern und Schlüssel werden im Haus bearbeitet und geschliffen, sodass der Kegel und das Muttergewinde als eine Baugruppe kontrolliert werden und nicht separat beschafft werden.
Für Käufer drei praktische Punkte:
1. Senden Sie die Maschinenschnittstelle, nicht nur die Spannzangengröße. VDI 30, BMT 45, Anschraubmuster und Geradschaft-Ganghalterungen benötigen alle unterschiedliche Körper. Eine Zeichnung oder ein Foto des vorhandenen Halters spart eine Revision.
2. Spezifizieren Sie Kegeltoleranz und Mutterndrehmoment zusammen. Ein enger Kegel mit einer weichen Mutter rutscht immer noch.
3. Fordern Sie einen Rundlaufbericht an. Eine Messung mit geschliffenem Prüfdorn an der Spannzangenbohrung ist die einzige aussagekräftige Abnahmezahl.
Standard-ER-Spannzangenfutter und Automatenspannzangen sind Lagerprofile; Sonderkörper, verlängerte Längen und spezielle Mutterndesigns werden nach Zeichnung angeboten. MOQ ist flexibel, und Angebote kommen in 12 Arbeitsstunden zurück. Entdecken Sie Werkzeughalter-Spannzangenfutter und Automatenspannzangen für das Standardprogramm.
Häufig gestellte Fragen
F: Kann ich dasselbe Spannzangenfutter in Gang-Werkzeugen und in einem Revolver verwenden?
A: Manchmal, aber nicht immer. Ein Geradschaft- oder Anschraubhalter, der für eine Gang-Platte geeignet ist, hat normalerweise nicht die VDI- oder BMT-Schnittstelle, die ein Revolver benötigt. Wenn der Revolver einen Geradschaft in einem Klemmblock aufnimmt, kann derselbe Halter funktionieren, vorausgesetzt, er ist für angetriebene Stationen ausgewuchtet. Für statische Stationen ist die Montageschnittstelle der einzige wirkliche Unterschied.
F: Welchen Rundlauf sollte ich von einem neuen ER-Spannzangenfutter erwarten?
A: Ein qualitativ hochwertiges ER-Spannzangenfutter sollte 0,005–0,010 mm TIR an der Spannzangenbohrung mit einem geschliffenen Prüfdorn halten, gemessen mit sauberem Kegel und korrektem Mutterndrehmoment. Werte über 0,015 mm deuten normalerweise auf einen verschmutzten Kegel, eine verschlissene Mutter oder eine beschädigte Spannzange hin, nicht auf einen defekten Halter. Messen Sie nach der Reinigung erneut, bevor Sie das Teil ablehnen.
F: Wie viel Mutterndrehmoment benötigen ER-Spannzangenfutter?
A: Typische Werte sind 20–25 N·m für ER11, 40–45 N·m für ER16, 80–100 N·m für ER25, 100–136 N·m für ER32 und 130–176 N·m für ER40. Dies sind indikative veröffentlichte Werte und variieren je nach Mutterndesign. Verwenden Sie immer einen Drehmomentschlüssel oder den richtigen Schlüssel und ziehen Sie niemals zu fest an, um eine rutschende Spannzange zu kompensieren – reparieren Sie stattdessen den Kegel.
F: Warum verliert mein Spannzangenfutter nach ein paar Stunden die Spannkraft?
A: Die üblichen Ursachen sind ein kontaminierter Kegel, eine gedehnte oder gefressene Mutter, eine Spannzange, die über ihren elastischen Bereich hinaus verschlissen ist, oder thermisches Wachstum in einer angetriebenen Station. Untersuchen Sie den Kegel auf Fretting, prüfen Sie den Zustand des Muttergewindes und bestätigen Sie, dass die Spannzange nicht außerhalb ihres angegebenen Bohrungsbereichs verwendet wird. Gedichtete Spannzangen helfen, wo Späne und Kühlmittel vorhanden sind.
F: Sind TG-Spannzangen besser als ER für Revolverfräsen?
A: TG100- und TG150-Spannzangen bieten im Allgemeinen höhere Spannkraft und Steifigkeit als ER bei vergleichbarer Bohrung, was für schwereres Revolverfräsen geeignet ist. ER bleibt weiter verbreitet und billiger zu ersetzen. Wenn Ihr Revolver bereits TG verwendet, bleiben Sie bei TG; wenn Sie neue Werkzeuge spezifizieren, wählen Sie basierend auf dem Spannkraftbedarf und nicht allein auf der Verfügbarkeit.
Verwandte Ressourcen
- Über BQUQ und unsere Fabrik in Dongguan: /about/
- Werkzeughalter-Spannzangenfutter und Standard-ER-Körper: /tool-holder-collet-chucks/
- Automatenspannzangen für Langdreh- und Kurvenscheibenmaschinen: /auto-lathe-collets/
- Kraftspannfutter für Langdreh-Hauptspindeln: /power-chucks-swiss/
- Branchentrends in der Präzisionswerkstückhaltung: /industry-dynamics/
- Technische Artikel und Engineering-Leitfäden: /bquq-blog/
- Häufig gestellte Fragen: /faq/
- Fallstudien und Anwendungsberichte: /case/
- Kontaktieren Sie das Engineering-Team: /contact/
Verfasst vom BQUQ Engineering-Team. BQUQ (Dongguan) betreibt CNC-Bearbeitung (±0,005 mm), Metallstanzen, Sonderfedern und Kühlkörperproduktion in einer ISO9001-Fabrik. Direktbezug aus Dongguan, China – Angebot in 12 Stunden: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


