
Spannzangenfutter bei hoher Drehzahl auswuchten: ISO 1940-1-Qualitätsstufen G6.3, G2.5 und G1 sowie Auswuchten der montierten Halterung. BQUQ fertigt Spannzangenfutter.
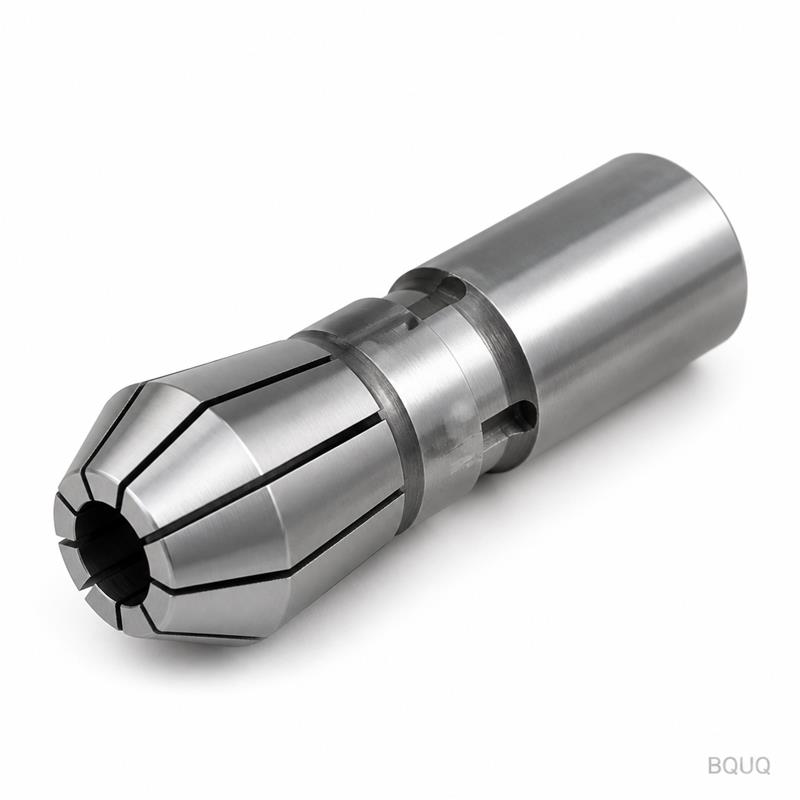
Spannzangenfutter für die Hochgeschwindigkeitsbearbeitung auswuchten: G2.5 und darüber hinaus
Ein Spannzangenfutter, das bei 8.000 U/min ruhig läuft, kann bei 20.000 U/min eine Maschine erschüttern, da die Unwuchtkraft mit dem Quadrat der Drehzahl wächst. Wuchtgüten wie G2.5, definiert durch ISO 1940-1, geben an, wie viel Restunwucht für Ihre Höchstdrehzahl sicher ist – und der einzig ehrliche Weg, diese bei hoher Drehzahl zu erreichen, ist das Auswuchten der montierten Halterung: Futterkörper, Spannzange und Mutter zusammen.
Rundlauf und Wuchtung sind unterschiedliche Tugenden. Eine Halterung kann perfekt rund laufen – jede Oberfläche absolut wahr zur Achse – und trotzdem vibrieren, weil die Masse um die Achse nicht gleichmäßig verteilt ist. Die Spannzangenschlitze, die Mitnehmerflächen der Mutter, die Madenschraubenbohrungen: All das ist Asymmetrie. Bei niedriger Drehzahl bemerken Sie das nie. Oberhalb von etwa 10.000 U/min spüren Sie es in der Oberflächengüte, der Werkzeugstandzeit und schließlich in den Spindellagern. Dieser Leitfaden erklärt die Güten, die Physik und den Wuchtvorgang.
Warum Unwucht bei Drehzahl gefährlich wird
Ein unwuchtiger rotierender Körper erzeugt eine rotierende Kraft, die gleich der Unwuchtmasse mal ihrem Radius mal dem Quadrat der Winkelgeschwindigkeit ist: F = m × r × ω². Eine Verdopplung der Drehzahl vervierfacht die Kraft. Deshalb vibriert dieselbe Halterung, die bei 8.000 U/min völlig akzeptabel ist, bei 24.000 U/min heftig – dreifache Drehzahl, neunfache Unwuchtkraft.
Ein konkretes Beispiel macht es deutlich. Nehmen Sie 1 g·mm Restunwucht – eine sehr kleine Zahl, etwa ein Gramm Material einen Millimeter von der Achse entfernt. Bei 10.000 U/min erzeugt das etwa 1 N rotierende Kraft; bei 30.000 U/min erzeugt dieselbe 1 g·mm etwa 10 N, die mit 500 Hz oszillieren. Zehn Newton rotierende Kraft an der Werkzeughalterung sind ein Oberflächenproblem, ein Standzeitproblem und schließlich ein Spindelproblem.
| Drehzahl (U/min) | Kraft aus 1 g·mm Unwucht (ca.) | Was Sie bemerken |
|---|---|---|
| 5.000 | ~0,3 N | Wenig |
| 10.000 | ~1 N | Oberflächenspuren bei langen Werkzeugen |
| 20.000 | ~4 N | Rattern, beschleunigter Werkzeugverschleiß |
| 30.000 | ~10 N | Spindelvibration, Risiko von Lagerschäden |
Näherungswerte – die genaue Kraft hängt von Radius und Drehzahl zusammen ab. Die Form der Kurve ist die Lehre: Unwuchtprobleme treten plötzlich auf, wenn die Drehzahl steigt, weshalb Hochgeschwindigkeitsspindeln von Haus aus mit Wuchtanforderungen ausgestattet sind.
Die G-Zahlen: Was G2.5 tatsächlich bedeutet
ISO 1940-1 definiert Wuchtgüten durch eine Zahl G, gefolgt von der maximal zulässigen Geschwindigkeit des Massenschwerpunkts des Rotors in Millimetern pro Sekunde: G6.3, G2.5, G1, G0.4. Je niedriger die G-Zahl, desto enger die Wuchtung. Die zulässige Restunwucht hängt von der Güte, der Rotormasse und der Betriebsdrehzahl ab, sodass eine G2.5-Anforderung an einer schweren Halterung bei 20.000 U/min mehr absolute Unwucht in g·mm erlaubt als G2.5 an einer leichten Halterung bei derselben Drehzahl – die Güte skaliert mit dem Rotor.
| Wuchtgüte | Typische Anwendungsempfehlung | Typischer Drehzahlbereich |
|---|---|---|
| G6.3 | Allgemeine Maschinenteile, konventionelle Halterungen | Bis ~10.000 U/min |
| G2.5 | Hochgeschwindigkeits-Werkzeuge, Spannzangenfutter, Motoren | ~10.000–25.000 U/min |
| G1 | Präzisionsspindeln und deren Werkzeuge | 25.000 U/min und darüber |
| G0.4 | Ultrapräzisionsspindeln, Instrumente | Höchste Drehzahlen |
Diese Tabelle ist eine typische Branchenempfehlung, keine Vorschrift – die Anwendungsanforderungen variieren je nach Maschinenhersteller. Die praktische Lesart: Wenn Ihre Spindel mit 20.000 U/min läuft, ist eine nach G2.5 ausgewuchtete Halterung die übliche Mindestanforderung, und G1 wird für die schnellsten Spindeln und die längsten Werkzeugauskragungen relevant.
Was auszuwuchten ist: Die Baugruppe, nicht die Teile
Hier ist der Fehler, der die meisten Wuchtprogramme zunichtemacht: das Auswuchten der nackten Halterung und dann das Hinzufügen einer unwuchtigen Mutter. Die Mutter ist ein erheblicher Teil der rotierenden Masse, und ihre Winkelposition relativ zur Halterung bestimmt das Ergebnis. Auch die Spannzange ist wichtig – ihre Schlitze und jede fertigungsbedingte Asymmetrie tragen bei, und eine andere Spannzange in derselben Halterung verändert die Wuchtung. Die Regel ist also einfach: Wuchten Sie den montierten Satz – Futterkörper, Spannzange, Mutter – genau so, wie er laufen wird, und markieren Sie die Position von Mutter und Spannzange, damit die Baugruppe jedes Mal auf dieselbe Weise wieder zusammengesetzt wird.
| Komponente | Warum sie in die Wuchtung einbezogen werden muss |
|---|---|
| Futterkörper | Die Hauptmasse; hat Schlitze, Gewinde, Mitnehmer |
| Spannzangenmutter | Große rotierende Masse; ihre Winkelposition verändert die Wuchtung |
| Spannzange | Schlitze und Asymmetrie tragen ihren eigenen Beitrag bei |
| Anzugsbolzen | Klein, aber bei einigen Konstruktionen mit großem Radius |
| Werkzeugschaft | Lange Werkzeuge erhöhen Masse und Auskragung – wuchten, wo möglich |
Das Auswuchten erfolgt auf einer Auswuchtmaschine, die die Baugruppe dreht und Unwuchtbetrag und -winkel meldet. Kleine Korrekturen werden durch Schleifen einer Wuchtstelle, durch Madenschrauben in Gewindebohrungen oder durch Einstellen von Ausgleichsringen vorgenommen – die Methode ist weniger wichtig als das Messen nach jeder Korrektur. Das Auswuchten in zwei Ebenen behandelt lange Baugruppen; eine Ebene reicht für kurze, kompakte Halterungen.
Wuchtung und Rundlauf: Halten Sie beides getrennt
Beheben Sie Wuchtprobleme nicht, indem Sie ein Rundlaufproblem in die Baugruppe einwinkeln. Eine Halterung kann mit einem exzentrischen Spannzangensitz ausgewuchtet sein, wenn die Masse zufällig ausgeglichen ist – und dann läuft jedes Werkzeug außermittig, obwohl die Vibration verschwunden ist. Wuchten Sie im montierten Zustand, überprüfen Sie aber den Rundlauf mit einem Prüfschaft in derselben Baugruppe: Messuhr an der Nase, dann in einem Arbeitsabstand. Beide Werte müssen passen, sonst hat die Halterung nur einen Fehler gegen einen anderen getauscht. Wenn Sie beide Probleme zusammen sehen, deckt die Wartungsanleitung für Spannzangenfutter-Probleme die Diagnose ab.
Wenn Sie Hochgeschwindigkeits-Werkzeuge kaufen, fragen Sie, worauf sich die Wuchtgüte bezieht. Ein „G2.5“-Aufkleber auf der Box bedeutet nichts, wenn Spannzange und Mutter nicht Teil der Messung waren. BQUQ fertigt Spannzangenfutter für Werkzeughalter und Schweizer Kraftspannfutter-Arbeiten auf CNC-Anlagen mit ±0,005 mm Bearbeitungsgenauigkeit, sodass die Geometrie, von der die Wuchtung abhängt – wahre Bohrungen, konzentrische Sitze, gleichmäßige Schlitze – kontrolliert ist, bevor die Montagefrage überhaupt beginnt. Senden Sie Ihre Spindeldrehzahl, Halterungsgröße und Wuchtanforderung an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Was bedeutet Wuchtgüte G2.5?
A: Es ist eine ISO-1940-1-Qualitätsstufe: Der Massenschwerpunkt des Rotors darf sich nicht schneller als 2,5 mm/s bewegen. Niedrigeres G bedeutet engere Wuchtung. G2.5 ist die übliche Anforderung für Werkzeughalter, die mit etwa 10.000–25.000 U/min laufen.
F: Muss ich Spannzangenfutter unter 10.000 U/min auswuchten?
A: Normalerweise nicht. Die Unwuchtkraft wächst mit dem Quadrat der Drehzahl, und unterhalb von etwa 10.000 U/min sind die Kräfte aus typischer Halterungsasymmetrie klein genug, um sie zu ignorieren. Oberhalb dieser Schwelle wird das Auswuchten Teil des Prozesses.
F: Warum Mutter und Spannzange mit der Halterung auswuchten?
A: Weil die Mutter eine große rotierende Masse ist und die Spannzange ihre eigene Asymmetrie beisteuert. Eine nackte, allein ausgewuchtete Halterung gerät in dem Moment aus der Wucht, in dem Sie Komponenten hinzufügen. Wuchten Sie die exakte Baugruppe, die laufen wird, und halten Sie sie auf dieselbe Weise zusammengesetzt.
F: Kann ich eine Halterung auswuchten, indem ich die Spannzangenposition einwinkle?
A: Nur als Notbehelf. Das Drehen der Spannzange oder Mutter ändert die Phase ihrer Unwucht und kann die Gesamtvibration reduzieren, beseitigt die Unwucht aber nicht – und es kann Vibration gegen Rundlauf eintauschen. Eine ordnungsgemäße Korrektur entfernt Masse oder fügt einstellbare Gewichte hinzu, und dann messen Sie erneut.
F: Woher weiß ich, ob meine Halterung neu ausgewuchtet werden muss?
A: Wuchten Sie nach jeder Änderung neu – neue Mutter, neue Spannzange, Nachschliff oder Beschädigung – und wenn Vibration oder Oberflächengüte bei Drehzahl nachlassen. Wenn ein Werkzeugwechsel plötzlich Rattern erzeugt, das vorher nicht da war, vermuten Sie die Baugruppenwuchtung vor dem Werkzeug.
Verfasst vom BQUQ-Ingenieurteam. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


