
Beheben Sie Durchrutschen, Rundlaufabweichung und Werkzeug-Herausziehen bei Spannzangenfuttern: Bohrungspassung, Drehmoment, Kegelsauberkeit und Verschleiß. Ein strukturierter Leitfaden vom BQUQ-Engineering-Team.
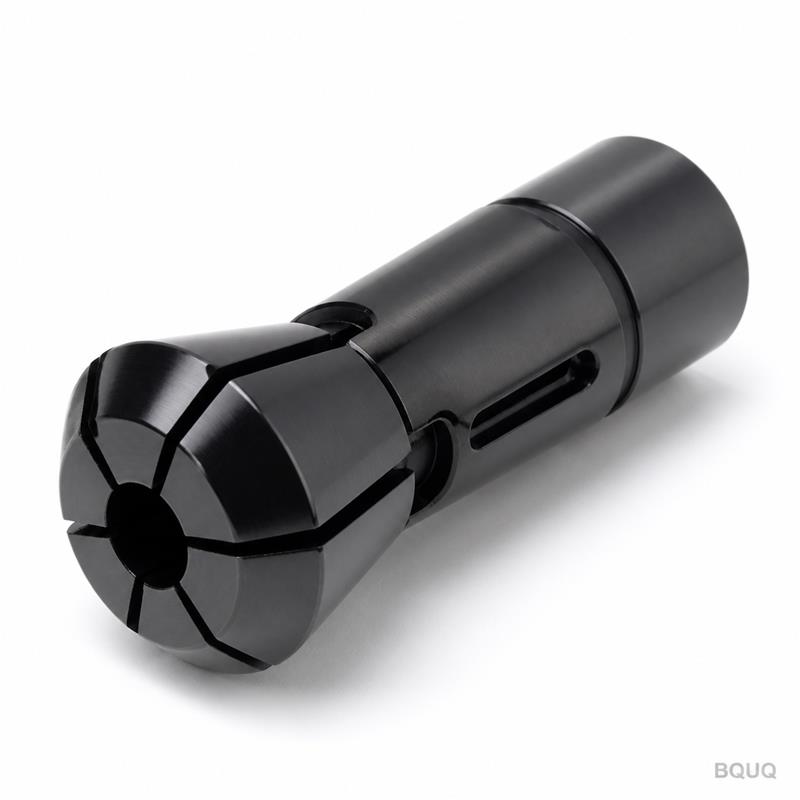
Spannzangenfutter-Probleme: Durchrutschen, Rundlaufabweichung und Herausziehen – Ursachen und Lösungen
Die meisten Spannzangenfutter-Störungen sind gar keine Störungen – es sind Missverhältnisse: eine Spannzange, die auf die falsche Stangengröße ausgebohrt wurde, eine Mutter, die nach Gefühl angezogen wurde, ein Kegel, der ein einziges Spanpartikel trägt, oder ein Futter, das ein Werkstück hält, für das es nie dimensioniert wurde. Durchrutschen, Rundlaufabweichung und Herausziehen haben jeweils eine kurze Liste von Ursachen, und jede einzelne davon wird durch Messung gefunden, bevor sie durch Ausschuss gefunden wird.
Wenn ein Spannzangenfutter durchrutscht, Rundlaufprobleme zeigt oder das Werkstück loslässt, ist der Instinkt, der Spannzange die Schuld zu geben. In der Praxis ist die Spannzange meist das Letzte, was falsch ist – sie ist eine passive Stahlhülse, die genau das tut, was die Geometrie um sie herum zulässt. Die Spannkraft kommt von der Schließkraft, der Reibung an der Bohrung und der Übereinstimmung zwischen Bohrung und Stangenmaterial. Die Rundlaufabweichung kommt von der gesamten Kette aus Sitzen und Kegeln. Dieser Leitfaden bietet Ihnen einen strukturierten Weg vom Symptom über die Ursache zur Lösung, ohne Teile wahllos zu ersetzen.
Symptom 1: Werkstück rutscht oder dreht sich in der Spannzange
Durchrutschen des Werkstücks bedeutet, dass die Spannkraft an der Kontaktfläche kleiner ist als die Schnittkraft, die versucht, das Werkstück zu drehen oder zu ziehen. Die Ursachenliste beginnt mit einer falschen Bohrungspassung: Eine Spannzange, die über einige Hundertstel Millimeter Schließweg greift, spannt viel härter als eine, die am Rand ihres Bereichs zusammengedrückt werden muss – oder schlimmer noch, eine, die das Stangenmaterial nur an zwei Punkten berührt, weil die Bohrung zu groß ist. Öl, Kühlmittel oder Zunder auf der Bohrung reduzieren die Reibung auf die gleiche Weise, wie Wasser die Bremskraft reduziert. Und bei verschlissenen Spannzangen ermüden die Spannsegmente und verlieren ihre Federkraft, sodass die Spannzange das Stangenmaterial nicht mehr sicher umschließt, selbst wenn das Futter korrekt zyklisiert.
| Wahrscheinliche Ursache | Prüfmethode | Lösung |
|---|---|---|
| Bohrung zu groß oder zu klein für das Stangenmaterial | Stange mit Mikrometer messen; Spannzangenspezifikation prüfen | Spannzange auf gemessene Stangengröße bestellen |
| Öl/Kühlmittel auf Bohrung oder Stange | Abwischen und Spannkraft erneut testen | Beides reinigen; Kühlmittelspülung prüfen |
| Spannzange am Ende des Schließbereichs | Bohrung mit Stange vergleichen | Spannzange neu ausbohren oder ersetzen |
| Kegel verschmutzt oder verschlissen | Sitz inspizieren, Spannzange neu einsetzen | Kegel reinigen; bei Verschleiß ersetzen |
| Schließkraft zu niedrig | Zughülsenhub und -druck prüfen | Hub/Druck gemäß Spezifikation einstellen |
Die Reihenfolge der Behebung ist wichtig: zuerst reinigen, da dies kostenlos ist; dann die Passung von Bohrung zu Stange messen, da dies die häufigste tatsächliche Ursache ist; dann Kraft und Verschleiß vermuten. Wenn das Werkstück nach allen vier Schritten immer noch durchrutscht, messen Sie die tatsächliche Spannkraft mit einem Kraftmessgerät, anstatt zu raten.
Symptom 2: Rundlaufabweichung steigt oder ist inkonsistent
Rundlaufabweichung ist die am häufigsten diagnostizierte und am wenigsten verstandene Spannzangen-Beschwerde, da sie immer eine Summe aus mehreren Faktoren ist. Wenn Teile außermittig gefertigt werden, kann der Fehler in der Spindelnase, dem Futtersitz, der Spannzange, der Mutter oder dem Stangenmaterial selbst liegen. Die Messroutine trennt diese Faktoren: Montieren Sie eine geschliffene Prüfstange in der Spannzange, ziehen Sie die Mutter mit dem vorgeschriebenen Drehmoment an und messen Sie mit einer Messuhr an der Nase und bei 25–50 mm Abstand. Ein hoher Messwert an der Nase deutet auf den Sitz oder die Spannzange hin; ein hoher Messwert nur in der Entfernung deutet auf Neigung oder Stangenunrundheit hin.
| Prüfung | Werkzeug | Aussage |
|---|---|---|
| Sauberkeit des Futterkegels | Sichtprüfung, Lösungsmittel-Wischtest | Verschmutzung hier ruiniert jede Spannzange |
| Sitz der Spannzange | Messuhr auf Außendurchmesser der Spannzange | Spannzange sitzt nicht plan |
| Anzugsmoment der Mutter | Drehmomentschlüssel | Zu geringes/zu hohes Drehmoment verändert den Schließweg |
| Geradheit der Prüfstange | Stange in Spannzange drehen | Stangenfehler verfälscht die Messung |
| Rundlauf der Spindelnase | Masterhalter + Messuhr | Basislinie des Maschinenzustands |
Ein häufiges Muster: Die Rundlaufabweichung ist bei niedriger Drehzahl in Ordnung und verschlechtert sich mit jedem erneuten Spannen. Das bedeutet in der Regel, dass die Spannzangenbohrung nach Verschleiß nicht mehr zur Stange passt oder die Stange selbst nicht gerade ist – Stangen kommen öfter gebogen an, als Betriebe zugeben. Lesen Sie mehr über die vollständige Fehlerkette in unserem Rundlauferklärer für Spannzangen.
Symptom 3: Werkzeug-Herausziehen bei Werkzeughalter-Spannzangen
Auf der Werkzeughalterseite – ER-Spannzangenfutter in Frässpindeln und Revolvern – ist die Fehlerart das Herausziehen des Werkzeugs aus der Spannzange unter axialer Belastung. Die Ursachen spiegeln die Liste beim Werkstückspannen wider: zu gering angezogene Mutter, ein Schaft am unteren Ende des Stufenbereichs der Spannzange, Öl zwischen Spannzange und Schaft oder ein verschlissenes Muttergewinde, das den konstruierten Zug nicht aufbauen kann. ER-Spannzangen spannen, indem sie kontrolliert zusammengedrückt werden; eine 8-mm-Spannzange auf einem 7,9-mm-Schaft spannt deutlich schlechter als dieselbe Spannzange auf einem 8,00-mm-Schaft.
| Wahrscheinliche Ursache | Prüfung | Lösung |
|---|---|---|
| Mutter zu gering angezogen | Drehmomentschlüssel vs. Herstellerspezifikation | Mit vorgeschriebenem Drehmoment nachziehen |
| Schaft zu klein | Schaft mit Mikrometer messen | Korrekte Spannzangengröße oder neuer Schaft |
| Spannzange verschlissen oder Schlitze gerissen | Sichtprüfung | Spannzange ersetzen |
| Öliger Schaft | Abwischen und erneut testen | Reinigen; trockene Schäfte in Betracht ziehen |
| Falsche Mutter für den Halter | Gewinde vergleichen | Mutter an den Hersteller des Halters anpassen |
Das Drehmoment ist der erste Verdächtige und die kostengünstigste Lösung: Die meisten Herauszieh-Vorfälle passieren, weil die Mutter nach Gefühl angezogen wurde, und der Unterschied zwischen „fest" und dem N·m-Wert des Herstellers ist genau die Spannkraft, die das Werkzeug hält. Ein Drehmomentschlüssel für die Spannzangenmutter gehört in jede Werkzeugausgabe, nicht nur in den Reinraum.
Symptom 4: Rückzugsdrift und Längenprobleme
Spannzangen zum Werkstückspannen, die die Stange beim Schließen zurückziehen, verursachen Längendrift, und Futter, deren Spannzangen nicht konsistent sitzen, verursachen dasselbe Symptom aus der anderen Richtung. Wenn die Teillängen zwischen den Zyklen schwanken, bestätigen Sie zunächst, ob die Spannzangenwirkung totlängen- oder rückziehend ist – der Unterschied wird in unserem Leitfaden zu Totlängen- vs. Rückzug-Spannzangen erklärt – und prüfen Sie dann, ob die Stange bei jeder Zuführung gegen denselben Anschlag sitzt und die Spannzange bei jedem Zyklus vollständig schließt. Eine Spannzange, die nur halb schließt, weil der Sitz verschmutzt oder der Zughub zu kurz ist, spannt spät und bewegt die Stange jedes Mal anders.
Eine Diagnosereihenfolge, die funktioniert
Wenn ein Spannzangenfutter Fehlverhalten zeigt, führen Sie diese Sequenz aus, bevor Sie ein Ersatzteil anfassen: Kegel und Spannzange reinigen; Stange und Spannzangenbohrung messen; vollständiges Schließen der Spannzange und Zughub überprüfen; alles mit einem Drehmomentschlüssel gemäß Spezifikation anziehen; dann das Ergebnis mit einer Prüfstange oder einem Prüfteil messen. Diese Reihenfolge löst die große Mehrheit der „Spannzangenprobleme“ – und die Fälle, die sie überstehen, sind echter Verschleiß, den unser Wartungsleitfaden für Spannzangen mit Inspektionsintervallen und Austauschkriterien abdeckt.
Keine dieser Fehlerbehebungen funktioniert, wenn die Spannzange selbst ungenau gefertigt wurde. Bohrung, Kegel und Schlitze einer Spannzange müssen auf Hundertstelbruchteile konzentrisch sein, damit Reinigung, Drehmoment und Dimensionierung ihre Aufgabe erfüllen können. BQUQ fertigt Spannzangen für Automatendrehmaschinen, Schweizer Kraftspannfutter und Werkzeughalter-Spannzangenfutter auf CNC-Anlagen mit ±0,005 mm Genauigkeit – wärmebehandelt, chargenweise geprüft und mit Prüfdaten aus seinem ISO9001-Werk in Dongguan geliefert. Senden Sie Ihre Symptomnotizen, Zeichnungen und Stangengrößen an sc@bquq.com für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Warum rutscht mein Spannzangenfutter bei manchen Stangen, bei anderen nicht?
A: Weil die Spannkraft von der Passung zwischen Bohrung und Stange, der Reibung und dem Schließbereich abhängt – nicht nur vom Futter selbst. Stangen am Rand des Spannzangenbereichs, ölige Stangen oder leicht unterdimensionierte Stangen rutschen, während gut passende, saubere Stangen halten. Passen Sie die Spannzange an das gemessene Stangenmaterial an.
F: Wie erkenne ich, ob die Rundlaufabweichung von der Spannzange oder vom Futter kommt?
A: Messen Sie die Baugruppe mit einer geschliffenen Prüfstange an der Nase und bei 25–50 mm Abstand. Reinigen Sie dann die Spannzange, setzen Sie sie neu ein und messen Sie erneut. Wenn sich der Wert mit der Spannzange ändert, ist die Spannzange oder der Sitz die Ursache; wenn er gleich bleibt, vermuten Sie das Futter oder die Spindel.
F: Welches Drehmoment sollte ich für eine Spannzangenmutter verwenden?
A: Den vom Halter- oder Mutternhersteller angegebenen Wert – ER25-Muttern laufen üblicherweise bei etwa 100–120 N·m, und andere Größen skalieren von dort, aber der Wert des Herstellers für Ihre spezifische Mutter ist der einzig richtige. Anziehen nach Gefühl ist die Hauptursache für Werkzeug-Herausziehen.
F: Kann eine verschlissene Spannzange sowohl Durchrutschen als auch Rundlaufabweichung verursachen?
A: Ja. Ermüdete oder gerissene Segmente verlieren Federkraft und Spannkraft, und ungleichmäßiger Segmentverschleiß lässt die Stange oder das Werkzeug außermittig sitzen. Wenn eine Spannzange nach Reinigungs-, Dimensions- und Drehmomentprüfungen versagt, ersetzen Sie sie und vergleichen Sie die Prüfstangenmesswerte vorher und nachher.
F: Wie oft sollten Spannzangen ausgetauscht werden?
A: Es gibt kein festes Intervall – es hängt von Zyklen, Material und Pflege ab. Inspizieren Sie bei Auftragswechseln auf gerissene Schlitze, Verschleißstufen, Rost und verlorene Federkraft. Ersetzen Sie eine Spannzange, wenn sie nach der Reinigung nicht mehr korrekt hält oder zentriert, und verfolgen Sie die Rundlaufabweichung der Prüfstange über die Zeit, um allmählichen Verschleiß zu erkennen.
Verfasst vom BQUQ-Engineering-Team. BQUQ ist ein ISO9001-zertifiziertes Quellenwerk in Dongguan, China, das CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder per WhatsApp an +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


