
Spannzangenfutter in fünf Schritten montieren: reinigen, einsetzen, Drehmoment stufenweise aufbringen, Spannzange einpassen, Rundlauf an einem Prüfdorn verifizieren. BQUQ fertigt Futter in der Klasse 0,005 mm.
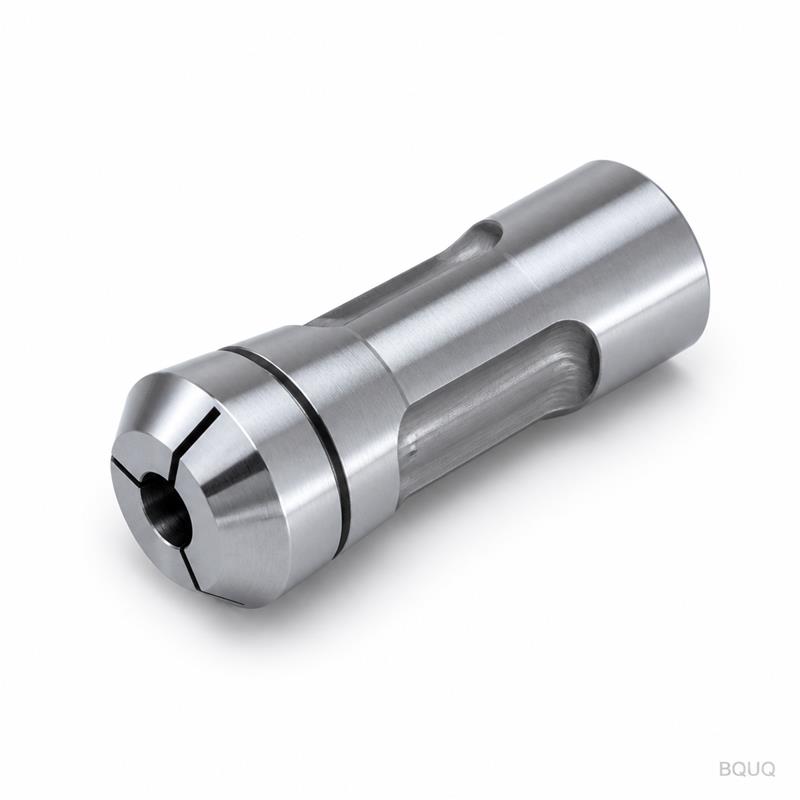
Montage eines Spannzangenfutters: Drehmoment, Sitz und Rundlaufprüfung
Die korrekte Montage eines Spannzangenfutters ist eine Abfolge von fünf Schritten – Spindelkegel reinigen, Futter einsetzen, Befestigung stufenweise anziehen, Spannzange mit sauberem Kegel einpassen und vor dem ersten Werkstück den Rundlauf an einem geschliffenen Prüfdorn verifizieren – denn jeder Mikrometer Montagefehler addiert sich direkt zum Rundlauf, den Ihre Werkstücke sehen werden. Überspringen Sie den Reinigungsschritt, und das beste Futter und die beste Spannzange, die Sie kaufen können, werden dennoch Rundlauffehler aufweisen.
Ein Spannzangenfutter ist nur so genau wie seine Montage. Das Futter trägt die Präzision seiner geschliffenen Kegel, aber diese Kegel treffen auf die Maschine über Schnittstellen, die Späne, Grate und Kühlmittelrückstände sammeln, und über Befestigungselemente, die gleichmäßig belastet werden müssen, um das Futter plan zu halten. Monteure, die die Arbeit überstürzen, geben später dem Futter die Schuld für Rundlauffehler, die die Montage verursacht hat. Die folgende Abfolge dauert Minuten und nimmt die Montage dauerhaft von der Liste der Verdächtigen.
Vor dem Start: Alles reinigen
Die häufigste Ursache für ein „schlechtes“ neues Futter ist eine verschmutzte Schnittstelle. Späne, getrocknetes Kühlmittel, ein Grat vom letzten Werkzeugwechsel oder eine Passmarke von einem vorherigen Futter sitzen zwischen Futter und Spindelnase und heben das Futter exzentrisch an – um mehr als die Rundlaufklasse der Spannzangen, die es aufnehmen wird.
Reinigen Sie Kegel und Planfläche der Spindelnase mit Lösungsmittel und einem fusselfreien Tuch und prüfen Sie mit einem Fingernagel oder einem feinen Stein auf Grate. Machen Sie dasselbe mit dem Montagekegel und der Rückseite des Futters, bevor es aufgesetzt wird. Prüfen Sie die Spindelnase auf Kerben – ein Grat am Kegel wird nicht weggewischt, sondern abgezogen, und eine beschädigte Spindelnase benötigt Maschinenwartung, keinen größeren Schraubenschlüssel.
| Oberfläche | Kontaminationsrisiko | Reinigungsmethode |
|---|---|---|
| Spindelnasen-Kegel/Planfläche | Späne, getrocknetes Kühlmittel, Grate | Lösungsmittel + Tuch; Grate abziehen |
| Futter-Montagekegel | Lagerrost, Handhabungsdellen | Lösungsmittel + Tuch; prüfen |
| Futter-Rückseite | Späne von vorheriger Montage | Lösungsmittel + Tuch |
| Spannzangenkegel und Futterkegel | Rückstände vom letzten Auftrag | Nur Lösungsmittel + Tuch |
Wichtig: Wenn eine der Passflächen einen Grat oder eine Delle aufweist, entfernen Sie diese vor der Montage – ein Futter, das auf einen Grat gezogen wird, sitzt schief und bleibt schief, bis jemand die gesamte Montage wiederholt.
Einsetzen des Futters
Wenn beide Oberflächen sauber sind, montieren Sie das Futter von Hand oder mit einer Hebehilfe und führen Sie es gleichmäßig an die Spindelnase heran. Das Futter sollte durch sein eigenes Gewicht und einen leichten Druck einrasten, wobei die Passkegel über den gesamten Umfang in vollem Kontakt sind – ein Futter, das wackelt oder nur an einem Punkt aufliegt, ist entweder verschmutzt, beschädigt oder passt nicht zur Spindel.
Prüfen Sie den Sitz, bevor Sie das volle Drehmoment aufbringen. Ein schneller Test besteht darin, das Futter leicht anzuziehen und auf Bewegung oder Wackeln zu achten; besser ist es, nach leichtem Anziehen den Bund des Futters oder einen Prüfdorn mit einer Messuhr zu prüfen und zu bestätigen, dass der Messwert bereits nahe am Endwert liegt. Wenn das Futter bei leichter Last schief sitzt, wird mehr Drehmoment es nicht geradeziehen – es wird nur den Fehler fixieren.
Drehmoment: Gleichmäßig, gestuft und nach Vorgabe
Die Befestigungselemente müssen gleichmäßig und in Stufen angezogen werden, damit die Futterfläche gleichmäßig belastet wird. Ziehen Sie in einem Überkreuz- oder Sternmuster an – dieselbe Disziplin wie bei einem Zylinderkopf – in mindestens zwei oder drei Schritten, und beenden Sie mit dem Drehmoment, das der Maschinenhersteller oder Futterhersteller vorgibt.
Raten Sie nicht beim Drehmoment und verwenden Sie keinen Verlängerungshebel. Ein zu gering angezogenes Futter kann sich unter Schnittkräften verschieben; ein zu stark angezogenes Futter verformt den Futterkörper oder die Spindelnase. Wenn die Herstellervorgabe verloren ist, verwenden Sie Festigkeitsklasse und Größe der Befestigungselemente als Richtlinie und halten Sie das Muster gleichmäßig – das Ziel ist gleichmäßiger Flächenkontakt, nicht maximale Schraubenlast.
| Montageschritt | Aktion | Prüfung |
|---|---|---|
| 1 | Alle Schnittstellen reinigen und prüfen | Keine Grate, keine Rückstände |
| 2 | Futter auf der Spindel einsetzen | Voller Kegelkontakt, kein Wackeln |
| 3 | Befestigungselemente im Sternmuster anziehen, ca. 50 % | Gleichmäßiger Spalt rundum |
| 4 | Drehmoment nach Vorgabe, Sternmuster, 100 % | Enddrehmoment, keine Bewegung |
| 5 | Spannzange einpassen, Rundlaufprüfung am Prüfdorn | Gesamtabweichung innerhalb der Klasse |
Das Fazit: Drehmoment in Schritten mit einem Muster aufbringen. Ein Futter, das im Uhrzeigersinn um den Schraubenkreis angezogen wird, setzt sich fortschreitend und seine Fläche wird nie plan aufliegen.
Einpassen der Spannzange
Die Spannzange wird sauber, korrekt ausgerichtet und vollständig eingeführt. Viele Futterkonstruktionen verwenden eine Nut oder einen Stift, die die Spannzange ausrichten – greifen Sie richtig ein, sonst kann die Spannzange mit falsch ausgerichteter Nut sitzen und ungleichmäßig spannen. Prüfen Sie, ob der Kegel der Spannzange zum Kegel des Futters passt und ob die Spannzange ohne Kraftaufwand auf volle Sitztiefe fällt.
Bei Futtern mit Zugrohr oder Mutter ziehen Sie die Mutter herunter, bis sie gerade Kontakt hat, und setzen Sie dann die Spannzange mit einem Prüfdorn oder der tatsächlichen Stange ein, damit sich die Finger um etwas Rundes schließen. Schließen Sie niemals eine leere Spannzange kräftig gegen ihren Anschlag – wiederholtes leeres Schließen belastet die Finger und kann die Schlitze setzen. Wenn das Futter einen eigenen Schlüssel für die Spannzangenmutter verwendet, nutzen Sie ihn; die Anzugskräfte an Spannzangenmuttern sind moderat, und das Risiko liegt nicht in zu hohem Drehmoment, sondern in ungleichmäßigem Sitz.
Die Rundlaufprüfung, die den Auftrag abschließt
Die Montage ist erst abgeschlossen, wenn ein geschliffener Prüfdorn in der Spannzange auf einer Messuhr innerhalb der Rundlaufklasse anzeigt. Montieren Sie den Prüfdorn mit der korrekten Bohrungsgröße, setzen Sie die Spannzange normal ein und lesen Sie die Gesamtabweichung nahe der Spannzangennase ab, während Sie langsam von Hand drehen. Nehmen Sie eine zweite Messung weiter außen am Prüfdorn vor: Wenn der Rundlauf entlang der Stange zunimmt, liegt der Fehler an der Stange oder am Spannzangengriff, nicht am Futter.
Notieren Sie den Messwert. Er ist die Basislinie, mit der jeder zukünftige Aufbau verglichen wird – und die Zahl, die Ihnen Monate später sagt, ob ein Rundlaufproblem neu ist oder schon immer bestand. Wenn der Montagemesswert außerhalb der Klasse liegt, beginnen Sie nicht mit dem Schneiden: Reinigen und setzen Sie einmal neu ein, dann prüfen Sie erneut; wenn es weiterhin besteht, wandert die Verdächtigenliste in dieser Reihenfolge zur Spannzange, zum Futter oder zur Spindel. Die Budgetlogik hinter den Zahlen finden Sie in unserem Artikel Spannzangen-Rundlauf erklärt.
Erstlauf- und Folgeprüfungen
Nachdem die Rundlaufprüfung bestanden ist, fertigen Sie die ersten Teile und verifizieren Sie die fertigen Durchmesser und Oberflächen – die Messuhr am Prüfdorn kann keine Durchbiegung unter Schnitt sehen, daher ist die Erstteilprüfung der endgültige Beweis der Montage. Überprüfen Sie den Rundlauf nach der ersten Betriebsstunde erneut und dann gemäß Wartungsplan, da sich ein Futter unter thermischem Wachstum und Vibration leicht setzen kann und ein Befestigungselement entspannen kann.
Wenn später Probleme auftreten, widerstehen Sie dem Reflex, dem Futter die Schuld zu geben. Die meisten „Futterprobleme“ sind Wiedermontageprobleme: Schmutz, ein entspanntes Befestigungselement, eine verschlissene Spannzange oder eine beschädigte Sitzfläche. Unser Leitfaden Spannzangenfutter-Fehlerbehebung führt die Fehlerliste in der Reihenfolge, in der echte Werkstätten sie prüfen sollten.
Auswahl und Verifizierung des Futters selbst
Montagegeschick kann ein Futter nicht retten, dessen Kegel nicht wahr geschliffen wurden. Verifizieren Sie das Futter daher bei Ankunft: Prüfen Sie Sitzkegel und Spannzangenkegel auf Beschädigungen, bestätigen Sie, dass die Spannzangenfamilie dem entspricht, was Sie bestellt haben, und fordern Sie die Rundlaufdaten des Herstellers an. Ein Futter, das in der Klasse 0,005 mm gefertigt wurde und mit dieser Abfolge montiert wird, hält diese Klasse an der Spannzangennase – das ist der Ausgangspunkt für die Teile, die es herstellen wird.
BQUQ bearbeitet Schweizer und 2J Spannzangenfutter sowie Werkzeughalter-Spannzangenfutter aus gehärteter Legierung auf derselben CNC-Linie, die ±0,005 mm hält, unter ISO9001-Kontrolle, und liefert sie mit Prüfdaten. Siehe die Bereiche Schweizer und 2J Spannzangenfutter und Werkzeughalter-Spannzangenfutter, und senden Sie Ihre Maschinen- und Spindeldetails an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden.
Häufig gestellte Fragen
F: Warum läuft mein neues Spannzangenfutter auch mit einer neuen Spannzange unrund?
A: Prüfen Sie zuerst die Montage: Schmutz oder ein Grat zwischen Futter und Spindelnase oder ungleichmäßig angezogene Befestigungselemente heben das Futter exzentrisch an. Reinigen, neu einsetzen, im Sternmuster anziehen und dann erneut am Prüfdorn prüfen, bevor Sie das Futter selbst verdächtigen.
F: Welches Drehmoment sollte ich für die Montage des Spannzangenfutters verwenden?
A: Verwenden Sie die Spezifikation des Maschinenherstellers oder Futterherstellers. Wenn diese nicht verfügbar ist, folgen Sie Festigkeitsklasse und Größe der Befestigungselemente, ziehen Sie in einem Sternmuster in Stufen an und zielen Sie auf gleichmäßigen Flächenkontakt – gleichmäßige Belastung ist wichtiger als maximale Schraubenlast.
F: Wie erkenne ich, dass das Futter korrekt sitzt?
A: Das Futter sollte durch sein eigenes Gewicht mit vollem Kegelkontakt und ohne Wackeln einrasten. Ziehen Sie es leicht an und messen Sie einen Bund oder Prüfdorn – wenn der Messwert bei leichter Last bereits nahe am Endwert liegt, ist der Sitz gut; wenn nicht, reinigen und neu einsetzen.
F: Sollte ich den Rundlauf bei jedem Spannzangenwechsel prüfen?
A: Ja – es dauert zwei Minuten mit der bereits in der Hand befindlichen Messuhr und erkennt Schmutz, einen beschädigten Kegel oder eine verschlissene Spannzange, bevor Ausschuss entsteht. Notieren Sie den Messwert; der Trend über die Zeit ist Ihre Frühwarnung für Futter- und Spannzangenverschleiß.
F: Kann übermäßiges Anziehen einer Spannzangenmutter das Futter beschädigen?
A: Ja. Übermäßige Last verformt dünne Futterabschnitte und kann den Spannzangenkegel beschädigen. Verwenden Sie den richtigen Schlüssel und mäßiges, gleichmäßiges Anziehen – die Aufgabe der Mutter ist es, die Spannzange zu setzen, nicht sie zu zerdrücken.
Verfasst vom BQUQ Engineering Team. BQUQ ist eine ISO9001-zertifizierte Quellenfabrik in Dongguan, China, die CNC-Bearbeitung, Metallstanzen, kundenspezifische Federn, Kühlkörper- und Spannzangenlinien unter einem Dach betreibt. Senden Sie Zeichnungen an sc@bquq.com oder WhatsApp +86 13713157787 für ein Angebot innerhalb von 12 Arbeitsstunden. www.bquq.com


