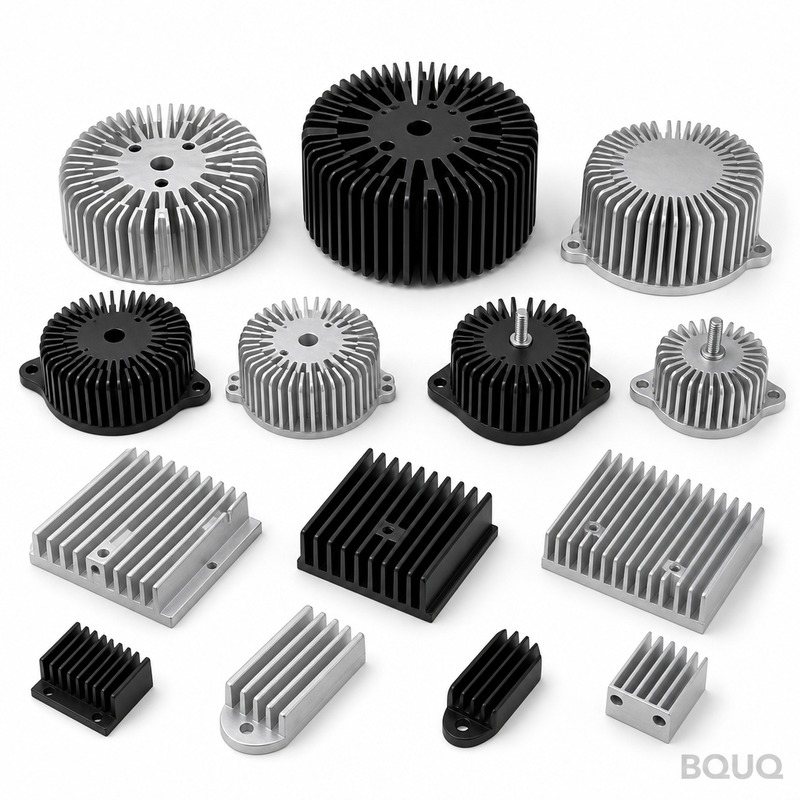
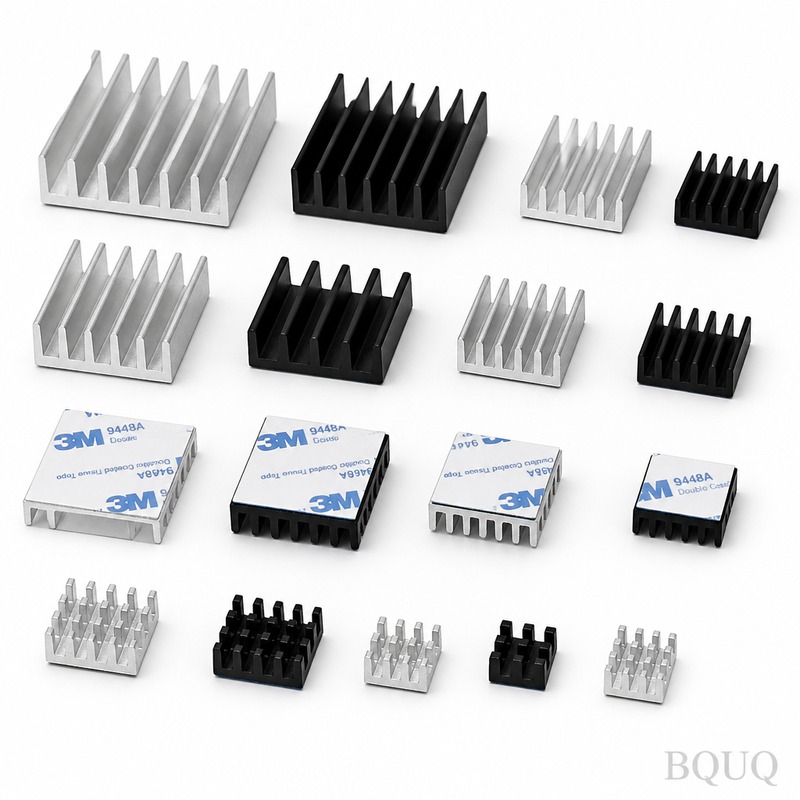
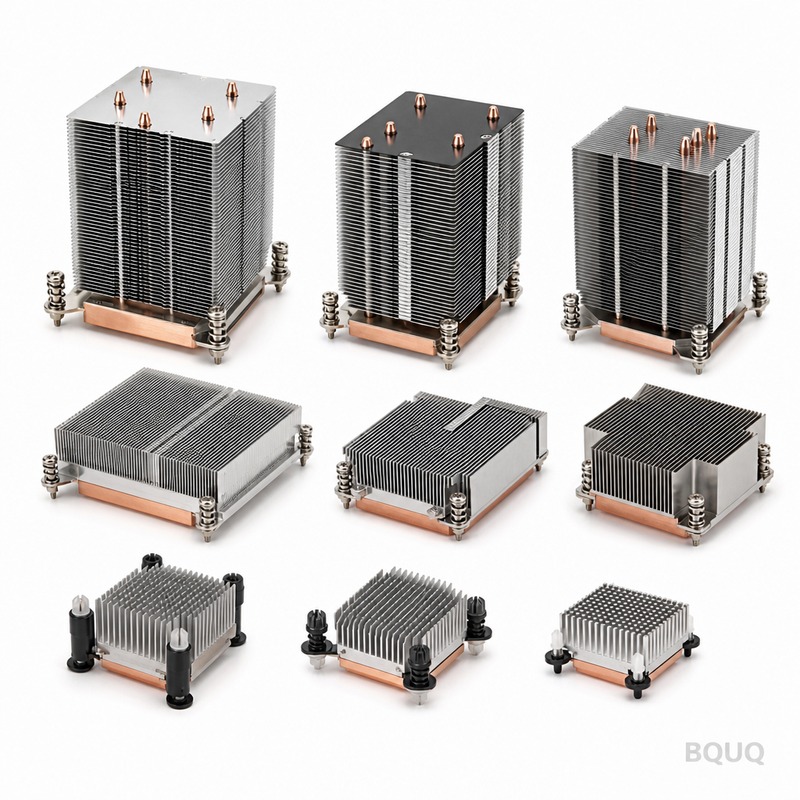
LED-Hallenstrahler aus gestanztem Aluminium-Kühlkörper: 1050A Aluminium, 0,5 mm Lamellen bei 3,0 mm Teilung, 0,10 mm Ebenheit über 100 mm, 0,62 K/W Wärmewiderstand. Mindestbestellmenge 200 Stk...
LED-Hallenstrahler mit Aluminium-Kühlkörper
LED High Bay Stamped Aluminium Heatsink: 1050A aluminium, 0.5 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Der LED High Bay Stamped Aluminium Heatsink verwendet eine 3,0 mm Bodenplatte und 0,5 mm Lamellen, gepresst aus 1050A Aluminium auf 250 T Werkzeug. Er hält 0,10 mm über 100 mm ein und liefert 0,62 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die Monatsproduktion erreicht 120.000 Stk., wobei der Lamellenabstand über die gesamte Serie innerhalb von ±0,05 mm gehalten wird.
Eine 3,0 mm Bodenplatte und 0,5 mm Lamellen definieren diesen LED High Bay Stamped Aluminium Heatsink. Gepresst aus 1050A Aluminium auf 250 T Werkzeug, hält er 0,10 mm über 100 mm ein und erreicht 0,62 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s. Die Monatsproduktion läuft bei 120.000 Stk.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares 0,5 mm Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass der Abstand über eine Serie von 120.000 Stk. innerhalb von ±0,05 mm bleibt.
Ein einzelner 250 T Hub formt den gesamten LED High Bay Stamped Aluminium Heatsink, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 18 s Zyklus speist eine Linie mit 120.000 Stk.
Geringe Lamellenstärke ist der Punkt, an dem das Stanzen gewinnt: 0,5 mm Lamellen bei 3,0 mm Abstand ergeben mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die gestanzte Konstruktion toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung des Lamellenabstands, die die Prüfung am Optischen Komparator plus CMM erkennt und nicht im Feld.
Die Sandstrahl- + Epoxid-Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenwurzeln nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
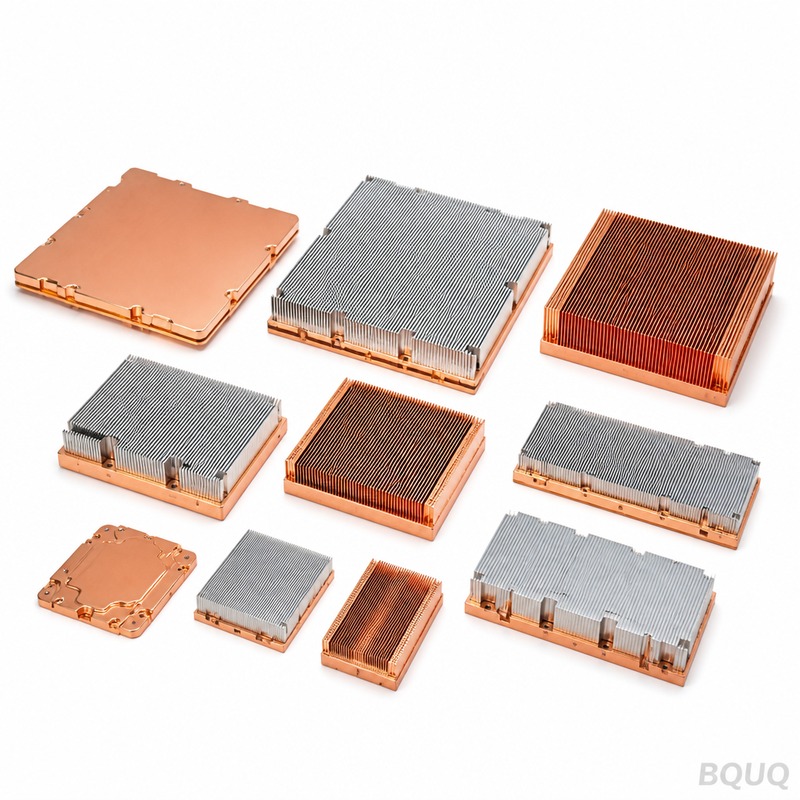
Das Standardmaterial ist Aluminium 1050A, geliefert mit Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005. Für Anwendungen, bei denen die Exposition gegenüber LED-Hallenstrahlern relevant ist, empfehlen wir die passivierte Variante; wenn die Leitfähigkeit wichtiger ist als das Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie spezifizieren können
Allgemeine Abmessungen liegen bei ±0,20 mm, wobei kritische Merkmale wie ±0,05 mm bei der Bodendicke separat gehalten werden. Geformte Geometrien übernehmen die Werkzeugwiederholgenauigkeit von ±0,05 mm, und die Lochposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Jede Charge erhält einen CMM-Bericht von optischem Komparator plus CMM. Wir erfassen Ebenheit, Teilung, Bodendicke und Lochposition und kennzeichnen alles außerhalb von ±0,20 mm, bevor es die Linie verlässt.
Eingehendes Aluminium 1050A wird auf Dicke und Härte geprüft, bevor es in die Presse gelangt. Nach dem Umformen bestätigt optischer Komparator plus CMM 0,10 mm über 100 mm und 3,0 mm gegenüber der Zeichnung.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,10 mm über 100 mm bei 200 x 100 x 50 mm auf einer Platte, die nicht geläppt wurde, anders abgelesen wird. Die Aufzeichnungen enthalten beide Messwerte.
Die Endverpackung ist Antistatikbeutel + Holzkiste über 50 kg. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und die Aufzeichnung wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Einsatzbereiche dieses Bauteils
In LED-Hallenstrahlern bestimmt der Wert von 0,62 K/W, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Sperrschichttemperaturen von LED-Hallenstrahlern halten 0,5 mm dicke Lamellen mit 3,0 mm Teilung die Delta-T innerhalb des Sensor-Budgets.
LED-Hallenstrahler-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und 3,0 mm Teilung bei 0,5 mm Materialstärke ist die praktische Obergrenze für Aluminium.
In LED-Hallenstrahlern dient die Grundplatte üblicherweise gleichzeitig als Montageschnittstelle. 3,0 mm mit 0,10 mm über 100 mm Ebenheit ergibt eine stabile Oberfläche für das Wärmeleitpad des LED-Hallenstrahlers.
Entwickler, die an LED-Hallenstrahlern arbeiten, fragen zuerst nach der Ebenheit und erst danach nach den thermischen Daten, denn die Montage von LED-Hallenstrahlern ist automatisiert und eine unebene Grundplatte stoppt die Linie.
Wie lang ist die Lieferzeit für den LED High Bay Stamped Aluminium Heatsink?
Der Prototyp wird 7 Werktage nach Zeichnungsfreigabe gefertigt; die Serienproduktion erfolgt 18 Werktage nach Freigabe des Erstmusters. Das Werkzeug für ein neues Teil benötigt 30 Werktage. Wir quotieren FOB Guangzhou, und die Seefracht nach Europa dauert nach Buchung etwa 25 bis 30 Tage.
Kann der LED High Bay Stamped Aluminium Heatsink pulverbeschichtet oder galvanisch beschichtet werden?
Ja. Standard ist Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005. Die Pulverbeschichtung nach RAL 9005 trägt etwa 0,1 mm auf die Grundfläche auf; Zink-Nickel eignet sich besser für die Erdung. Beachten Sie, dass jede zusätzliche Beschichtung zwischen dem 1050A Aluminium und dem Luftstrom liegt, daher beschichten wir die Rippenfüße nicht.
Wie lange hält das Werkzeug vor dem Austausch?
Bei 1050A Aluminium und normaler Presskraft ist mit einer Werkzeugstandzeit von etwa 300.000 Hüben zu rechnen. Bei 120.000 Stück entspricht das 6 bis 12 Monaten. Wir halten Ersatzstempelsätze vor Ort für LED-Hallenleuchten-Programme bereit, was die Wartezeit eliminiert, falls Verschleiß im Ebenheitsprotokoll auftritt.
Können Sie ohne Oberflächenbehandlung liefern?
Ja, wir liefern im pressrohen Zustand für Kunden, die ihre eigene Veredelung durchführen. Das Risiko sind Handhabungsspuren auf 0,5 mm Rippen, daher verpacken wir diese Teile mit Zwischenlageblättern in einem Antistatikbeutel + Holzkiste über 50 kg.
Fertigen Sie den LED High Bay Stamped Aluminium Heatsink in verschiedenen Größen?
Die Familie umfasst 200 x 100 x 50 mm, mit Stückgewichten ab 650 g. Da die Grundfläche gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes statt einer neuen Presslinie, sodass die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Die Produktionslinie befindet sich in Dongguan in einem einzigen ISO9001-zertifizierten Werk. 250-T-Pressen decken die Produktfamilie der LED High Bay Stamped Aluminium Heatsink ab, und 120.000 Stück pro Monat sind die aktuell zugesagte Ausbringungsmenge.
Die Werkzeuge werden im eigenen Haus gefertigt – so wird über ein Programm von 120.000 Stück hinweg eine Toleranz von ±0,05 mm gehalten, statt dass sich die Teile Stück für Stück verschieben.
Die Produktion läuft mit 18-s-Zyklen und integrierter Vision-Prüfung auf 0,10 mm über 100 mm. Das macht eine Zusage von 120.000 Stück in der Hochsaison glaubwürdig.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
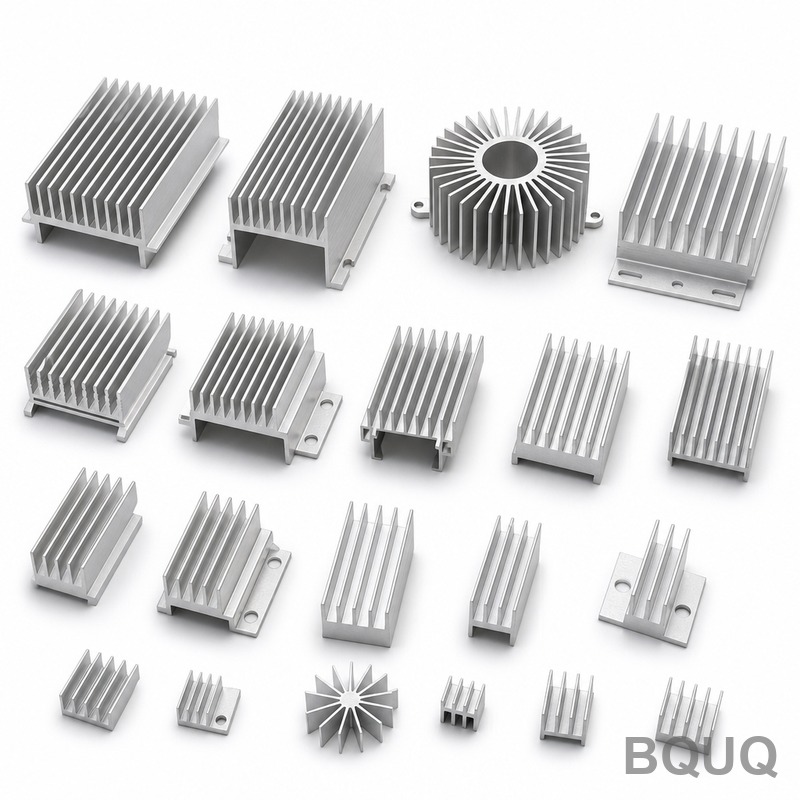
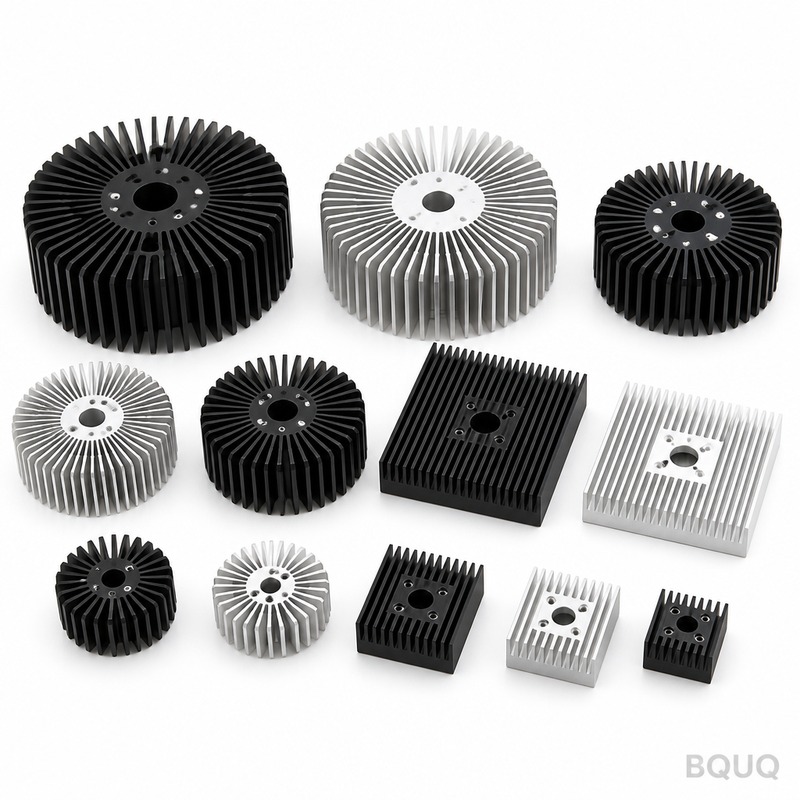
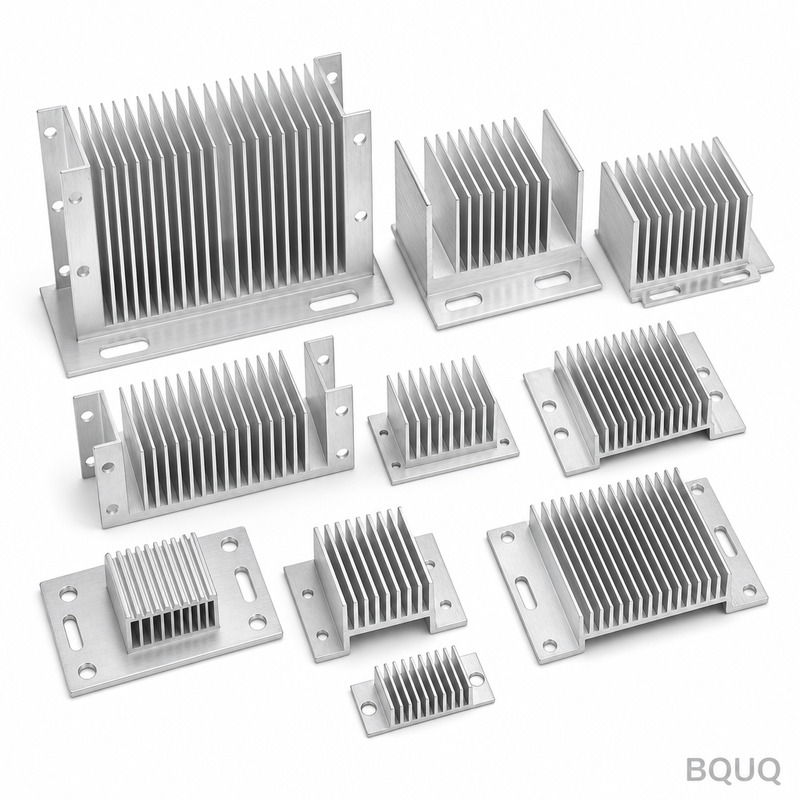
Produktgalerie
Wichtige Spezifikationen und Auswahlhilfe
Spezifikationsvergleich
Parameter
Wert / Bereich
Material
1050A Aluminium
Toleranz
0,10 mm über 100 mm; Rippenabstand ±0,05 mm
Lieferzeit
Im Artikel nicht angegeben
MOQ
Im Artikel nicht angegeben
Kapazität
120.000 Stück pro Monat; 18-s-Zyklus
Auswahl / Vergleich
Option
Am besten geeignet für
Nachteil
Geprägte 0,5 mm Lamellen
Hohe Oberfläche pro Kubikmillimeter in einem kompakten Bauraum
Erfordert 250-T-Werkzeuge und Werkzeugwartung, um ±0,05 mm Teilung einzuhalten
Strangpressprofil
Einfache konstante Querschnitte
Kann ein reproduzierbares 0,5-mm-Lamellenprofil nicht einhalten; Chargenvariation aus dem Strangpressen ist schwerer frühzeitig zu erkennen
Gefrästes Profil
Kleinvolumen- oder Prototypenteile
Höhere Teilekosten, die mit der Komplexität skalieren; Beschichtung kann an den Lamellenfüßen durchtrennt werden
Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005
Korrosionsschutz nach der Umformung
Wird nach der Umformung aufgebracht, sodass die Lamellenfüße nicht wie bei gefrästen Alternativen durchtrennt werden
Prozess / Prüfung
Stufe
Kontrolle
Aufzeichnung
Stanzen
Einzelner 250-T-Hub formt den gesamten Kühlkörper; 18-s-Zyklus
Werkzeugverschleiß wird als messbare Verschiebung der Lamellenteilung verfolgt
Lamellenteilung
Eingehalten innerhalb ±0,05 mm über eine Serie von 120.000 Stück
Optischer Komparator plus CMM-Prüfung
Maßhaltigkeit
0,10 mm auf 100 mm
Prüfung vor jedem Versand
Oberflächenbeschaffenheit
Sandstrahlen + Epoxid-Pulverbeschichtung RAL 9005 nach der Umformung
Beschichtung wird nach der Umformung aufgebracht, um die Lamellenfüße zu schützen
Thermische Leistung
0,62 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s
Gegen Spezifikation verifiziert
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses gestanzten Aluminium-Kühlkörpers für LED-Hallenleuchten?
Er erreicht 0,62 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die 3,0 mm starke Grundplatte und die 0,5 mm dünnen Lamellen, gepresst aus Aluminium 1050A auf 250-T-Werkzeug, liefern die Oberfläche, die für diesen Wert im Gehäuse einer Hallenleuchte erforderlich ist.
Welche Toleranz können Sie bei Lamellenteilung und Gesamtabmessungen einhalten?
Die Lamellenteilung bleibt innerhalb von ±0,05 mm über eine Serie von 120.000 Stück, und das Teil hält 0,10 mm auf 100 mm. Das Werkzeug läuft mit ±0,05 mm, und Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die von der Prüfung erfasst wird.
Warum gestanztes Aluminium statt stranggepresst oder spanabhebend bearbeitet für diesen Kühlkörper?
Das Stanzen liefert ein reproduzierbares Lamellenprofil von 0,5 mm, das beim Strangpressen nicht gehalten werden kann, weil das Werkzeug jede Lamelle in einem Hub formt. Bei 3,0 mm Teilung bieten 0,5 mm Lamellen mehr Oberfläche pro Kubikmillimeter als ein spanabhebend bearbeitetes oder stranggepresstes Profil desselben Gehäuses.
Wie hoch ist die Monatskapazität und die Zykluszeit für dieses Teil?
Die Monatsleistung liegt bei 120.000 Stück. Ein einzelner 250-T-Hub formt den gesamten Kühlkörper in einem 18-s-Zyklus, sodass die Teilekosten nicht mehr mit der Komplexität skalieren und die Linie 120.000 Stück pro Monat liefert.
Die Oberfläche aus Sandstrahlen plus Epoxid-Pulverbeschichtung RAL 9005 wird nach dem Umformen aufgebracht. Da sie nach dem 250-T-Hub erfolgt, wird der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt, wie es bei spanabhebend bearbeiteten Alternativen der Fall ist.
Welche Prüfung wird vor dem Versand durchgeführt?
Vor jedem Versand erfolgt eine Prüfung mit einem optischen Komparator sowie einem CMM. Dabei werden Werkzeugverschleiß als messbare Verschiebung der Lamellensteigung erkannt und die Toleranz von 0,10 mm auf 100 mm sowie das Lamellenprofil von 0,5 mm über die gesamte Serie von 120.000 Stück verifiziert.
Welches Material und welche Werkzeuge werden für diesen gestanzten Kühlkörper verwendet?
Er wird aus Aluminium 1050A auf 250-T-Werkzeugen gepresst. Der 3,0 mm starke Boden und die 0,5 mm dünnen Lamellen werden in einem einzigen 250-T-Hub geformt, wobei die Werkzeuge mit ±0,05 mm laufen und ein 18-s-Zyklus die Linie für 120.000 Stück versorgt.