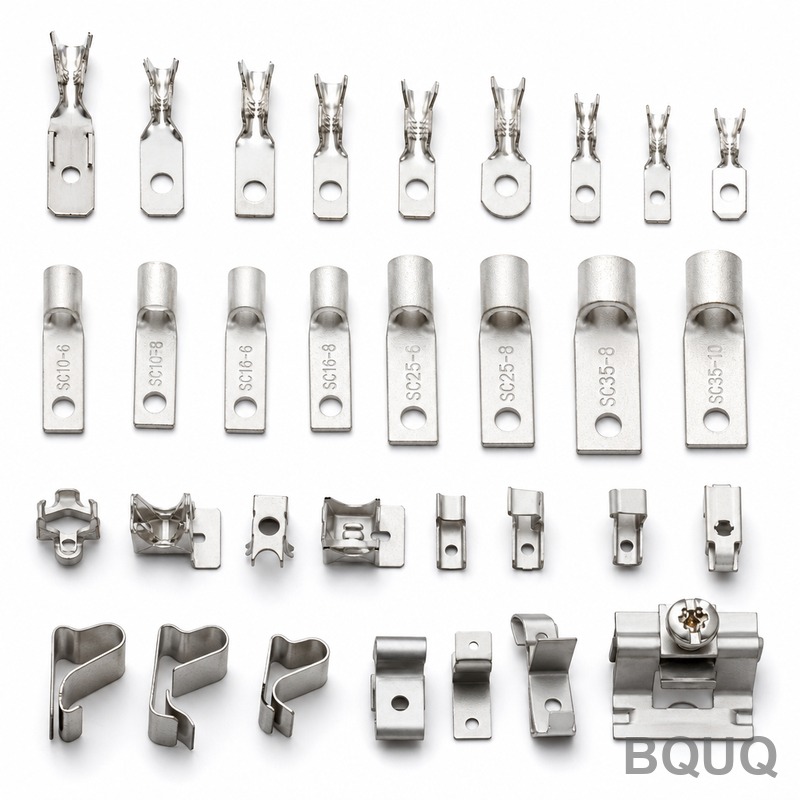
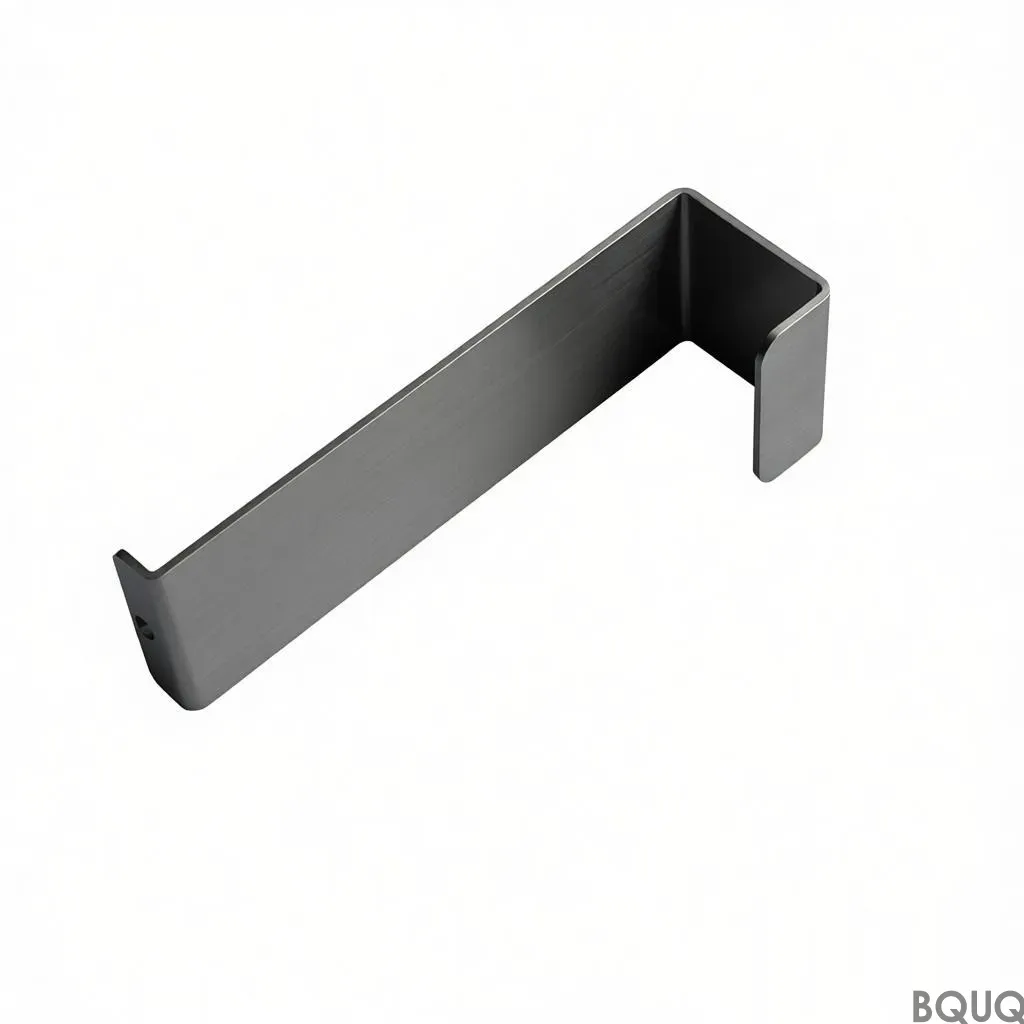
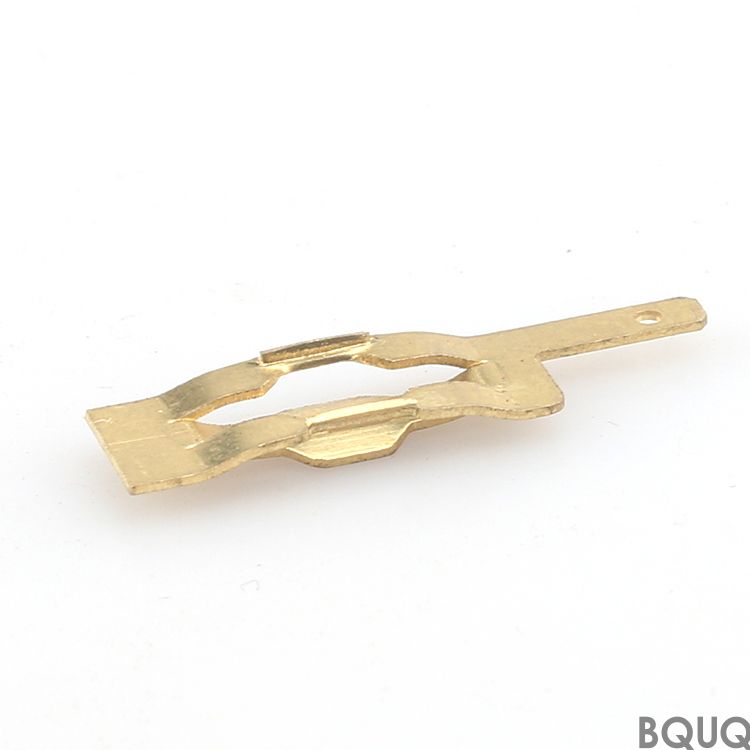
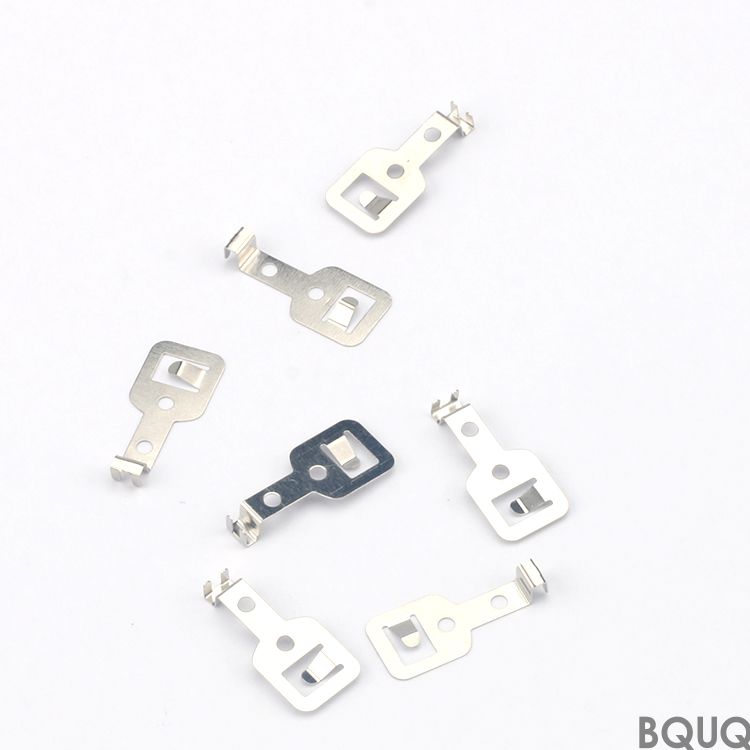
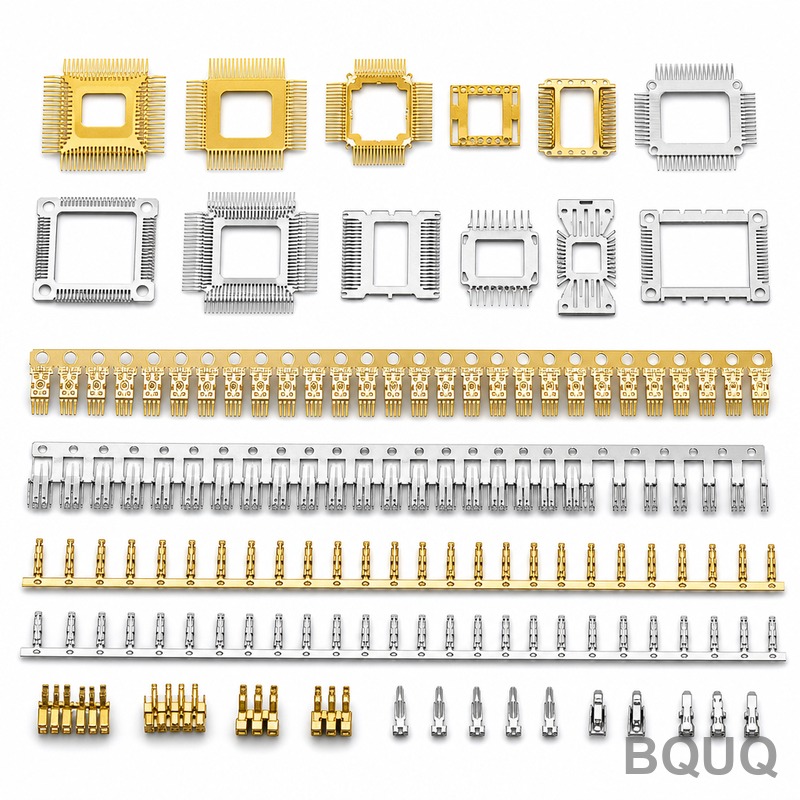
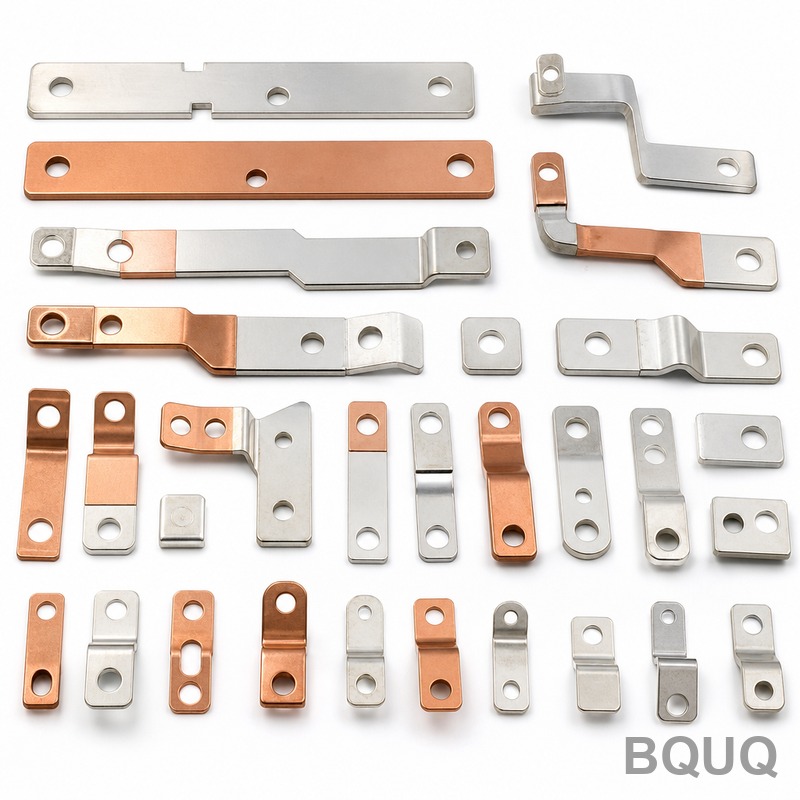
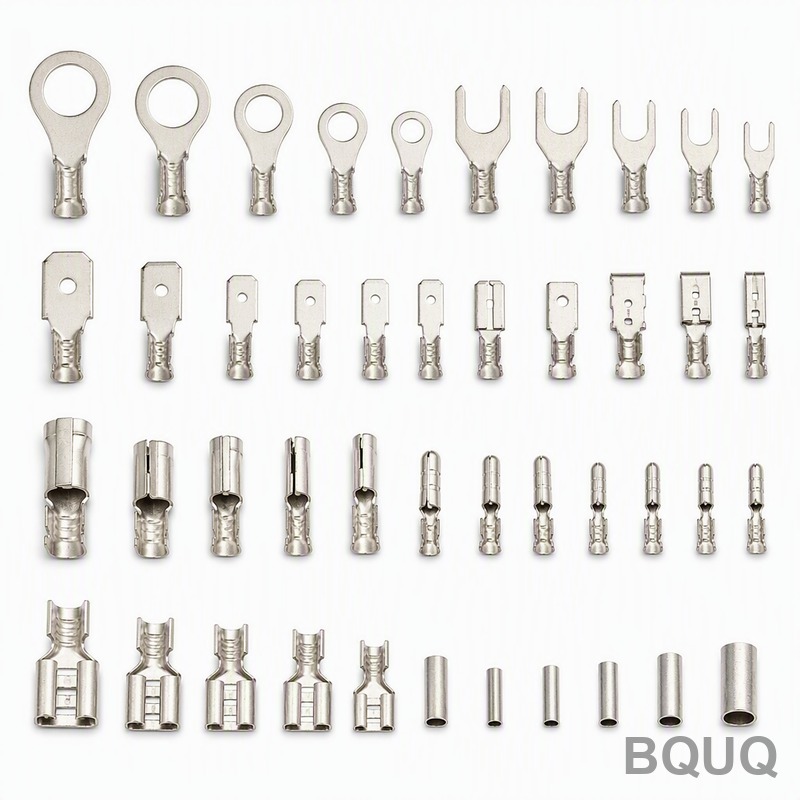
Dies ist eine komplette Produktlinie von Solar-Anschlussdosen-Klemmen und Kontaktclips – gestanzte Metallkontakte, die PV-Kabel sicher fixieren und den Strom vom Panel zum Kabel le
Solar-Anschlussdosen-Klemmen und Kontaktclips Kollektion | BQUQ Präzisionsstanzteile
Dies ist eine komplette Produktlinie von Solar-Anschlussdosen-Klemmen und Kontaktclips – gestanzte Metallkontakte, die PV-Kabel sicher fixieren und den Strom vom Panel zum Kabel leiten. Jedes Teil wir
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Dies ist eine komplette Produktlinie von Solar-Anschlussdosen-Klemmen und Kontaktclips – gestanzte Metallkontakte, die PV-Kabel sicher fixieren und den Strom vom Panel zum Kabel leiten. Jedes Teil wird auf Hochgeschwindigkeits-Bruderer-Pressen gefertigt, mit Toleranzen von ±0,02 mm, Oberflächengüte von Ra 0,8 und einer Härte von bis zu HV 450 für Federclips, die 10.000 Steckzyklen ohne Verlust der Klemmkraft überstehen.
Warum unsere Stanzkontakte 30 A ohne Überhitzung halten
Die Klemmen werden je nach Stromlast aus C1100 Kupfer oder C5191 Phosphorbronze hergestellt. Für Systeme mit 30 A+ spezifizieren wir 0,6 mm dickes C1100 mit einer selektiven Silberbeschichtung (2–3 µm) im Kontaktbereich. Dies senkt den Kontaktwiderstand auf unter 0,5 mΩ und hält den Temperaturanstieg bei Nennstrom unter 30 K. Für Federclips verwenden wir C5191-H mit einer Streckgrenze von 500 MPa – der Clip übt auch nach 10.000 Steckzyklen weiterhin Druck auf das PV-Kabel aus. Wir bieten auch verzinnte Ausführungen für Salzsprühnebel-Umgebungen an (96 Stunden getestet gemäß ASTM B117).
Werkzeugkonstruktion, die die Gratehöhe auf 0,03 mm reduziert
Grate sind die häufigste Ursache für Lichtbögen in Anschlussdosen. Unsere Werkstatt baut Folgeschnittwerkzeuge mit einem Schneidspalt von 5–7 % der Materialdicke zwischen Stempel und Matrize. Dieser Spalt, kombiniert mit einem mikrogeläppten Stempelkopf (Ra 0,2), hält die Gratehöhe an der Schnittkante unter 0,03 mm. Zusätzlich führen wir einen sekundären Prägeschritt für die Kontaktfederfinger durch – dies kaltverfestigt den Radius und entfernt Mikrorisse, die sich unter Vibration ausbreiten könnten. Jedes neue Werkzeug wird vor Produktionsbeginn mit 50.000 Testhüben validiert.
Materialien und Wärmebehandlung für PV-zertifizierte Teile
Wir führen vier Materialgüten speziell für Solar-Anschlussdosen-Komponenten: C1100 ETP-Kupfer (Leitfähigkeit 101 % IACS), C5191 Phosphorbronze (Federhärte), C7521 Neusilber (für Korrosionsbeständigkeit) und SUS301 Edelstahl (für Hochtemperatur-Bypass-Diodenclips). Federclips aus C5191 werden bei 300 °C für 2 Stunden ausgelagert, um HV 350–450 zu erreichen, während Edelstahlclips einer Glühbehandlung bei 480 °C unterzogen werden, um die Elastizität wiederherzustellen. Wir verwenden kein recyceltes Kupfer – jede Coil wird mit einem Werkszeugnis geliefert, das chemische Zusammensetzung und Leitfähigkeit nachweist.
Inspektion vor jeder Lieferung: KMM- und Abzugskraftprüfung
Wir messen drei kritische Abmessungen bei jeder Charge: Klemmenbreite (auf ±0,02 mm), Clipsöffnung (auf ±0,03 mm) und Lötpad-Ebenheit (auf 0,05 mm gesamt). Ein Koordinatenmessgerät (Zeiss Contura) prüft das Erstmuster jedes Werkzeugsatzes; bei Serienchargen entnehmen wir stündlich 5 Teile aus der Presse und verifizieren diese mit digitalem Mikrometer und einem 50-N-Abzugskraftmessgerät. Der Abzugstest simuliert ein herausgezogenes PV-Kabel – wir fordern eine Mindesthaltekraft von 80 N für ein 2,5 mm² Kabel. Prüfberichte liegen jeder Lieferung bei und zeigen die gemessenen Werte im Vergleich zu Ihren Zeichnungsvorgaben.
Verpackung und Lieferung für Solar-Anschlussdosen-Klemmen und Kontaktclips Kollektion
Die Teile werden in einem Ultraschallbad gereinigt, um Stanzöl zu entfernen, und anschließend in antistatischen Beuteln mit Trockenmittel verpackt. Wir versenden in Teleskopkartons mit 5-lagiger Wellpappe; jede Box fasst je nach Teilgröße 10.000–50.000 Stück. Für Rollen verwenden wir 330-mm-Kunststoffrollen mit 4.000–8.000 Stück pro Rolle, alle 20 Positionen mit Klebeband für einfache SMT-Bestückung. Die Standardlieferzeit beträgt 15 Tage für Stanzteile ohne Beschichtung, 20 Tage mit Silber- oder Zinnbeschichtung. Luftfracht von Dongguan nach LAX dauert 3 Tage; Seefracht nach Rotterdam 25 Tage. Wir können auch Lagerbestand in unserem Hongkong-Lager für JIT-Lieferungen vorhalten.
Wie sich unser Stanzprozess vom CNC-Schneiden für dieses Produkt unterscheidet
Stanzen ist das richtige Verfahren für Hochvolumen-Klemmen, da das Teil in einem einzigen Hub hergestellt wird – kein Materialabfall, keine sekundäre Bearbeitung. Unsere Pressen laufen mit 200–400 Hüben pro Minute, sodass ein Auftrag über 100.000 Stück in 2 Tagen abgeschlossen ist. CNC-Bearbeitung würde 10-mal länger dauern und 4–5-mal mehr pro Stück kosten. Wenn Ihr Design jedoch komplexe 3D-Biegungen erfordert oder enge Toleranzen unter ±0,01 mm verlangt, empfehlen wir einen Hybridansatz: Stanzen des flachen Rohlings, dann CNC-Bearbeitung der kritischen Kontaktfläche. Siehe unseren Leitfaden zur CNC-Schneidwerkzeugauswahl für Fälle, in denen Schneiden die bessere Wahl ist.
Konstruktionsprüfungen, die wir vor dem endgültigen Zeichnungsversand kennzeichnen
Wir prüfen jede Zeichnung auf drei häufige Probleme: (1) Biegeradius kleiner als 1× Materialdicke – dies führt zu Rissen in der Kornstruktur; wir empfehlen mindestens 1,5× Dicke für Kupfer und 2× für Edelstahl. (2) Toleranzen enger als ±0,02 mm bei gestanzten Merkmalen – wir können diese einhalten, aber die Werkzeugkosten steigen um 30 %. (3) Beschichtung auf dem gesamten Teil spezifiziert – wir empfehlen selektive Beschichtung nur im Kontaktbereich, um Kosten zu sparen. Wenn Sie sich bei Ihrer Toleranzkette unsicher sind, lesen Sie unseren Leitfaden zu CNC-Bearbeitungstoleranzen als allgemeine Referenz für das Machbare in der Präzisionsfertigung.
Keine Mindestbestellmenge – Pilotchargen ab 1.000 Stück
Wie hoch ist die Mindestbestellmenge für ein kundenspezifisches Klemmen-Design?
Es gibt keine Mindestbestellmenge – wir stanzen 1.000 Stück für eine Pilotcharge und skalieren auf bis zu 1 Million pro Monat, wenn Ihr Projekt wächst.
Können Sie eine vorhandene Klemme eines anderen Lieferanten nachbilden?
Ja, senden Sie uns die Zeichnung oder ein physisches Muster; wir reverse-engineeren die Abmessungen und das Material innerhalb von 2 Tagen und erstellen dann ein Angebot für Werkzeug und Stückpreis.
Wie garantieren Sie Qualität bei einer Großserienbestellung?
Wir führen SPC auf jeder Presse durch – Kontrollkarten verfolgen Breite und Öffnung stündlich, und eine abschließende AQL-1,0-Stichprobenprüfung erfolgt vor dem Verpacken.
Was ist die schnellste Lieferzeit für einen Prototyp?
Wir können Prototypen mit Weichwerkzeugen in 7 Tagen versenden; Hartwerkzeuge benötigen 20 Tage, und Serienteile folgen 15 Tage nach Freigabe.
Senden Sie Ihre Zeichnung für ein verbindliches Angebot innerhalb von 12 Stunden. E-Mail an sc@bquq.com oder WhatsApp +86 13713157787. Wir antworten mit einer vollständigen Kostenaufschlüsselung – Werkzeugkosten, Stückpreis bei 10k/50k/100k Mengen und Liefertermin. Keine Mindestbestellmenge, hergestellt in China, Präzisionsfertigung garantiert.