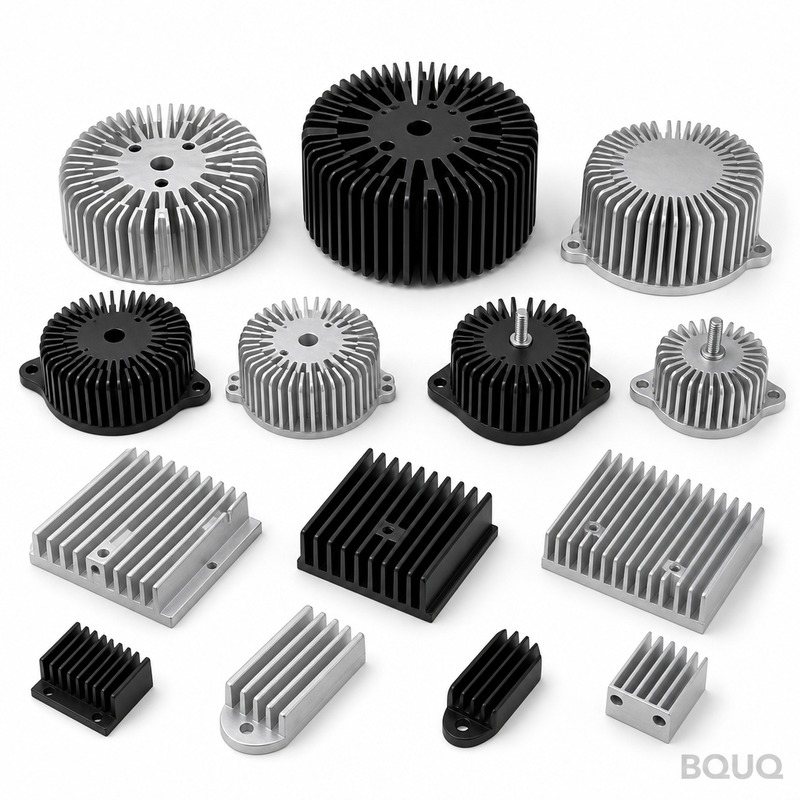
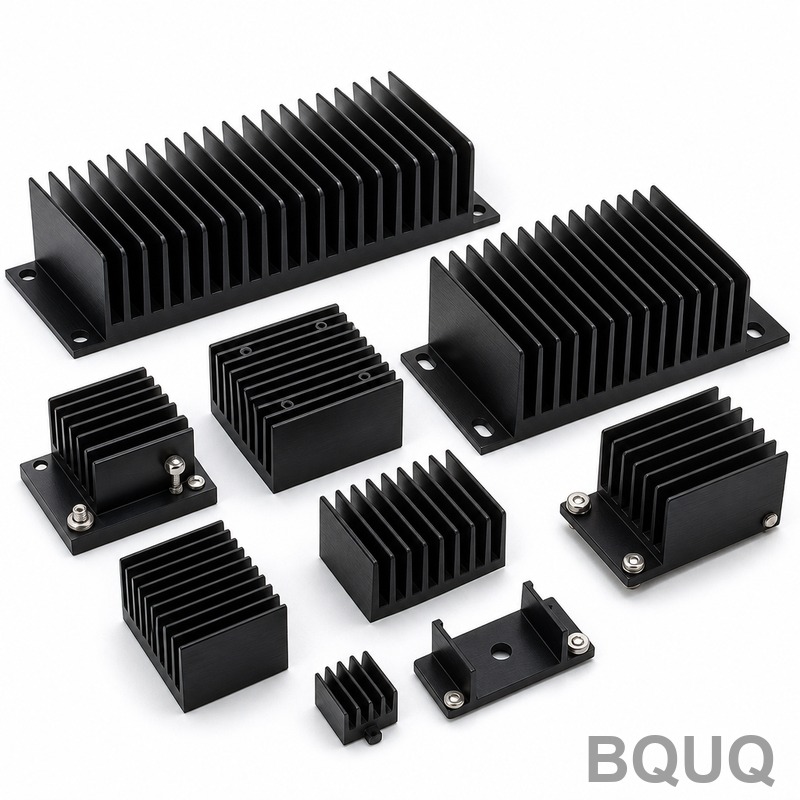
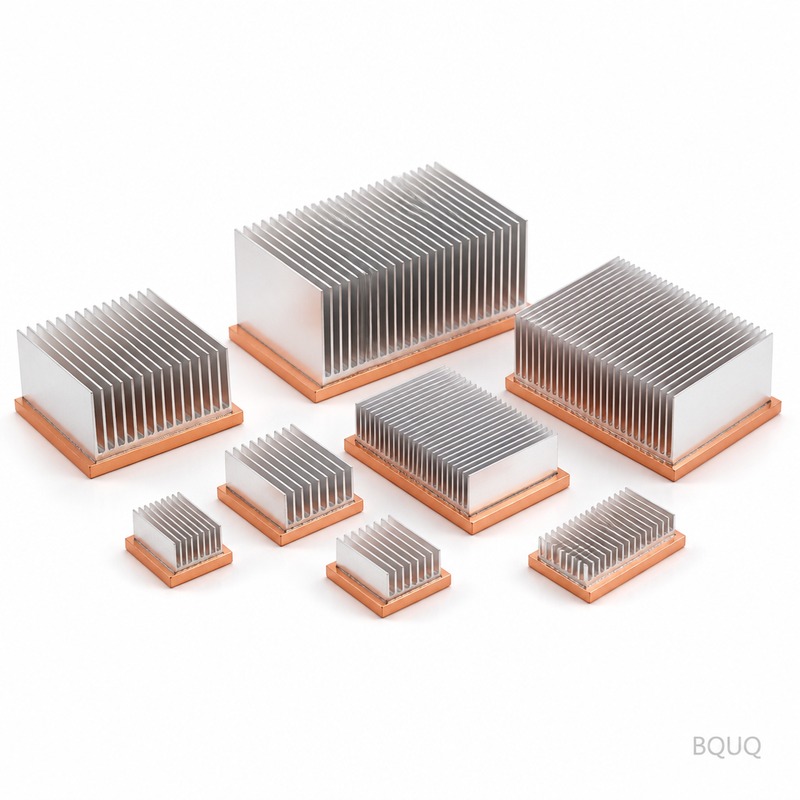
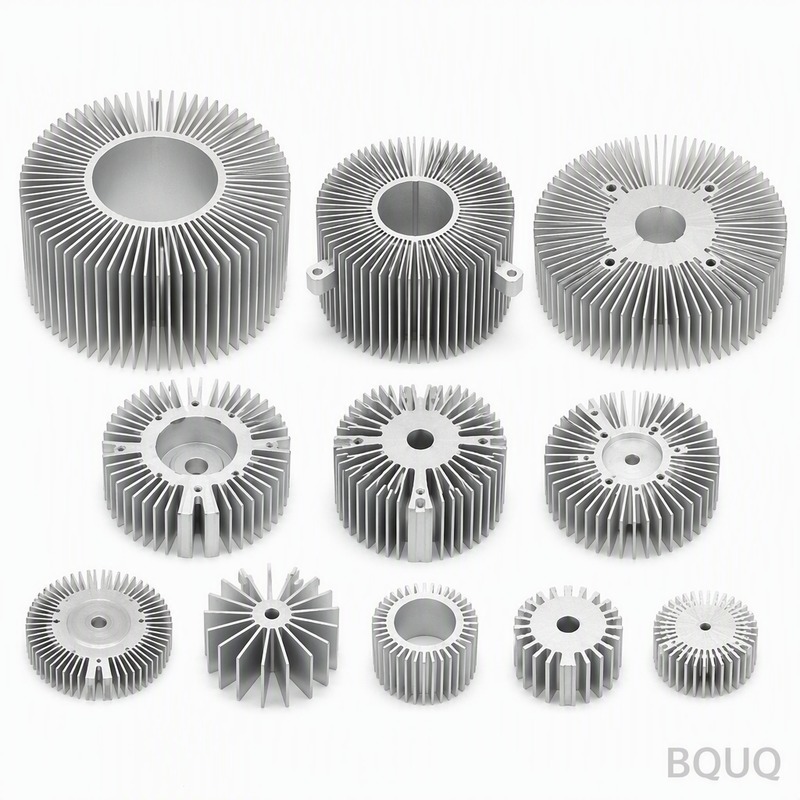
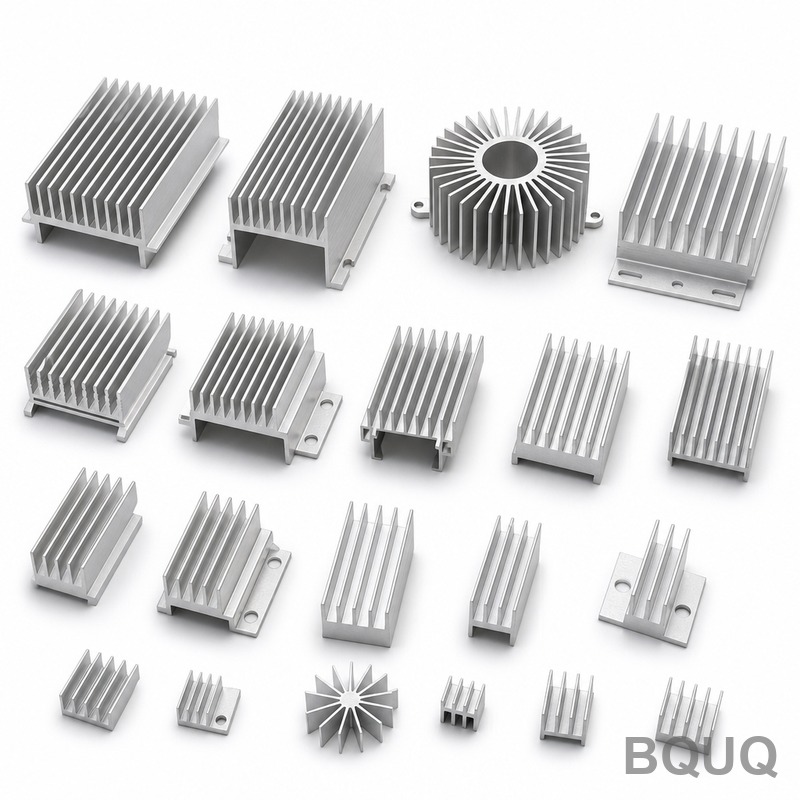
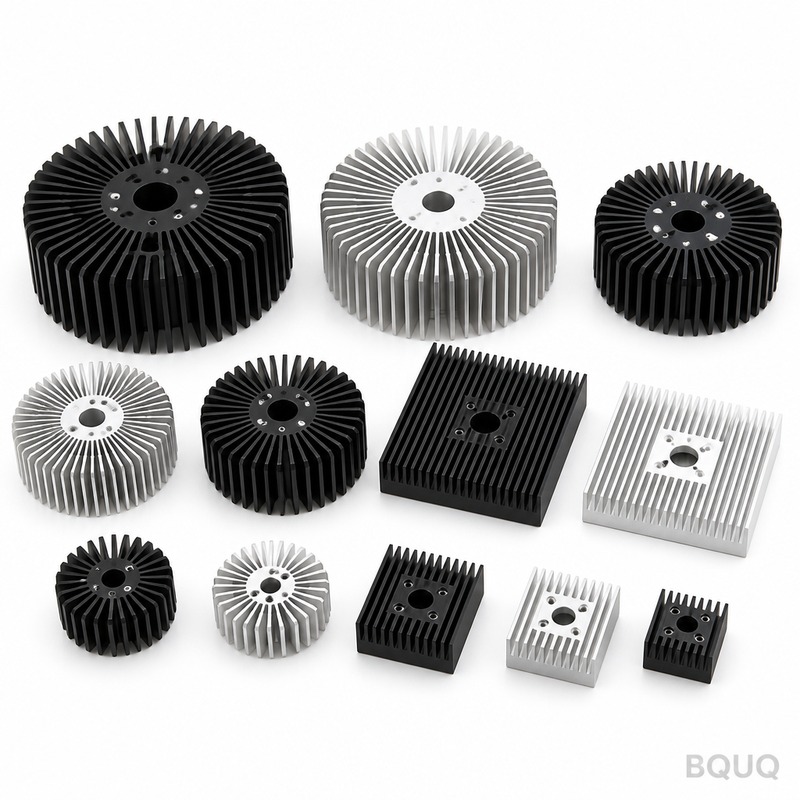
Kühlkörper: Kupferlegierung CuZn37, 0,3 mm Lamellen bei 1,5 mm Teilung, 0,15 mm Ebenheit über 100 mm, 0,35 K/W Wärmewiderstand. Mindestbestellmenge 50 Stk., Versand in 72 Stunden.
Kühlkörper
Kühlkörper: copper-alloy CuZn37, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships in 72 hours.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Kühlkörper aus der Kupferlegierung CuZn37 erreichen einen Wärmewiderstand von 0,35 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die Lamellen sind 0,3 mm dick bei 1,5 mm Teilung über einer 3,0 mm starken Grundplatte. Das Stanzen hält die Teilung innerhalb von ±0,05 mm über eine Serie von 800.000 Stück, mit einem 18-s-Zyklus auf einer 110-T-Presse und ±0,10 mm Lochposition.
Ein Kühlkörper aus der Kupferlegierung CuZn37 erreicht einen Wärmewiderstand von 0,35 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s. Die Lamellen sind 0,3 mm dick bei 1,5 mm Teilung über einer 3,0 mm starken Grundplatte, und jede Charge wird mit einem CMM-Bericht am CMM plus Granit-Flachheitsplatte geliefert.
Konstruktionsansatz und Prozess
Das Stanzen liefert ein reproduzierbares 0,3-mm-Lamellenprofil, das das Strangpressen nicht halten kann: Das Werkzeug formt jede Lamelle in einem Hub, sodass die Teilung über eine Serie von 800.000 Stück innerhalb von ±0,05 mm bleibt.
Ein einzelner 110-T-Hub formt den gesamten Kühlkörper, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und der 18-s-Zyklus versorgt eine 800.000-Stück-Linie.
Ein Lieferant deckt nun Lamellenstärken von 0,3 mm bis 0,3 mm aus derselben 110-T-Pressenfamilie ab, sodass eine thermische Neukonstruktion eine Werkzeugänderung statt eines neuen Lieferanten bedeutet.
Das Pressen der Kupferlegierung CuZn37 hält den Kühlkörper leicht, ab 280 g je nach Umschließung, ohne die Lamellendichte zu opfern, was dort entscheidend ist, wo die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Jeder Hub ist dimensional identisch, sodass ±0,10 mm Lochposition über die Charge hinweg gilt. Das macht EV- und OBC-Ladegerät-Volumenprogramme reproduzierbar.
Das Standardmaterial ist die Kupferlegierung CuZn37, geliefert mit schwarzer Eloxierung Typ II, 10-15 µm. Für Anwendungen, bei denen eine Exposition gegenüber EV- und OBC-Ladegeräten bedenklich ist, empfehlen wir die passivierte Variante; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Allgemeine Abmessungen werden auf ±0,15 mm gehalten, wobei kritische Merkmale wie ±0,05 mm bei der Grundplattendicke separat eingehalten werden. Die umgeformte Geometrie übernimmt die Werkzeugwiederholgenauigkeit von ±0,05 mm, und die Lochposition wird auf ±0,10 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 20 °C gegen eine Grenze von 0,15 mm über 100 mm geprüft, und die Lamellensteigung wird optisch auf ±0,05 mm verifiziert. Berichte werden mit jeder Charge ausgeliefert.
Jede Charge trägt einen CMM-Bericht vom CMM plus Granit-Ebenheitsplatte. Wir erfassen Ebenheit, Steigung, Grundplattendicke und Lochposition und kennzeichnen alles außerhalb von ±0,15 mm, bevor es die Linie verlässt.
Die Chargenrückverfolgbarkeit reicht vom Coil bis zum Karton: Schmelznummer, Presshubbereich und Prüfprotokoll bleiben beigefügt, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Die Ebenheit wird auf Granit statt auf Gusseisen gemessen, da 0,15 mm über 100 mm bei 120 x 80 x 50 mm auf einer Platte, die nicht geläppt wurde, anders abgelesen werden. Die Aufzeichnungen enthalten beide Messwerte.
Einsatzbereich dieses Bauteils
In EV- und OBC-Ladegeräten bestimmt die Nennleistung von 0,35 K/W, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Sperrschichttemperaturen von EV- und OBC-Ladegeräten halten 0,3 mm dicke Lamellen bei 1,5 mm Teilung die Delta-T innerhalb des Sensor-Budgets.
Die Anforderungen an Verpackung und Vibration bei EV- und OBC-Ladegeräten drängen zu einteiliger Bauweise. Ein gestanztes Kühlkörper hat keinen Klebstoff, der kriechen kann – dies ist die übliche Ausfallursache bei zweiteiligen Kühlern.
EV- und OBC-Ladegeräte-Designs arbeiten häufig mit einem Zwangsluftpfad von 2,0 m/s. 0,35 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s bedeutet, dass EV- und OBC-Ladegeräte ihr Ziel mit einer Lüfterleistung unterhalb der akustischen Grenze halten können.
Für EV- und OBC-Ladegeräte-Prototypen decken 72 Stunden die Zeichnungsprüfung und den Erstmusterprozess ab. Serienlose gehen auf 12 Arbeitstage über, sobald die Fähigkeit von ±0,05 mm freigegeben ist.
Spezifikationen
Parameter
Wert / Bereich
Material
Kupferlegierung CuZn37
Lamellendicke
0,3 mm
Lamellenteilung
1,5 mm
Lamellenhöhe
50 mm
Bodendicke
3,0 mm
Bodenebenheit
0,15 mm über 100 mm
Wärmewiderstand
0,35 K/W
Thermische Testbedingung
ΔT = 75 K, Zwangsluft 2,0 m/s
Oberflächenbeschaffenheit
schwarz eloxiert Typ II, 10-15 µm
Größenbereich
120 x 80 x 50 mm
FAQ: Ihre Fragen vor der Bestellung
Welche Werkstoffe empfehlen Sie?
Kupferlegierung CuZn37 ist die Standardwahl. Für EV- und OBC-Ladegeräte in korrosiver Umgebung spezifizieren wir 6063-T5 mit schwarzer Eloxierung Typ II, 10-15 µm; für die höchste Leitfähigkeit wechseln wir zu Kupfer C110, was Kosten und Gewicht erhöht, aber den Wärmewiderstand bei gleicher Bauform um etwa die Hälfte senkt.
Fertigen Sie die Kühlkörper in verschiedenen Größen?
Die Familie umfasst 120 x 80 x 50 mm, mit Stückgewichten ab 280 g. Da die Basis gepresst wird, sind neue Größen ein Wechsel des Gesenkeinsatzes statt einer neuen Presslinie, sodass die Entwicklung üblicherweise 2 Wochen statt 8 dauert.
Über welche Qualitätszertifizierungen verfügen Sie?
Das Werk ist ISO9001-zertifiziert, und Teile werden auf Anfrage mit RoHS- und REACH-Erklärungen geliefert. Eine SGS-Prüfung durch Dritte kann vor dem Versiegeln des Containers arrangiert werden, was die meisten EV- und OBC-Ladegerät-Käufer vorschreiben.
Können Sie vor der Bemusterung bei der thermischen Simulation helfen?
Ja. Senden Sie Ihren Gehäuseluftstrom, die Eintrittstemperatur und die abzuführende Wärmelast, und wir führen ein stationäres Modell durch und liefern einen Vorschlag für eine Kombination aus 0,3 mm und 1,5 mm. Das spart üblicherweise eine Werkzeugiteration.
Was ist der Unterschied zwischen Ihren Kühlkörpern und einem skived fin heat sinks?
Skived fins werden gefräst, sodass Sie dünne, hohe Rippen und eine höhere Dichte bei gegebener Höhe erhalten, aber die Kosten skalieren direkt mit der Rippenfläche. Stanzen liefert dasselbe Ergebnis in einem Hub bei deutlich niedrigeren Stückkosten unter 800.000 Stück. Für EV- und OBC-Ladegeräte in einem Gehäuse mit fester Höhe ist Stanzen normalerweise die richtige Antwort.
Das Werk ist nach ISO9001 zertifiziert und kann RoHS- sowie REACH-Dokumentation mit dem Anti-static bag + wooden crate über 50 kg versenden. Eine SGS-Prüfung durch Dritte wird auf Anfrage arrangiert, bevor der Container versiegelt wird.
Die Qualitätsmitarbeiter sitzen neben der Presse, nicht in einem separaten Raum. Abweichungen von 1,5 mm oder 0,15 mm auf 100 mm stoppen den Lauf am Werkzeug statt bei der Endkontrolle.
Wir quotieren FOB Guangzhou und halten 50 pcs für die Bemusterung vor. Die Bemusterung kostet eine Mustergebühr von 30-80 USD, sodass eine erste Bewertung keine Produktionsverpflichtung erfordert.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Erfordert Werkzeugwechsel für thermisches Redesign
Extrudierte Kühlkörper
Einfache Profile mit geringerer Lamellendichte
Kann 0,3 mm Lamellenprofil nicht reproduzierbar halten
0,3 mm Lamellenstärke
Gehäuse mit festgelegter Luftströmungsweglänge
Begrenzt auf die Leistungsfähigkeit der 110-T-Pressenfamilie
0,3 mm bis 0,3 mm Lamellenstärken
Thermische Redesigns mit einem einzigen Lieferanten
Werkzeugwechsel statt neuer Lieferant
Prozess / Prüfung
Phase
Kontrolle
Aufzeichnung
Stanzen
110 T Einzelhub formt alle Lamellen
±0,05 mm Teilung über 800.000 Stück Lauf
Dimensionell
CMM-Bericht pro Charge
CMM plus Granit-Flachheitsplatte
Lochposition
±0,10 mm über Charge hinweg
Jeder Hub dimensionell identisch
Thermisch
0,35 K/W bei ΔT = 75 K, 2,0 m/s Zwangsluft
Wärmewiderstandsdaten auf Chargenebene
Versand
Prüfung vor jedem Versand
CMM-Bericht der Charge beigefügt
Häufig gestellte Fragen
Welchen Wärmewiderstand kann ich von einem CuZn37-Kühlkörper erwarten?
Ein Kühlkörper aus der Kupferlegierung CuZn37 liefert einen Wärmewiderstand von 0,35 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die Lamellen sind 0,3 mm dick bei 1,5 mm Teilung über einer 3,0 mm Basis, und jede Charge wird mit einem CMM-Bericht geliefert.
Wie eng ist die Lamellenteilungs-Toleranz bei gestanzten Kühlkörpern?
Das Stanzen hält die Lamellenteilung innerhalb von ±0,05 mm über eine Serie von 800.000 Stück. Das Werkzeug formt jede Lamelle in einem Hub auf einer 110-T-Presse, sodass die Teilung selbst bei 0,3 mm Lamellendicke und 1,5 mm Teilung reproduzierbar bleibt.
Wie hoch sind die Zykluszeit und die Produktionskapazität für diese Kühlkörper?
Der 18-s-Zyklus speist eine Linie mit 800.000 Stück. Ein einzelner 110-T-Hub formt den gesamten Kühlkörper, sodass die Teilekosten nicht mehr mit der Komplexität skalieren. Das Werkzeug läuft mit ±0,05 mm, und die Lochposition liegt bei ±0,10 mm über die Charge.
Kann ich von Strangpressen auf Stanzen umstellen, ohne den Lieferanten zu wechseln?
Ja. Ein Lieferant deckt jetzt Lamellendicken von 0,3 mm bis 0,3 mm aus derselben 110-T-Pressenfamilie ab, sodass ein thermisches Redesign eher ein Werkzeugwechsel als ein neuer Lieferant ist. Das Stanzen liefert ein reproduzierbares 0,3-mm-Lamellenprofil, das das Strangpressen nicht halten kann.
Welcher Werkstoff und welcher Gewichtsbereich sind für diese Kühlkörper verfügbar?
Der Standardwerkstoff ist die Kupferlegierung CuZn37. Das Pressen hält den Kühlkörper leicht, ab 280 g je nach Umschließung, ohne die Lamellendichte zu beeinträchtigen. Das ist entscheidend, wenn die Länge des Luftströmungswegs bereits durch das Gehäuse festgelegt ist.
Wie wird die Lochposition über eine Hochvolumen-Charge kontrolliert?
Jeder Hub ist maßlich identisch, sodass eine Lochposition von ±0,10 mm über die Charge übertragen wird. Das macht EV- und OBC-Ladegerät-Volumenprogramme reproduzierbar. Jede Charge wird zudem mit einem CMM-Bericht auf CMM plus Granit-Flachheitsplatte geliefert.
Welche Prüfprotokolle werden mit jeder Kühlkörper-Lieferung mitgeliefert?
Jede Charge wird mit einem CMM-Bericht auf CMM plus Granit-Messplatte geliefert. Die Prüfung vor jedem Versand umfasst Rippenabstand, Lochposition und Wärmewiderstand. Der Wert von 0,35 K/W bei ΔT = 75 K und 2,0 m/s erzwungener Luftströmung wird pro Charge verifiziert.