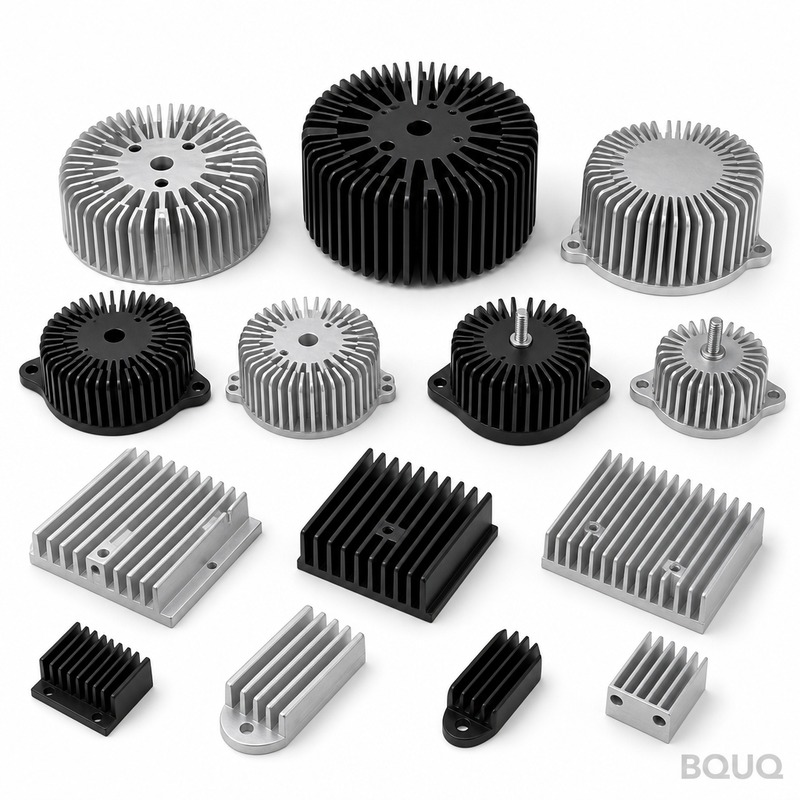
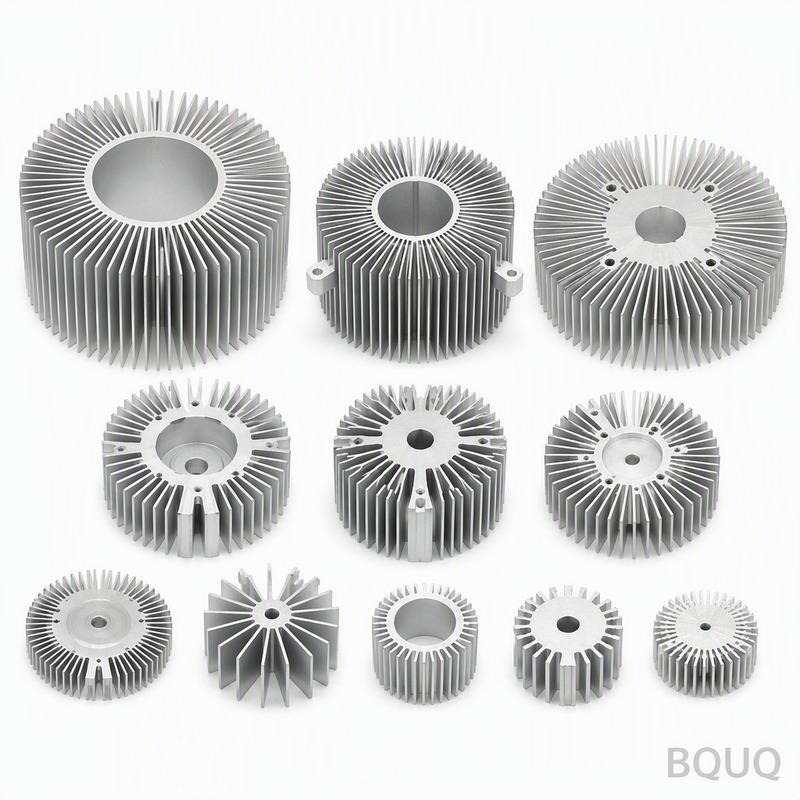
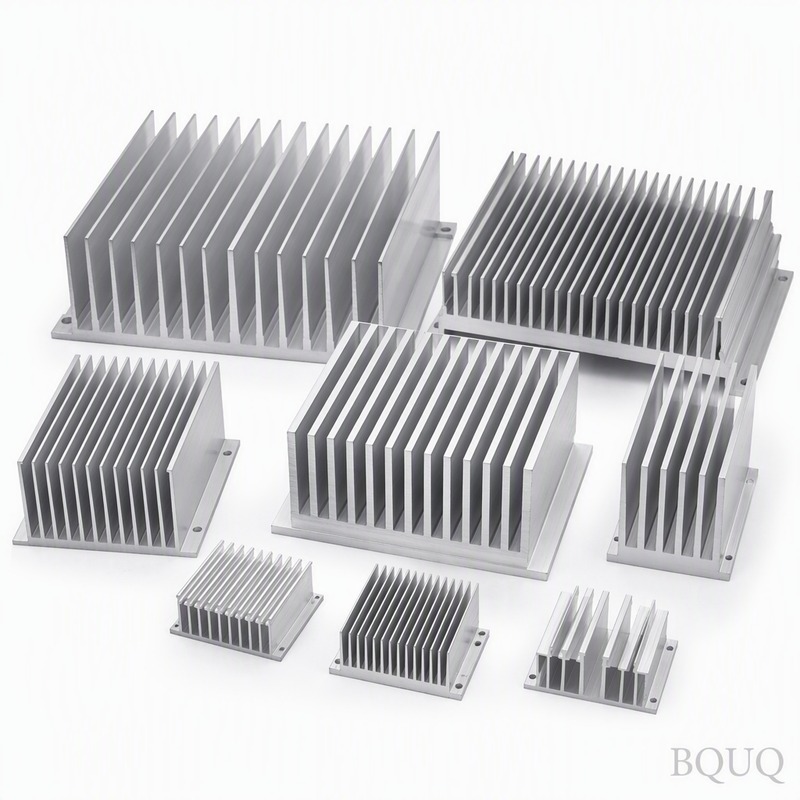
Kühlkörper für SSD: 1050A Aluminium, 0,4 mm Lamellen bei 3,0 mm Teilung, 0,10 mm Ebenheit über 100 mm, 0,48 K/W Wärmewiderstand. Mindestbestellmenge 200 Stk., Versand in 5 Werktagen...
Kühlkörper für SSD
heat sink for ssd: 1050A aluminium, 0.4 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 200 pcs, ships in 5 working d...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
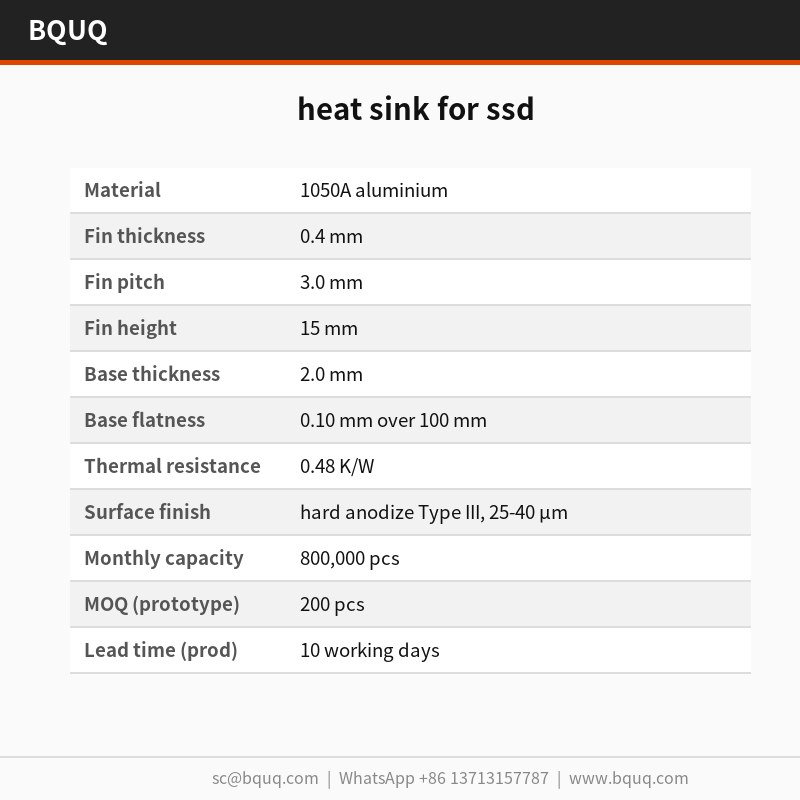
Ein Kühlkörper für SSD wird aus 1050A-Aluminium gestanzt, mit einer 2,0 mm starken Grundplatte und 0,4 mm dicken Lamellen bei 3,0 mm Teilung. Er hält 0,10 mm über 100 mm ein und liefert 0,48 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die Monatskapazität erreicht 800.000 Stück, mit Type-III-Harteloxierung bei 25-40 µm.
Eine 2,0 mm starke Grundplatte und 0,4 mm dicke Lamellen definieren diesen Kühlkörper für SSD. Aus 1050A-Aluminium auf 110-T-Werkzeugen gepresst, hält er 0,10 mm über 100 mm ein und liefert 0,48 K/W bei ΔT = 75 K, Zwangsluft 2,0 m/s. Die Monatsproduktion liegt bei 800.000 Stück.
Konstruktionsansatz und Prozess
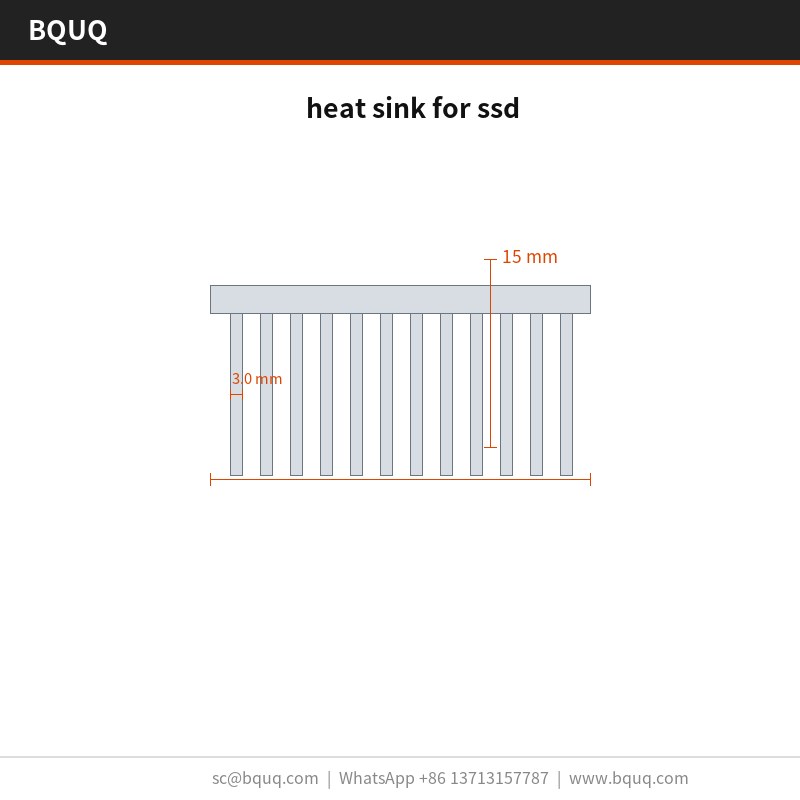
Geringe Lamellenstärke ist die Domäne des Stanzens: 0,4 mm dicke Lamellen bei 3,0 mm Teilung bieten mehr Oberfläche pro Kubikmillimeter als ein gefrästes oder stranggepresstes Profil derselben Hüllkurve.
Die einteilige Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist, und verkürzt so den thermischen Pfad. Zwischen dem 1050A-Aluminium und dem Luftstrom liegt nichts außer der gestanzten Oberfläche selbst.
Die gestanzte Bauweise toleriert Chargenschwankungen besser als das Strangpressen: Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die die Prüfung am CMM mit 0,001 mm Auflösung erkennt und nicht erst im Feld.
Jeder Hub ist maßlich identisch, sodass die Bohrungsposition von ±0,15 mm über die gesamte Charge hinweg konstant bleibt. Das macht LED-Hallenstrahler-Volumenprogramme reproduzierbar.
Die Type-III-Harteloxierung mit 25-40 µm wird nach dem Umformen aufgebracht, sodass der Korrosionsschutz an den Lamellenfüßen nicht durchtrennt wird, wie es bei gefrästen Alternativen der Fall ist.
Das Standardmaterial ist 1050A-Aluminium, geliefert mit Type-III-Harteloxierung, 25-40 µm. Für Anwendungen, bei denen die Exposition gegenüber LED-Hallenstrahlern eine Rolle spielt, empfehlen wir den passivierten Weg; wo Leitfähigkeit wichtiger ist als Gewicht, erhöht Kupfer C110 die thermische Leistung und verdoppelt in etwa die Stückmasse.
Toleranzklassen, die Sie festlegen können
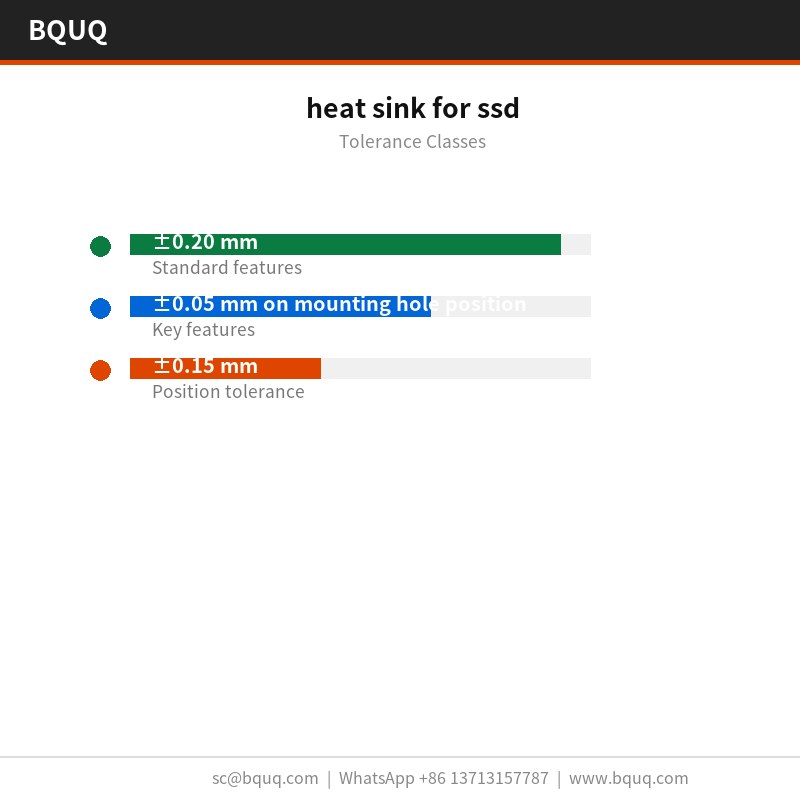
Allgemeine Maße laufen auf ±0,20 mm, wobei kritische Merkmale wie die Position der Montagebohrungen separat mit ±0,05 mm gehalten werden. Die umgeformte Geometrie erbt die Werkzeugwiederholbarkeit von ±0,03 mm, und die Bohrungsposition wird auf ±0,15 mm gehalten. Engere Klassen erfordern einen zusätzlichen Pressvorgang, daher lohnt es sich, dies vor der Werkzeugerstellung zu entscheiden und nicht danach.
Prüfung vor jedem Versand
Die Ebenheit wird auf einer Granit-Messplatte bei 25 °C gegen eine Grenze von 0,10 mm über 100 mm geprüft, und die Lamellenteilung wird optisch auf ±0,03 mm verifiziert. Berichte gehen mit jeder Charge mit.
Die Chargenrückverfolgbarkeit reicht von der Coil bis zum Karton: Schmelznummer, Presshubbereich und Prüfprotokoll bleiben beigefügt, sodass ein Feldproblem auf einen bestimmten Lauf zurückgeführt werden kann.
Wir prüfen die 0,4 mm dicken Lamellenspitzen nach dem Umformen auf Grat und Risse, denn das Stanzen kann einen Fuß spalten, ohne dass sich eine Zeichnungsdimension verschiebt. Die Gratgrenze wird pro Teil festgelegt.
Die Endverpackung ist Antistatikbeutel + Holzkiste über 50 kg. Jeder Karton ist mit Charge, Menge und Prüfstatus gekennzeichnet, und das Protokoll wird 10 Jahre lang gemäß der ISO9001-Akte aufbewahrt.
Wo dieses Teil eingesetzt wird
In der LED-Hallenstrahler-Beleuchtung bestimmt die Nennleistung von 0,48 K/W, wie viel Luftstrom das Gehäuse noch benötigt. Bei den Sperrschichttemperaturen von LED-Hallenstrahlern halten 0,4 mm dicke Lamellen bei 3,0 mm Teilung das Delta-T innerhalb des Sensorbudgets.
LED-Hallenstrahler-Programme sind der Grund, warum diese Geometrie existiert. Wo das Gehäuse nicht höher werden kann, ist die Lamellendichte der einzige Hebel, und 3,0 mm Teilung mit 0,4 mm Materialstärke ist die praktische Obergrenze für Aluminium.
Verpackungs- und Vibrationsvorschriften für LED-Hallenstrahler drängen zur einteiligen Bauweise. Ein gestanzter Kühlkörper für SSD hat keinen Kleber, der kriechen kann, was die übliche Ausfallursache bei zweiteiligen Kühlern ist.
Konstrukteure, die an LED-Hallenstrahlern arbeiten, fragen zuerst nach der Ebenheit und dann nach den thermischen Daten, denn die Montage von LED-Hallenstrahlern ist automatisiert, und eine unebene Grundplatte stoppt die Linie.
Spezifikationen
Parameter
Wert / Bereich
Material
1050A-Aluminium
Lamellendicke
0,4 mm
Lamellenteilung
3,0 mm
Lamellenhöhe
15 mm
Grundplattendicke
2,0 mm
Ebenheit der Grundplatte
0,10 mm über 100 mm
Wärmewiderstand
0,48 K/W
Thermische Testbedingung
ΔT = 75 K, Zwangsluft 2,0 m/s
Oberflächenbeschaffenheit
Type-III-Harteloxierung, 25-40 µm
Größenbereich
120 x 80 x 50 mm
FAQ: Ihre Fragen vor der Bestellung
Wie lang ist die Lieferzeit für den Kühlkörper für SSD?
Der Prototyp dauert 5 Arbeitstage ab Zeichnungsfreigabe; die Produktion dauert 10 Arbeitstage nach Unterzeichnung des Erstmusters. Die Werkzeugerstellung für ein neues Teil dauert . Wir bieten FOB Guangzhou an, und die Seefracht nach Europa dauert etwa 25 bis 30 Tage nach Buchung.
Wie schneidet dies im Vergleich zu einem stranggepressten Kühlkörper für SSD ab?
Das Strangpressen ist ab etwa 500.000 Stück pro Jahr günstiger und ergibt ein glatteres Profil. Das Stanzen gewinnt darunter und überall dort, wo die Lamellenstärke unter 0,5 mm fällt, weil das Strangpressen 0,4 mm nicht konsistent halten kann. Bei LED-Hallenstrahler-Prototypen entscheiden meist die Werkzeugkosten.
Wir testen bei ΔT = 75 K, Zwangsluft 2,0 m/s und berichten 0,48 K/W. Das ist ein stationärer Wert, kein transienter: Für das Verhalten von LED-Hallenstrahlern beim ersten Einschalten benötigen Sie einen anderen Test, den wir auf Anfrage durchführen können.
Können Sie ohne Oberflächenbehandlung liefern?
Ja, wir versenden im gestanzten Zustand für Kunden, die ihre eigene Endbearbeitung durchführen. Das Risiko sind Handhabungsspuren auf 0,4 mm dicken Lamellen, daher verpacken wir diese Teile mit Zwischenlageblättern in Antistatikbeutel + Holzkiste über 50 kg.
Stellen Sie CAD-Dateien oder eine Zeichnung bereit?
Wir liefern eine 2D-Zeichnung mit dem CMM-Bericht und auf Anfrage 3D-STEP. Beide zeigen Ebenheitsangaben und Werkzeugtrennlinien, was wichtig ist, wenn Sie 0,10 mm über 100 mm in Ihrer eigenen Montage prüfen.
Wie wir fertigen und versenden
Die Linie befindet sich in Dongguan in einem einzigen ISO9001-Werk. 110-T-Pressen decken die Kühlkörper-für-SSD-Familie ab, und 800.000 Stück pro Monat sind die aktuell zugesagte Produktion.
Unsere Erfahrung mit LED-Hallenstrahlern reicht bis zum ersten Werkzeugprogramm im Jahr 2015 zurück. Diese Historie ist der Grund, warum die Standard-Type-III-Harteloxierung mit 25-40 µm und ±0,20 mm konservativ und nicht optimistisch sind.
Die Werkzeuge werden im Haus gefertigt, weshalb ±0,03 mm über ein 800.000-Stück-Programm gehalten werden, anstatt Teil für Teil zu driften.
Angebot anfordern: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,15 mm Bohrungsposition; 0,10 mm über 100 mm Ebenheit
Lieferzeit
Standard für Stanzwerkzeugprogramme; mit BQUQ bestätigen
MOQ
Serienproduktion; mit BQUQ bestätigen
Kapazität
800.000 Stück pro Monat
Auswahl / Vergleich
Option
Am besten für
Kompromiss
Gestanztes 1050A-Aluminium
Hochvolumige SSD-Kühlung mit 0,4 mm Lamellen
Erfordert Werkzeuge; Lamellenteilung verschiebt sich mit Werkzeugverschleiß
Stranggepresstes Profil
Geringere Werkzeugkosten für einfache Formen
Geringere Oberflächendichte; Chargenschwankung durch Strangpressen
Gefräster Kühlkörper
Prototyp oder kundenspezifische Geometrie in geringer Stückzahl
Höhere Kosten pro Teil; Klebeschicht bei zweiteiligen Kühlern verlängert den thermischen Pfad
Zweiteiliger Kühler mit Kleber
Anwendungen, die separate Grundplatte und Lamellenstapel benötigen
Klebeschicht erhöht den Wärmewiderstand
Gestanzt mit Type-III-Harteloxierung
Korrosionsschutz nach dem Umformen
Eloxieren fügt einen Prozessschritt hinzu; 25-40 µm Dicke
Prozess / Prüfung
Stufe
Kontrolle
Protokoll
Stanzen
110-T-Werkzeuge; 0,4 mm Lamellen bei 3,0 mm Teilung
Hubmaße; Lamellenteilung
Umformen
Einteilige Geometrie; keine Klebeschicht
Grundplatte 2,0 mm; Lamellenhöhe wie spezifiziert
Eloxieren
Type-III-Harteloxierung, 25-40 µm nach dem Umformen
Schichtdicke; Korrosionsschutz an den Lamellenfüßen
Prüfung
CMM 0,001 mm Auflösung; 0,10 mm über 100 mm
Ebenheit; Bohrungsposition ±0,15 mm
Endkontrolle
Prüfung vor jedem Versand
Maßbericht der Charge
Häufig gestellte Fragen
Wie hoch ist der Wärmewiderstand dieses Kühlkörpers für SSD?
Er liefert 0,48 K/W bei ΔT = 75 K mit Zwangsluft bei 2,0 m/s. Die 2,0 mm starke Grundplatte und die 0,4 mm dicken Lamellen bei 3,0 mm Teilung bieten eine hohe Oberfläche pro Kubikmillimeter, und die einteilige gestanzte Geometrie eliminiert die Klebeschicht, die bei zweiteiligen Kühlern zu finden ist.
Welches Material und welche Oberflächenbeschaffenheit werden verwendet?
Der Kühlkörper wird aus 1050A-Aluminium gepresst. Nach dem Umformen erhält er eine Type-III-Harteloxierung bei 25-40 µm. Diese schützt vor Korrosion, ohne an den Lamellenfüßen durchtrennt zu werden, anders als bei gefrästen Alternativen, bei denen die Eloxierung beeinträchtigt werden kann.
Welche Toleranzen kann ich bei dem gestanzten Kühlkörper erwarten?
Die Ebenheit hält 0,10 mm über 100 mm ein. Die Bohrungsposition bleibt über die Charge hinweg bei ±0,15 mm, weil jeder Hub maßlich identisch ist. Die Prüfung verwendet CMM mit 0,001 mm Auflösung, um Werkzeugverschleiß als Verschiebung der Lamellenteilung zu erkennen.
Wie hoch ist die monatliche Produktionskapazität?
Die Monatsproduktion liegt bei 800.000 Stück. Die 110-T-Werkzeuge und 0,4 mm dicken Lamellen bei 3,0 mm Teilung unterstützen reproduzierbare Hochvolumenprogramme. Diese Kapazität eignet sich für LED-Hallenstrahler und ähnliche Volumenanwendungen.
Warum gestanzte Bauweise statt Strangpressen oder Fräsen wählen?
Das Stanzen gewinnt bei der Lamellenstärke: 0,4 mm dicke Lamellen bei 3,0 mm Teilung bieten mehr Oberfläche pro Kubikmillimeter als gefräste oder stranggepresste Profile in derselben Hüllkurve. Die einteilige Geometrie eliminiert die Klebeschicht und verkürzt den thermischen Pfad. Die gestanzte Bauweise toleriert zudem Chargenschwankungen besser.
Wie wird die Qualität vor dem Versand kontrolliert?
Die Prüfung vor jedem Versand verwendet CMM mit 0,001 mm Auflösung. Werkzeugverschleiß zeigt sich zuerst als messbare Verschiebung der Lamellenteilung, die vor Feldproblemen erkannt wird. Die Ebenheit wird auf 0,10 mm über 100 mm verifiziert und die Bohrungsposition auf ±0,15 mm.
Wo wird dieser Kühlkörper für SSD typischerweise eingesetzt?
Er wird in der SSD-Kühlung und ähnlicher Elektronik eingesetzt. Das gestanzte 1050A-Aluminium-Design mit Type-III-Harteloxierung eignet sich für Volumenprogramme wie LED-Hallenstrahler, bei denen reproduzierbare ±0,15 mm Bohrungsposition und 800.000 Stück Monatsproduktion zählen.